



真空鋳造によるプロフェッショナルシリコーン金型製作
シリコーン金型——あらゆるアイテムの複製に使える、便利で優れた形状の金型ボックスです。 シリコーン金型の製作には複数のアプローチが存在します。 本記事では、DIYやホビー用途(自宅でのクラフト制作など)とは対照的に、真空鋳造などの工業的手法によるシリコーン金型製作に焦点を当てます。特に、プラスチック製品向けのシリコーン金型プロトタイプ製作に特化して解説します。 大規模な目的でシリコーン金型を準備する際、最も一般的に用いられる2つのアプローチがあります。 一つはシリコーン射出成形、もう一つは真空鋳造です。 両工法にはそれぞれメリット・デメリットがあり、以下で簡潔に紹介します。 名称の通り、溶融プラスチック原料を金型に射出する成形プロセスです。 メリット: デメリット: 名称の通り、真空を利用したシリコーン成形技術です。 メリット:
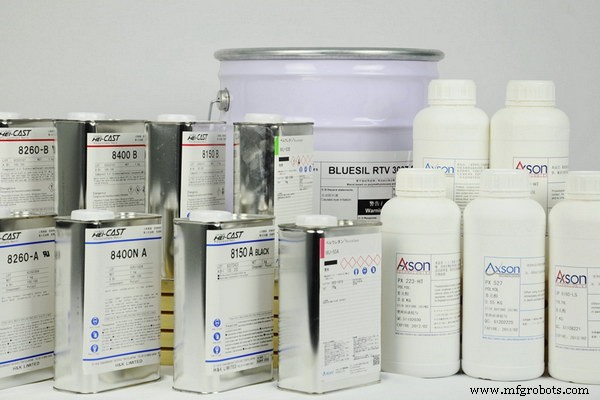
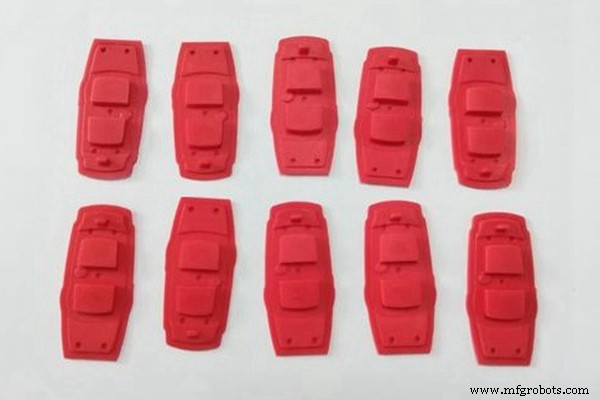
もちろん、真空鋳造によるシリコーン金型製作にも短所があります: 両工法の長短を整理したことで、選択基準が明確になりました: 物質が完全に存在しない空間、すなわち真空の利用が、この工法の核心です。 プロセスは通常、上下2つの異なる金型を用意することから始まります。原料を別々に混合し、金型内に配置。真空圧力によりチャンバー内で確実な鋳造を行います。最終鋳造は一般的にオーブン内で実施し、完全かつ均一な硬化を確保します。 前述の最小限の欠点はあるものの、真空鋳造によるシリコーン金型製作は、上記メリットにより最も求められる手法の一つであり続けています。以下ではこのプロセスをより詳細に解説します。 なお、大部分はウレタン鋳造、すなわちシリコーン金型に添加剤、硬化剤、ポリウレタン樹脂を流し込み、多様なプラスチックアイテムを製造する鋳造プロセスを前提として説明します。 真空鋳造によるシリコーン金型製作の第一歩は、CADなどのシステムを用いたデジタルレンダリングの作成から始まるマスターモデル製作です。これを基に3DプリントやCNC加工で3Dソリッドを作製します。完成後、精度を確認して次のステップへ進みます。 液状シリコーンを用いてシリコーン金型を準備します。鋳造ボックスを半分程度まで液状シリコーンで満たし、完全硬化するまで加熱します。この初期硬化後、前述の通りオーブンで追加硬化を行います。乾燥時間は条件によりますが、通常16時間程度です。完全乾燥後、2分割された金型を切り離し、完成したマスターモデルを取り出します。 前ステップでマスターモデルが完成したら、ここからはそこから追加コピーを量産します。この段階では、金型内の空洞がマスターの精密なレプリカを作るのに十分な精度を持っており、プラスチック以外の材料(ブレンド鋼金属など、様々な可能性)も使用可能です。 ここで真空鋳造によるシリコーン部品製造の大きな利点が明らかになります——シリコーン金型を最低20〜25回、場合によってはそれ以上繰り返し使用して、マスターの精密なコピーを継続的に作成できます。 シリコーン金型製作を語る上で、シリコーンゴムについて触れないわけにはいきません。 射出成形、真空鋳造、その他いずれの工法を用いる場合も、根本的な原材料はシリコーンゴムです。その可塑性、耐久性、極端な温度に耐える独自の特性により、世界中で多様な用途に頻繁に使用されています。 少量のプラスチックアイテム、例えば後続の大量受注に向けたプロトタイプを生産する場合、シリコーン成形が理想的な選択肢です。 最大の理由は再利用性です。同一シリコーン金型を最低20〜25回(場合によってはそれ以上)繰り返し使用して、対象アイテムの精密なレプリカを作成できます。これはコスト抑制に直結し、大幅な時間短縮にもつながります。 追加メリットとして、シリコーンを長期間容易に保管できる点があります。生産が中断せざるを得ない場合に特に有用です。 シリコーン金型製作には複数のアプローチがありますが、少量シリコーンプロトタイプの生産には真空鋳造が正しい選択です。 本記事では、真空鋳造によるシリコーン金型の作り方を詳細に説明しました。ご覧いただいた通り、手順は比較的シンプルです。DIYや家庭的なアプローチとは異なる産業レベルの生産でありながら、示した手法は容易に理解・実装できます。シリコーン金型製作:どちらの方式が良いか
射出成形
真空鋳造
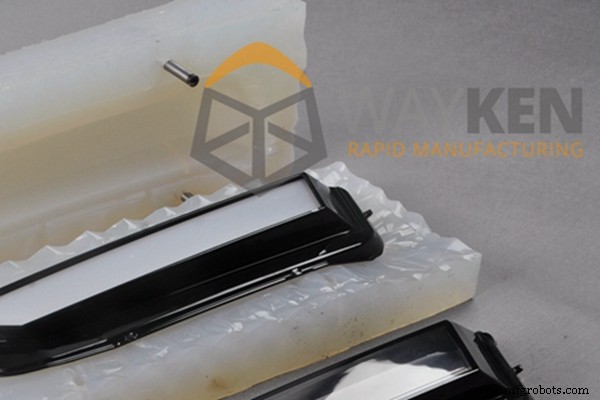
真空鋳造によるシリコーン金型の作り方
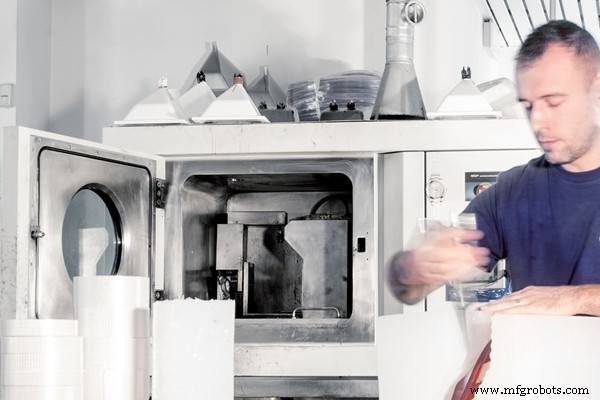
ステップ1:マスターモデル製作
ステップ2:金型準備
ステップ3:マスターから追加コピーを製作
シリコーンゴムについて
シリコーン成形は少量プラスチック部品生産の正解
あなたの設計でシリコーン金型製作を始める
産業技術