



複合材製造における織物の基礎知識
編集者注:このコンテンツは元々NetComposites.comで公開されました。NetCompositesは2020年2月、CompositesWorldの親会社ガードナービジネスメディアに買収されました。
複数の繊維方向が必要な複合材製造用途では、0度と90度の繊維方向を組み合わせたファブリックが有用です。
織物は、経糸(0度)と緯糸(90度)を規則的なパターン(織りスタイル)で交差させて製造されます。ファブリックの一体性は繊維の機械的インターロックによって維持されます。ドレープ性(複雑な表面に追従する能力)、表面平滑性、安定性は主に織りスタイルによって制御されます。代表的な織りスタイルを以下に説明します。
平織り
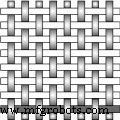
各経糸が各緯糸の下と上を交互に通過します。ファブリックは対称で、安定性が良く、適度な透過性があります。しかし、ドレープ性は織りスタイルの中で最も難しく、高い繊維クリンプにより他の織りスタイルと比較して機械的特性は相対的に低くなります。太い繊維(高テックス)では過度なクリンプが生じるため、極厚ファブリックにはあまり使用されません。
綾織り
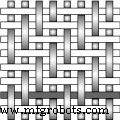
1本以上の経糸が、2本以上の緯糸の上と下を規則的に繰り返し交差します。これにより、ファブリックに直線的または折れ線状の斜め「リブ」の視覚効果が生まれます。平織りより優れたウェットアウトとドレープ性を持ち、安定性の低下はわずかです。クリンプが減少するため、表面が滑らかになり、機械的特性もわずかに向上します。
朱子織り
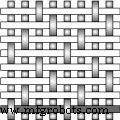
朱子織りは、経糸と緯糸の交差点を減らすよう修正された綾織りの一種です。「ハーネス」番号(通常4、5、8)は、繊維がパターンを繰り返す前に交差し通過する総繊維数を示します。「クロウフット」織りは、繰り返しパターンのずらし方が異なる朱子織りの一種です。朱子織りは非常に平らで、ウェットアウトが良く、高いドレープ性を持ちます。低クリンプにより優れた機械的特性を発揮。繊維を最も近接して織れるため、密な「タイトな」織りのファブリックが可能。ただし、低安定性と非対称性には注意が必要。非対称性により、ファブリックの片面は経糸方向優勢、もう片面は緯糸方向優勢になります。これらのファブリックを複数層積層する際、この非対称効果による応力がコンポーネントに組み込まれないよう注意が必要です。
バスケット織り
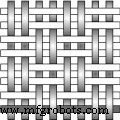
バスケット織りは基本的に平織りと同じですが、2本以上の経糸が2本以上の緯糸と交互に交差します。2経糸×2緯糸の配列を2×2バスケットと呼びますが、配列は対称である必要はありません。したがって8×2、5×4なども可能。バスケット織りは平織りより平らで、クリンプが少ない分強度が高いですが、安定性は劣ります。太い(高テックス)繊維で作る重量ファブリックに使用し、過度なクリンプを避ける必要があります。
レノ織り
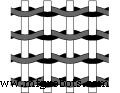
レノ織りは、繊維本数が少ない「オープン」なファブリックの安定性を改善します。隣接する経糸が連続する緯糸の周りにねじれて螺旋対を形成し、各緯糸を効果的に「ロック」する平織りの一種です。レノ織りファブリックは通常、他の織りスタイルと併用されます。単独では開放的すぎて効果的な複合コンポーネントを生産できないためです。
モックレノ織り
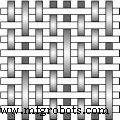
定期的な間隔(通常数本おき)で、経糸が交互の上下交差から逸脱し、代わりに2本以上の緯糸と交差する平織りの変種。緯糸方向でも同様の頻度で起こり、全体として厚み増加、表面粗さ増加、透過性追加の効果を持つファブリックになります。
ガラス糸織物 vs. ロービング織物
糸ベースのファブリックは一般的に、ロービングより単位重量あたりの強度が高く、より細いため利用可能な重量範囲の軽量側でファブリックを生産します。ロービング織物は製造コストが低く、ウェットアウトがより効果的です。しかし、重いテックスでしか入手できないため、利用可能な重量範囲の中~重量側でのみファブリックを生産でき、厚く重いラミネートにより適しています。
ファイバ
- 電気制御盤:安全性とROIを高める設計の要点
- ラダー・ロジック 101:オートメーション成功のための基礎をマスター
- ステータコアラミネーションの理解:信頼性の高い設備性能のためのキーコンセプト
- 表面粗さマスター:測定と機能の包括ガイド
- CNC旋盤加工のマスター:基礎知識とベストプラクティス
- フライス盤入門:機能、コンポーネント、用途の包括的ガイド
- 油圧から電動アクチュエータへの移行:検討すべき重要ポイント
- 石油掘削リグの仕組みと主要コンポーネント:基礎から理解する必須ガイド
- クラウドコンピューティングインフラストラクチャ:基礎を理解するプロフェッショナルガイド
- ポリエステルレジン:複合材用途のための必須ガイド
- 酸性染料が生地を変える:用途とメリット