



電荷電界変調JTEを用いた高性能4H-SiCパワー整流器:効率向上とドーズ耐性の改善
概要
本論文では、0.1 cm²という大きな有効面積を持つ13.5 kV耐圧の4H-SiC PiN整流器を作製した。超高耐圧要件を満たすために、電荷電界変形接合終端拡張(CFM-JTE)を提案し、従来の2ゾーンJTE(TZ-JTE)と比較してJTEドーズ許容ウィンドウを約2.8倍に拡大した。さらに、CFM-JTEは従来のTZ-JTEプロセスで実装可能である。キャリア寿命向上技術を用いずに、順方向電流はVF = 5.2 Vで最大100 Aに達した。CFM-JTE構造は、比較的小さな終端領域長400 μmで並列平面接合の理論耐圧の96%を達成し、バリガー指標(BFOM)58.8 GW/cm²の実現に貢献した。
はじめに
シリコンカーバイド(SiC)は、薄い活性層での高電圧動作、高電力密度、高周波スイッチング、優れた放熱性、システムの小型化・低コスト化といった特性により、パワーアプリケーションの新たな選択肢となっている[1, 2]。近年、市販のSiC整流器やMOSFETは1.2〜1.7 kV定格が主流だが、スマートグリッド、電気自動車、パルス電源、超高圧固体電源などの代表的な応用分野では、10 kV以上の遮断能力と1000 A/cm²以上の順方向電流能力への需要が高まっている。
現在、10 kV以上のSiCパワーデバイスが直面する主な課題は、接合終端技術の性能、製造プロセスの簡素化、厚いエピタキシャル層の高品質化、表面欠陥の低減に集中している。超高耐圧SiCデバイスでは、終端構造の長さがエピタキシャル層厚の6〜8倍になることが多く[3]、ウェハ利用率を大幅に低下させ、製造コストを増大させる。4H-SiC PiN整流器は伝導度変調効果により、超高耐圧用途に最適な候補となっている。フィールドリミッティングリング(FLR)構造では解析計算により精密な最適化設計が可能[4]だが、現在のフォトリソグラフィではリングの正確な間隔と幅を実現できない。10 kV SiCデバイス向けの新規FLR終端は高い逆方向保護効率を示す[5, 6]が、終端領域が700 μmを超え、SiCウェハの追加消費を招く。接合終端拡張(JTE)も頻繁に用いられる高効率終端保護構造だが、その効率はJTEドーズに極めて敏感である。超高耐圧レベルでは、電界をクリティカルに変調するためにMZ-JTEやCD-JTE[7]が用いられるが、厳密なイオン注入条件と時間を要し、製造の複雑さとコストを増大させる。導通能力向上のため、多様な金属とSiCのショットキー障壁高さ特性に関する研究が進められている[8, 9]。通常、陽極オーミック接触には50〜100 nm厚のTi/Al膜、陰極にはNi膜が形成される。また、4H-SiC整流器の活性面積スケールは順方向電流特性に大きく影響する。4H-SiC N型エピタキシャル層では、Z1/2中心(EC—0.65 eV)、すなわち炭素単一空孔のアクセプタ準位がキャリア寿命に主に影響することが分かっている[10]。アルミニウムイオン注入は、メサ周辺部と接合終端領域にZ1/2中心を含む大量の深準位を導入し[11]、キャリア寿命を低下させる。したがって、メサ周辺部と終端領域でのキャリア寿命低下の影響を相対的に無視できるよう、大きな活性面積(> 9 mm²)を持つ4H-SiC整流器の設計・製造が求められる。
本論文では、5 × 1014 cm−3の100 μmエピタキシャル層上に4H-SiC CFM-JTE PiN整流器を作製し、オフ状態で13.5 kVの遮断容量、オン状態でVF = 5.2 Vにおいて100 Aの順方向電流を達成した。CFM-JTE PiN整流器の微分オン抵抗は室温で3.1 mΩ·cm²と測定された。CFM-JTEは電荷電界変調の概念と解析により、並列平面接合の理論耐圧の96%を達成し、注入ドーズの許容ウィンドウを好ましく拡大し、許容可能な終端長400 μmを実現した。
手法
デバイス構造解析
設計、最適化、解析はSilvaco-TCADを用いて実行した。図1は終端を備えた4H-SiC PiN構造の模式図を示す:(a)電荷電界変調JTE(CFM-JTE)、(b)外側リング支援JTE(ORA-JTE)、(c)従来の2ゾーンJTE(TZ-JTE)。遮断状態では、電子・正孔衝突電離率は電界強度と密接に関連する。図1aに示すベクトル重ね合わせ法による終端電界の電荷電界Eq(r)による変調メカニズムを明らかにするため、電荷電界変調Eq(r)の概念を提案する。CFM-JTEはJTE1領域、JTE2領域、3群のリングで構成される。複数のリングは終端を5つのドープゾーン(R1-R2、R2-R3、R3-R4、R4-R5、R5-R6)に等価的に分割し、それぞれに有効電荷Q1、Q2、Q3、Q4、Q5を導入する。印加電位電界Ep(r)と各Qiが生成する電荷電界EQi(r)のxおよびy座標における電界ベクトルの分解と重ね合わせに基づき、Ri点における全電界をxおよびy方向で解析的に表現すると、式(1)および(2)のようになる。
$$E_{Ri, x} = E_{px} + \sum_{j = 1}^{i - 1} E_{Qjx} - \sum_{j = i}^{5} E_{Qjx}$$ (1)
$$E_{Ri,y} = E_{py} + \sum_{j = 1}^{i - 1} E_{Qjy} + \sum_{j = i}^{5} E_{Qjy}$$ (2)
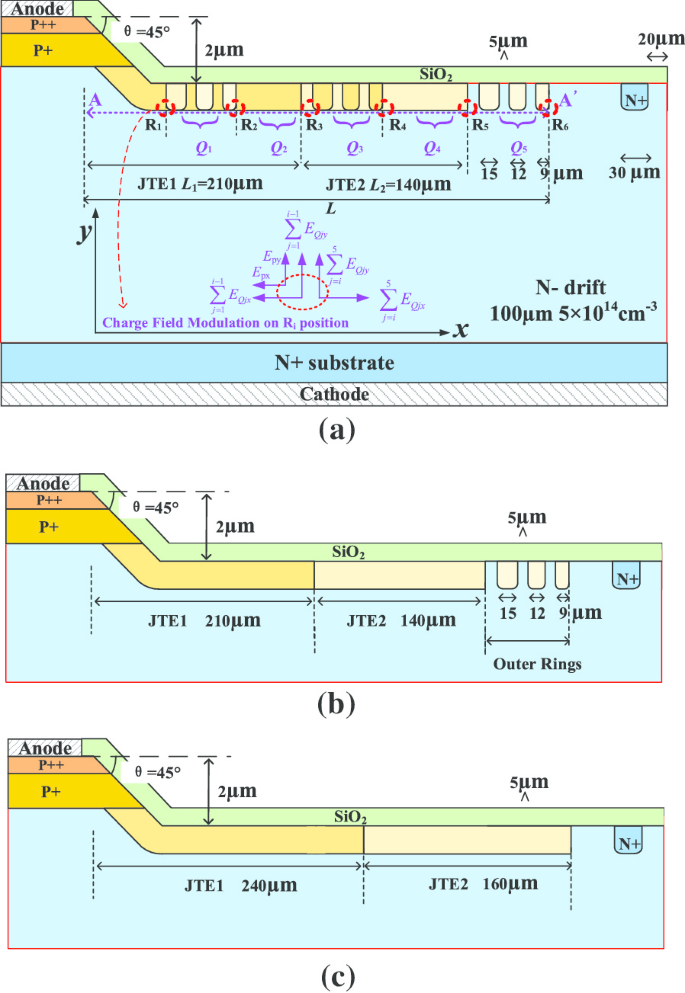
オフ状態では、PiNメイン接合の曲率効果により、低ドープ枯渇領域が終端領域で早期に収縮・消滅する。したがって、印加電位電界Ep(r)はメイン接合周辺に集中する。Qiの存在により、CFM-JTEに沿った枯渇層が最外側のエピタキシャル層まで促進される。電荷電界EQiの強度はQiの量に依存する。終端外縁に向かうQiの減少が、終端領域での電界変調を効果的に達成する。その結果、電荷電界変調のメカニズムと効果により、CFM-JTEはSiCの低拡散係数という欠点を克服し、可変横方向ドーピング(VLD)効果を形成する。これはSiデバイスで成熟した高効率・高信頼性の接合終端保護技術である[12, 13]。各リング群のリング幅(wr)はそれぞれ15 μm、12 μm、9 μmに減少させた。各リング間隔は5 μmで等しい。JTE1領域とJTE2領域の長さとドーズはともに3:2の固定比率とする。提案整流器の詳細パラメータは表1に示す。
シミュレーションと最適化
デバイス構造とドーピング濃度の感度による偏差を減らすため、プロセスシミュレータAthenaを適用した。CFM-JTEのドーピング濃度は、アルミニウム注入プロセスシミュレーションの複数ステップで形成される。総ドーピング深さはほぼ1 μmに達する。
図2はCFM-JTE、ORA-JTE、従来のTZ-JTEの遮断能力と注入ドーズ耐性を示す。4つの終端構造は固定長L = 400 μmで効率を比較する。JTE1とJTE2の長さとドーズはともに3:2の固定比率とする。シミュレーションは2次元構造で実行し、逆方向リーク電流が1 × 10⁻⁹ Aに達した時点でブレークダウンと判定する。黒実線は理論ブレークダウン電圧(BV)で、文献[10, 14]に基づき14.1 kVと計算される。灰色破線は12 kVを示す。プロセス許容差とシミュレーション偏差を考慮し、10 kVをターゲットとして20%の設計マージンを適用する。従来のTZ-JTEでは、ブレークダウン電圧が注入ドーズに非常に敏感で、ドーズが0.98〜1.14 × 1013 cm−2の範囲でのみ12 kV以上に達する。ORA-JTEではJTE注入濃度への感度が緩和され、ターゲット電圧12 kV以上を維持するドーズ許容ウィンドウが0.97〜1.28 × 1013 cm−2に拡大する。CFM-JTEでは注入ドーズ許容ウィンドウが最も広く、0.86〜1.30 × 1013 cm−2の範囲で、従来のTZ-JTEの約2.8倍、ORA-JTEの1.4倍となる。したがって、CFM-JTEはプロセス変動に対するロバスト性が優れている。
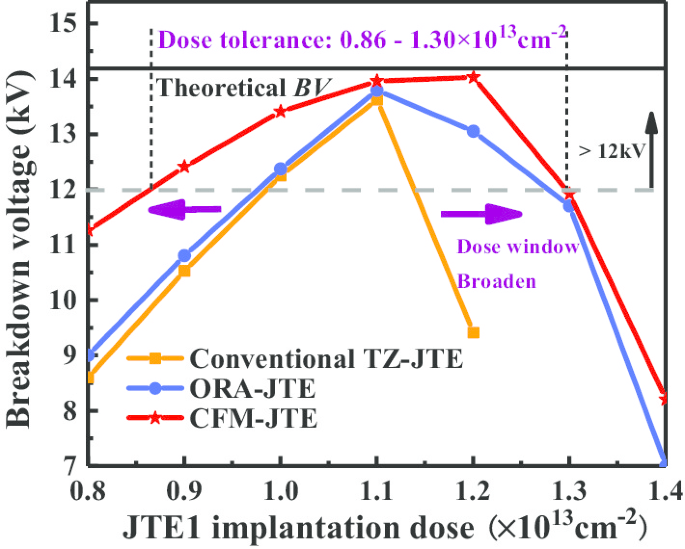
図3は遮断状態におけるCFM-JTE、ORA-JTE、TZ-JTEの表面電界分布と強度を比較したものである。ピーク電界は主にメイン接合と終端周辺に集中する。CFM-JTEは電界分布を効果的に平坦化し、終端に沿った電界強度を促進し、最終的に遮断能力を効率的に向上させる。
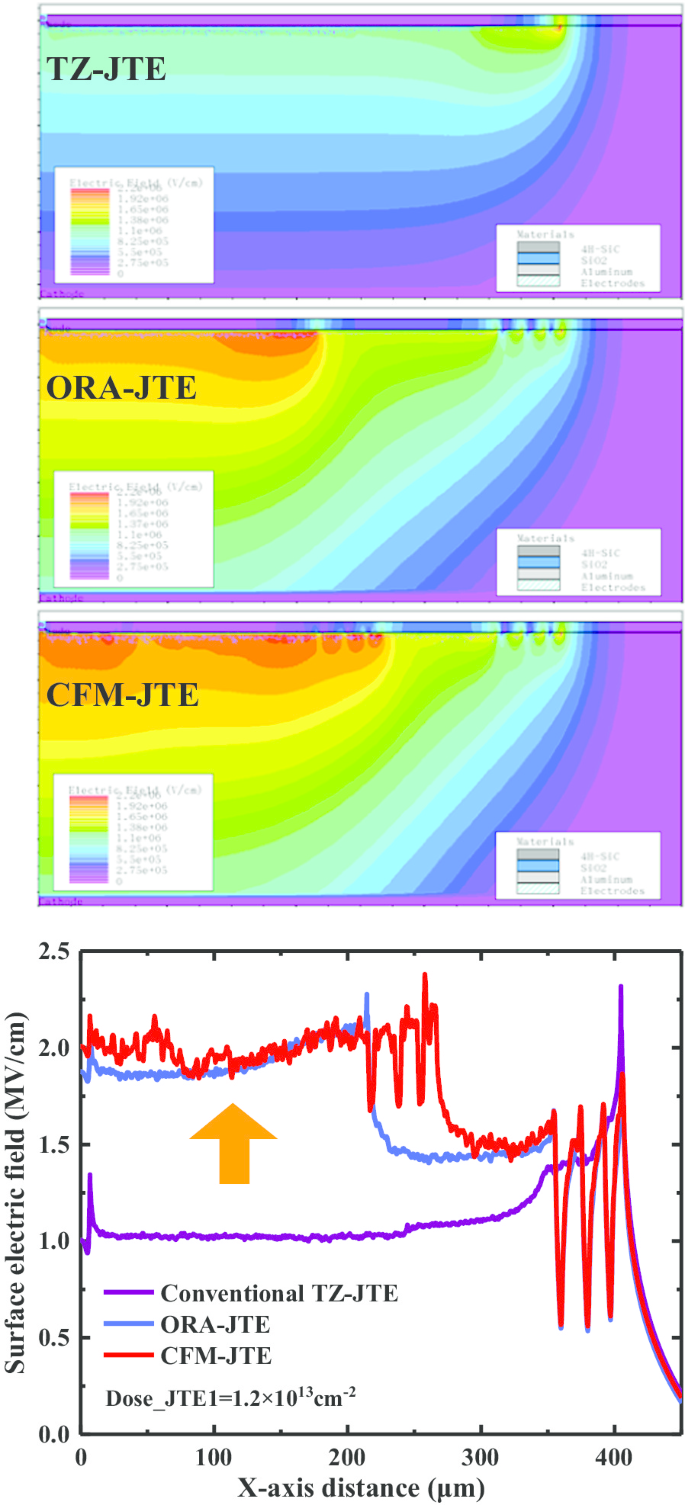
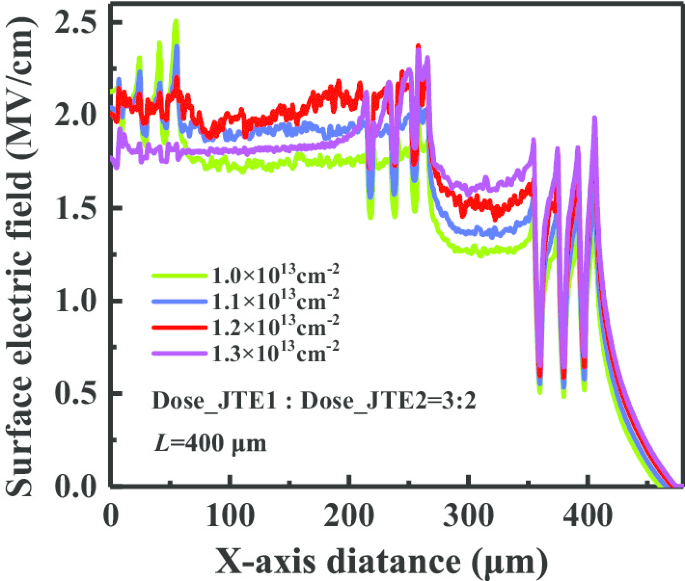
図1aのAA'カットラインに沿ったブレークダウン時の電界分布を、JTE1の異なる注入ドーズでプロットした図4により、CFM-JTEの電荷電界変調メカニズムを理解する。特にメイン接合隣接の高ドープQ1ゾーンの存在が、メサエッチングコーナーでの電界集中を大幅に緩和する。Q5ゾーンは図1aのR5点での電界集中を緩和するために設定される。結果は、終端領域での電荷電界EQi(r)の変調により、電界分布の均一性を効果的に改善できることを示す。これにより、耐圧能力とデバイス信頼性が向上する。
終端領域のサイズはチップ利用効率に直接影響する。遮断状態では、印加電位電界がメイン接合周辺に集中する。メイン接合に近いJTE1領域には、電荷電界(Eq)の変調効果を高めるためにより多くの電荷を導入する必要がある。したがって、L1はL2より長く設定する必要がある。L1とL2の比を3:2に固定した場合、終端長Lの違いによる遮断能力を図5で比較解析する。
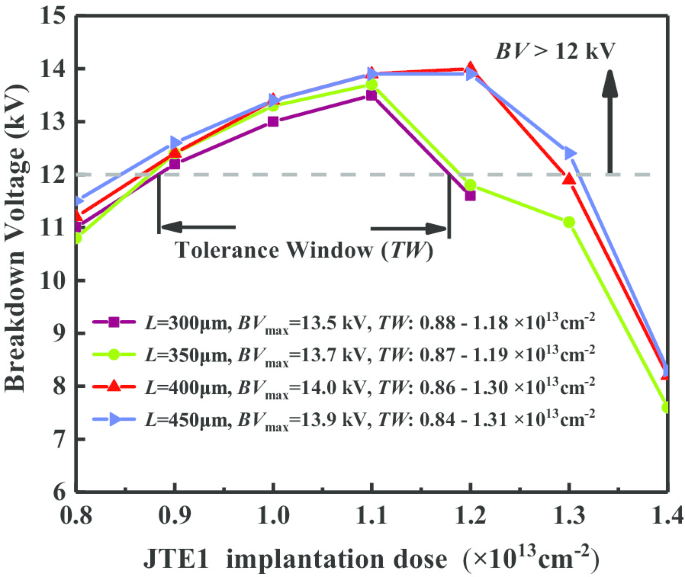
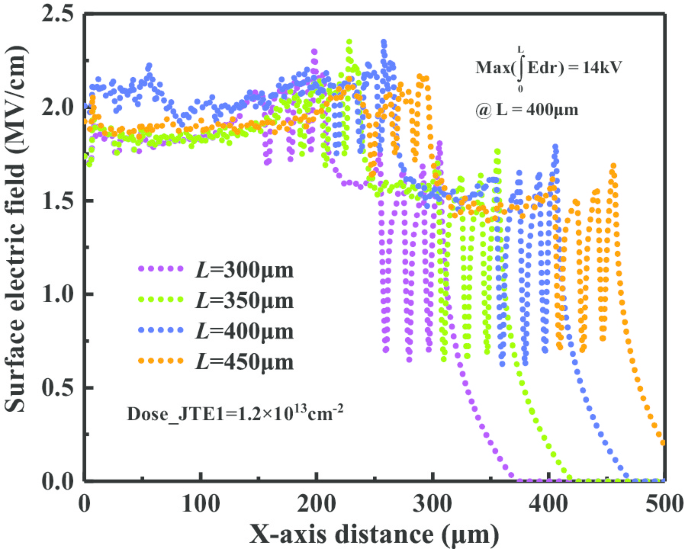
対応する電界分布を図6に示す。大面積のCFM-JTEは必要な電荷Qiを増やし、EQi(r)の変調効果を十分に発揮させ、より大きな注入ドーズ許容ウィンドウ(TW)を得るのに有利である。CFM-JTE長Lを300 μm、350 μm、400 μm、450 μmと設定した場合、BVが12 kV以上という条件下で、TW範囲は順に3 × 1012 cm−2、3.2 × 1012 cm−2、4.4 × 1012 cm−2、4.7 × 1012 cm−2と増大する。終端サイズ、JTEドーズ許容ウィンドウ、終端電界変調、耐圧能力のトレードオフを考慮し、本研究では終端長L = 400 μmの選択が最も適切である。
実際の4H-SiC PiN整流器製造では、表面状態の存在を考慮する必要がある。これらの表面状態は、深いインターフェース状態にトラップされた正孔、P-SiC(P++層とP-JTE領域を含む)/SiO2インターフェースの固定酸化物電荷、および実装プロセスに由来する[15,16,17,18]。CFM-JTE終端では、インターフェースS1とS2におけるインターフェース正電荷(Qit)、有効電荷(Qj)、印加電位の垂直方向による電界変調を図7で解析する。
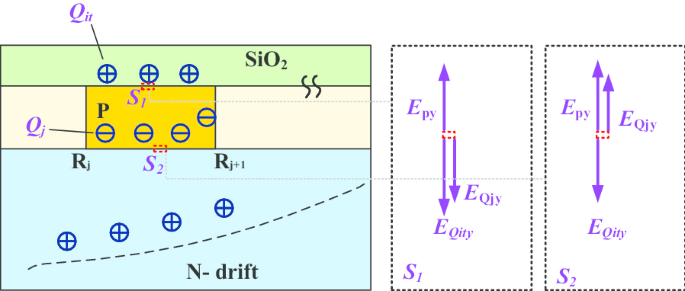
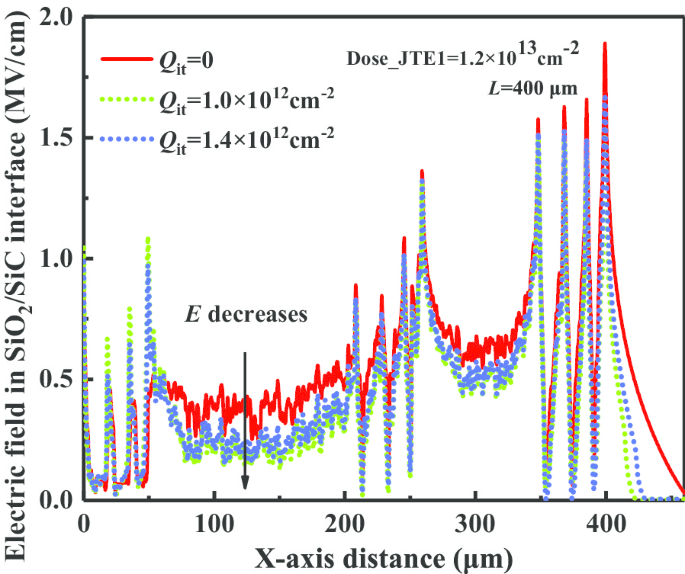
正のインターフェース電荷(Qit)は、印加電位電界(Epy)とは逆向きの電荷電界(EQity)を生成し、垂直インターフェース方向の電界強度を緩和する助けとなる。図8は、異なるQit条件下でのSiO2/SiCインターフェースS1での電界分布を示す。
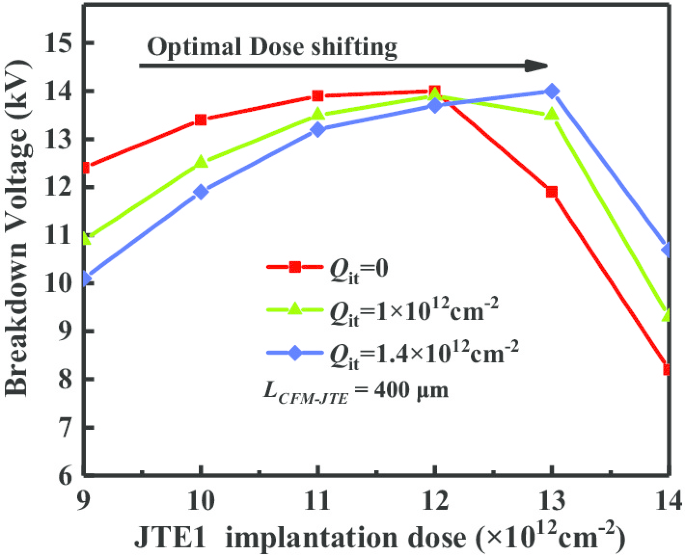
インターフェースS2での電荷電界変調解析では、EQityはEpyとEQjyのベクトル方向とは逆向きである。Qitの存在はS2での電界低減に寄与する。インターフェース電荷(Qit)の存在を考慮すると、Qitが生成する電界強度を打ち消すためにより大きな電離有効電荷Qjが必要となる。したがって、Qitの量が増加すると、同じ遮断能力を維持するためにJTEの最適注入ドーズ濃度を同時に高める必要がある。図9に示すように、Qitの増加に伴い、全体的なBV-ドーズ曲線が上昇方向にシフトする。
結果と考察
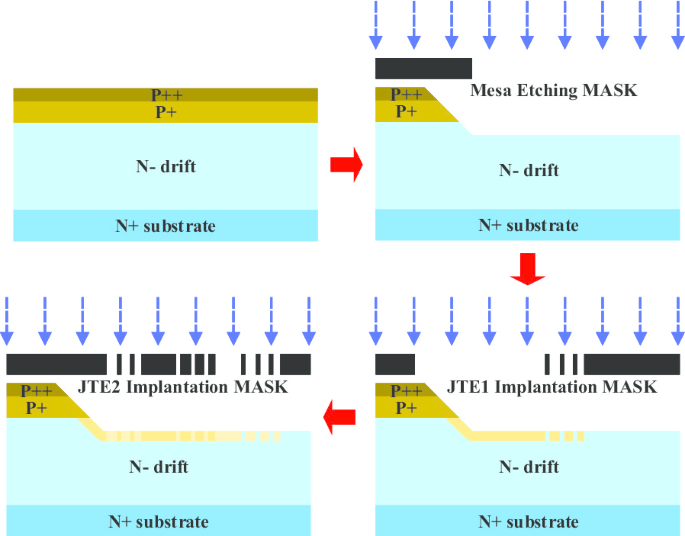
提案したCFM-JTE 4H-SiC PiN整流器は、4インチのN型ウェハ(4°オフアキシス(0001))上で作製された。ウェハは4層(N+、N−、P+、P++)のエピタキシャル成長により形成され、濃度はそれぞれ1 × 1018 cm−3、5 × 1014 cm−3、1 × 1018 cm−3、5 × 1019 cm−3である。CFM-JTE作製の主要プロセスフローを図10に示す。P++層はエピタキシャル成長により均一な高濃度ドーピングを実現し、SiCと陽極金属のオーミック接触品質を向上させる。メサエッチング構造は、メサエッチングマスクを用いてICP-RIE装置で形成する。エッチングガスは主にSF6と酸素で構成される。最大エネルギー500 keVで複数回のAlイオン注入を実施し、CFM-JTE構造を形成する。2ステップのAlイオン注入により、5つの逓減ドープゾーンを形成する。JTE1とR2-R3ゾーンは第1注入マスクで形成し、JTE2、R1-R2、R3-R4、R4-R5、R5-R6領域は第2注入マスクを用いたAlイオン注入で同時に構成する。周知の通り、SiCは高エネルギーイオン注入後のイオン活性化率が低く、深刻な格子損傷を伴う。この望ましくない状況を改善するため、アルミニウムイオン注入を酸化膜マスクを用いて500 °Cで実施した。注入後アニーリングは、高エネルギーイオン注入による損傷をさらに修復し、有効イオン活性化率を高めてドーピング濃度の精度を向上させるため、カーボンキャップを用いてアルゴン雰囲気中で1800 °C、10分間実施した。P型SiCオーミック接触はAl/Tiで形成し、RTAプロセスを窒素不活性ガス雰囲気中で1000 °C、2分間一貫して実施・検査した。高品質なパッシベーション層(SiO2層、Si3N4膜、厚いポリイミド層)を堆積し、表面リーク防止と大気中でのスパーク防止を図った[5]。CFM-JTE PiN整流器の活性面積は最大0.1 cm²に達する。作製プロセスは従来の2ゾーンJTE 4H-SiC PiN整流器と一貫しており、追加のマスクやプロセスステップを必要としないため、製造の複雑さとコストの削減に極めて有利である。
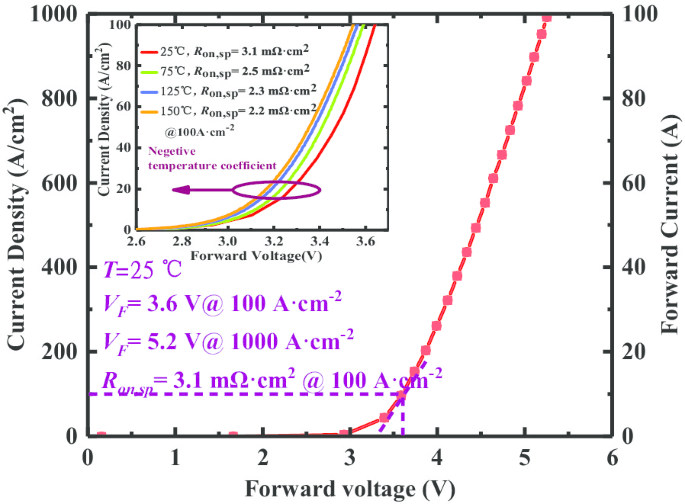
作製したCFM-JTE PiN整流器の順方向特性は、CS-3200カーブトレーサーを用いてウェハ上で測定した。作製されたCFM-JTE PiN整流器は、キャリア寿命向上技術を用いずに大きな順方向電流伝導能力を示す。順方向電流はVF = 5.2 Vで最大100 Aと測定された(図11)。提案整流器の微分オン抵抗は、順方向電圧3.6 Vに対応して室温で3.1 mΩ·cm²と測定された。異なる温度での順方向伝導特性も図11のインセットに示す。I-V曲線は負の温度係数を示す。これは温度上昇に伴い材料の移動度が低下する一方、SiCのバンドギャップが狭くなることでP-N接合の内蔵電位が低下し、ドリフト領域のキャリア寿命が延びるため、電流密度が増加するためである。順方向ターンオン電圧は順方向電流密度10 A·cm−2で定義される。周囲温度が25〜150 °Cに上昇するにつれ、3.14〜3.04 Vへと徐々に低下する。順方向ターンオン電圧の最大シフトは3%の範囲(0.1 V)に抑制されており、Si PiNよりもはるかに優れた温度安定性を示す。
CFM-JTE、ORA-JTE、従来のTZ-JTEを備えた4H-SiC PiN整流器を4インチウェハ上で作製し、それらの終端保護効果を図12に示す。逆方向ブレークダウン電圧測定は、空気中でのアーク放電を避けるためフロリナートオイルに浸して実施した。JTE1ドーズ1.2 × 1013 cm−2での実験測定では、同じ終端長400 μmで、ORA-JTEと従来のTZ-JTEを備えたPiN整流器はそれぞれ12.5 kVと9.6 kVの遮断容量を得た。
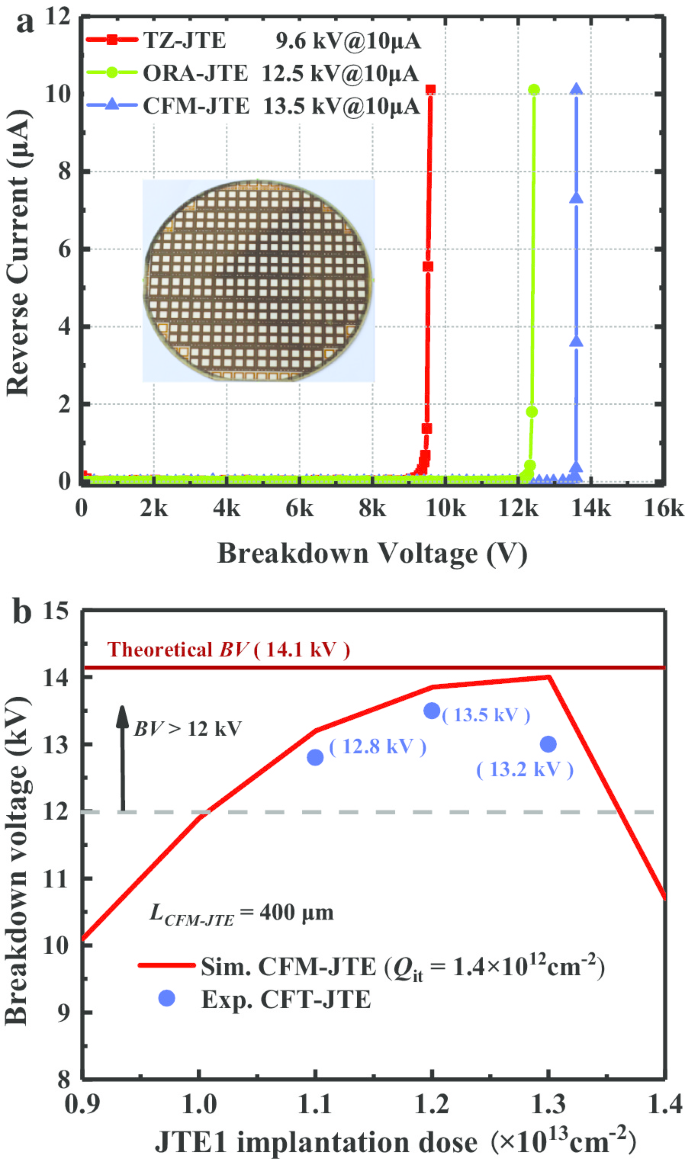
CFM-JTE PiN整流器のマルチバッチサンプルは、リーク電流10 μAで13.5 kVのブレークダウン電圧を繰り返し取得できた。実験的遮断電圧は理論ブレークダウン値の96%に達し、CFM-JTEの高い終端保護効率を示している。4H-SiC PiN整流器の100 μmドリフト層で130 V/μm以上の耐圧を達成した。バリガー指標(BFOM = BV2/Ron,sp)は室温で58.8 GW/cm²に達した。異なるJTE1注入ドーズを持つCFM-JTE PiNを作製し、実験値とシミュレーション値を図12bに示す。実験値はシミュレーションの傾向と一致し、CFM-JTE構造がJTEドーズ許容ウィンドウを効果的に拡大することを確認した。表2は最近報告された超高耐圧4H-SiC整流器の特性を比較したものである。本研究で作製したCFM-JTE 4H-SiC整流器は、超高耐圧遮断能力、超高順方向電流伝導能力、高い終端効率の面で優れた性能を示す。
結論
本研究では、4H-SiC CFM-JTE PiN整流器を設計・作製し、成功裏に実証した。CFM-JTE PiNの実験的ブレークダウン電圧は13.5 kVで、理論遮断値の96%に相当する。CFM-JTEは、ORA-JTE(BV = 12.5 kV、保護効率88%)および従来のTZ-JTE(BV = 9.6 kV、保護効率68%)と比較して、大幅に改善された終端保護効率を示す。CFM-JTE PiN整流器は、キャリア寿命向上技術を用いずにVF = 5.2 Vで100 Aの大きな順方向電流を獲得し、さまざまな温度で安定した順方向I-V特性を示す。CFM-JTE PiN整流器のバリガー指標は室温で58.8 GW/cm²に達する。CFM-JTEの注入ドーズ許容ウィンドウは電荷電界変調に基づき拡大され、従来のTZ-JTEの約2.8倍、ORA-JTEの1.4倍となり、プロセス変動に対するロバスト性が大幅に向上する。さらに、CFM-JTEの製造プロセスは従来のTZ-JTEプロセスと一貫しており、例外的に複雑なプロセスやマスクを追加することなく、満足のいく終端効率とプロセス許容度を備えた超高電力用途に最適であることを示している。
データと材料の可用性
すべてのデータは制限なく利用可能です。
略語
- SiC:
- 炭化ケイ素
- JTE:
- 接合終端拡張
- CFM:
- 電荷電界変調
- TZ-JTE:
- 2ゾーン接合終端拡張
- FLR:
- フィールドリミッティングリング
- MZ-JTE:
- マルチゾーン接合終端拡張
- CD-JTE:
- カウンタードープ接合終端拡張
- Ti:
- チタン
- Al:
- アルミニウム
- Ec:
- 伝導帯エネルギー
- VF:
- 順方向電圧
- ORA-JTE:
- 外側リング支援接合終端拡張
- Eq:
- 電荷電界
- Ep:
- 印加電位電界
- Qi:
- 有効電荷
- VLD:
- 可変横方向ドーピング
- wr:
- リング幅
- 2D:
- 2次元
- BV:
- ブレークダウン電圧
- TW:
- 許容ウィンドウ
- Qit:
- インターフェース電荷
- Qj:
- 電離有効電荷
- RTA:
- 急速熱アニーリング
- Ron,sp:
- 比オン抵抗
- BFOM:
- バリガー指標
ナノマテリアル
- ガス・火炎安全:発電所での作業者保護
- スマートホームセキュリティシステム向け堅牢な回路保護、制御、センシングの設計
- 超小型・低消費電力可視光変調器が新業界標準を確立
- 電気紡糸TiO₂-カーボンナノファイバー担体がPtRu触媒を強化し、直接メタノール燃料電池の性能向上
- アベルメクチンナノデリバリーの最適化:粒子サイズが放出、安定性、防除効果に与える影響
- 球状金–イタヤガイ殻由来炭酸カルシウムナノ粒子:作製、評価、生体適合性と医療応用
- 高性能CoFe/Cコア-シェルナノ複合体による広帯域マイクロ波吸収
- シンプルなポリオールプロセスによる単分散ZnOナノクリップの合成とキャラクタリゼーション
- 新規ソフトテンプレート法による優れたメソポロシティと触媒性能を持つ階層的ZSM-5ゼオライト
- 微細ライン幅マスクの回折を用いた画期的なワンステップマスク回折リソグラフィによる精密3D懸架構造の作製
- グラフェンと金を用いたスイッチ可能なテラヘルツメタサーフェス:二重モード吸収体と偏光変換器