



テキスタイルベースPANカーボンファイバー強化高性能熱可塑性テープ
先進複合材業界の長年の課題は、より低コストなカーボンファイバーを生産する方法を見つけることです。そうすれば、この価値ある効果的な複合材補強材を使用したいすべての業界が使用できるようになります。カーボンファイバーコストは、前駆体化学、機械革新、プロセス改良等の数十年にわたる生産性向上努力により大幅に低下してきました。
大きな可能性を示した分野の一つは、従来の航空宇宙グレードポリアクリロニトリル(PAN)以外の代替前駆体利用です。例えば、米国エネルギー省(DOE、ワシントンD.C.)とオークリッジ国立研究所(ORNL、テネシー州オークリッジ)は、ポリマー、リグニン、石炭等からカーボンファイバーを製造する手法を開発してきました。
代替前駆体
これら前駆体の中で最も有望で、商業化に最も近いのはテキスタイルベースPANです。これはアクリルセーター製造用繊維と類似しています。ORNLが調査した他代替前駆体と同様、テキスタイルベースPANカーボンファイバー(TCF)は、専門航空宇宙PANカーボンファイバーといくつかの点で異なります。
違いの一つは、テキスタイルベースPAN前駆体がテキスタイル業界向け(カーテン、衣服、家具生地等)であるため、本質的に専門航空宇宙グレードPAN前駆体より低コストなワイドトウ形式で供給されることです。カーボンファイバー製造中、これは従来PANファイバー比でスループット向上と変換コスト低減をもたらします。また、ORNLカーボンファイバー技術施設ラインで300K-450Kオーダーの極めて大トウファイバーを生成する傾向があり、従来PANカーボンファイバーの典型的3K-50Kと対比されます。さらに、従来PANのような反応促進剤を含まず、通常より低温で運転される(滞在時間と温度のバランス必要のため)ためTCF前駆体処理には時間がかかりますが、一度に大量ファイバー処理可能で、重量/体積ベースでエネルギー使用量が低いためコスト削減に寄与します。実際、ORNLはファイバー変換で総エネルギー約60%削減、コスト約50%削減が可能と見積もっています。
これにより、異常に大量の低コストファイバー生産と、より小さなカーボンフットプリント製品製造への機会が開かれます。自動車/陸上輸送、家電、スポーツ用品、建設、風力エネルギー等の業界では、用途が強度主導の航空宇宙と異なり剛性主導傾向があるため、TCFは魅力的な補強材となります。特に非航空宇宙産業は大量ファイバー消費の可能性があります。
しかしTCFは従来PANカーボンファイバーとは依然として異なる製品であり、このファイバーをより良く特性評価するだけでなく、変換・利用方法を見つける作業が必要です。超ワイドトウバンドで処理可能なため、ファイバー製造プロセス全段階でプロセス装置の改造が必要です。また製造後表面処理と包装も変わり、当然テープ、ファブリック、プレプレグ、プリフォーム製造等の変換プロセスにも影響します。
TCFが一方でカーボンファイバーコスト/入手性問題を解決する一方、他方でこの材料の取り扱い、変換、包装に新たな問題を生むことを認識し、先進複合材製造イノベーション研究所(IACMI、米国テネシー州ノックスビル)は過去3年間、会員支援研究プロジェクトでこれら課題に取り組んできました。興味深いプロジェクトの一つが、超ワイドトウバンドTCFを熱可塑性複合材テープに変換する方法を探ったものです。
コスト削減
熱可塑性複合材テープへの関心は多くの業界で高まっていますが、これら製品は高価になりがちです。未反応・低粘度熱硬化性樹脂とは異なり、プレポリマー化・高分子量・高粘度熱可塑性樹脂で繊維を含浸させるには専門装置とノウハウが必要だからです。ボイド多発・繊維ウェットアウト不良で、見た目が悪く早期破損リスクのあるテープになりがちです。
テネシー大学ノックスビル校(UTK、ノックスビル)教授兼知事寄付講座アドバンスト複合材製造、IACMI最高技術責任者(CTO)のウダイ・ヴァイドヤ博士は、2000年代初頭からジョージ・ハスマン氏(Husman Consulting Inc.社長、フロリダ州ケープコーラル、ゾルテック元取締役兼CTO)と熱可塑性複合材プログラムで協力。多くの相互作用から、従来ヘビートウカーボンファイバー(24K-50K)をファイバー生産ライン末端でインライン含浸し、熱可塑性複合材テープを製造するアイデアが生まれました。ファイバー生産直後にテープ製造すれば、別の中間プロセスステップとそれに伴う輸送・ハンドリングを排除でき、テープとそこから作る部品コスト双方を削減できると期待されました。
このコンセプト実現にはプロセスと装置両面での開発が必要で、異なるトウサイズでカーボンファイバー強化熱可塑性テープを製造するためのものでした。ヴァイドヤ博士とハスマン氏は、テネシー大学研究財団(UTRF、ノックスビル)と共同で2018年、最大50Kトウカーボンファイバー強化熱可塑性テープインライン製造プロセスの暫定特許出願。翌年、ヴァイドヤ博士とUTKチームは超ワイドバンドTCF(300K-450Kトウ)熱可塑性含浸へ拡張し、2件目出願。
TCF TPテープ
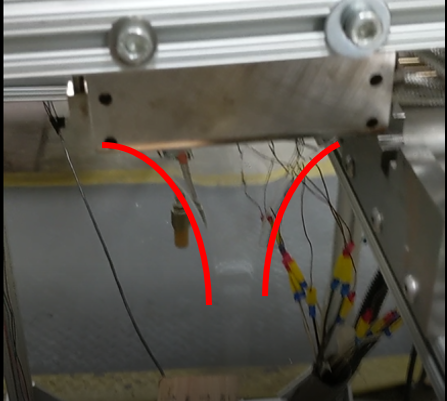
予想通り、途中には技術的課題が山積していました。ファイバー供給とハンドリングには大幅な装置改造が必要でした。TCFは従来カーボンファイバーより幅広く、フィラメント数も多いためです。また、テープ製造のファイバー含浸ステップでカテナリー挙動を示しやすいです。つまり、トウが含浸ダイへ供給される際に正弦波が形成され、トウが不均等に分裂し異なるテンションでダイに入るため、テープがねじれ、変形し、繊維ウェットアウト不良になります。
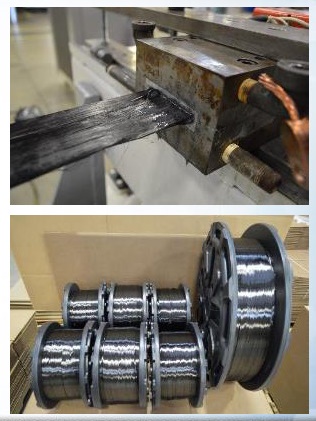
「ファイバーテンションと柔軟性のバランス維持方法を見つけるのは本当に困難で、多くの作業を要しました」とヴァイドヤ博士。「我々チームは、トウ一体性維持がフィラメント展開と高度ウェットアウト達成にいかに重要かを理解しました。これが品質テープ製造には不可欠です。」
次にサイジング問題。TCFトウバンドは、クリールから含浸ダイへスムーズに移動できるよう多量にサイジングされています。しかしダイ到達時、高粘度熱可塑性樹脂で良好なウェットアウト達成には、サイジング存在が逆に含浸を阻害することが先行研究で示されており、サイジング除去が強く望まれました。試行錯誤の末、トウが含浸ダイ入る直前でサイジングを焼き切る技術を開発しました。
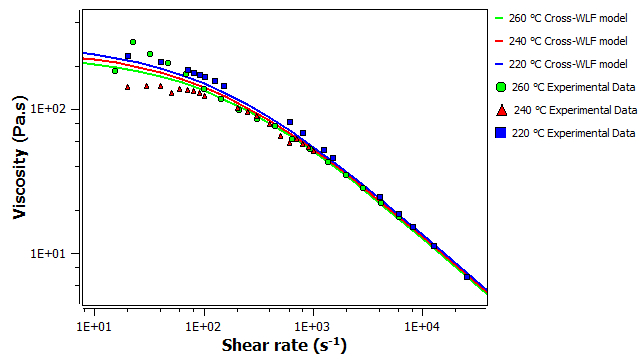
樹脂レオロジーとポリマー供給を含浸ダイで正確に予測し良質テープを作るには、新たなシミュレーションと検証作業が必要でした。チームは自動車用途で靭性と安価さで広く使われるポリプロピレン(PP)とポリアミド6(PA6)でのTCFテープ製造に注力。Plastic Flow LLC(米国ミシガン州ハンコック)製PolyXtrue押出ダイ設計ソフトウェアを使用。これはWilliams-Landel-Ferry(WLF)モデルベースで、実測レオロジーとせん断速度結果と優れた相関を示しました。
ダイ設計自体も重要研究領域でした。特にチームが標準12K-50Kトウから超ワイドバンドTCFトウへ移行した段階で。その時点でダイを完全再設計し、二段階プロセスを適応。第1段階でファイバー含浸、第2段階でテンショニング/含浸ピンの最適ブレーク角度(カーボンファイバー引張テンション、繊維重量分率(FWF)、品質管理を制御)を設定し、完成テープに望ましい特性を付与。現在、PPとPA6両方で30-50% FWFテープ製造を達成、ヘビートウでも可能です。
ダイ出口後テープを急速冷却するため、含浸後エア冷却システムを開発。製品幅と下流工程でのテープ使用課題から、完成テープをクリール/スプールに巻き取る方法も工夫しました。
ヴァイドヤ博士によれば、チームは現在電子統合に注力。正式GUI構築とプログラマブルロジックコントローラ(PLC)ベースシステム開発を含みます。最終目標は、TCFまたは従来カーボンファイバー生産ライン末端に追加可能な熱可塑性テープ製造モジュールを開発し、中間/二次熱可塑性テープ生産を促進することです。
「チームは多くの技術的課題に直面しましたが、成果もありました」とヴァイドヤ博士。「超ワイドトウバンド取り扱いと、ボイドなし品質熱可塑性テープへの迅速・成功含浸は困難でした。しかしチームはダイ設計複数イテレーション、ダイ通過ポリマー流動シミュレーション、ファイバー供給・テンショニング・予熱等様々なプロセスパラメータを探索。特許クレームの一部実証に加え、PPとPA6で30% FWFテープ製造しながら含浸ライン速度12フィート/分(3.7メートル/分)達成しました。」
次のステップ
ヴァイドヤ博士によれば、このテープ技術の知的財産保護はUT研究財団に出願済み。従来24K・50Kファイバー用とワイドトウファイバー用の2件。商業化はカーボンファイバーライン内インライン含浸に焦点。「これによりポストプロセス大幅削減と容易な適応で、中間材料全体コストをさらに下げられます。」
これらテープどう応用されるか? ヴァイドヤ博士によれば選択肢多数:「例えば長繊維形態にチョップしてプルトーション原料、大型タンクフィラメントワインディング、オーバーモールディング(オルガノシート類似)で圧縮成形、ハイブリッドプロセス用シートストック(LFT長繊維熱可塑性、SMCシートモールディングコンパウンド等相乗材料と)。これにより剛性向上、高衝撃靭性、加工性向上(形状、引き抜き、曲げ)、リサイクル、可逆化学反応等で恩恵受ける製品タイプが広がります。」
用途:自動車、トラック、風力ブレード、インフラ(橋梁)、建設、スポーツ用品、海洋・オフショア製品。「ワイドトウカーボンファイバー熱可塑性中間材料が、以前コスト高で断念されていた用途へのカーボンファイバー採用道を開くかもしれません」とヴァイドヤ博士は結びます。
樹脂
- カーボンファイバー:組成・製造プロセス・未来への応用
- 繊維強化・充填材料で射出成形部品を強化
- 繊維強化プラスチック(FRP):鉄鋼に代わるゲームチェンジャー
- 炭素繊維強化プラスチック:進化、メリット、製造プロセス
- 炭素繊維強化プラスチック(CFRP):強度、軽量化、新たな応用展開
- テナックスPPS炭素繊維TPUD:高性能・低コスト単方向テープ
- HexcelとArkema、HAICoPASでカーボンファイバー熱可塑性複合材を革新
- 3Dプリントの進化:連続繊維強化コンポジット製造
- カーボンファイバー徹底解説:強度・製造・産業用途
- SIGRASIC® C/SiC複合フェルト:高性能カーボンファイバー強化炭化ケイ素
- SIGRASIC® 短繊維カーボンファイバー強化炭化ケイ素:過酷条件向け先端複合材