



柔軟な部品生産に革命を:AFPと3Dプリントの融合

1986年設立のElectroimpact(米国ワシントン州ムキルテオ)は、グローバルな工具および生産自動化サプライヤーであり、世界最大の航空機組立ラインインテグレーターを自負しています。コンポジット分野では、高速自動テープレイヤー(ATL)およびファイバープレースメント(AFP)システムの先進技術で知られています。Electroimpactは「エンジニア主導」を強調し、600人の従業員のうち400人が工学の学位を持ち、コンセプトから設計、製造、設置、顧客受け入れまでを同じエンジニアチームが一貫して担当しています。
2020年7月、CWは同社の新システム「Scalable Composite Robotic Additive Manufacturing(SCRAM)」について報じました。ここでは、SCRAMのエンジニアリングチームの一員であるプロジェクトマネージャーのコディ・ブラウン氏、プロセス開発・制御エンジニアのライアン・ビショフ氏、リード機械エンジニアのリース・アレン氏へのインタビューを紹介します。連続繊維積層造形の起源、実装、将来についての彼らの説明は、次世代のコンポジット生産がどのようなものになるかを示唆しています。
大規模FDMを目指して
ブラウン氏: 「4年間取り組んできましたが、航空宇宙品質の実用部品が作れることを示せるまで公表を控えていました。当初の目標は、連続繊維を用いて複雑な部品を作れる大規模FFF(熱溶解積層法)3Dプリンターを開発することでした。AFP型プロセスの開発を目指していたわけではありません。しかし、プリント部品の繊維体積率を高め、物理強度を向上させようとしたとき、FFFでは壁にぶつかりました。高繊維含有率・低ボイドでのインサイチュ統合には、FFFは適していないプロセスだからです。その結果、熱可塑性コンポジットAFPと、無補強および/またはチョップドファイバー充填フィラメントを用いたFFFを組み合わせたプロセスにたどり着きました。」
アレン氏: 「AFPは実際には積層造形プロセスです。しかしSCRAMでは、固定された硬いツールを使う従来の方法ではなく、後で溶かして除去できるツールをプリントすることで、真に構造的な非常に複雑な形状を作り出しています。」
ブラウン氏: 「その水溶性ツールをグリッドロックされない場所に配置できるため、内部空洞を作れます。目的は大型AFPシステムと競合することではなく、3Dプリンターにできるだけ近い、非常に器用なシステムを作ることです。真の6自由度と精度でこれを実現するのは実は非常に複雑です。その結果生まれたセルは、ファスナーと接着剤を排除し、統合された複雑な部品を非常に速くイテレーション(反復)製造できます。」
航空宇宙向け高性能

ブラウン氏: 「最初にターゲットとする航空宇宙・防衛用途では、PEEK(ポリエーテルエーテルケトン)から始める必要がありました。その後PEKK(ポリエーテルケトンケトン)と低融点PAEK(ポリアリールエーテルケトン)でも劇的な成功を収めました。」
ビショフ氏: 「熱膨張係数(CTE)が最大の敵です。PEEKが難しいのは、結晶化して収縮したがるからです。PEKKや他のPAEK樹脂のCTEもゼロではありませんが、結晶構造がより制御しやすく、扱いやすいです。代替PAEKはプロセス適性が高く、積層速度も速くできます。」
アレン氏: 「CTEの問題で熱勾配は避けなければならず、プロセスと部品をできるだけ等温に保つよう努めます。そうでないと反りが生じます。高温に保たなくても、ヒートチェンバーの使用は必須です。ドラフトがないこと、プリントのどの部分も他の部分と温度差がないことを保証するためです。」
レーザーベースのセル
ブラウン氏: 「このシステムを可能にした多くのものが、開始時には存在しませんでした。PAEKテープ、コンパクトな高出力レーザー、真の6軸積層造形CAMソフトウェアなどです。」
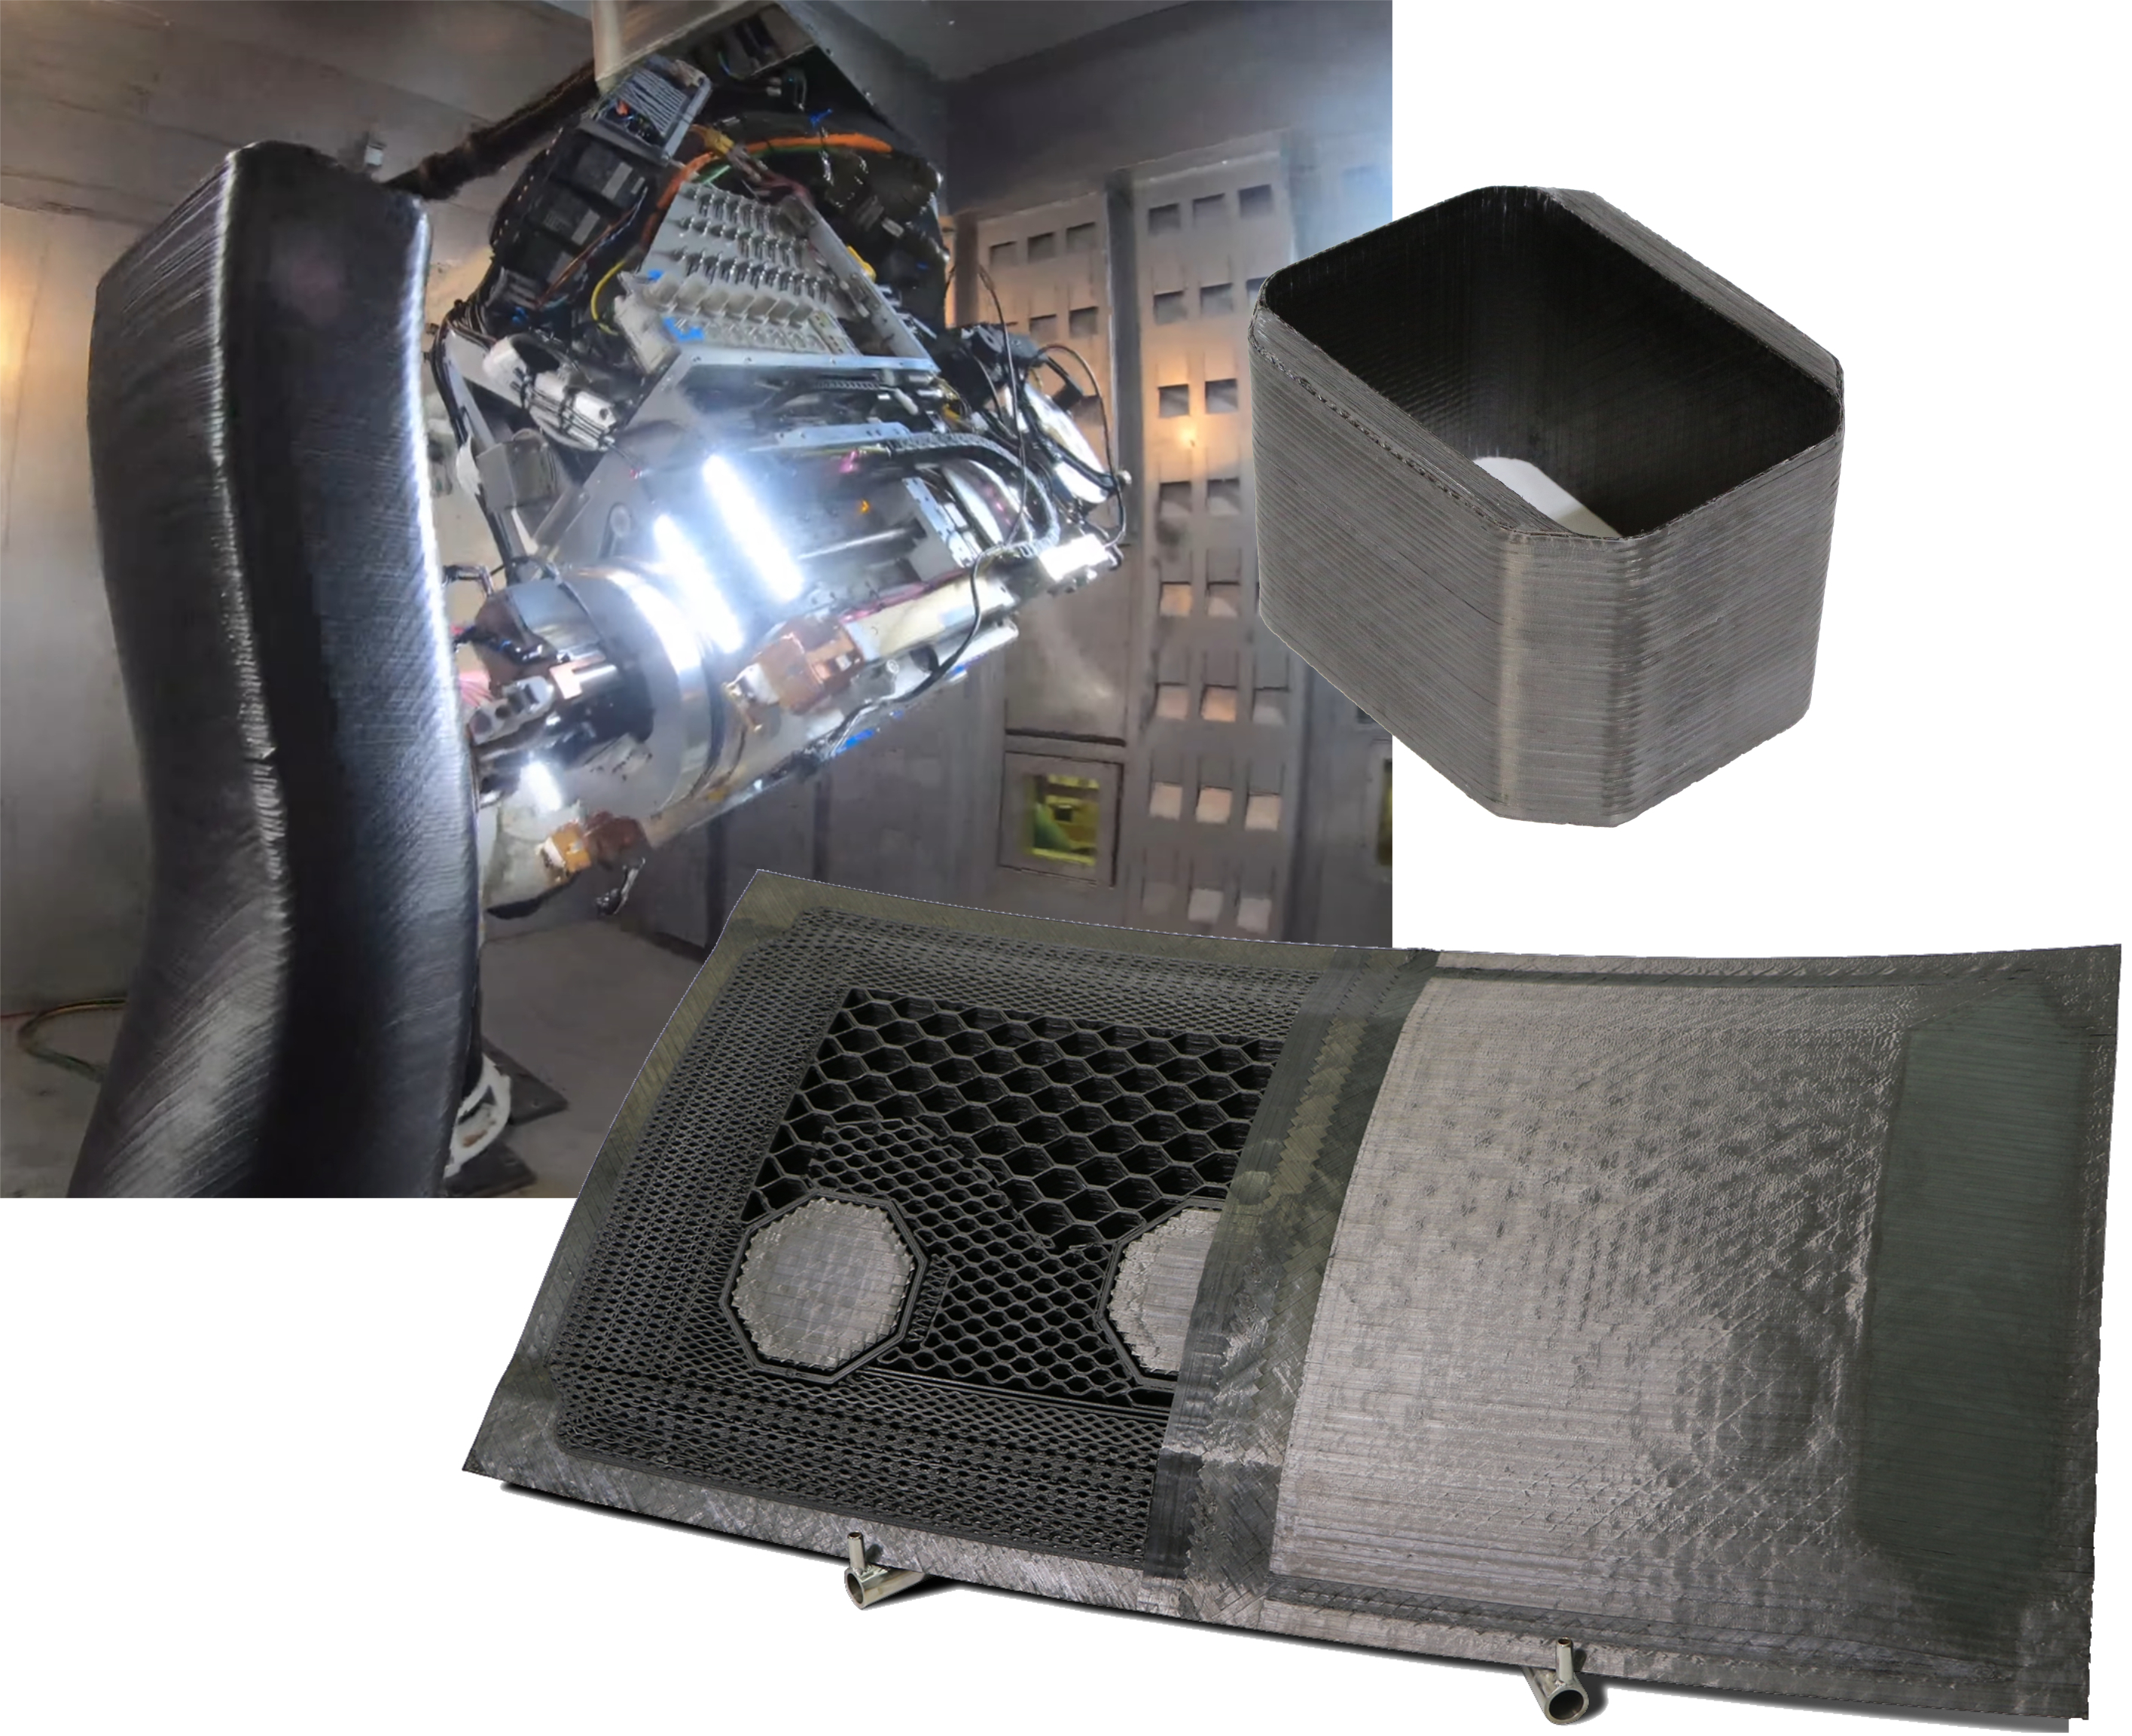
「SCRAMヘッドは、AFPシステムの両側に2つの3Dプリントノズルを備えています(冒頭画像参照)。一方は水溶性ツーリングをプリントし、もう一方は無補強またはチョップドファイバーフィラメントをプリントします。一方にはスキャフォールドが装備されており、ミラーのセットを保持してレーザー光をノズル先端周りに反射させ、基材を加熱します。これにより、従来のFFFと比較して例外的な層間結合強度を達成できます。システムのライトはカメラ用の照明です(図2)。オペレーターがレーザーの危険なしに安全に状況を把握できるよう、あちこちに設置しています。」
材料形態とボイド率
ブラウン氏: 「繊維、樹脂、繊維体積率、寸法を当社仕様でカスタムメイドした多くの材料を試験してきました。最近は市販のスリットトウでも実験しています。チョップドファイバーFFFフィラメントも、連続繊維テープと同じ樹脂と繊維を選んで当社仕様で作っています。1mm、3.5mm、6.35mm径のフィラメントを使用しました。より太いものも可能ですが、まだ必要に迫られていません。」
「AFP部分では50〜60%の繊維体積率を達成していますが、FFF部分は押し出し成形のため大幅に低くなります。ボイド率は従来のオートクレーブ外プロセスと同程度ですが、プロセス改良により劇的に減少しています。極めて高品質な材料を用い、ラボ環境ではCT(コンピュータ断層撮影)スキャンで0.5%未満のボイド率を達成しました。常に多数の変数がこの数値に影響し、非常に複雑な部品を製造する際は低ボイド率を維持するのが課題です。システムで作った部品と試験片について、多数の破壊・非破壊試験を行っています。」
高精度ロボット制御
ビショフ氏: 「SCRAMは高精度ロボット技術を提供します。市販の標準ロボットは、配置とプリントのための6自由度運動を実現する安価なソリューションですが、航空宇宙品質のAFPには到底精度が足りません。数年前からこれらのロボットを航空宇宙AFPシステムにどう適用するか模索してきました。システムの基礎と精度達成の課題を真に理解する必要があります。当社には60〜70人のロボット専門グループがあり、彼らの仕事はこれだけです。」
「高い位置決め精度とパス精度を実現するのは信じられないほど複雑な問題です。ロボット自体の不正確さ(ロボットのCTE、バックラッシュ、振動など)、外部軸、ツールポイントキャリブレーション、回転部品フレームなど、複数の誤差源があります。これらのいずれか一つでも対処しなければ、真の3D空間でプリントを始めた瞬間に破滅的です。これを解決するため、ロボット付属のコントローラーを捨て、すべてをシーメンスCNCで制御します。さらにElectroimpactの特許取得済みセカンダリフィードバックをすべてのロボット軸に追加し、公差を30〜40ミル(0.030〜0.040インチ)から±15ミル(0.015インチ)に向上させます。さらに高次運動学補正を適用して±10ミル(0.010インチ)に達します。」
速度、エンドエフェクター、回転プリントテーブル
ブラウン氏: 「インサイチュ統合を採用しているため、アプリケーション速度は熱硬化性プリプレグテープほど速くなりません。また、これはロボットであり、大型で剛性の高いガントリープラットフォーム(AFPのような)ではないため、高速化には向きません。速度とはレイアップとプリントだけでなく、ツーリングのリードタイムも含みます。真の指標は、『デジタル製造された部品をいかに速く手にできるか』です。」
「動画の部品は高さ36インチ(プリントベース込みで4フィート超)、直径16インチでした。シフト制でノンストップ運転すれば数日で完成します。部品を手にするまでの時間として信じられないほど短いです。部品はCADファイルから直接生産されるため、イテレーションが必要ならCADを変更し、ツールパスを再投稿して新しい部品をプリントするだけです。」
アレン氏: 「現時点ではサポートツールのプリントにスケールアップしたフィラメントベースプロセスを使っています。スループットが遅めで、プリント時間に影響しています。7月にペレットスクリュー押出機を備えた初のエンドエフェクターを導入しました。これにより出力が向上しますが、ビードが太くなるため、プリント面を機械加工するミリングエンドエフェクターも追加します。」
ブラウン氏: 「ロボットがピックアップ・ドロップオフできる互換性のあるエンドエフェクターのファミリーを用意し、必要に応じて多様な積層・減層機能を実行します。エンドエフェクターのピックアップ・ドロップオフ手順は完全自動化されており、すべてのAFPシステムとSCRAMの標準機能です。エンドエフェクター全体が自動工具交換インターフェースモジュールでロボットに取り付けられ、保管スタンドがあります。」
「システムは外部回転軸上にプリントし、CNCで制御します。ロボット単独では作りたい部品のすべてのポイントに届かないためです。将来的にはレール上にシステムを載せてより大きな部品を作る予定ですが、まずはこのスケールでシステムを洗練させたい。2台のロボット使用も議論しましたし、哲学的にはどう進めるかわかっています(他の統合マルチロボット製造システムの実績があります)。しかし、2台のロボットがオーバーラップするワークゾーンで作業すると、制御が極めて複雑になります。」
未来の柔軟な生産を可能に
ブラウン氏: 「この多機能セルはエンドユーザーに価値を提供します。常に連続繊維強化熱可塑性部品を作る必要はありません。押出と切削を連続繊維堆積に加えることで、適用範囲と柔軟性が広がります。例えば、実証した構造の一部には部品ビルド内に減層機能があります。ロボットが表面をチェックし、その空洞を閉じます。これは現在、複数の工程、専用工具、何らかの最終組み立てなしでは不可能です。」
「しかし、単に部品を生産する以上に大きなテーマがあります。長期的には、このアプローチは航空宇宙・防衛システムの設計・製造の在り方を劇的に変える可能性があります。単一の生産ラインが単一製品専用になることはなくなります。代わりに生産が柔軟になります。ツーリングを減らせば、棚に置かれるスペアパーツも減らせます。この柔軟性はサプライチェーン全体に影響し、材料の期限切れによる廃棄削減にもつながります。」
ビショフ氏: 「少数のSCRAMセルとデジタル設計さえあれば、手元に置くべきは原材料フィードストックだけで、何十もの固定ツールや保存期限のある熱硬化性材料を抱える必要がなくなります。」
ブラウン氏: 「生産が本当にこうした形で扱われるまでにはまだ道のりがあります。しかし、今ならそれがどう可能になるか、はっきりと見えています。」
樹脂
- ACEO®、画期的シリコーン3Dプリント技術を発表
- エミレーツ航空、航空機キャビン部品に3Dプリントを採用し効率性と持続可能性を向上
- 選択的レーザー焼結(SLS)マスター:基礎から実践応用まで
- TPU 3Dプリンティング完全マスター:柔軟で耐久性のあるパーツ制作ガイド
- 3Dプリンティング:ラピッド・プロトタイピングから本格的な最終部品生産へ
- 社内生産: Fuse 1が自らのパーツをプリント
- VDMA、積層造形とインダストリー4.0の包括的ロードマップを発表
- 精密加工におけるトレーサビリティ実践:生産エクセレンスのために
- Impossible ObjectsとBASF、高性能カーボンファイバーPA6 3Dプリントソリューションを発表
- ブレーチェ・オートメーション、STAXX Compact 1700でAFPポートフォリオ拡大し量産対応
- VictrexがBond High Performance 3D Technologyに投資、3DプリントPAEK部品の市場投入を加速