



圧縮RTM:次世代航空機複合材構造部品の生産を前進
複合材は、高強度・軽量構造を実現し、金属に比べてメンテナンスコストを低減できるため、商用旅客機の機体構造に確固たる地位を築いています。次期ワイドボディ機とナローボディ機の双方で複合材機体の増加が予測されていますが、それは材料とプロセスが低コストと高生産率という厳しい目標を達成できる場合に限られます。これまでオートクレーブ硬化エポキシプリプレグがCFRP(炭素繊維強化プラスチック)機体で主流でしたが、次世代機の開発者たちは、統合自動化とインライン検査を未来のインダストリー4.0生産の鍵となるイネーブラーとして、オートクレーブ外硬化(OOA)技術を積極的に追求しています。
装置・自動化サプライヤーのTechni-Modul Engineering(フランス・クード)とその米国子会社Composite Alliance Corp.(米国テキサス州ダラス)、そして先進材料サプライヤーHexcel(米国コネチカット州スタンフォード)の英国とフランスの事業部門が提携し、CFRPリブとストリンガーの自動OOA生産を実証しました。これらの部品は、Hexcelのドライ炭素繊維補強材の自動プリフォーミングと圧縮樹脂移動成形(C-RTM)プロセスを用いて製造され、Hexcel HexFlow RTM6液状エポキシ樹脂の高速浸透により、繊維体積率60%、ボイド率1%未満、2.5〜3.0時間のサイクルで複数部品の高速生産にスケール可能なパーツを生産します。
ドライ補強材の開発
「液状複合材成形(LCM)は、コスト削減、生産レート対応、一次構造性能という3つの課題への答えを提供すると見ています」と、Hexcelの液状複合材成形テクニカルサポートエンジニアであるRémy Pagnac氏は説明します。Hexcelは、LCMプロセス使用時の一次構造性能ニーズに対応するため、HiMaxノンクリンプファブリック(NCF)とHiTape単方向(UD)炭素繊維材料を開発しました。HiMaxは翼皮などの大型平坦構造を迅速に積層可能にし、HiTapeは最小限の廃棄物で大型複雑構造へのテーラード積層を可能にします。「最新世代のUDプリプレグと同等の特性が得られます」とPagnac氏は付け加えます。
HexcelはHiMax NCFのバルク削減とドレープ性向上に取り組み、細い20 dTexのステッチ糸を採用しました。HiMax材料は、Hexcelが2016年に買収した英国レスターの旧Formax施設で製造されています。この施設で生産される軽量スプレッドトウマルチアキシャルは、レーシングヨット、スーパーカー、F1マシンなど要求の厳しい用途へのソリューション提供において長い実績があります。現在、NCF材料はAirbus Defense and Space(スペイン・カディス)とDanobat(スペイン・エルゴイバル)が完了した翼デモンストレータープロジェクトで、後者の自動ドライ材配置(ADMP)技術(NCF向けの一種の自動繊維配置:AFP)を用いて使用されています(「大型航空構造へのドライファブリック浸透の実証性」参照)。また、Airbus支援のZAeroプロジェクトでは、ストリンガー補強翼皮などのゼロ欠陥CFRP構造に使用されています(「複合材部品のゼロ欠陥製造」参照)。
HiMaxとHiTapeの両方で、Hexcelは薄い低基布重量の熱可塑性フィラメントベール層を統合し、バインダーとして機能させることで、プリフォーミングと液状成形用ドライ材料で従来使用されてきた粉末バインダーを不要にしています。HiMaxではこのベールをNCFプライ間に挿入し、HiTapeでは炭素繊維ユニテープの両面にベールを適用します。「これにより、UD層を固定するための粉末バインダーが不要になります」とPagnac氏は説明します。「HiTapeは校正済みでスリットテープではないため、フラフがなく、幅のバラツキが少なく、AFP加工が向上します。熱可塑性ベールは最終ラミネートに靭性を付与し、次世代AFPマシンで高材料堆積率が達成可能であることを実証しています。」2015年5月のSAMPE論文では、レーザー搭載Coriolis Composites(フランス・ケヴェン)AFPマシンを用いた0.25インチ幅HiTapeによる単曲率プリフォーム製造で、積層速度1メートル/秒を達成したと記述されています。また、Electroimpact(米国ワシントン州ムキルテオ)AFP装置を用いて、実物大スパー航空構造で最大150 kg/時間の堆積率を実証しています。
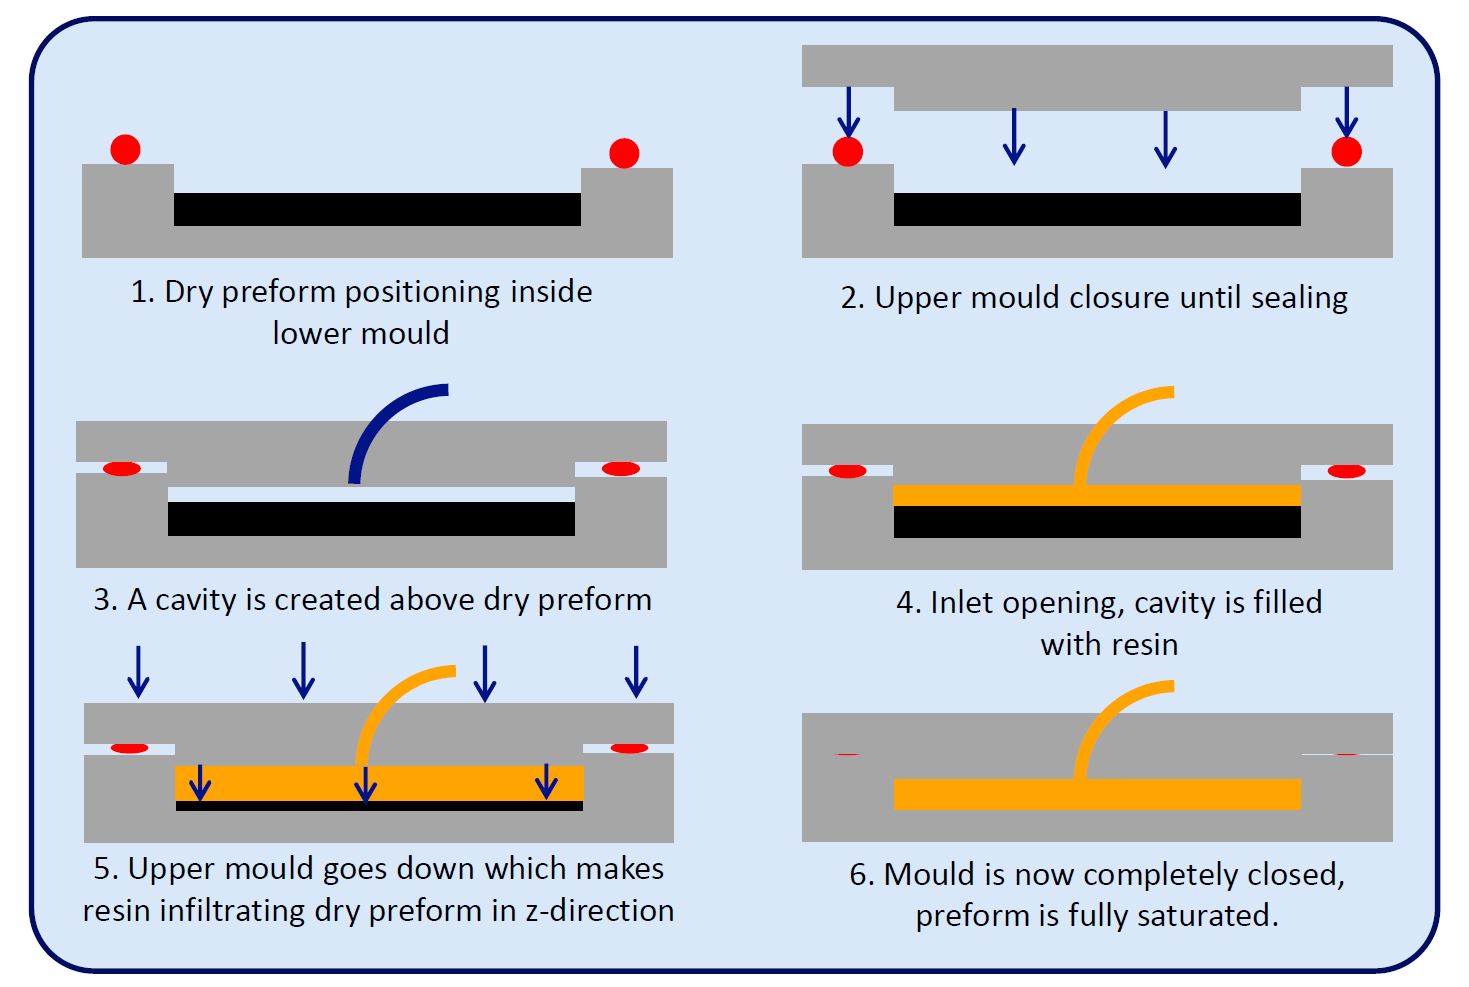
C-RTMでは、ドライプリフォームをRTM金型に配置しますが、金型は部分的にのみ閉じられ、ドライプリフォームと上部金型表面の間にギャップが残ります。真空を引き、樹脂を注入し、プレスで金型のギャップを閉じることで、液状樹脂をプリフォーム内にZ方向へ押し込みます。出典:Hexcel
航空宇宙向けC-RTMの適応
C-RTMは当初、自動車複合材向けに高圧RTM(HP-RTM)で導入されました。従来のRTMと同様に、C-RTMではドライ繊維プリフォームを合わせ金型に配置し、液状樹脂をプリフォームに注入してから、作動プレスで熱と圧力を加えます。しかしC-RTMでは、金型を部分的にのみ閉じ、ドライプリフォームと上部金型表面の間にギャップを残します(図1)。真空を引き、精密に混合された樹脂を注入し、プレスで金型のギャップを閉じることで、液状樹脂をプリフォーム全体にZ方向へ押し込みます。「これは、樹脂を部品内で平面方向に注入するよりもはるかに高速です」と、Techni-Modul EngineeringのプロセスエンジニアThomas Chevallet氏は説明します。
Techni-Modul Engineeringは、Clean Sky 2「最適化複合構造」(OPTICOMS)プロジェクトのパートナーとしての役割の中で、C-RTMを航空宇宙向けに適応させる機会を見出しました。ワークパッケージB-1.2(「より安価な複合構造」)で構成されるOPTICOMSは、統合構造と自動製造により小型航空機(地域ジェット機など)の生産コストを削減することを目的とし、プリプレグと液状樹脂の両手法を探求しています。OPTICOMSは、3本のスパーを持つ上翼皮をワンショットプロセスで統合構造として製造する複合翼デモンストレーターを設計しました。実物大の翼(図2)は、2025年以降に生産される次世代航空機向けに技術成熟度レベル(TRL)6まで技術を評価・成熟させるAIRFRAME革新技術デモンストレーター(ITD)の一部です。Israel Aerospace Industries(イスラエル・ロド)が2016年7月にOPTICOMSのコーディネーターに選ばれました。コンソーシアムには、小型機OEMのPiaggio Aerospace(イタリア・サボナ)、Techni-Modul Engineering、AFP装置サプライヤーのCoriolis CompositesとDanobatも含まれます。
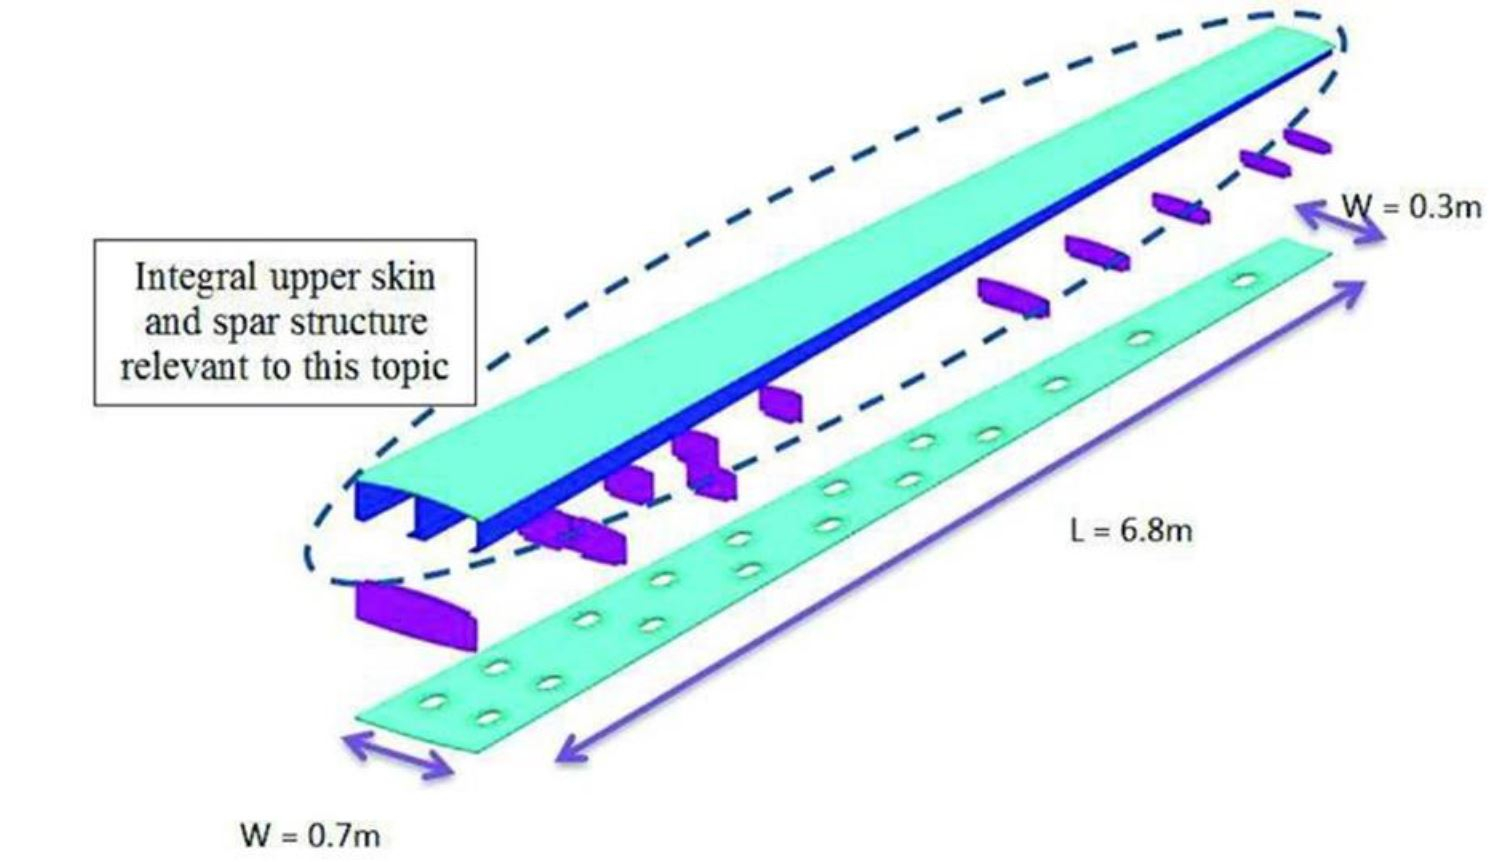
Techni-ModulはClean Sky 2「最適化複合構造」(OPTICOMS)プロジェクトのパートナーで、下翼皮、複数のリブ、3本のスパーを持つ上翼皮で構成される複合翼デモンストレーターを設計しました。後者はワンショットプロセスで統合構造として製造されます。デモンストレーターは、2025年以降に生産される次世代航空機向けに評価されます。出典:Clean Sky 2
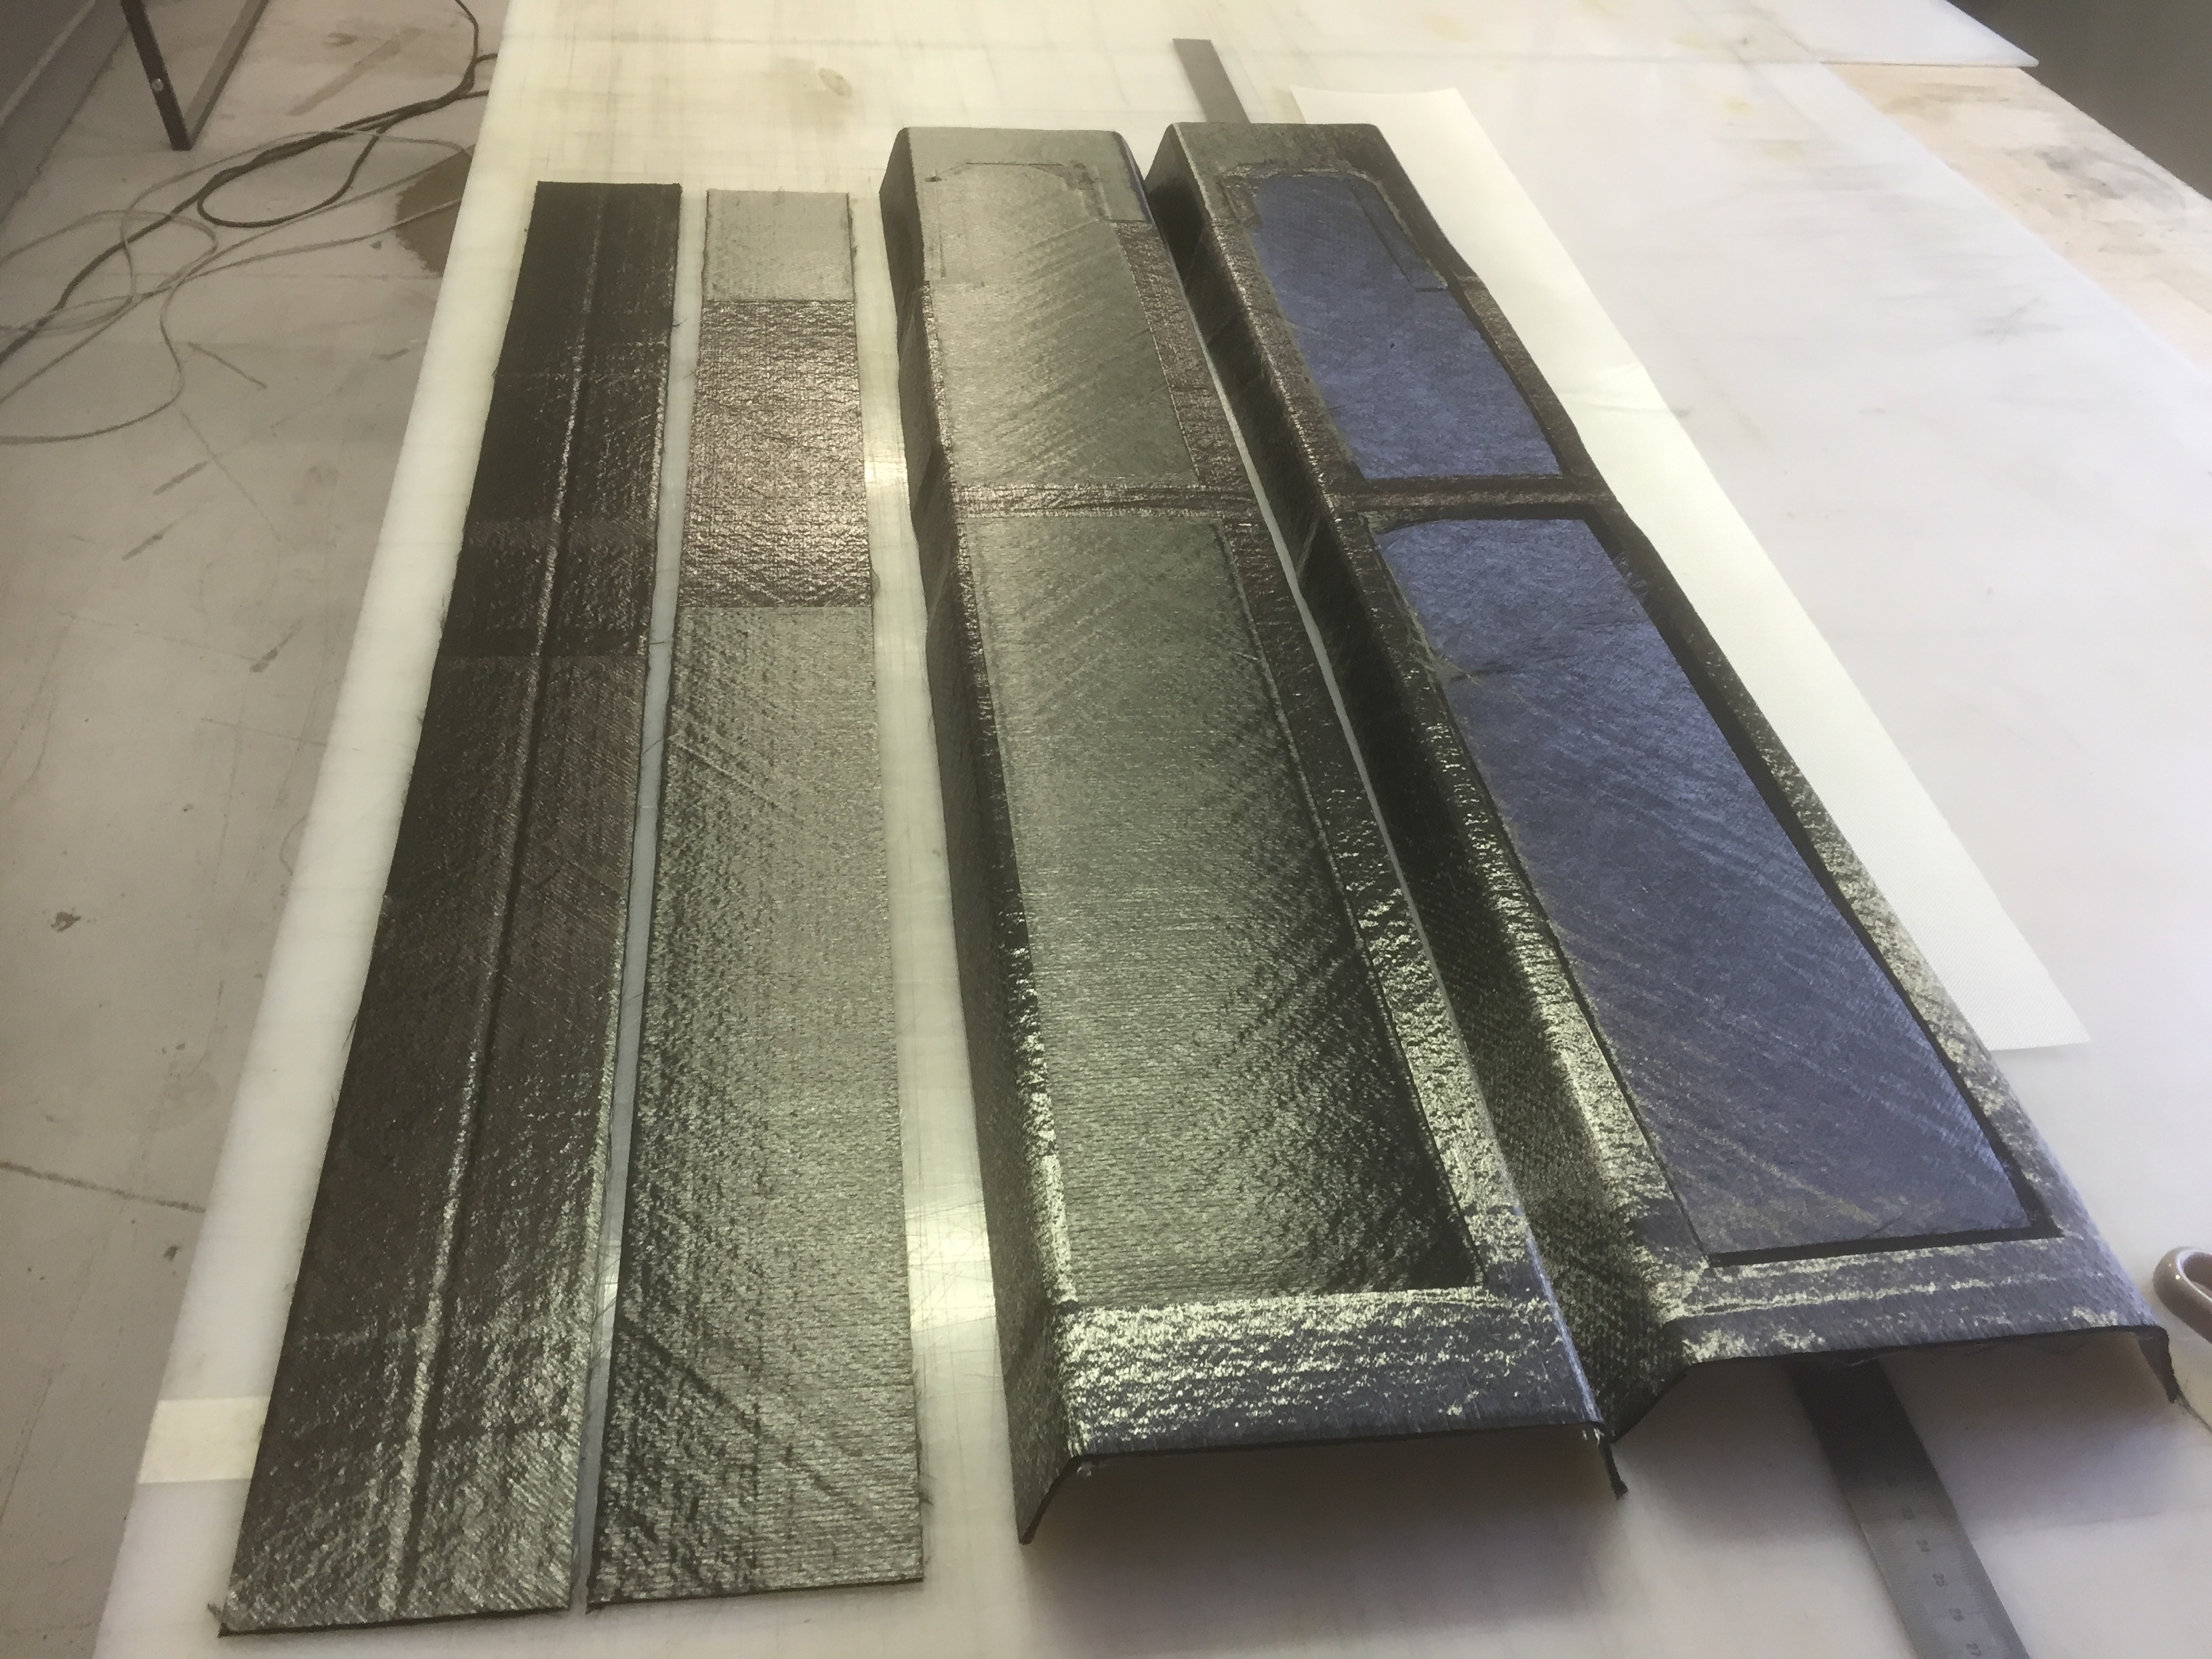
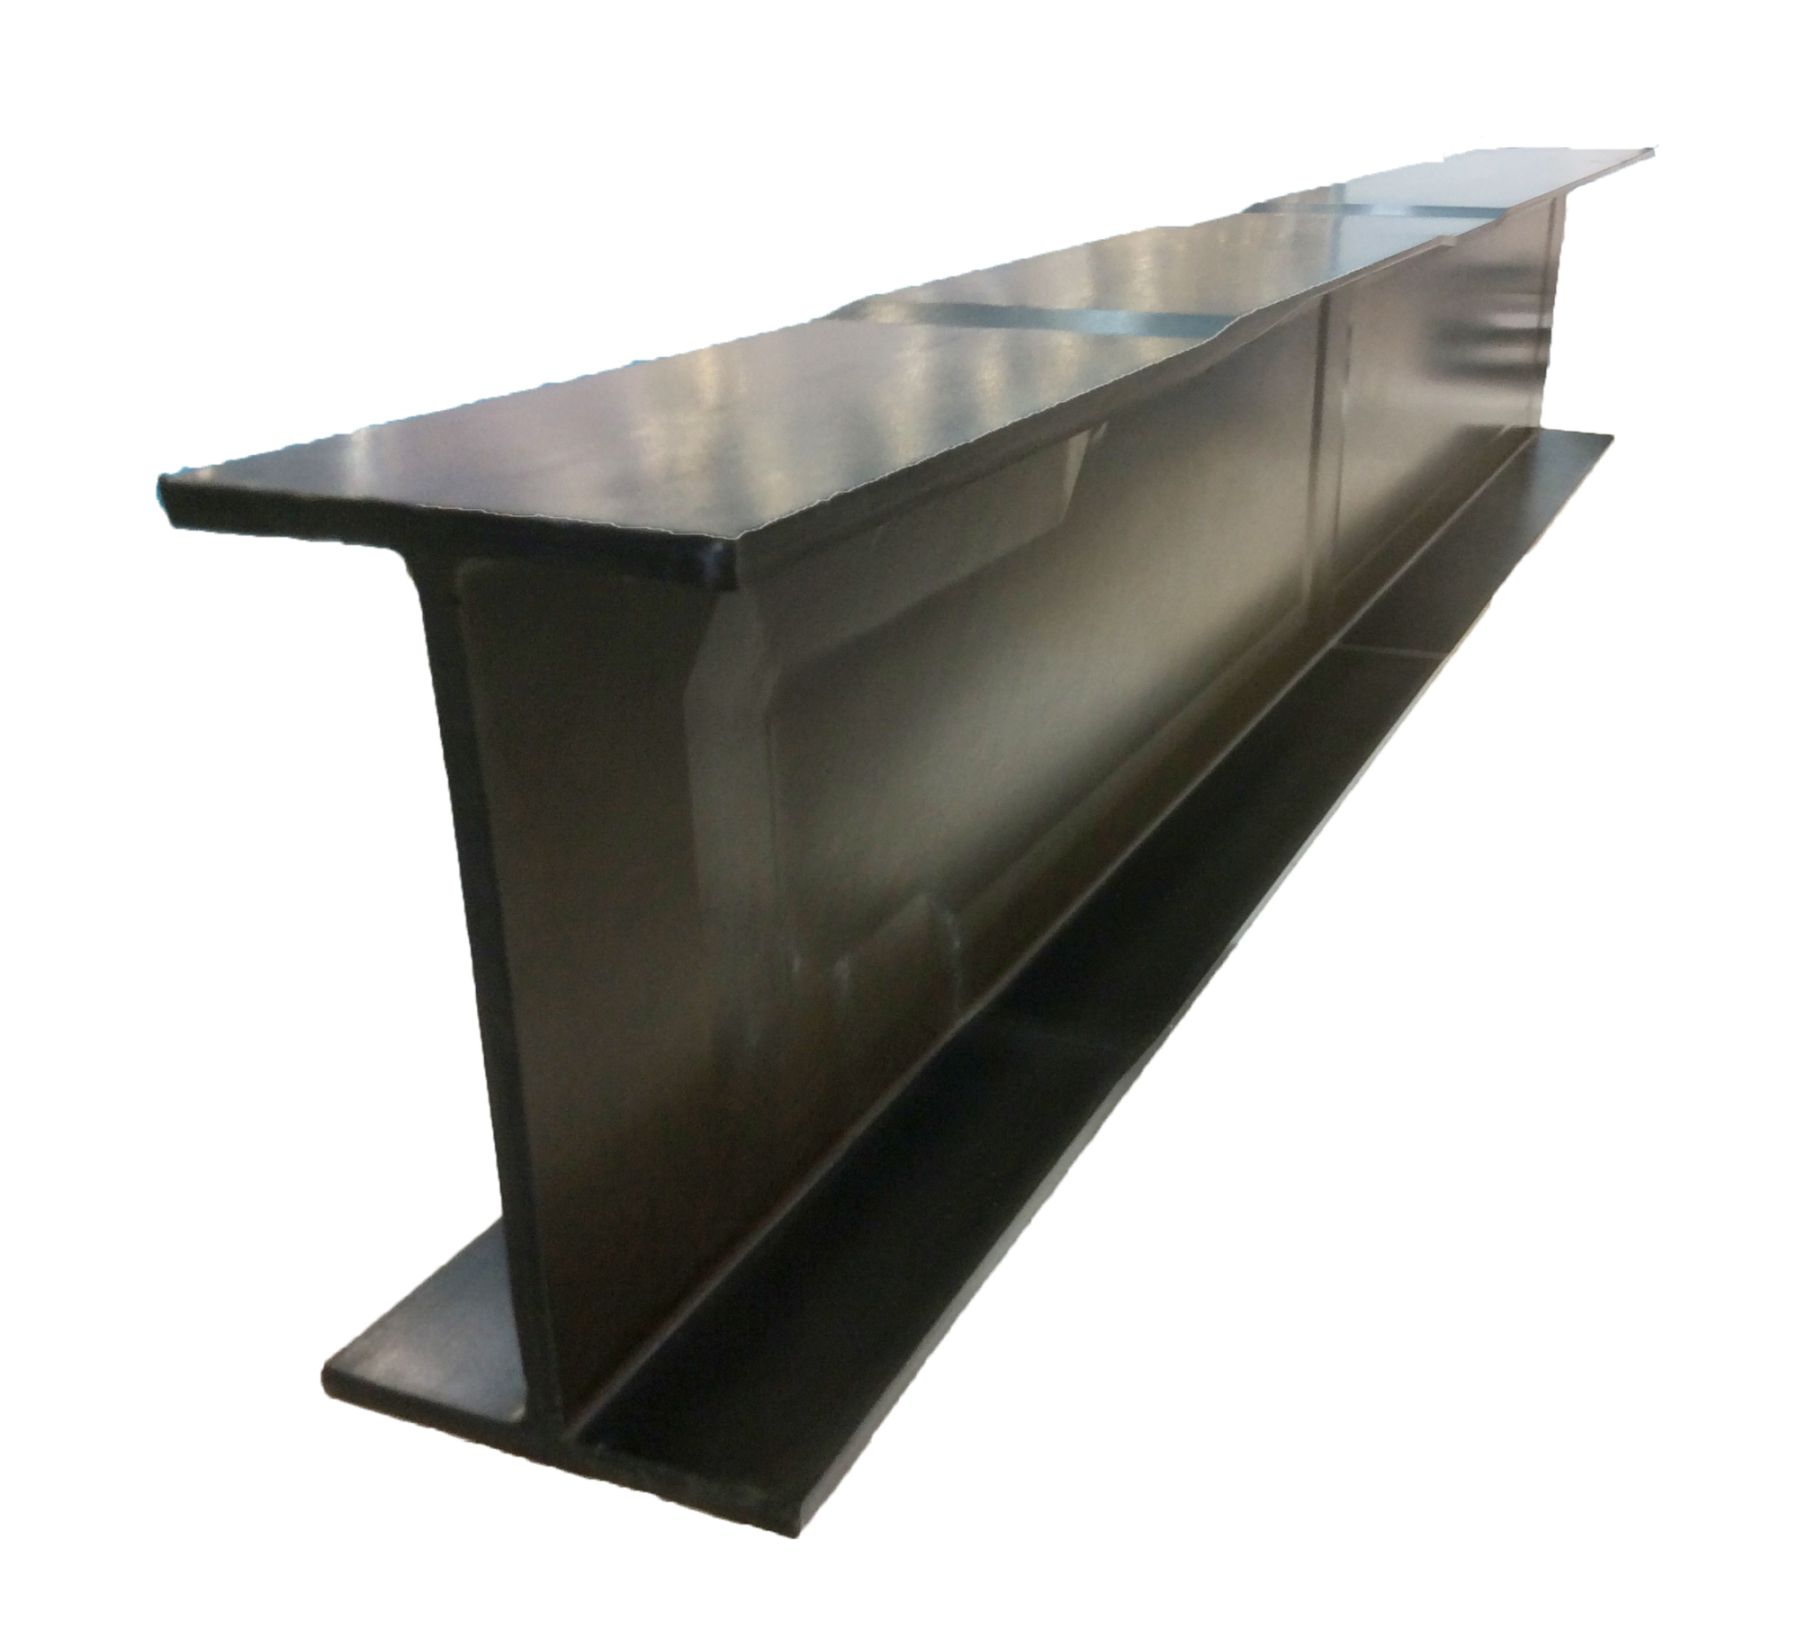
「C-RTMは業界でよく知られていましたが、HP-RTMでは大型プレスが必要です。当社の開発は、C-RTMを低圧力での高速注入に適応させ、高繊維体積率、繊維配向、低ボイドという航空宇宙の厳格な要件を満たしながら、より低コストで航空宇宙部品を製造できるようにすることでした。OPTICOMSプロジェクトの全長0.7m、幅0.2mの翼リブでは、注入時間を40分から5分に短縮しました。別のテストプログラムでは、全長900mm、高さ150mmのIビームストリンガーで、注入時間を1時間から5分未満に短縮しました。」
「C-RTMによる注入時間短縮のメリットは、全翼皮やヘリコプターローターブレードのような大型部品でさらに大きくなります」とChevallet氏は付け加えます。また、C-RTMでは高粘度樹脂の注入や低圧注入システム、低トン数プレスが可能で、コスト削減につながります。「C-RTM時の金型圧力はわずか6 barで、HP-RTMで使用される圧力よりはるかに低いです。このプロセスは航空宇宙品質の複合材を実現しながら、大型薄肉部品と小型複雑形状部品の両方に適しています。」
自動プリフォーミング
より高速・低コストな樹脂注入とOOA成形は、より安価な航空機複合材生産へのアプローチの鍵ですが、プロセスチェーンには依然として材料の切断・積層・プリフォーミングの複数ステップが必要です。「私たちにとって、OPTICOMSは自動化も重要なテーマでした」とChevallet氏は言います。Techni-Modul Engineeringは、OPTICOMSプロジェクト向けにC-RTM注入システムだけでなく、ピックアンドプレースロボットとホットドレープフォーミング(HDF)マシンも供給し、これらを完全自動化生産セルに統合しました。
OPTICOMSが2016年に開始されて間もなく、Techni-Modul Engineering子会社のCACは、CAMX 2016(米国カリフォルニア州アナハイム、9月26〜29日)で製造部門のACE装置・工具イノベーション賞を受賞しました。ドライ繊維またはプリプレグから3Dプリフォームを製造できるこのセルは、真空吸着グリッパーを使用してカットプライを拾い上げ、加熱プリフォーム金型上に配置・折り曲げます。Techni-Modul EngineeringとCACは、複雑な展開可能面への成形のために2D材料のカットプライを準備するソフトウェアを開発しました。このセルはOPTICOMSとIビームテストプロジェクトでさらに発展しました。
ステップ1
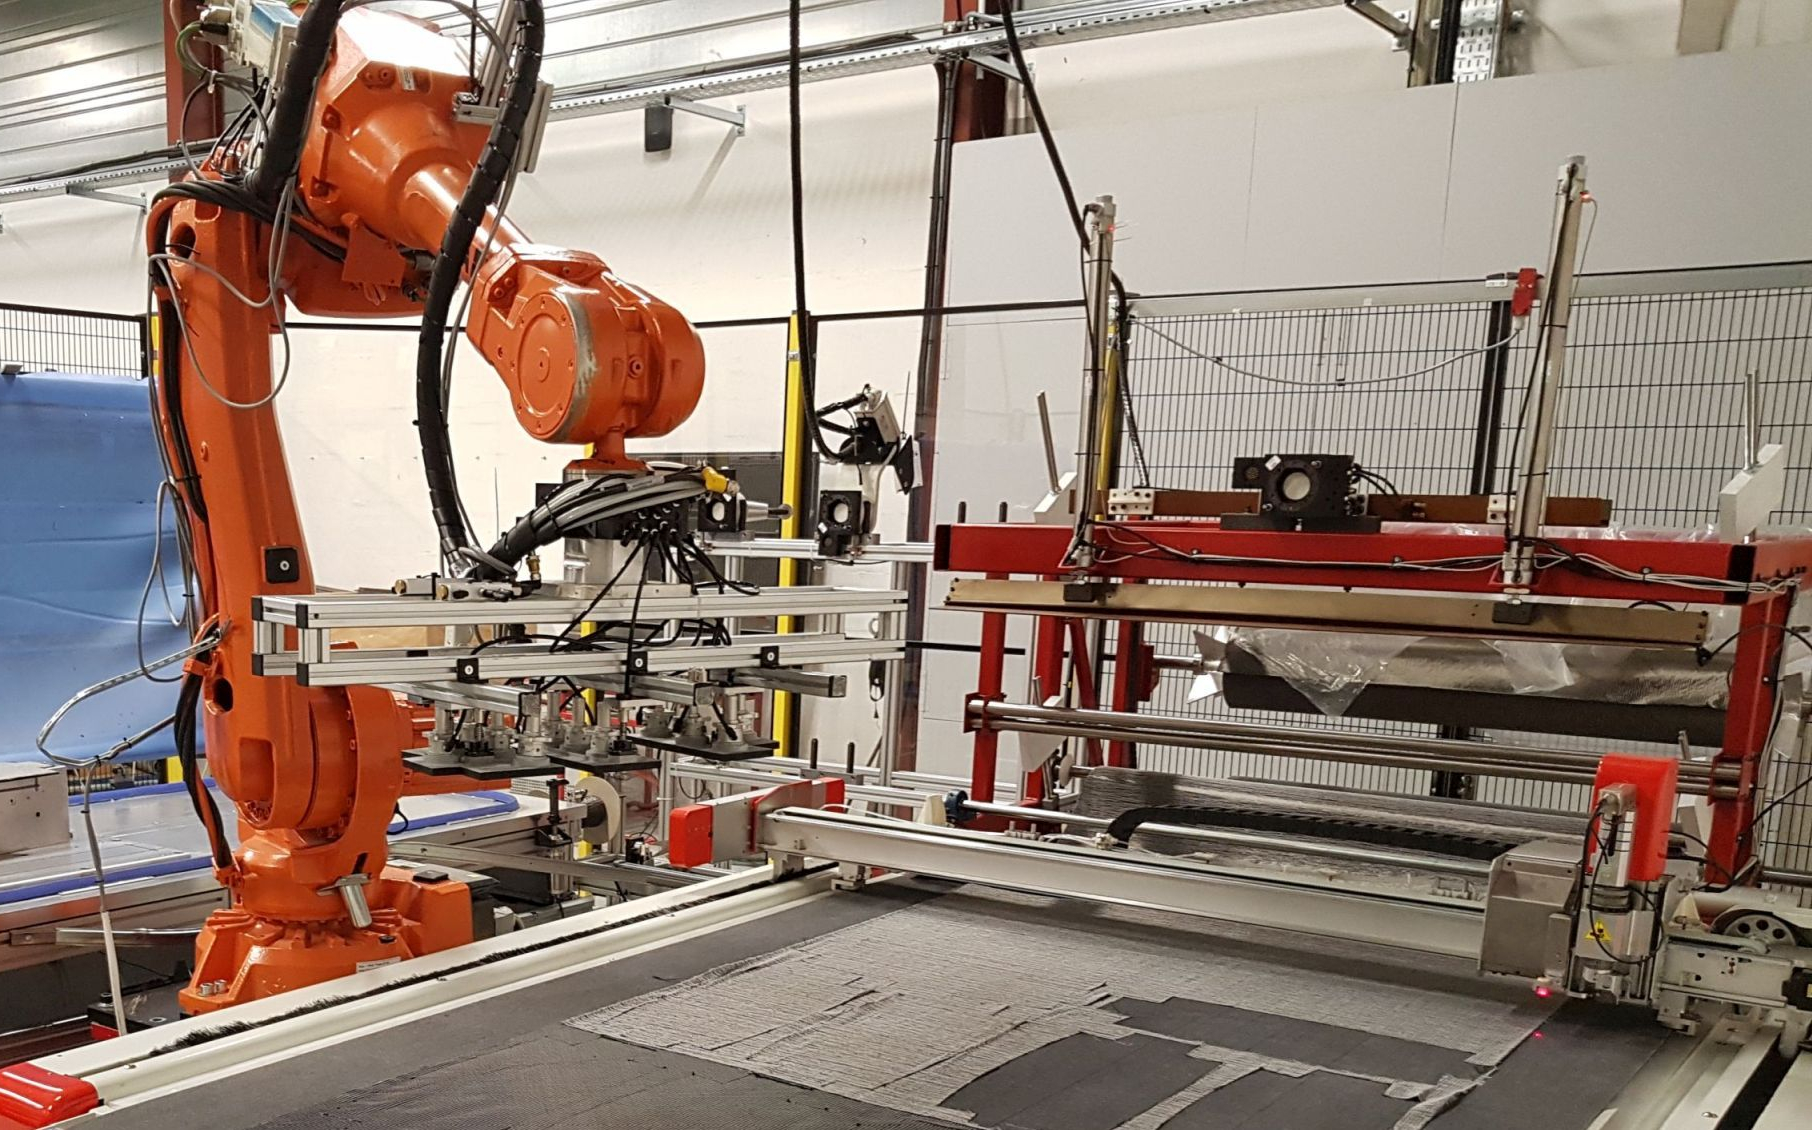
出典:Techni-Modul Engineering
ステップ2
ステップ3
ステップ4
ステップ5
ステップ6 - リブプリフォーミング
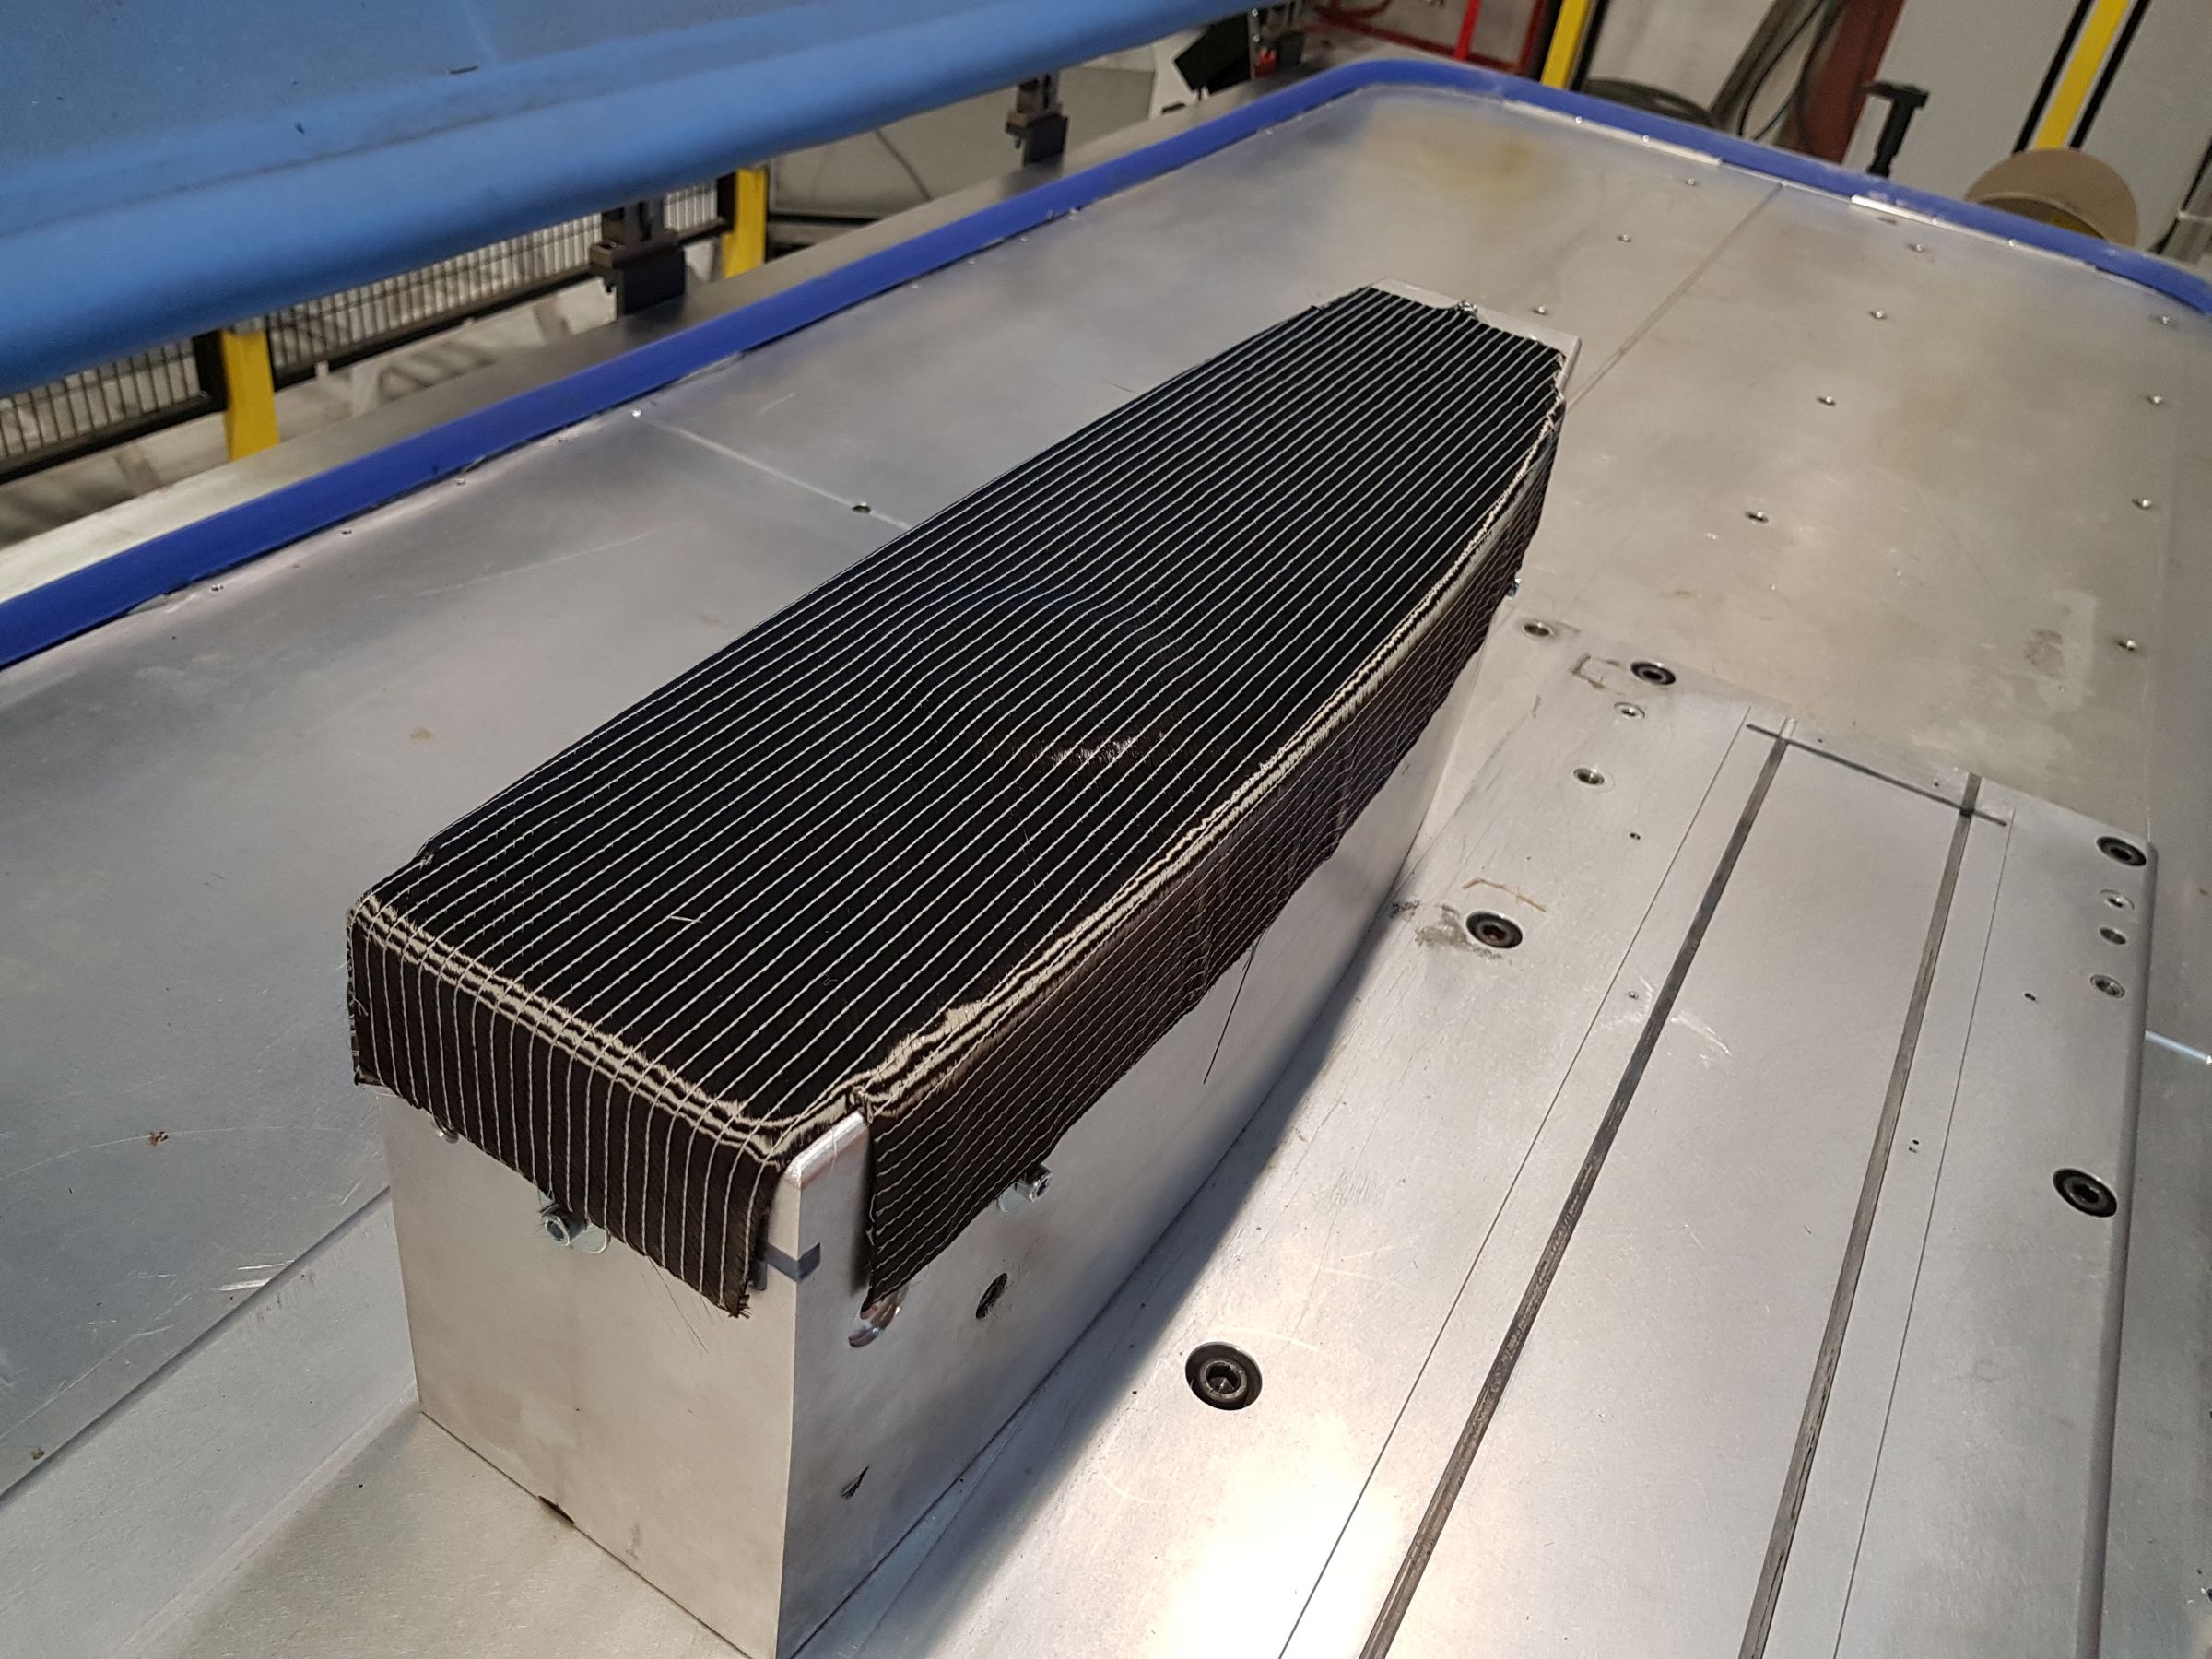
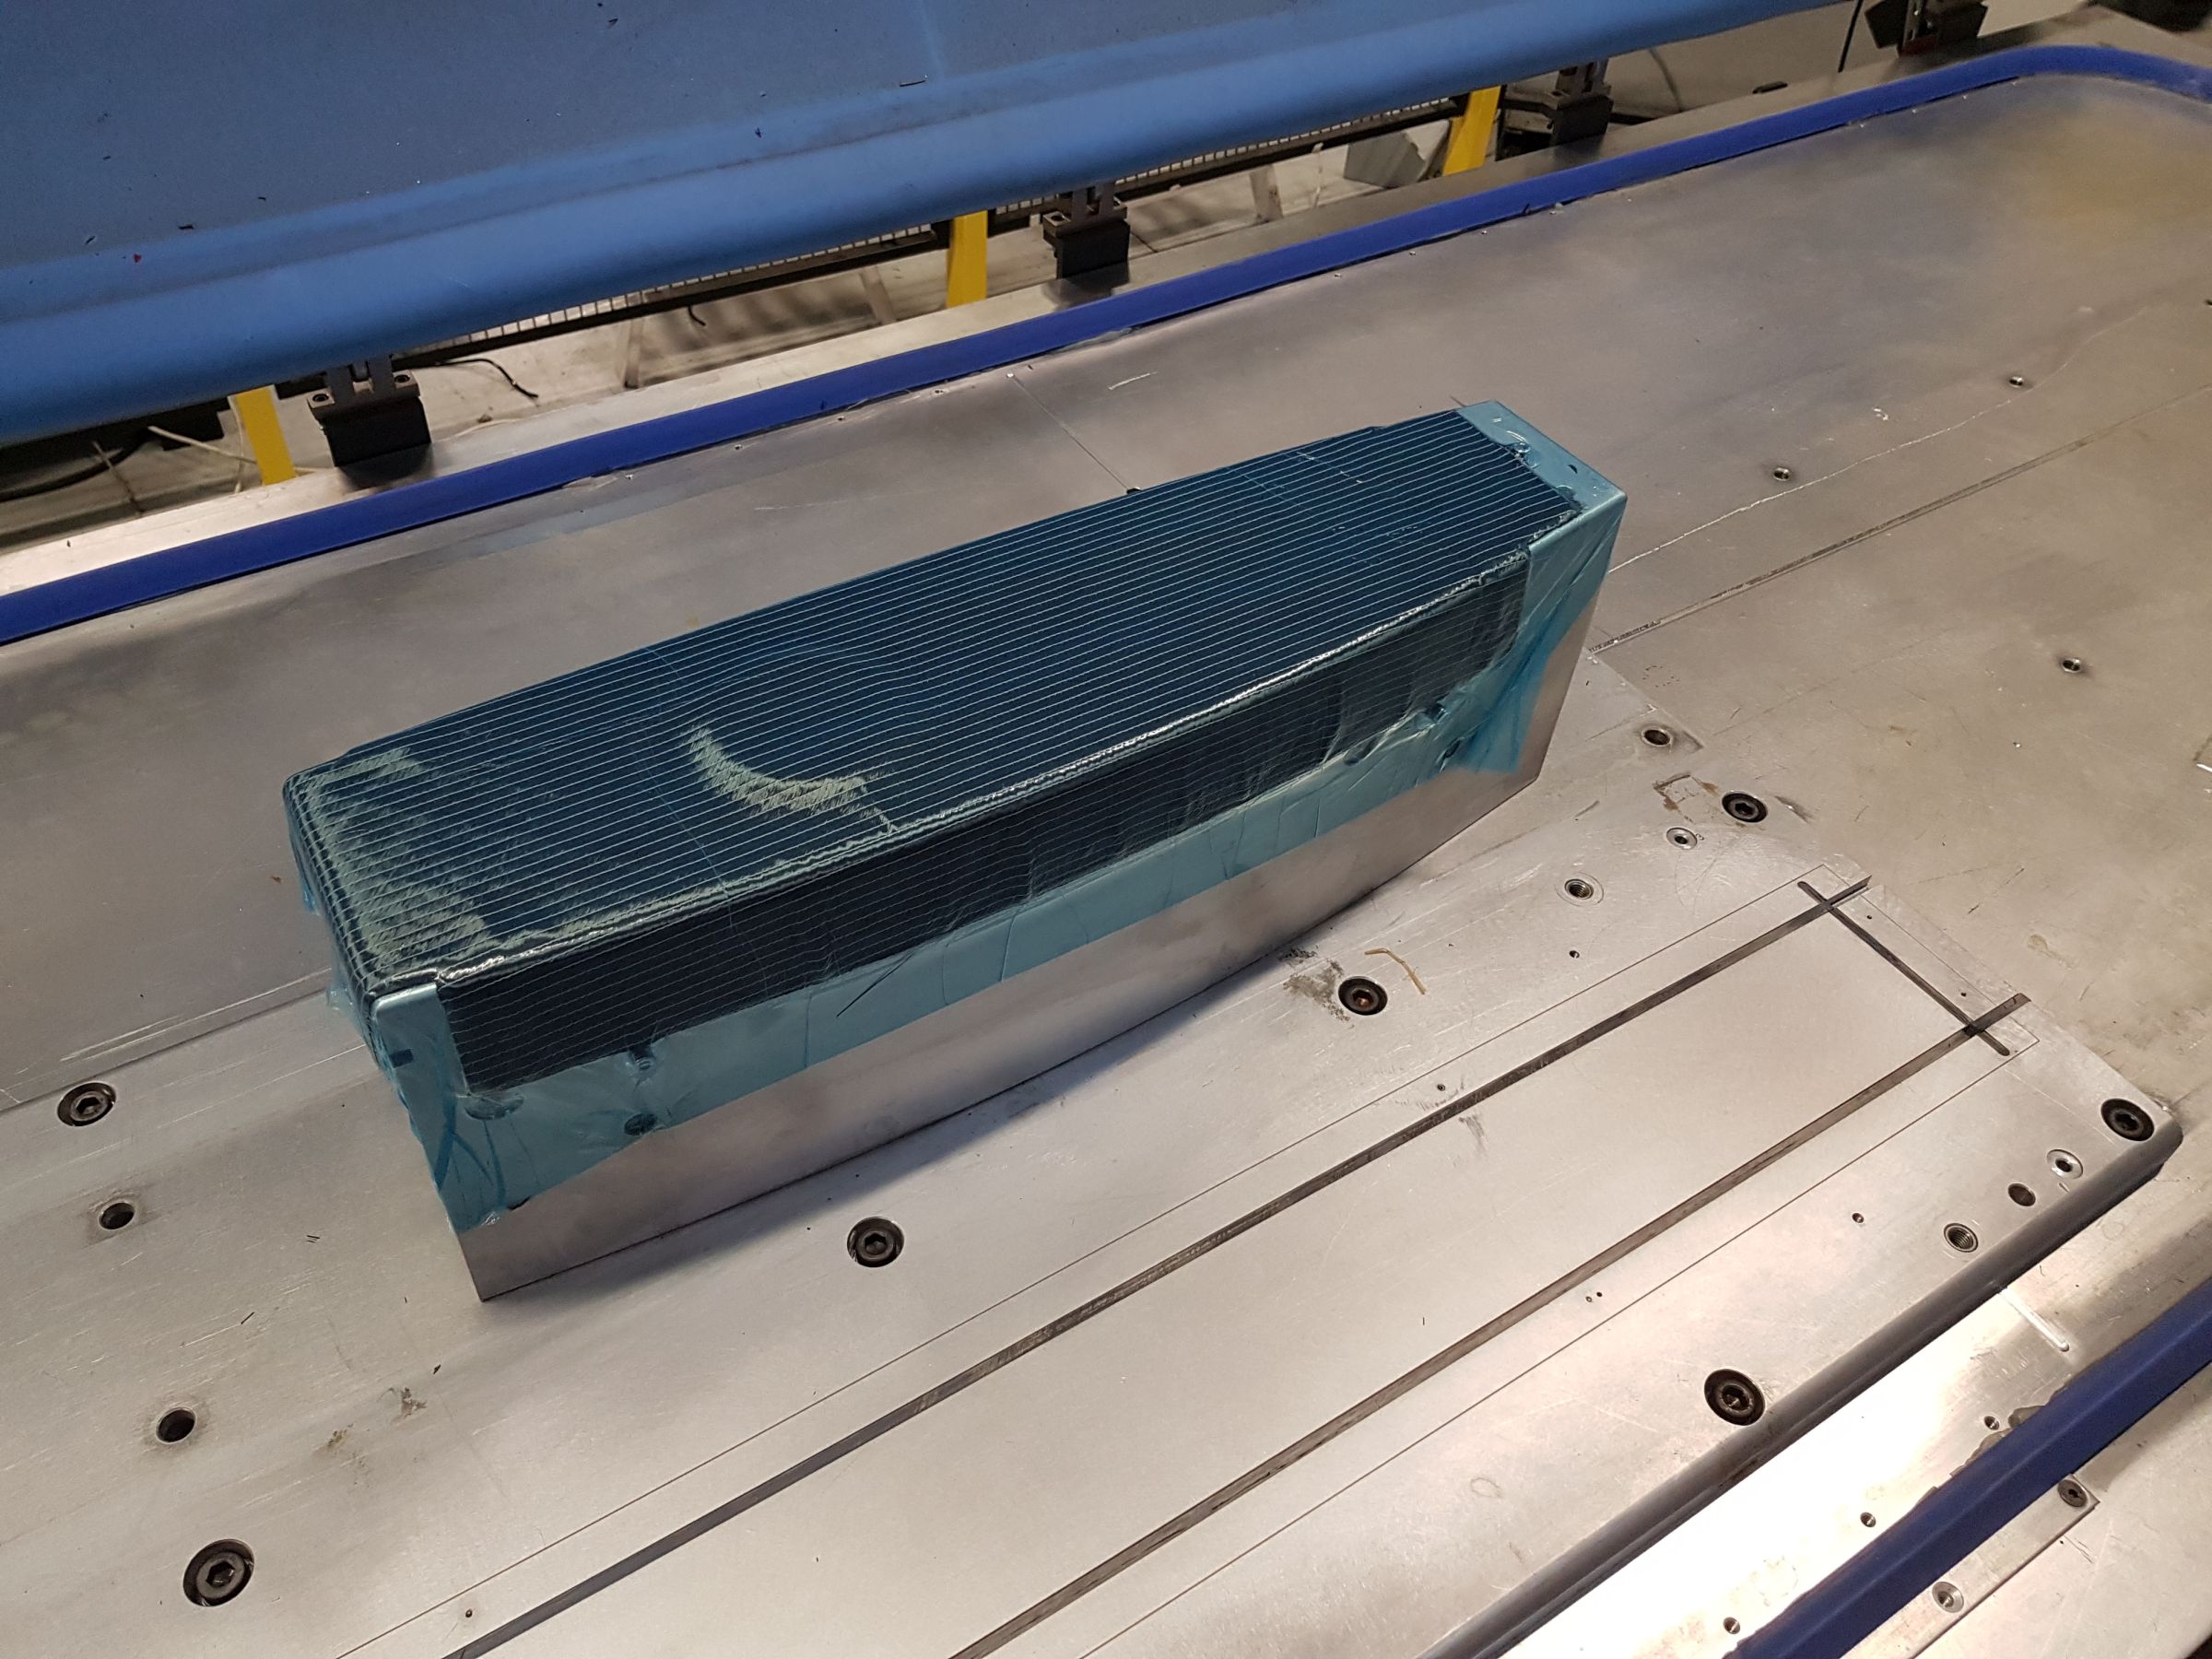
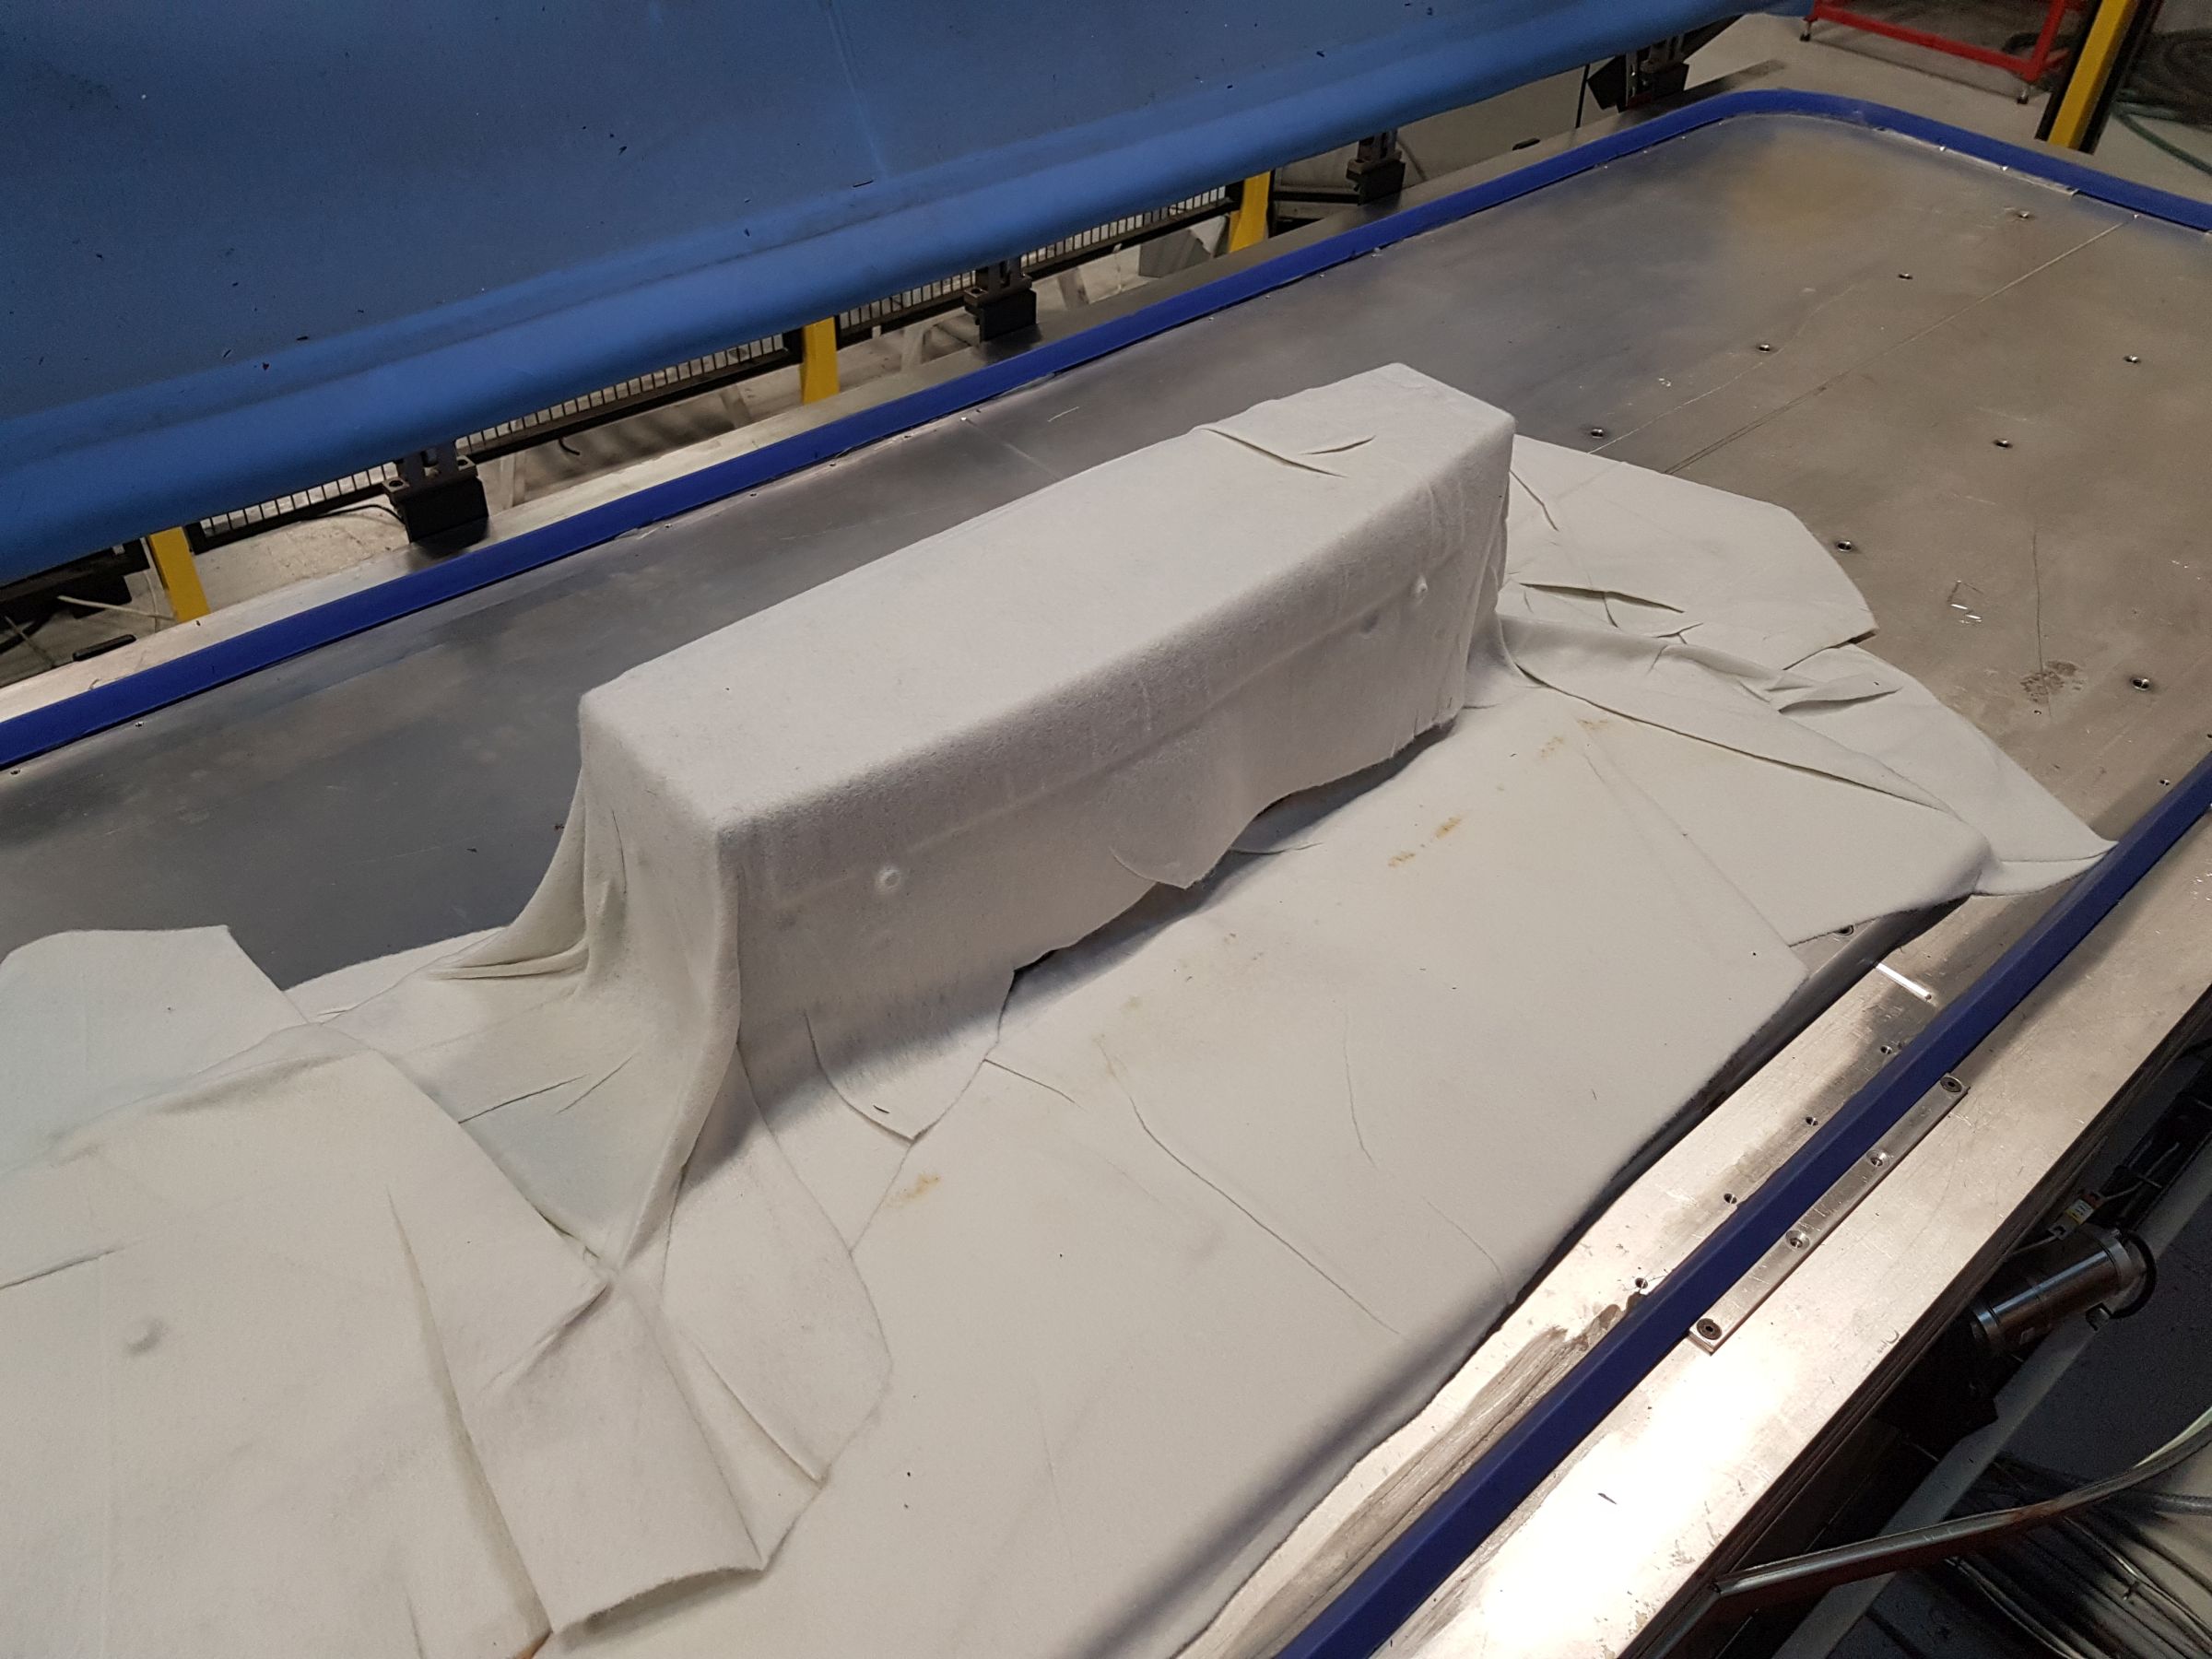
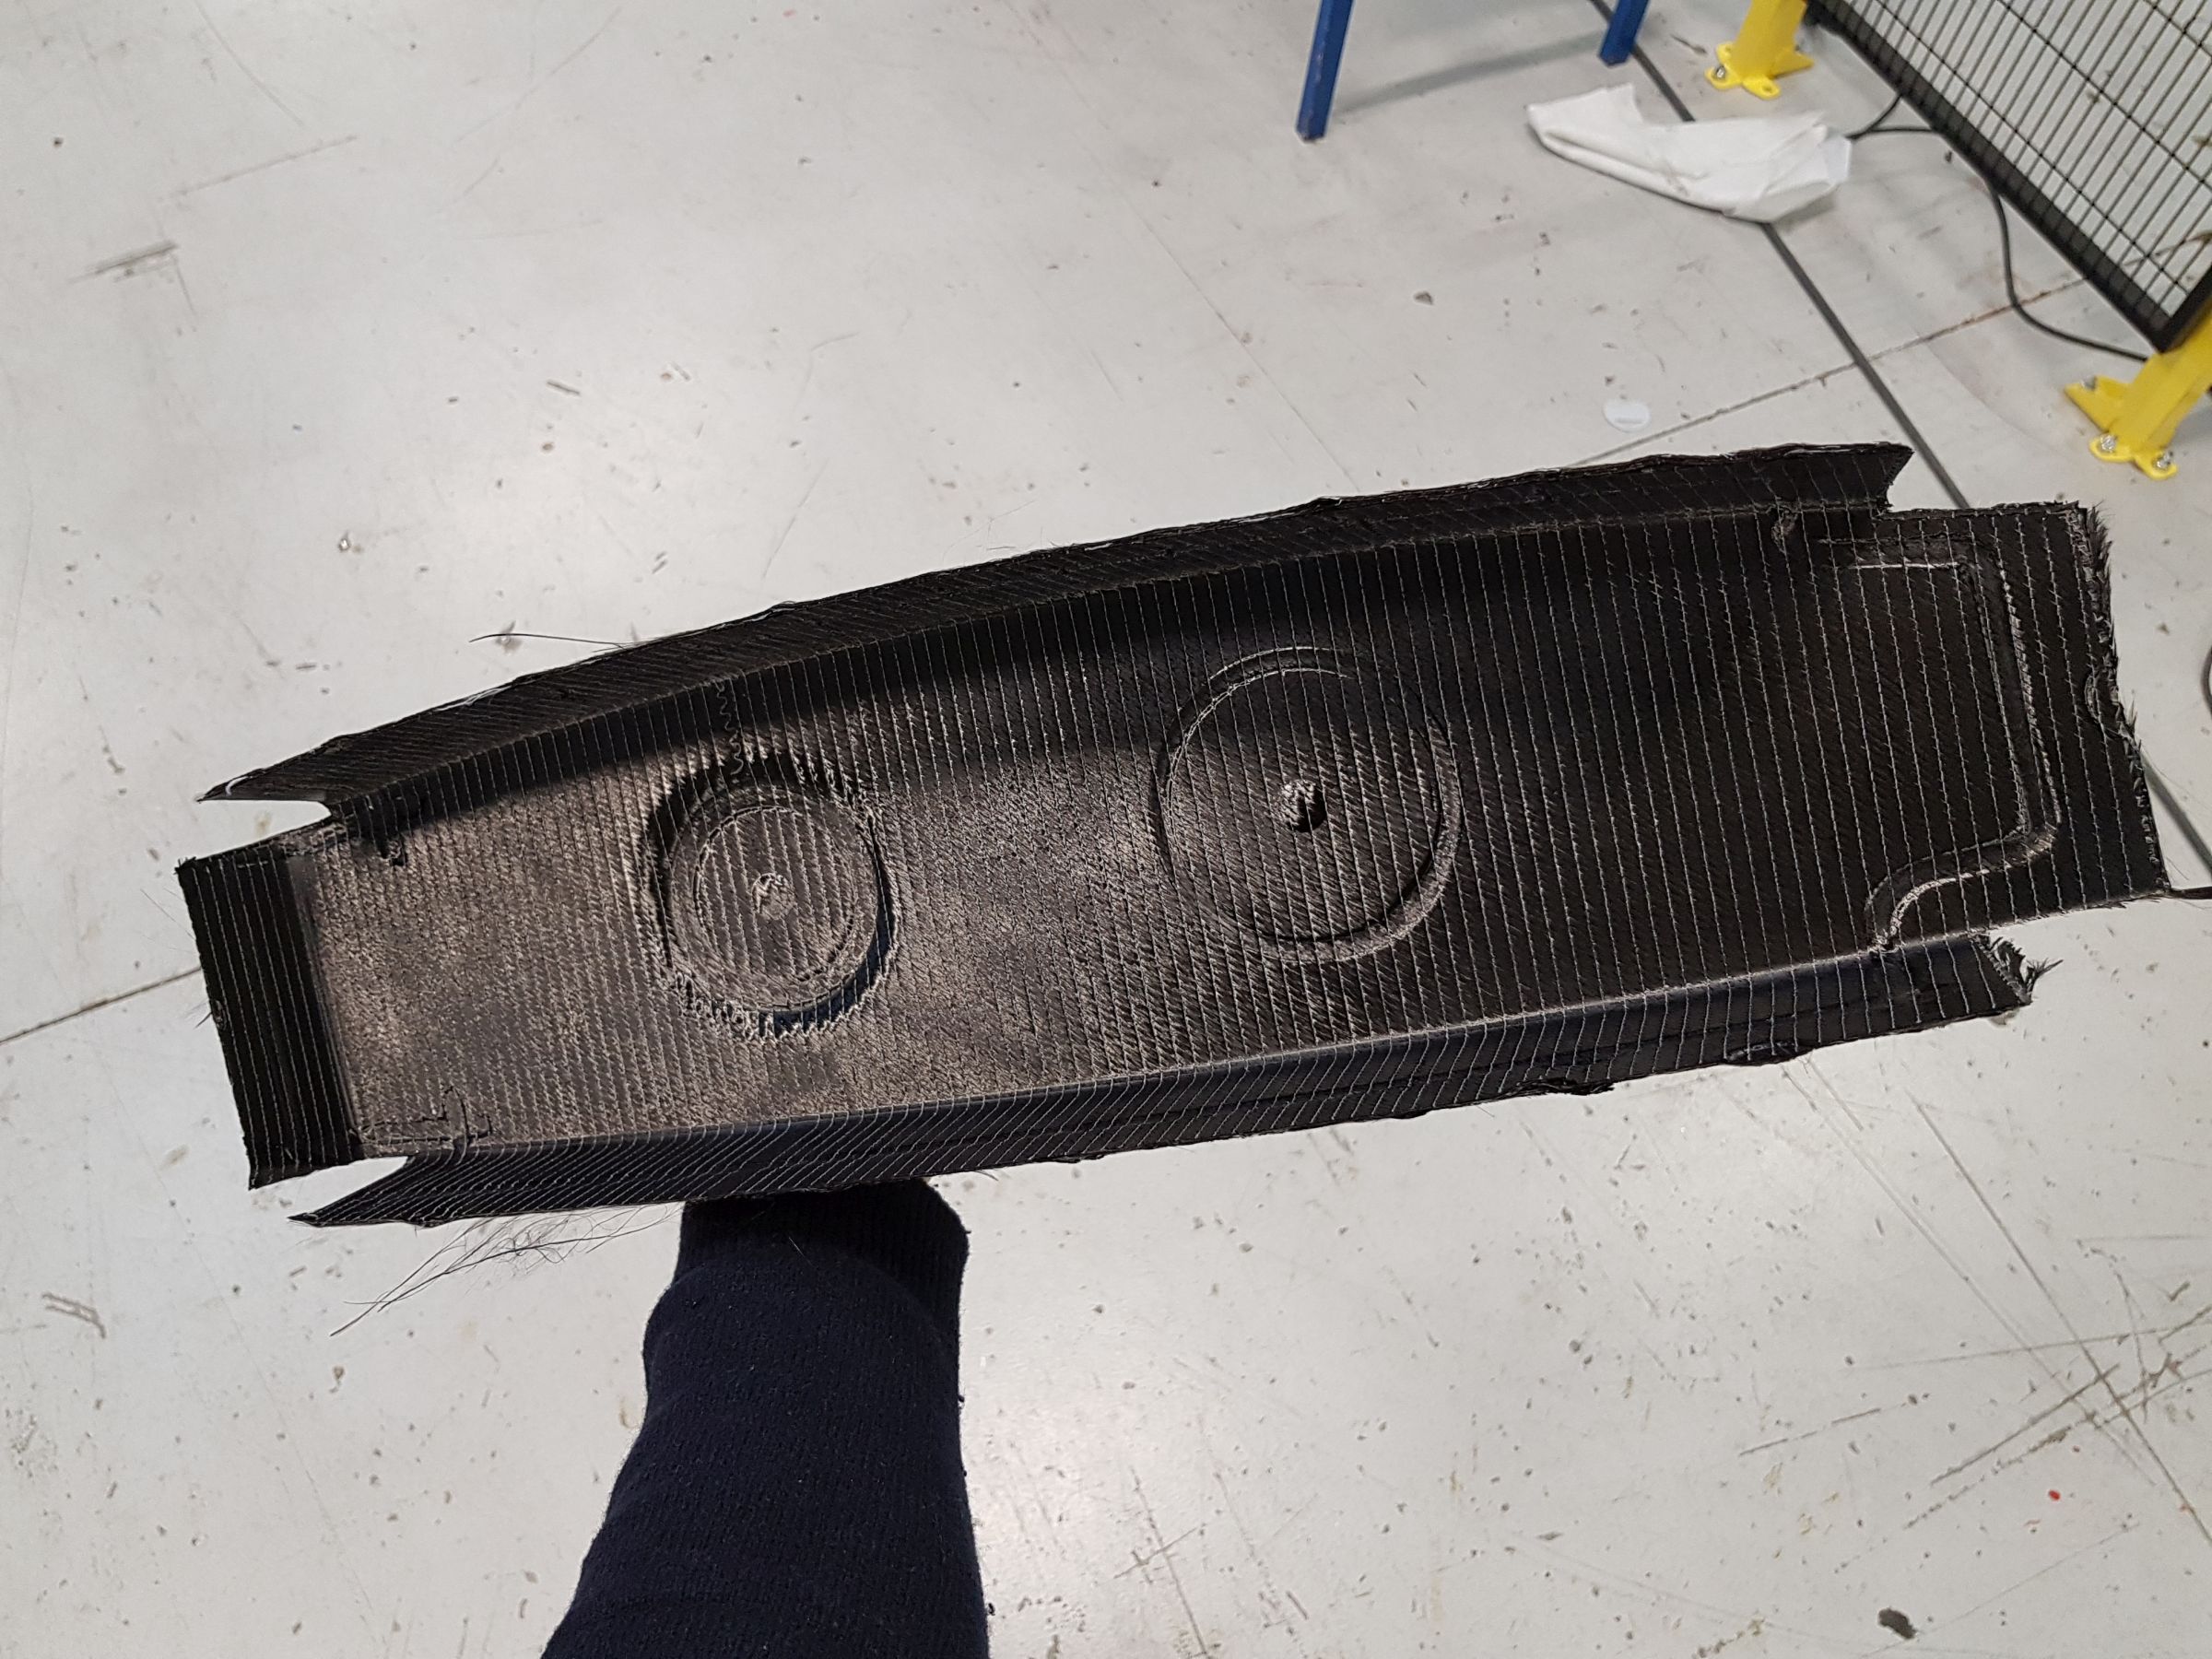
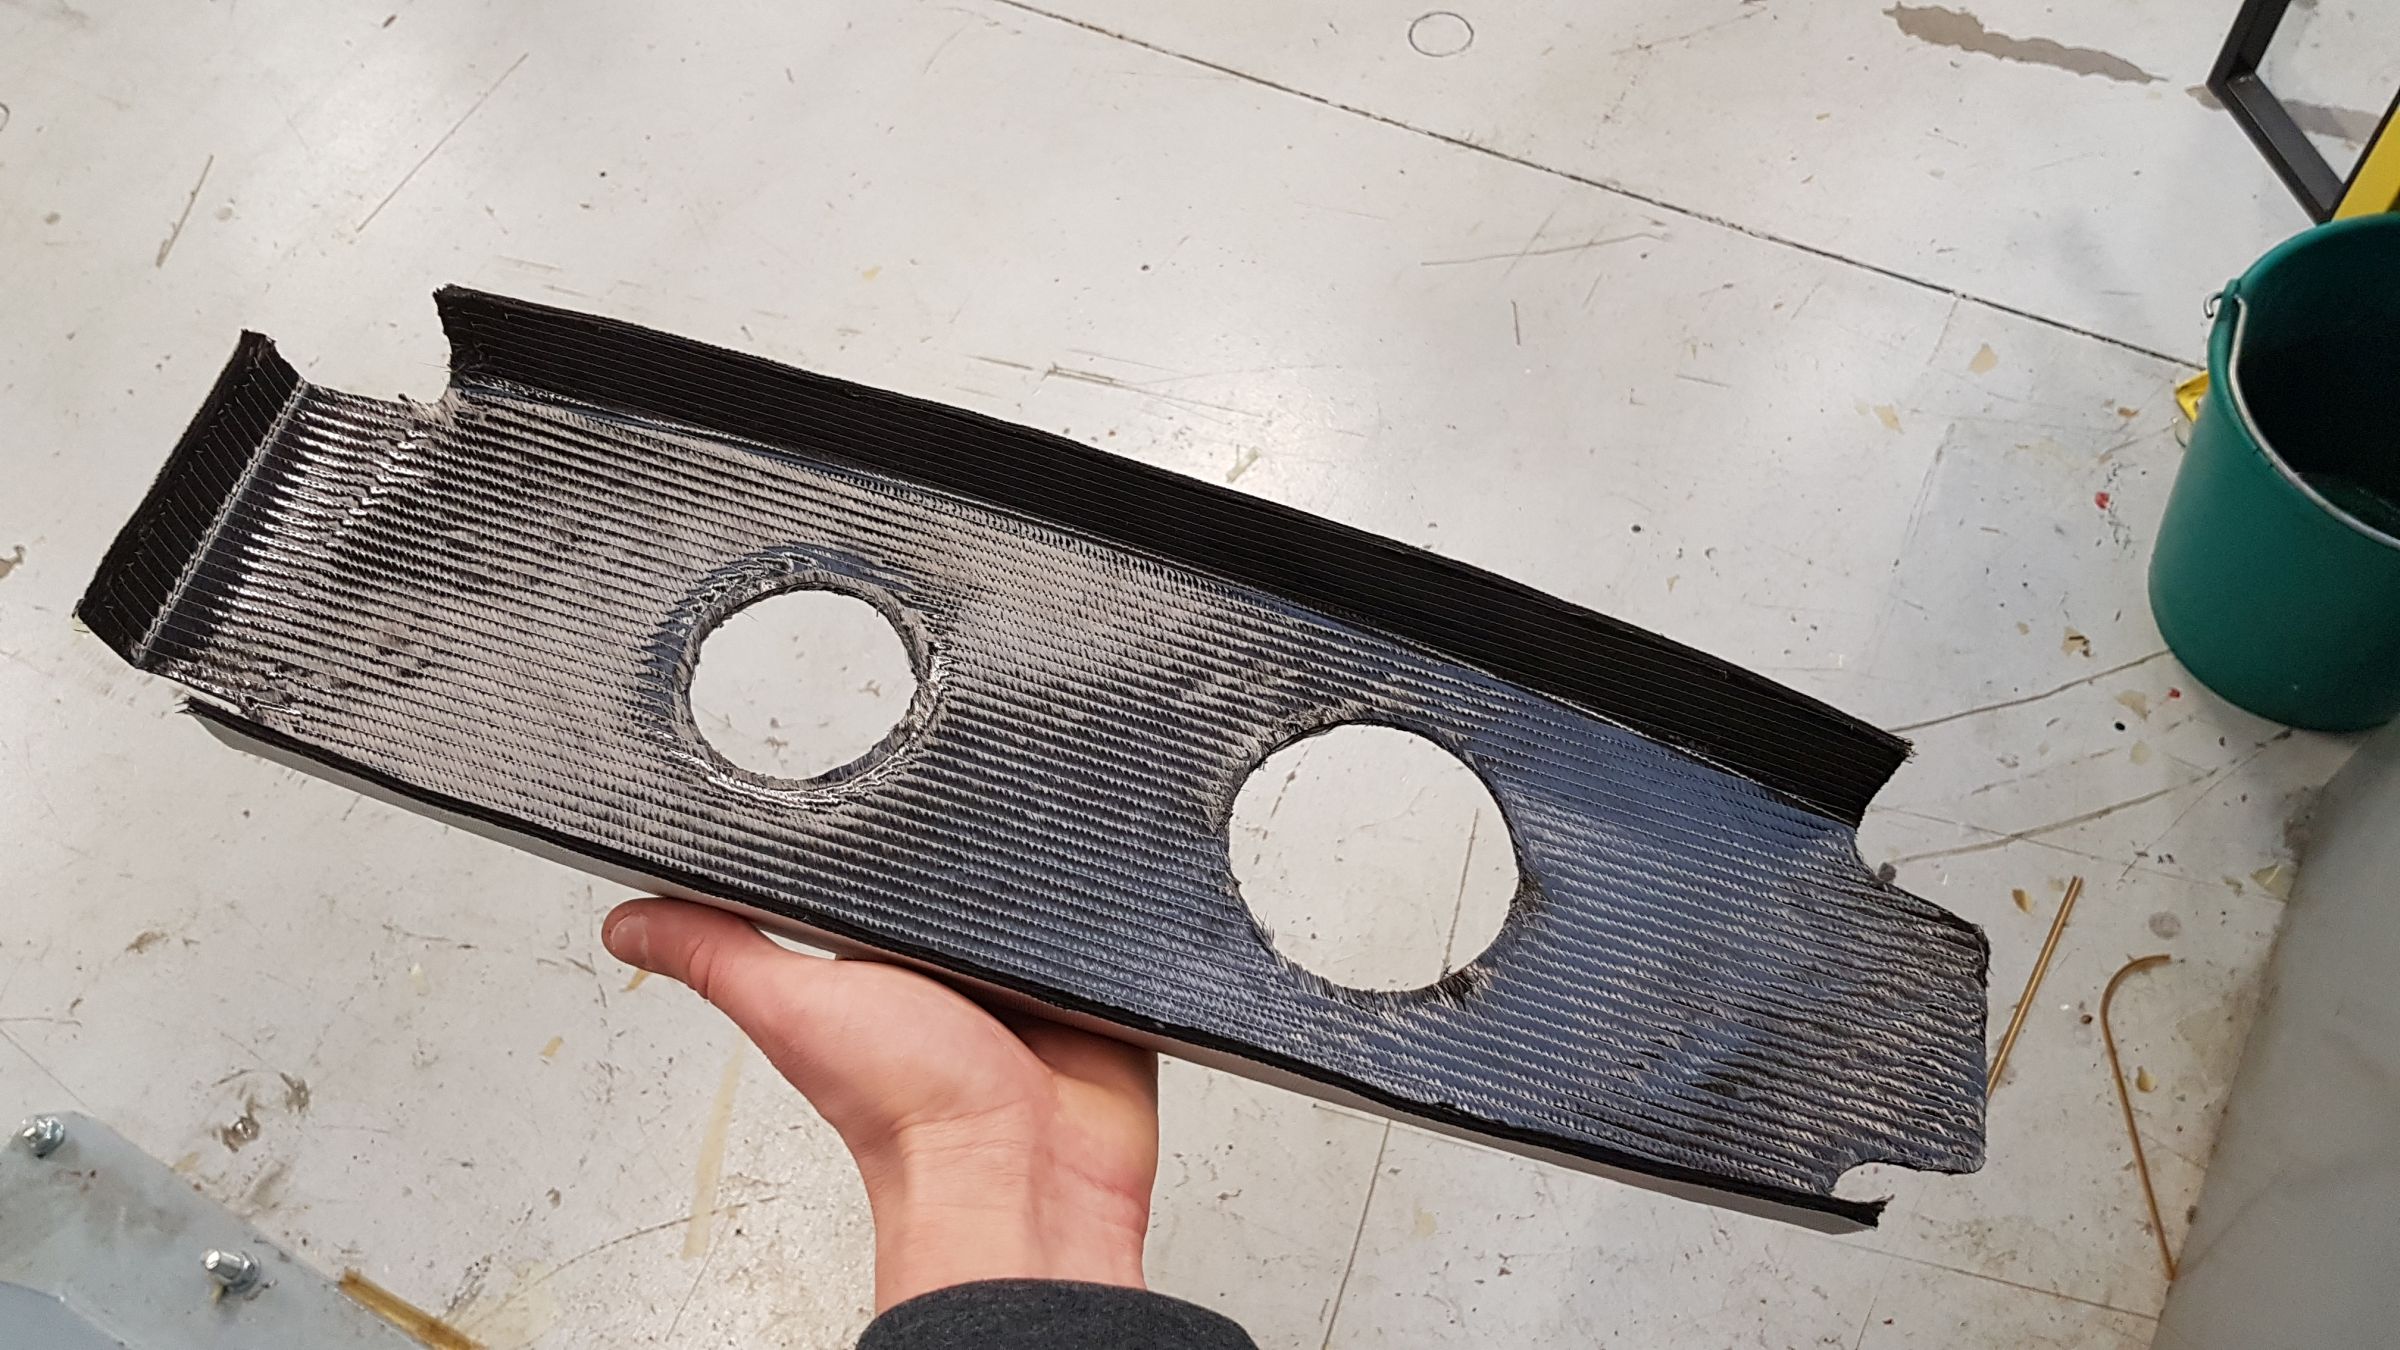
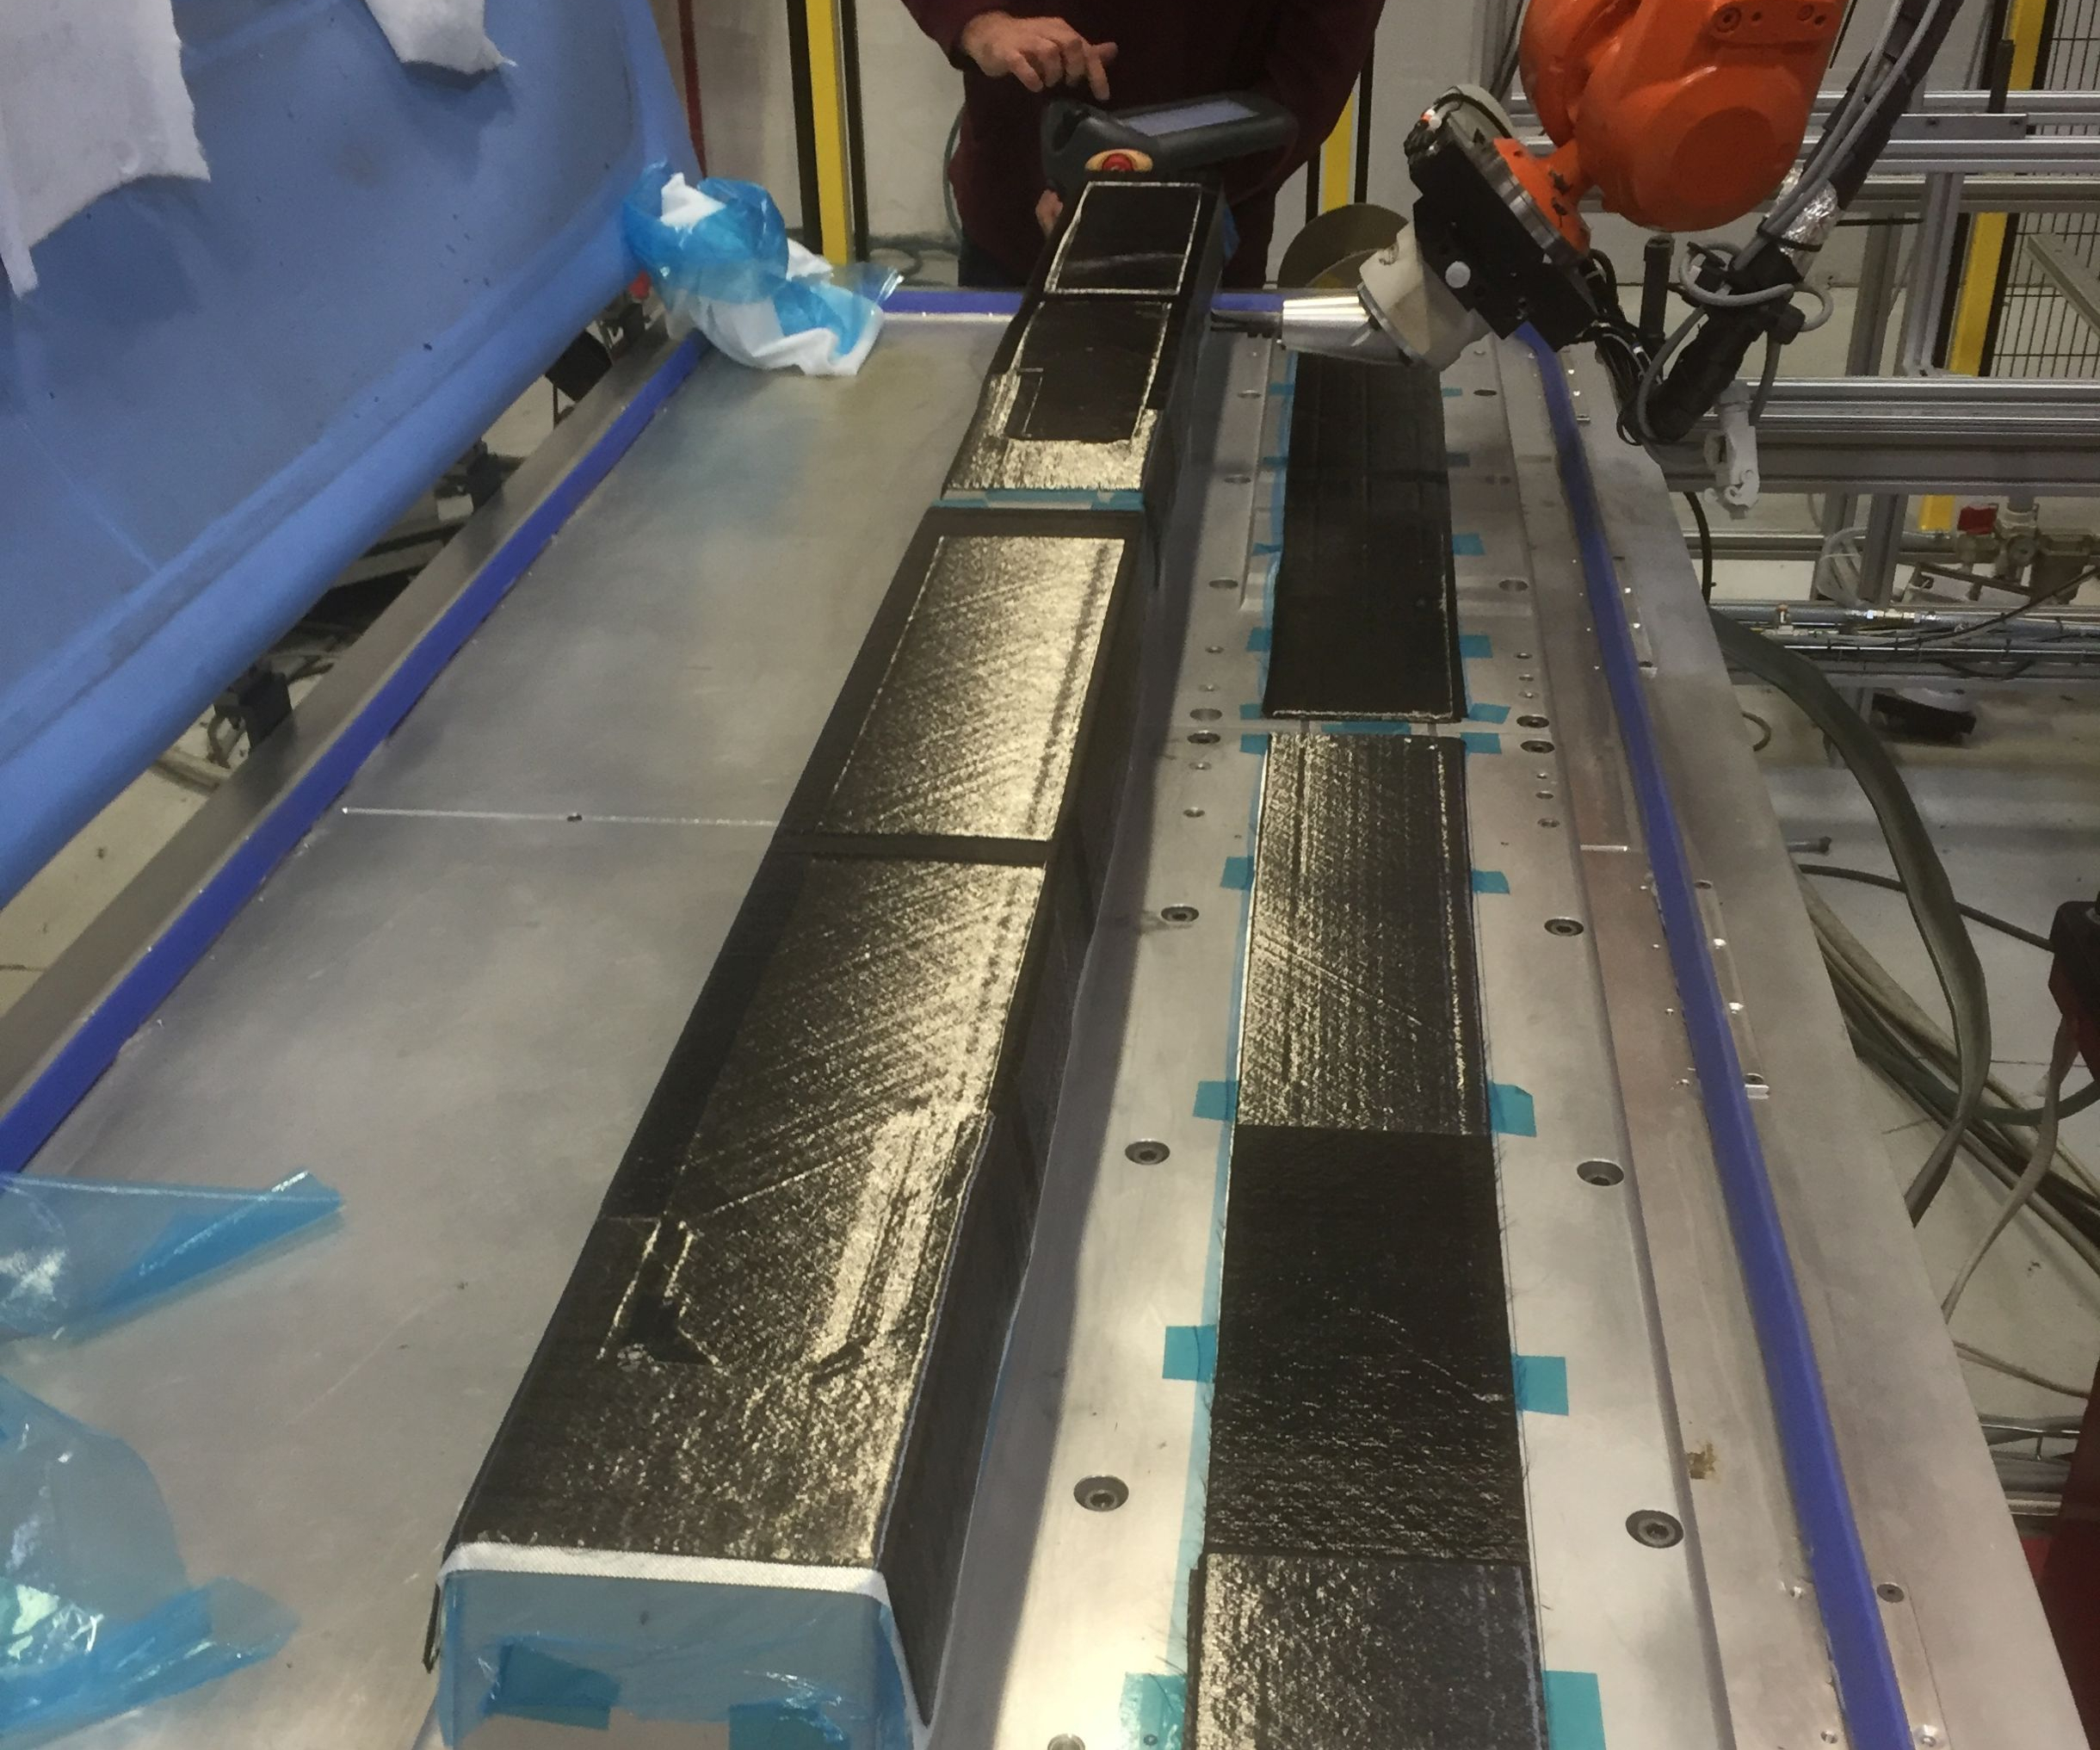
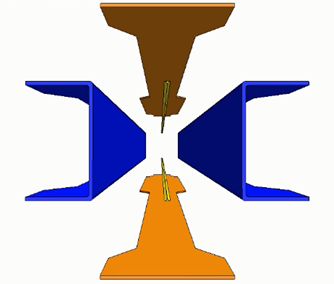
「従来の手作業によるプライ積層をロボットのピックアンドプレースで自動化しました」とChevallet氏は言います。「ロボットが自動カッターからプライを取り出し、コンパクションテーブル上の加熱プリフォームツールに転送します(ステップ1と6)。」ピールプライ(ステップ6の青フィルム)、ブリーザー(ステップ6の白色材料)、ヒンジ付き再利用可能真空メンブレン(ステップ2と6の左側の薄青)を適用し、真空と熱でテキスタイルスタックを予備成形・脱気(ホットドレープフォーミング、HDF)しながら、薄い熱可塑性ベールを溶かしてコンパクトなプリフォームを作ります。
「一度に何プライまでコンパクトできるかは、材料と部品形状によります」とChevallet氏は説明します。「翼皮のような低曲率部品なら、50プライごとのコンパクションも可能です。しかしOPTICOMSのリブは90度の角を持ち、テスト用IビームストリンガーはT字形状なので、プリフォーミング中にプライにシワが生じないよう注意が必要です。」このような複雑な形状では5〜8プライごとのコンパクションが必要ですが、それでも大量生産・工業化されたプロセスの一部となり得ます:プライ積層、2分のHDFコンパクション、再開して再積層、繰り返しコンパクションサイクル、最終的なツール上でのプリフォーム冷却、RTM金型への移送。
「当社の自動化セルは1プライあたり15秒の速度で配置可能です」とChevallet氏は付け加えます。「総プライ数20未満のOPTICOMSリブの積層は20分で完了しました。Iビームストリンガーの積層は、複雑な形状とラミネートスタック(厚み1.2〜6mmの変化を含む)のため45分かかりましたが、これは手作業プロセスよりはるかに高速で、エラーリスク低減、再現性と品質の向上、コスト削減につながります。」
ステップ7
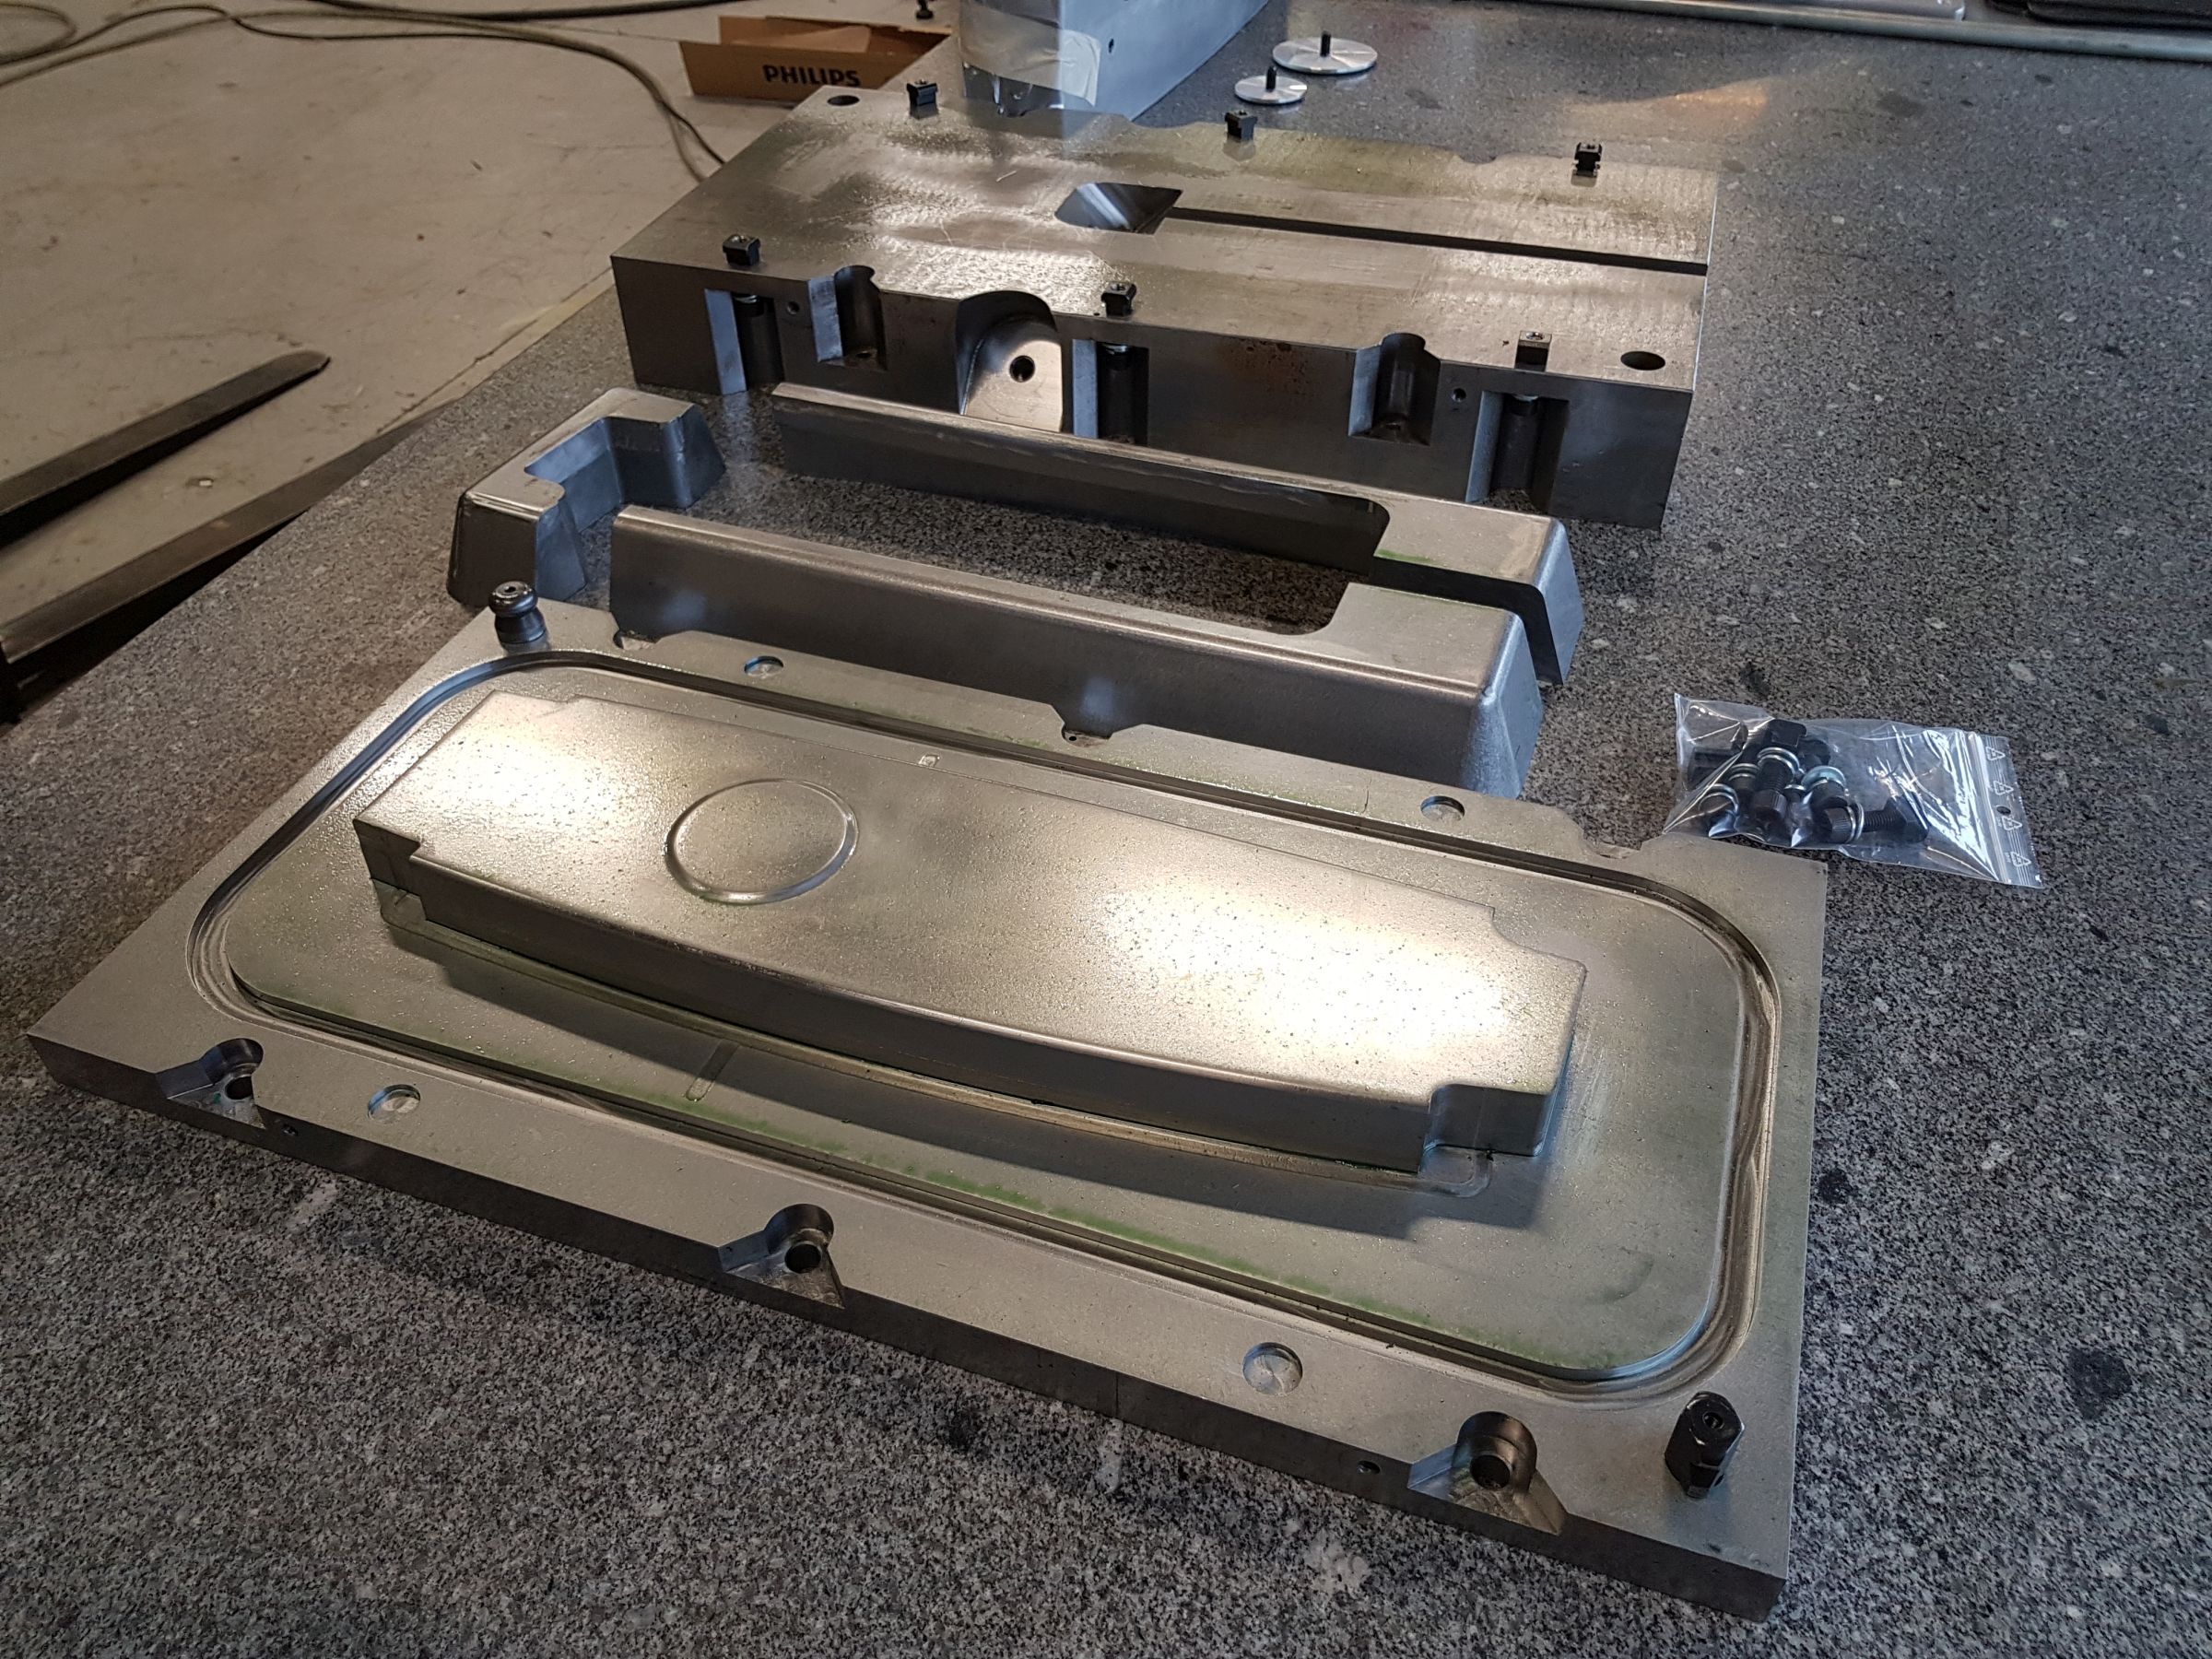
ステップ8
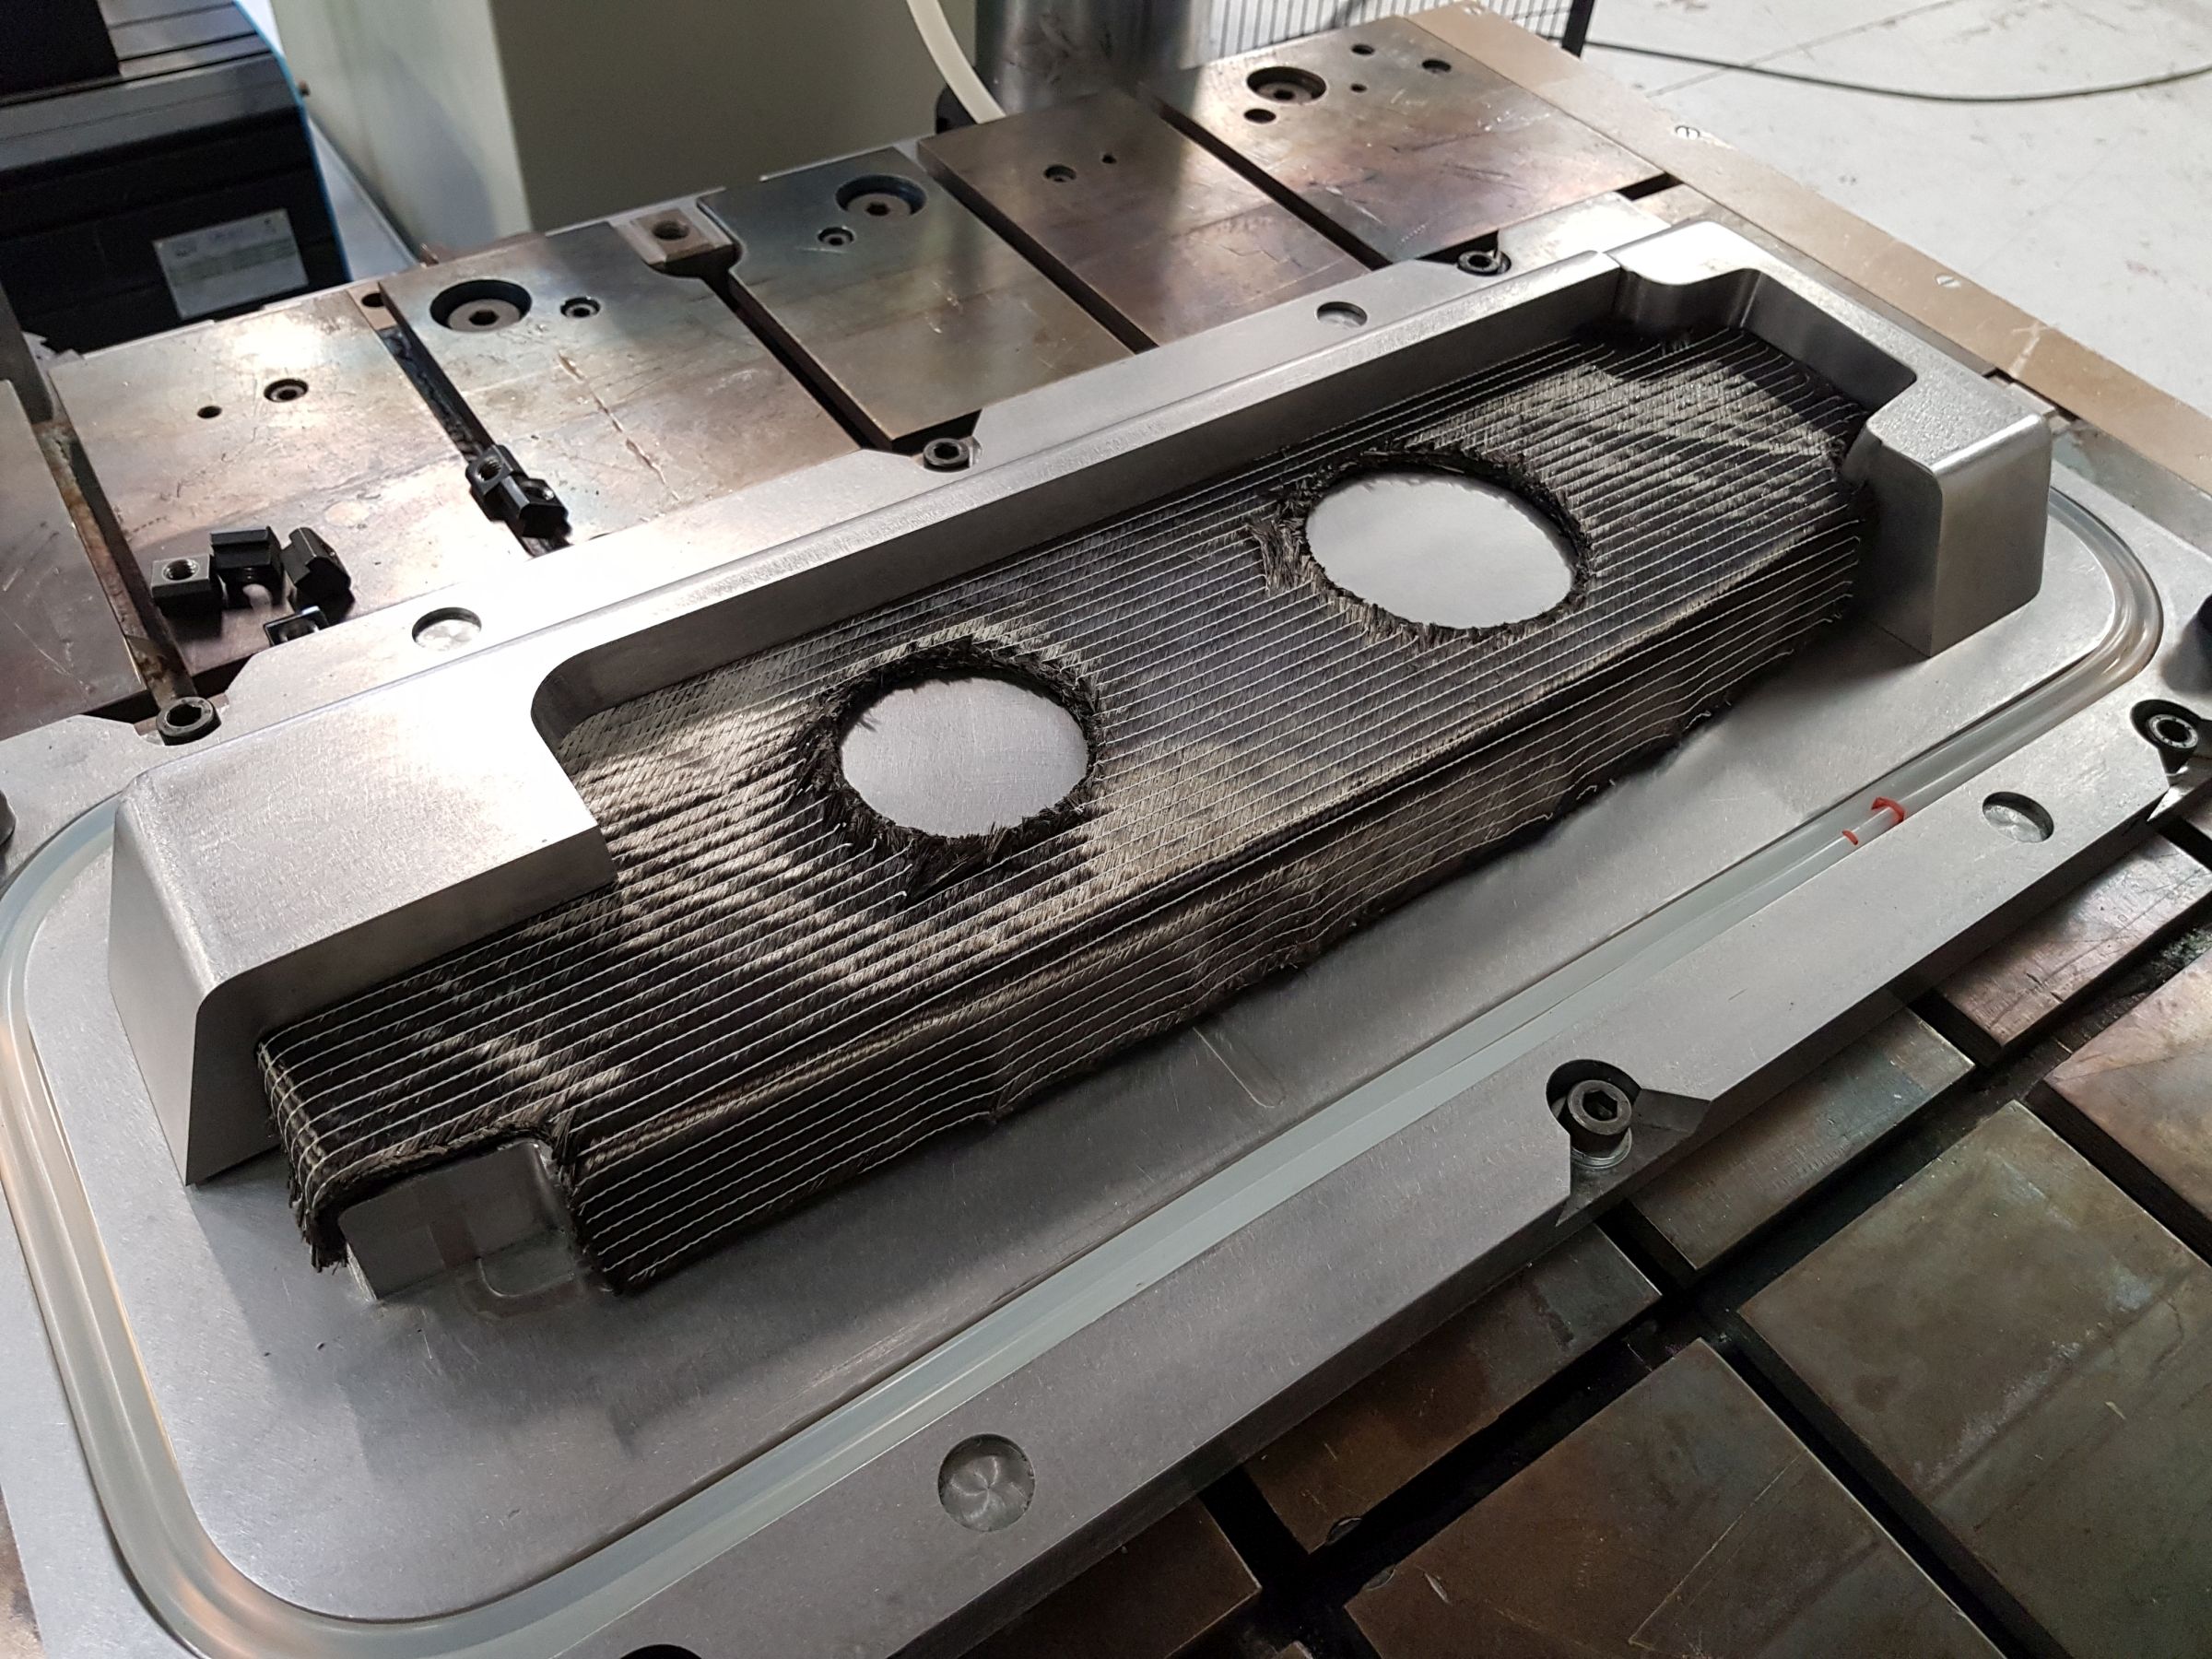
ステップ9
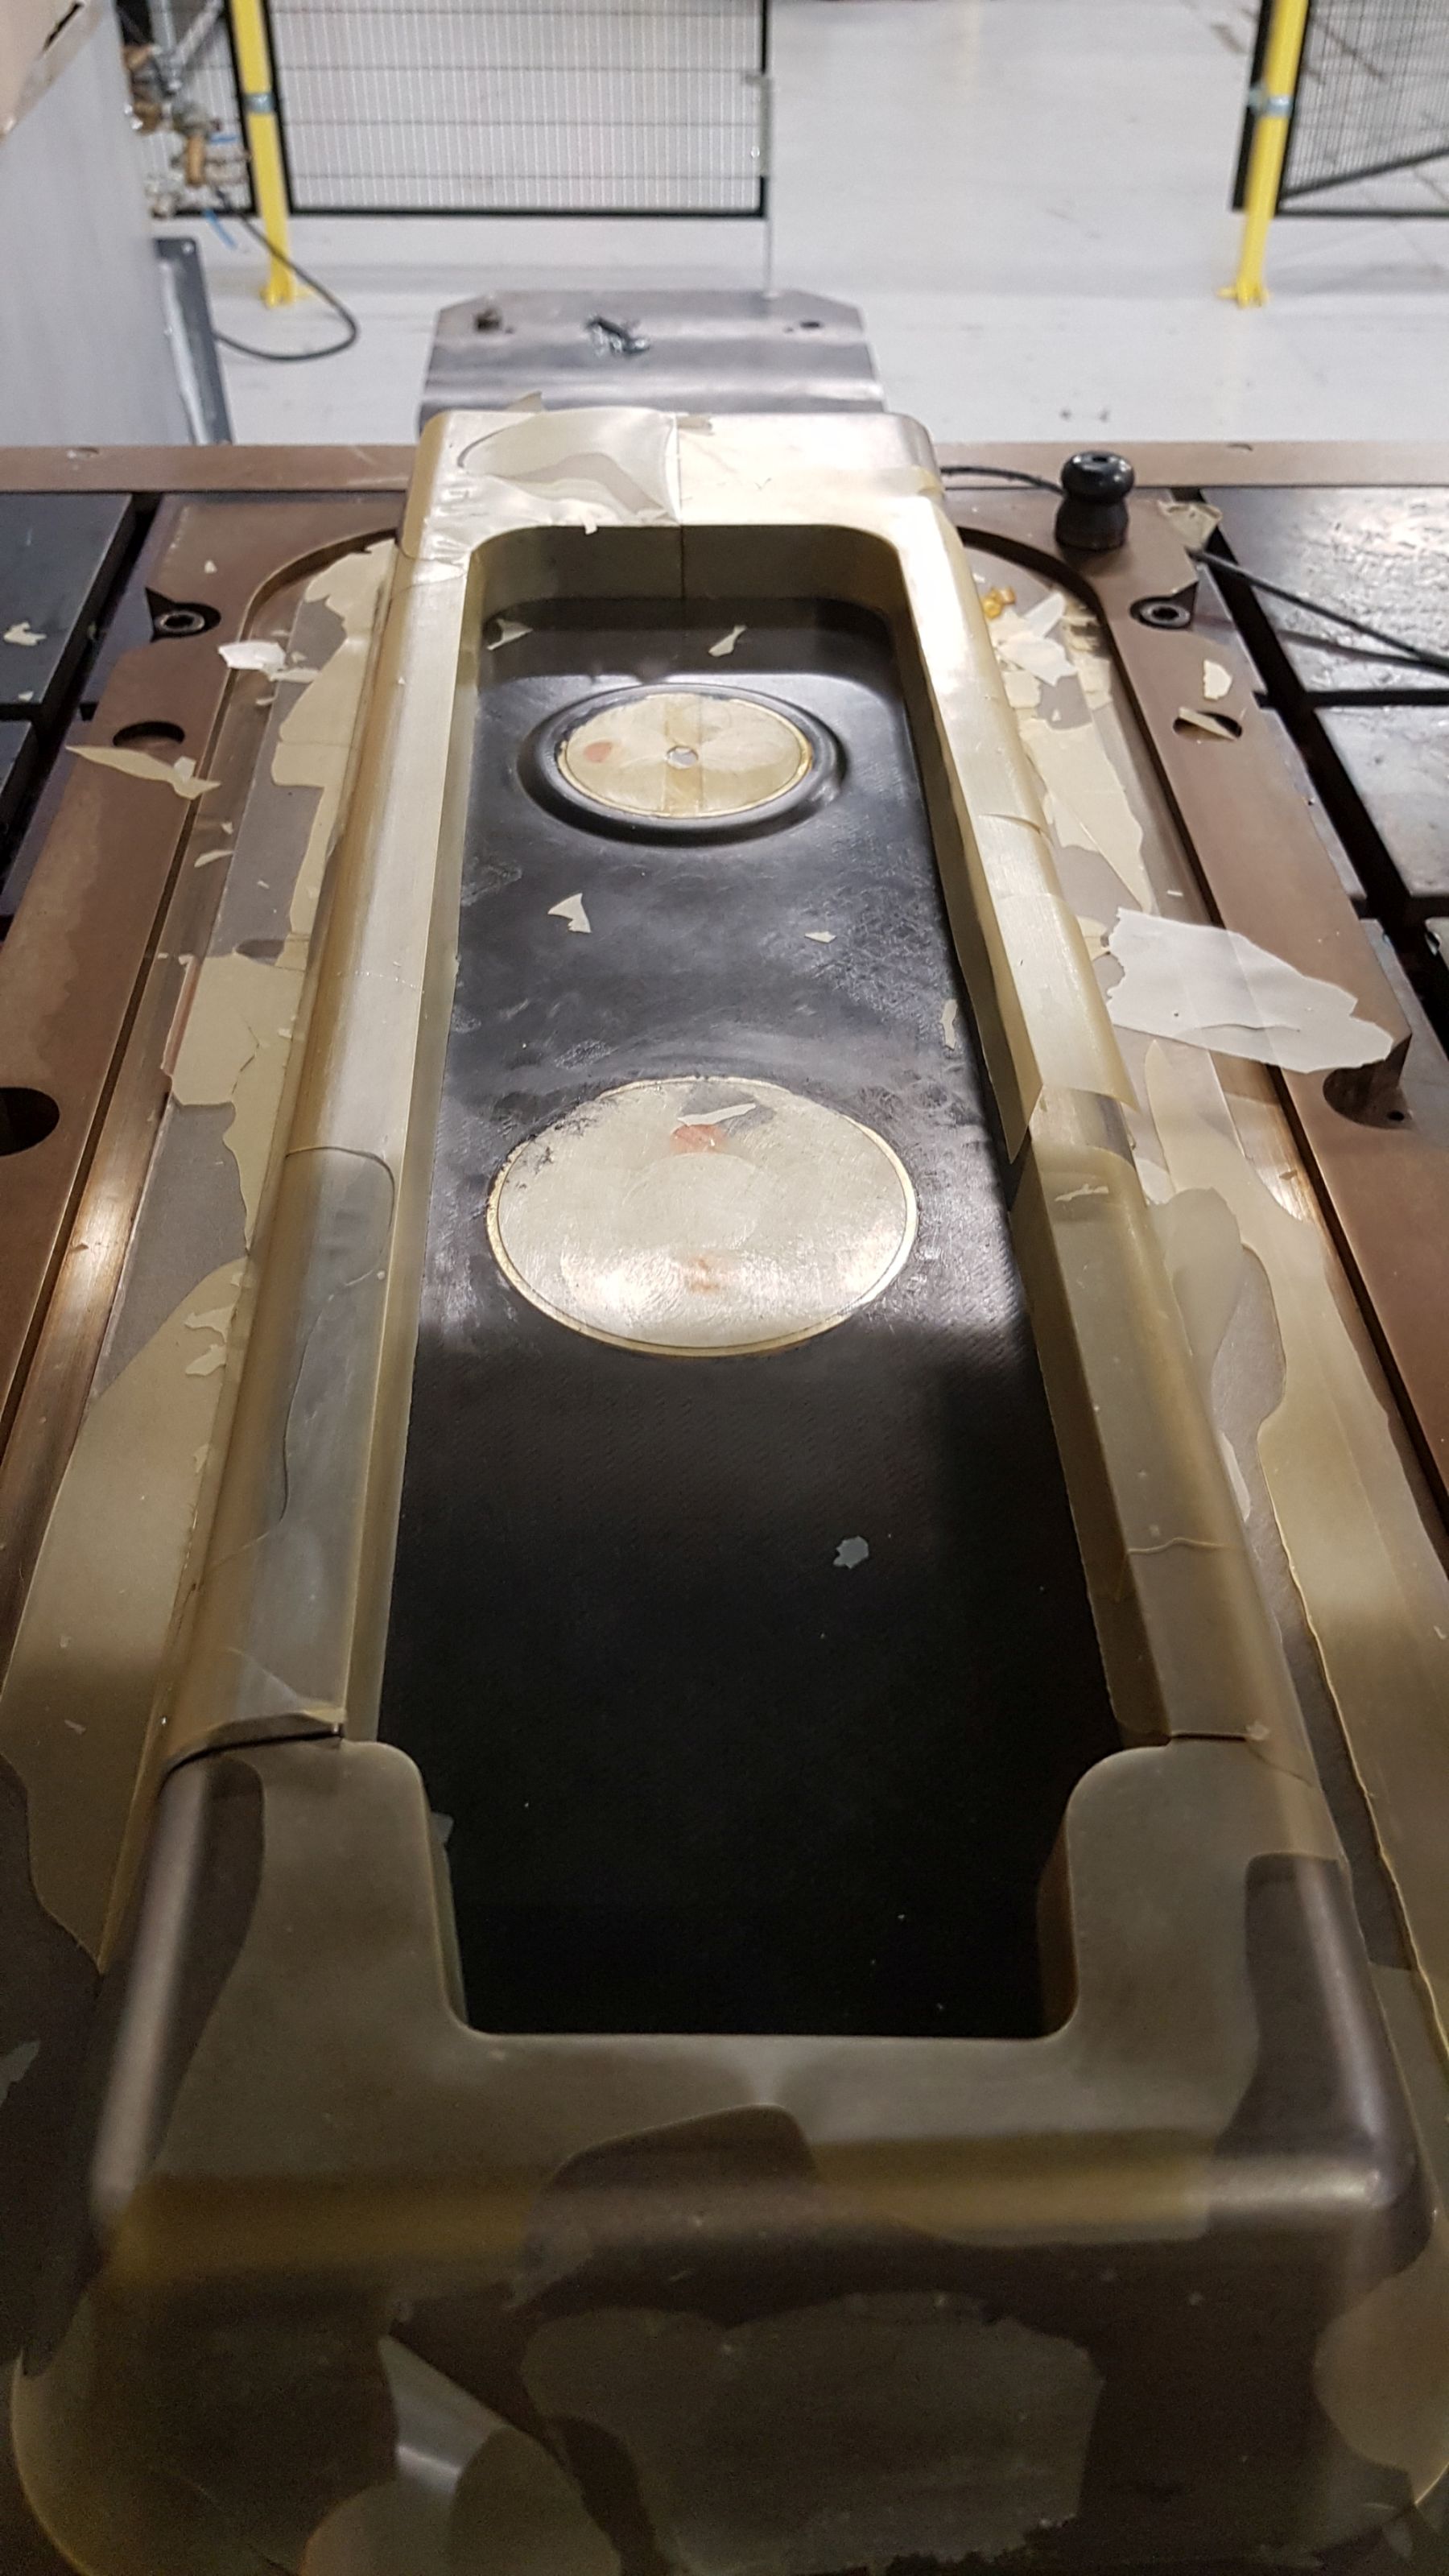
ステップ10
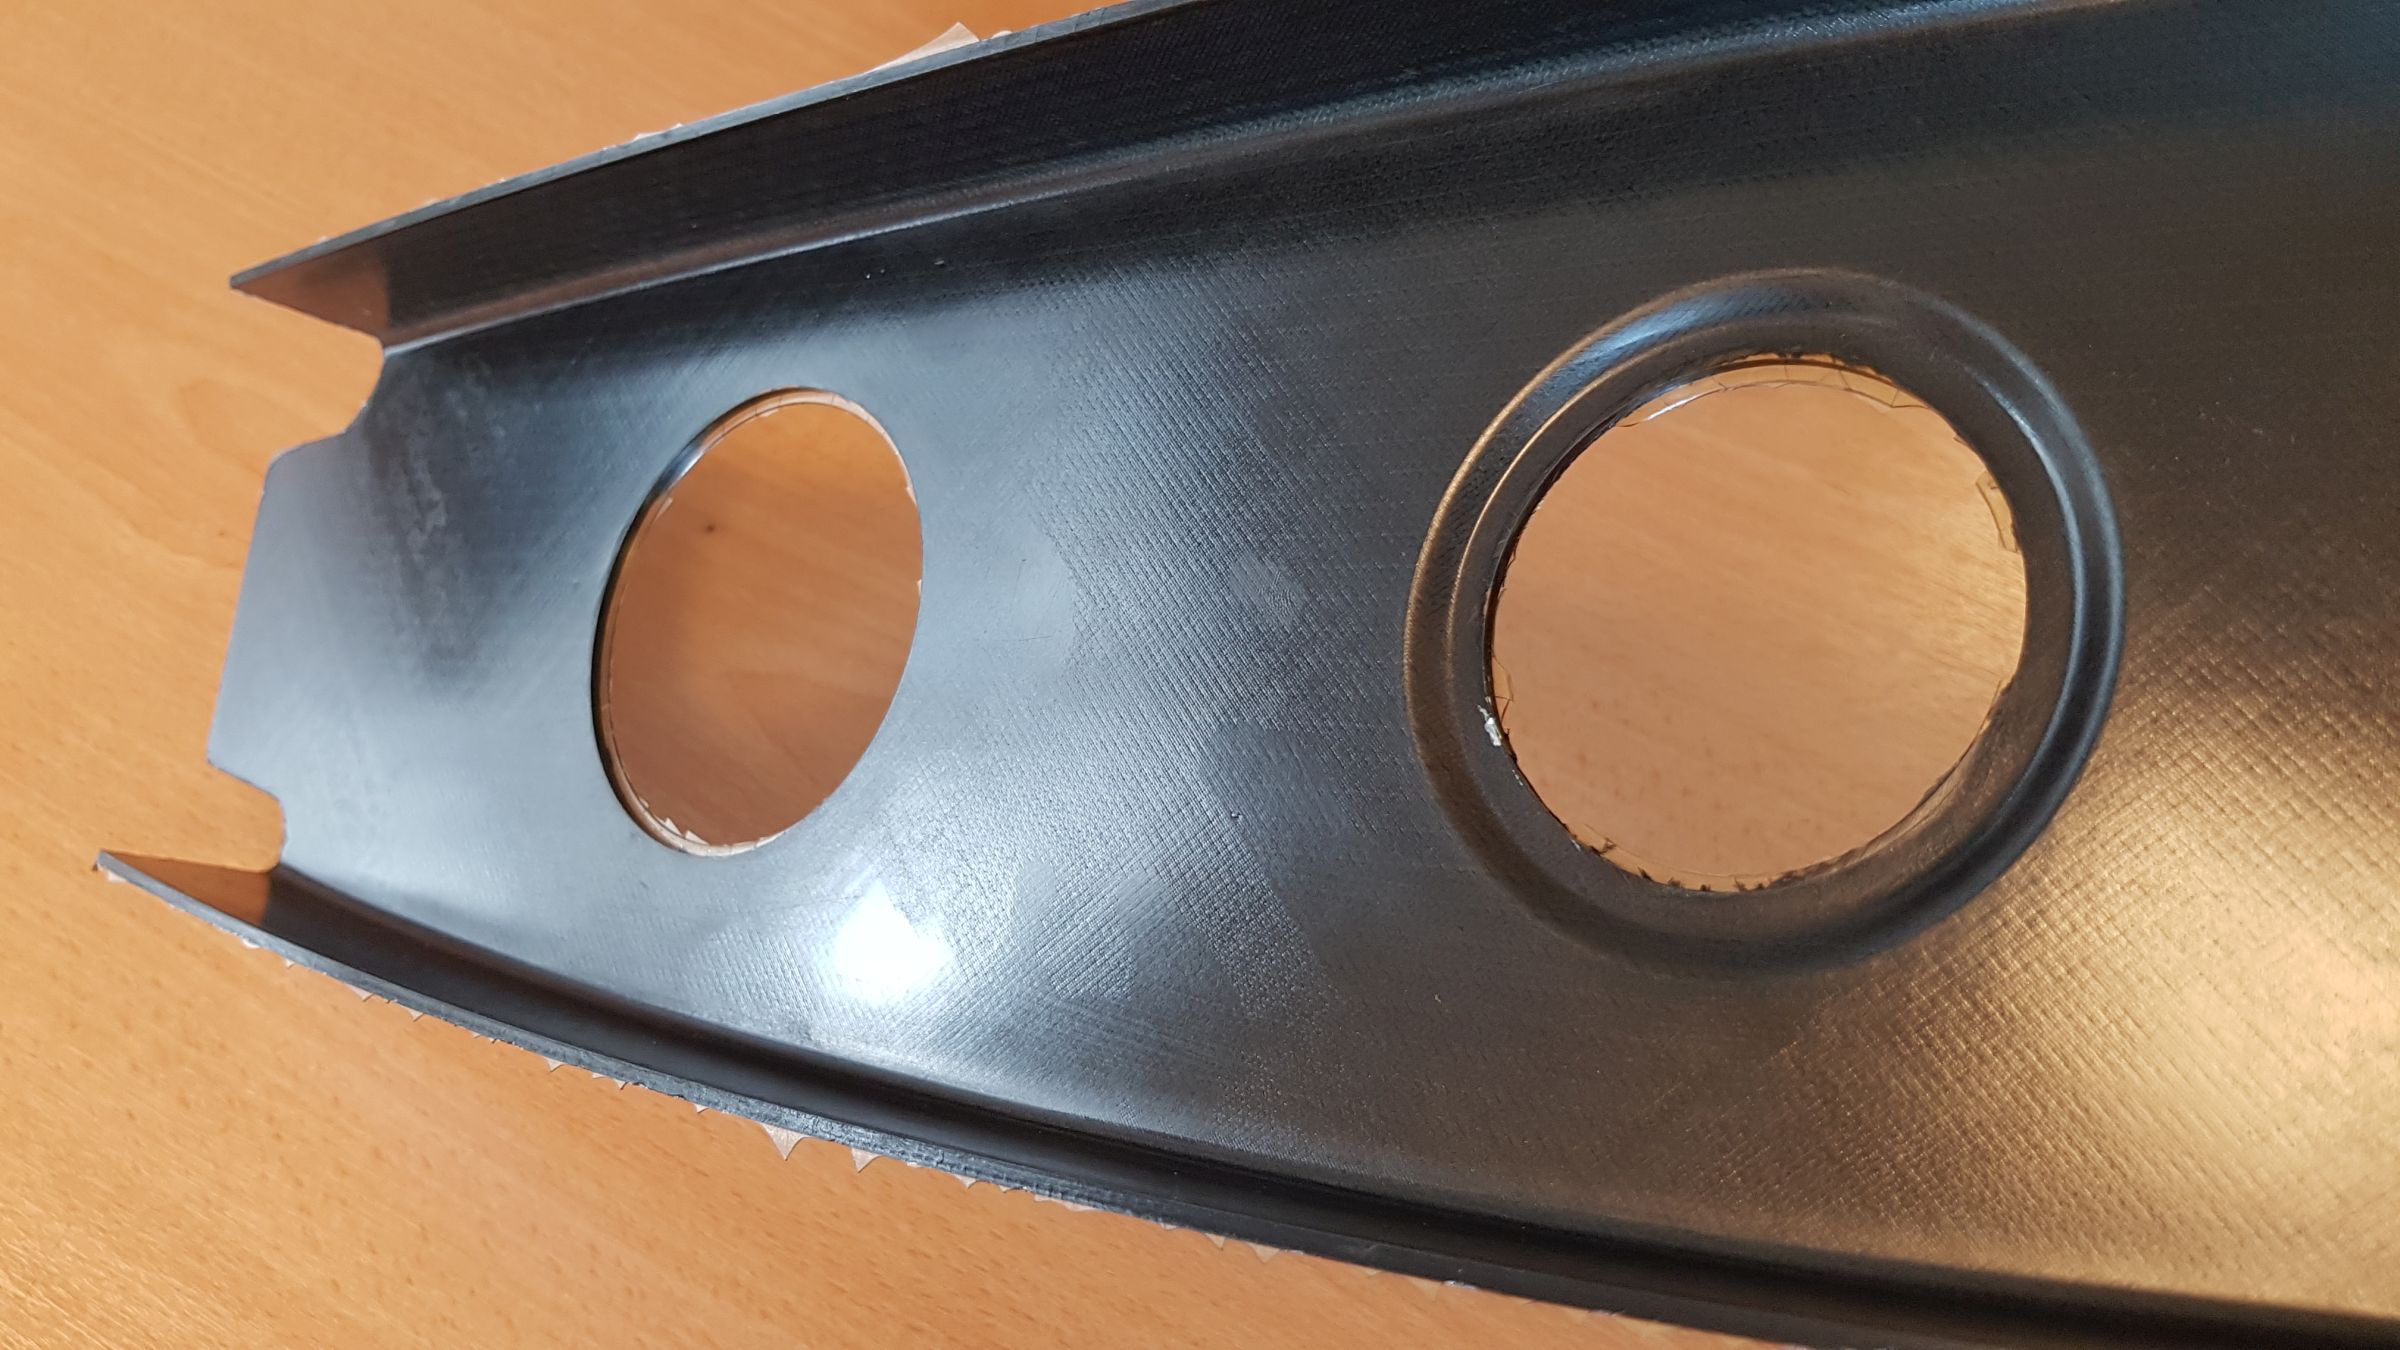
スマート制御
Techni-Modul Engineeringの自動プリフォーミングセルのもう一つの重要な機能は、統合制御システム「SMART CONTROL」です。その基盤はカメラシステムと多目的ソフトウェアで、加工中に撮影した画像を部品のCADデータベースと比較することで、プリフォーム形状認識、繊維配向制御、プライ位置決め、欠陥および異物(FOD)検出を実現します。SMART CONTROLのフィードバックは、ロボットにプライを正しい順序とタイミングで拾い上げ・配置するよう指示するだけでなく、エラー検出時にセルオペレーターに警告します。「オペレーターが手動でプライを取り除き、システムを再起動して交換するように設定することも、欠陥プライの自動除去とエラー修正の自動化ソリューションを顧客と共同開発することも可能です」とChevallet氏は説明します。
プライのエッジと輪郭検出に使用される同じ光学画像は、繊維配向制御にも使用されます。Chevallet氏は、部品が非常に大きい場合(例:200×200mmと比較して2m長)、「より高い垂直位置から画像を撮影してプライのエッジを検出し、その後部品に近づいて繊維配向をチェックする必要があるかもしれない。このシーケンスは部品タイプごとにキャリブレーションします。シワやFODの検出には、さまざまな欠陥のデータベースがあり、これに追加できるため、ディープラーニングアルゴリズムが時間とともに改善されます。適応型システムを実現することが狙いです。」と語ります。
サイクルタイムと将来の生産
OPTICOMSリブのプリフォームにはHiMax、IビームストリンガーにはHiTapeが使用されました。両方の樹脂システムはHexcelのHexFlow RTM6単成分(1K)液状エポキシで、180℃で90〜120分の硬化サイクルを持ちます。この硬化が、表1に見られるように、OPTICOMSリブとテスト用Iビームストリンガーの両方でパーツサイクルタイムの最長ステップとなっています。
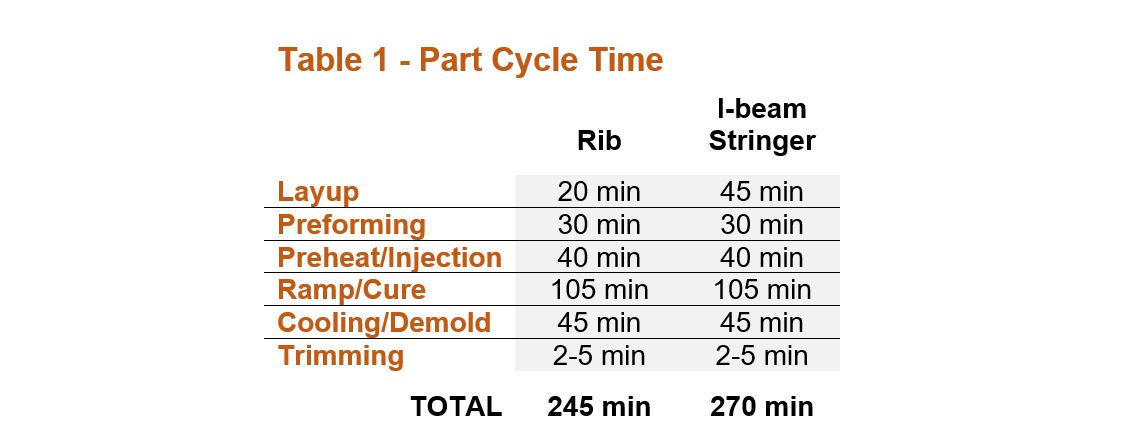
これまで、これが航空宇宙構造のRTMで唯一認定されたエポキシでした。しかし、注入ヘッドで混合する2成分系への関心が高まっており、硬化サイクルの柔軟性が向上し、プレミックスRTM6の早期反応防止のために必要だった冷蔵輸送・保管が不要になります。
Airbus Helicopters(ドイツ・ドナウヴェルト)は、Alpex Technologies(オーストリア・ミルス)とSPARTAプロジェクトで協力し、HexFlow RTM6の2成分版を用いたHP-RTMプロセスで、A350ドアフレーム(高さ2m、幅200〜250mm、厚さ8〜10mmの複雑形状一次構造)を180℃で30分硬化で実証しました(「コスト効率の良いCFRP航空構造のシリアル生産向けHP-RTM」参照)。Airbusはまた、複合技術センター(CTC、ドイツ・シュターデ)子会社でHP-RTMを用いた1.5m×0.5mのCFRPリブを実証し、繊維体積率60%、ボイド率2%未満で20分の成形サイクルを達成しました。過去1年間、CTCは複数のティアサプライヤーと協力し、A320向けに手積層プリプレグ部品をHP-RTMへ移行させてきました。しかし、2K樹脂システムは航空構造生産向けに認定される必要があり、CTCは現場での2K樹脂システムの混合品質を継続的に保証できるか懸念しています。Alpexは、Netzsch(ドイツ・ゼルプ)とKistler(スイス・ヴィンタートゥール)の金型内センサーを使用してこの課題に対処しており、他のソリューションも開発中です(「複合材航空構造生産向け2成分エポキシ」参照)。
2Kシステムがなくても、より高い生産量が可能かもしれません。SPARTAプロジェクトのドアフレームは、180℃で30分の初期硬化後にプレスから取り出し、真空下でポストキュアすることで熱応力を除去し、機械的特性を確保しました。AlpexのR&D責任者Bernhard Rittenschober氏によると、これには追加の工具セットが必要ですが、プレスと注入ユニットは1セットで済みます。追加工具コストは、プロセスとプレスコストの低減で相殺され、年間500〜1,000個という低生産量でも迅速に回収可能だとしています。
「これらのデモンストレーターからの主な成果は、従来の航空宇宙RTMプロセスでは、UD炭素繊維補強材を用いた大型部品への樹脂浸透が困難で長時間かかっていたのに対し、短時間の樹脂注入で一次航空構造を製造できる能力を実証したことです」とPagnac氏は述べています。「インテリジェントな自動プリフォーミングとC-RTM加工で達成できることは、まだ始まりに過ぎません」とChevallet氏は付け加えます。「将来の航空機で想定されている、よりコスト効率が良く持続可能なストリンガー統合皮構造の生産を実現する可能性を秘めています。」
樹脂
- 次世代3Dプリント材料で宇宙旅行を革新する
- 究極の耐久性を実現する最強3Dプリンティング材料10選
- インバー36部品:材料、特性、信頼できる購入先
- 自律走行の未来への備え:フリートオーナーが先手を打つ方法
- プラスチックファスナー向けトップ3高強度材料
- ヘンケル、3Dプリント革新を加速するオープンマテリアルプラットフォームを発表
- エコンコア、K 2019で先進軽量ハニカム技術を披露
- ルボコム3F PA-3Dプリンティング向け難燃・高温ポリアミド
- Trelleborg、Innovate Compositesと提携しニュージーランドでツーリング材料流通拡大
- Arkemaが米国アラバマ州に新PEKK生産施設を建設、足場拡大
- 航空宇宙企業が先進複合材料を活用して未来を切り拓く方法