



SLA設計の6つの実証済みヒント:完璧な3Dプリント品質のために
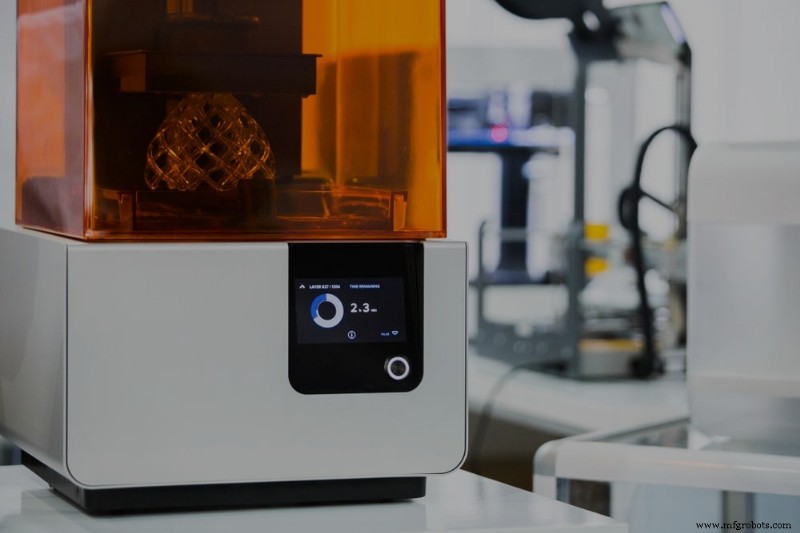
ステレオリソグラフィー(SLA)は、光源を用いて光硬化性液体レジンを固体形状に硬化させるアディティブ製造プロセスです。SLAは、滑らかな表面仕上げと優れた設計フィーチャー解像度を持つ高精度な等方性部品を製造できるため、複雑なプロトタイプ、マスターパターン、縮小模型の製造に最適です。
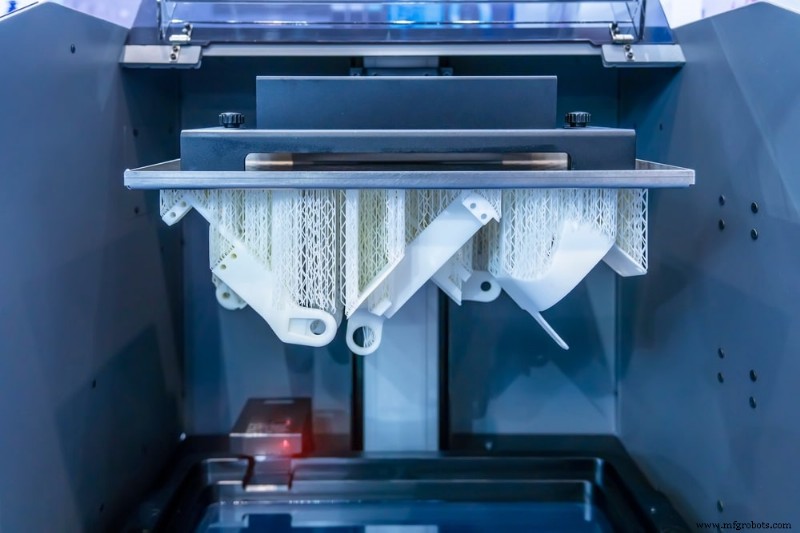
しかし、ほとんどの製造プロセスと同様に、部品の品質と実現可能性は、関わる変数を可能な限り制御することに依存します。例えば、達成できるディテールレベルは、光源のサイズやレジンの材料特性などの要因に依存します。
以下の6つのSLA設計ガイドラインは、部品設計を最適化し、製造性を向上させ、コストを抑え、性能を高めるのに役立ちます。
1. 最小フィーチャーサイズを念頭に置く
光硬化性レジンは、他のアディティブ材料と比較して比較的粘度が高く、ビルド後に問題を引き起こす可能性があります。例えば、穴が小さすぎると、ポリマーが完全に硬化する前に塞がってしまうことがあります。このため、穴の直径は0.005インチ(0.127mm)以上にする必要があります。
薄壁セクションも注意深く監視する必要があります。支持された壁は、ビルドプラットフォームが移動する際に硬化した光重合体がレジンタンクから剥離される「剥離プロセス」での破損を防ぐため、厚さ0.016インチ(0.4mm)以上にする必要があります。支持されていない壁で厚さ0.024インチ(0.6mm)未満のものは、プリントサイクル中に反ったり剥がれたりする可能性があります。
2. 均一な壁厚を維持する
壁厚はいくつかの理由で重要です。第一に、厚いセクションはより多くの材料を必要とし、製造コストを押し上げます。第二に、部品全体で壁厚が均一でない場合、薄い部分が厚い部分よりも速く冷却されるため、反り、割れ、その他の欠陥につながる可能性があります。部品に壁厚の変化が必要な場合は、移行をできるだけ緩やかにする必要があります。
3. オーバーハングフィーチャーにはサポート構造を含める
SLAは、設計に十分なサポート構造が組み込まれていれば、オーバーハングフィーチャーを持つ部品を容易に製造できます。サポート構造がないと、オーバーハングフィーチャーは反りやすくなります。オーバーハングは、高さが0.039インチ(1.0mm)未満で、最小角度が19°以上の場合のみサポートなしでプリント可能です。水平から19°未満でプリントすると、剥離時にオーバーハングフィーチャーが剥がれ落ちます。
4. エンボスおよび彫刻ディテールが適切なサイズであることを確認する
部品表面の盛り上がったフィーチャーは、少なくとも0.004インチ(0.1mm)の高さが必要で、ディテールが明確かつ視認可能にプリントされることを保証します。この設計ヒントは特にテキストフィーチャーに関連します。彫刻フィーチャーが小さすぎると、プリント中に融合してしまう可能性があります。彫刻または凹んだディテールは、精度を保証するために少なくとも0.016インチ(0.4mm)の幅と深さが必要です。
5. 部品を中空にすることを検討する
デフォルトでは、SLAプリント部品は完全にソリッドなコンポーネントとして製造されます。しかし、完全な機能を持つ最終用途部品でない限り、モデルを中空にすると必要なレジン量が大幅に減り、プリント時間と製造コストの両方を削減できます。一般的に、中空部品の壁厚は最低0.079インチ(2mm)以上にして、プリント失敗のリスクを低く保つ必要があります。
部品を中空にするには、プリント方向によって決まる部品の最も低い領域に排水穴を追加し、未硬化レジンが完成部品内部に溜まり閉じ込められるのを防ぎます。考慮しないと、部品内部の圧力アンバランスが生じ、亀裂、穴、さらには破裂の原因になります。排水穴の直径は少なくとも0.138インチ(3.5mm)必要です。
6. 部品の角を丸める
鋭い角を持つ部品は応力集中が増し、亀裂と部品破損の可能性が高まります。外部と内部の角を丸めることで、断面の変化をより緩やかにし、応力を部品全体に均等に分散させます。
内部コーナーの半径は、関連する壁厚の少なくとも半分、外部コーナーは関連する壁厚の少なくとも1.5倍にすることを推奨します。より大きな半径は、SLA設計が許容する場合、応力をより効果的に分散させます。
今すぐSLA設計を最適化しよう
ステレオリソグラフィーは、成功するプリントを確実にするためにディテールとフィーチャーサイズへの注意を要する、実績のあるアディティブ製造プロセスです。これらのベストプラクティスを念頭に置くことは製品チームにとって難しいかもしれませんが、経験豊富な製造パートナーが支援できます。Fast Radiusチームは深い経験を持ち、あなたのSLA設計を改善し、優れた部品の作成を支援します。今すぐお問い合わせください。
産業技術
- 射出成形部品の反り防止: 設計戦略
- FDM 3Dプリンティング設計を最適化する10のエキスパートヒント
- SLA 3Dプリント設計ガイドライン:高品質造形のためのヒント
- PolyJet 3Dプリントを最適化する:精度とマルチマテリアル成功のための設計ガイドライン
- 板金設計の極意:より速く、コスト効率よく生産するための実証済みヒント
- 板金製造コストを削減する専門家の8つのヒント
- 倉庫ラッキングマスター:効率化を実現する4つの実証済み設計ヒント
- 信頼性の高い設計のための実証済み高速PCBレイアウトヒント
- 精密板金設計のための5つのエキスパートヒント
- ポリウレタン鋳造のマスター:優れた試作のための設計インサイト
- 高品質射出成形のためのエキスパート設計ガイドライン