



治具・工具の積層造形向け最適化設計
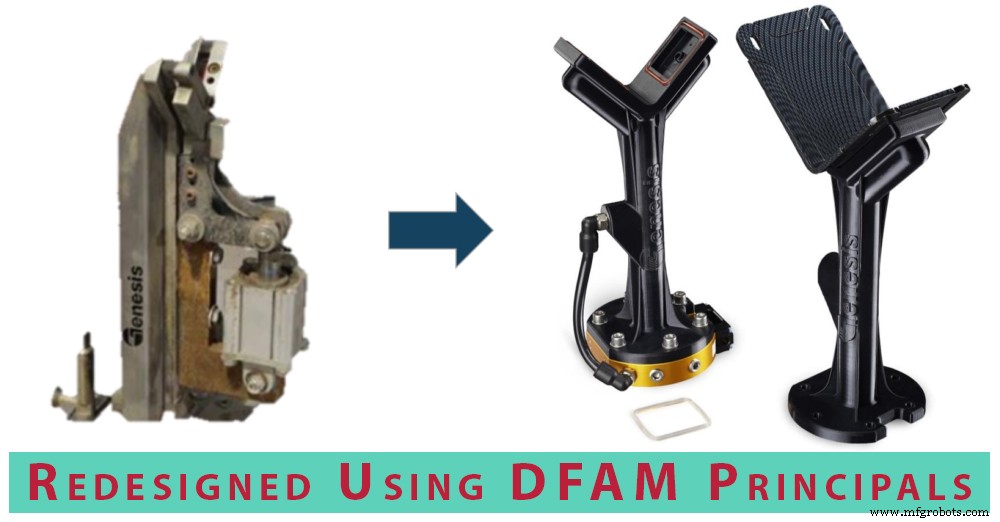
積層造形(アディティブ・マニュファクチャリング)が急成長する中、多くの企業が治具設計への本格導入に踏み切れていません。従来の治具は、多くの生産現場で最も一般的な3軸CNCや手動加工の制約によって形作られてきました。
競争力を維持するため、メーカーはしばしば大型で高コストな治具を製作します。目的は工作機械の稼働時間を最小限に抑え、顧客向け製品の生産に集中することです。そのため治具製作は「付加価値のない作業」と見なされがちですが、最終出力には不可欠です。
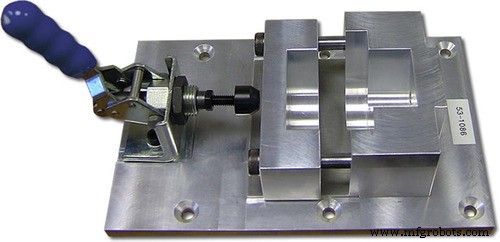
よく聞く課題は、工作機械の稼働時間が数週間単位でかかること、熟練オペレーターが不足していることです。機械が空いていても、NCプログラムの作成や手動加工には高度な技術者が必要で、人件費が跳ね上がります。
弊社は複雑な有機形状のパーツを得意としますが、現場では依然として「プレート上のブロック」という標準的な治具が主流です。この現状が、長いリードタイム、大きな保管スペース、労務費と機械時間を考慮した際の高いコスト・パー・パート比を生んでいます。
積層造形による「クイック・フィックス」
こうした状況への対応として、多くのメーカーが社内の時間・リソース制約を解消する「クイック・フィックス」として積層造形を採用し始めています。治具を直接プリントすることで、キュー待ちをなくし、リードタイムを短縮し、無人での24時間連続生産が可能になります。
このアプローチは治具コストを下げ、手作業から解放し、重い金属治具に比べてエルゴノミクス面でも優れています。FDMユーザーの調査でも、こうした設計事例が多数報告されています。
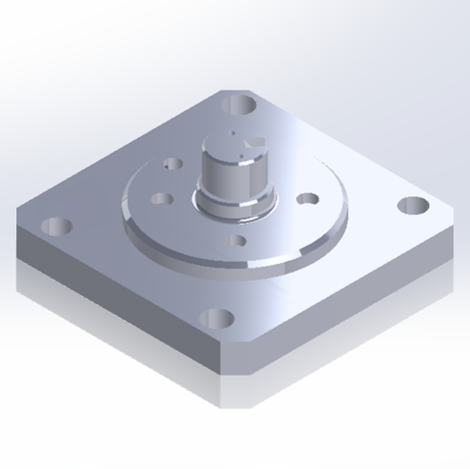
ある顧客は年間12個のアルミ治具を製作しています。従来法では1個あたり3,000ドル以上、調達に4〜6週間かかり、多忙な現場では外注が常態化していました。
一方、ソリッドABSで3Dプリントすれば、コスト190ドル、約19時間(1日未満)で完成します。
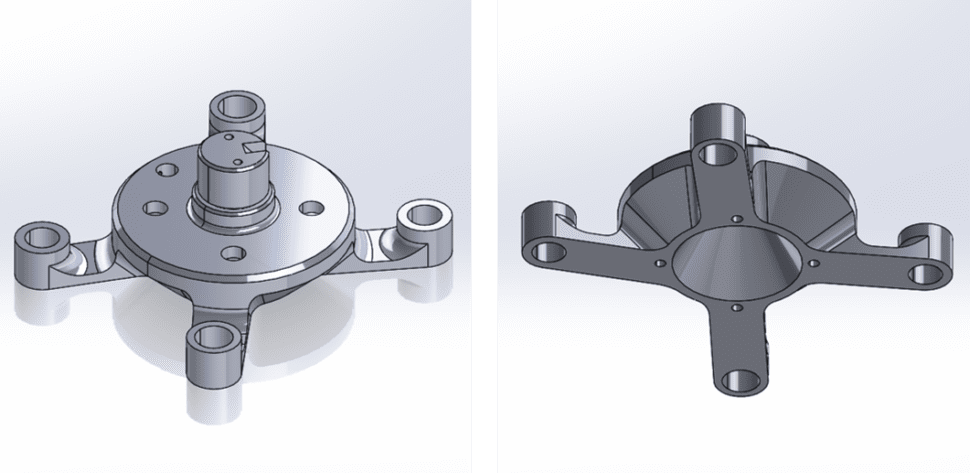
さらに積層造形向け設計(DfAM)原則を適用すれば、コスト76ドル、プリント時間11時間まで削減可能です。従来設計比でコスト60%減、時間42%短縮を達成できます。
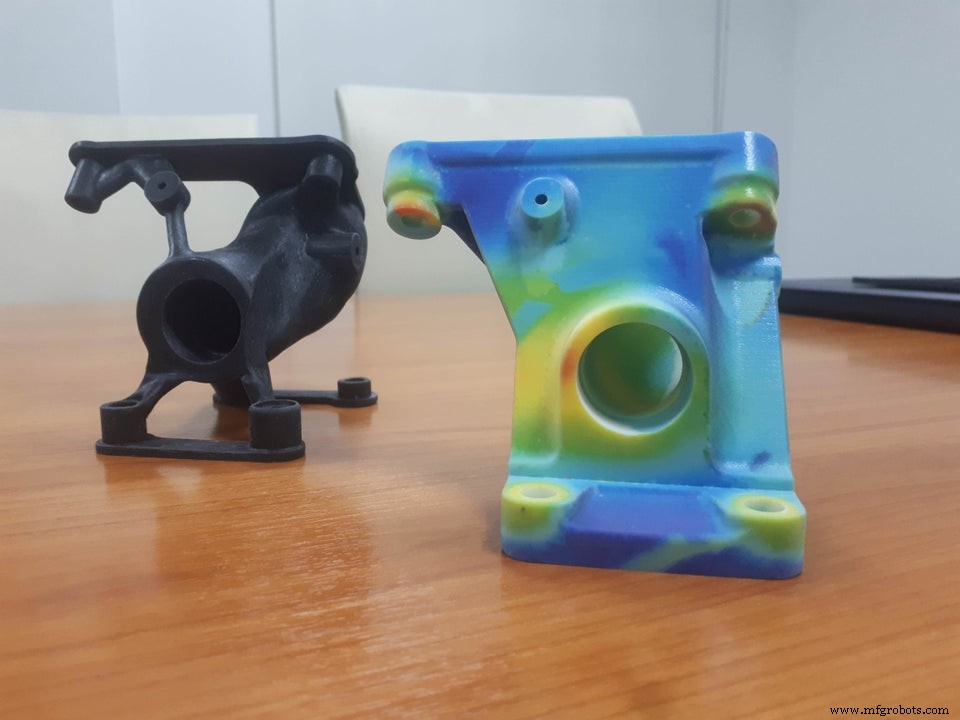
積層造形設計でよくある間違い
ベストプラクティスを説明する前に、「積層造形向け設計」という用語を明確にしておきます。これは広い概念であり、使用するプリンタと材料に合わせて調整する必要があります。FDM、SLA、PolyJet、バインダージェット、DMLSなど、各3Dプリント技術には固有の制約とベストプラクティスがあります。
一部の設計者は、積層造形がすべての問題を解決すると誤解しています。汎用性は高いですが、万能薬ではありません。たとえば、安価な既製品(ボルト、ネジなど)は、プリントするより購入した方が経済的な場合が多々あります。
よくある失敗例
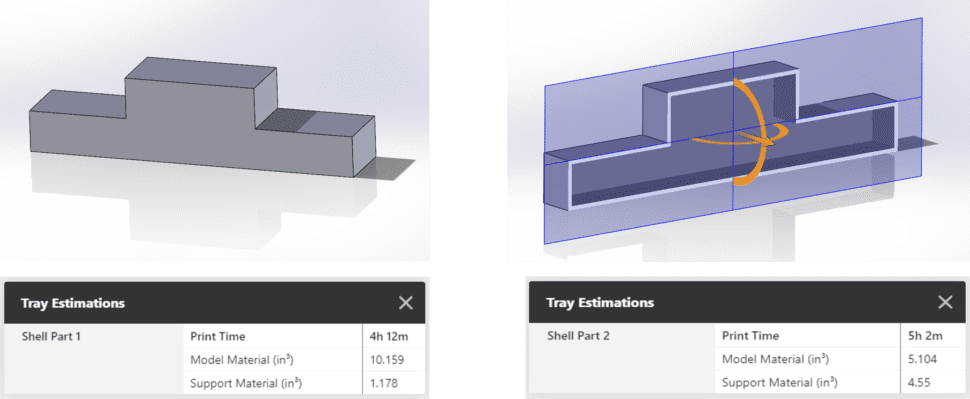
FDMパーツにおける「シェル化(中空化)」と「中空構造」が二大落とし穴です。インフィル密度を最小限に抑えるのではなく、大きな内部空洞を作って材料を節約しようとするケースが見られます。
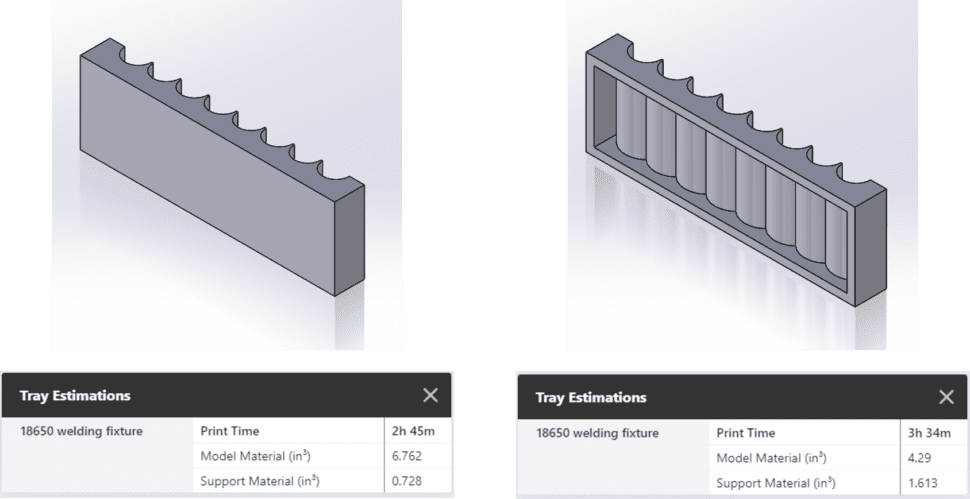
中空化は材料をわずかに減らせますが、プリント時間が大幅に増え、除去できないサポート材が内部に残るリスクがあります。
FDM向け 積層造形設計 6つのルール
以下の6つのシンプルなルールを守るだけで、FDMパーツのプリント時間・材料使用量・コストを大幅に削減できます。
1. 自己支持角度(45°ルール)
垂直方向から45°未満のオーバーハングはサポート不要です。この簡単な調整でサポート材を減らし、プリントを高速化できます。閾値は材料により40°〜60°で変わります。
2. かさばる形状からの材料除去
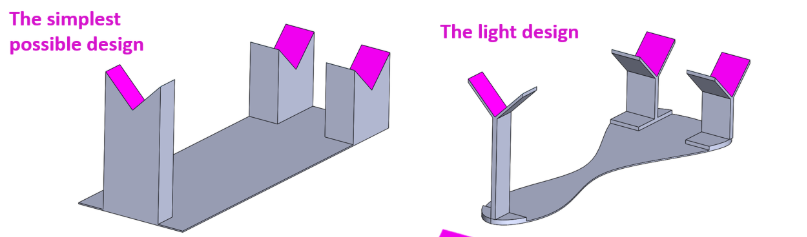
シェル化で軽量化できますが、戦略的に行う必要があります。嵌合面に注目し、接触点を先に設計してから、強度を保ちつつ周囲の不要なボリュームを削ぎ落とします。
3. 面ごとの選択的強化
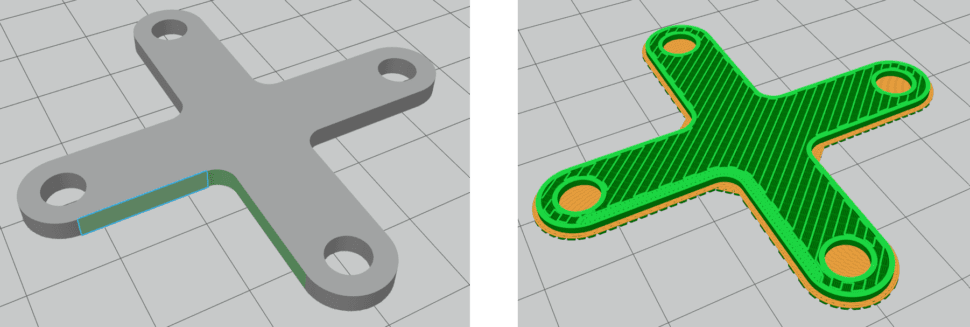
GrabCAD Printなどのツールを使えば、特定の面やボディごとにインフィル密度や壁厚を指定できます。クリティカルな領域だけを強化し、それ以外を軽量に保てます。
4. ボディごとの選択的強化
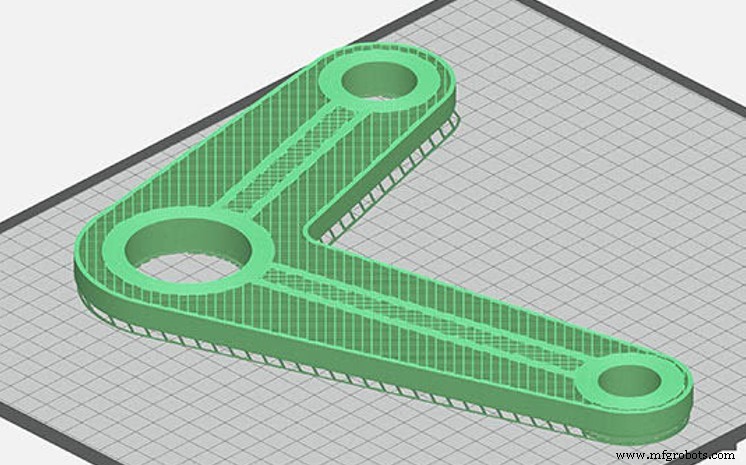
同様に、別々のCADボディごとに異なるインフィルレベルを設定可能です。薄いリブや内部構造を追加すれば、ボリュームを増やさずに機械的強度を確保できます。
5. 金属インサートの埋め込み
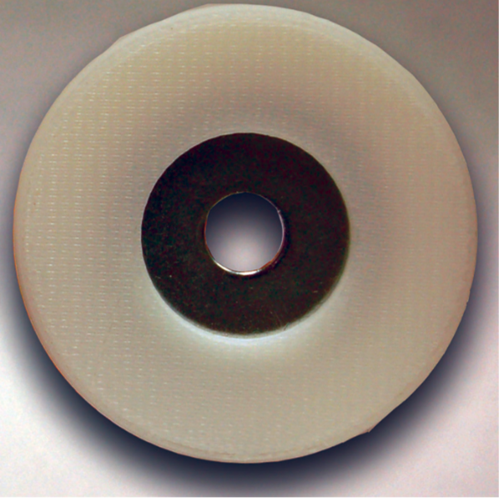
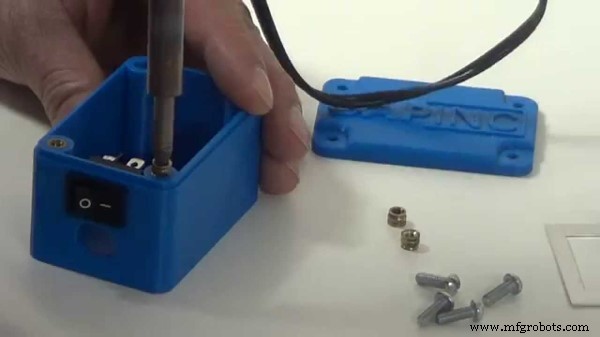
プリント部品が摩耗する箇所には、金属ナット、ワッシャー、ヒートセットインサートを埋め込みます。プリントを一時停止してインサートを挿入し、再開します。穴の周囲にわずかな余分な材料を残し、確実な係合を確保してください。
ヒートセットインサートの場合、穴周りに薄い壁を残し、プリント後にハンダゴテで固定します。
6. アセンブリの統合
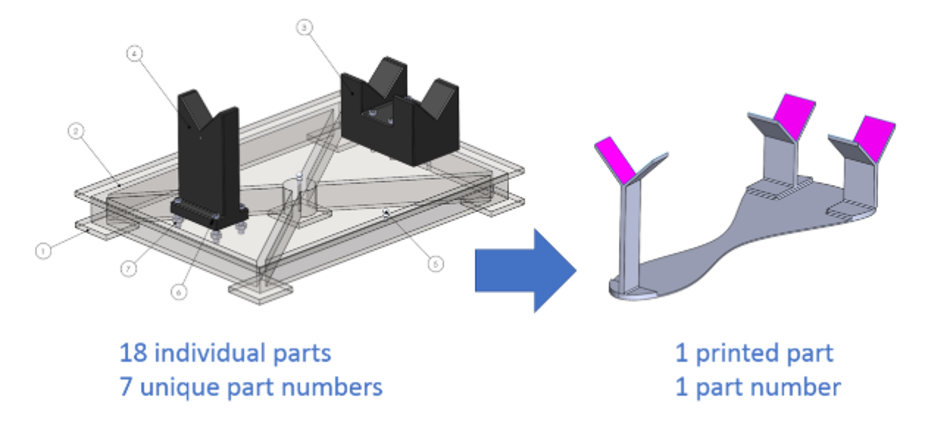
単一の一体化治具をプリントすれば、複数部品の組立作業と潜在的なミスアライメントを排除できます。3Dプリント部品と金属ファスナーや油圧部品を組み合わせたハイブリッドツールなら、性能向上と軽量化を両立できます。
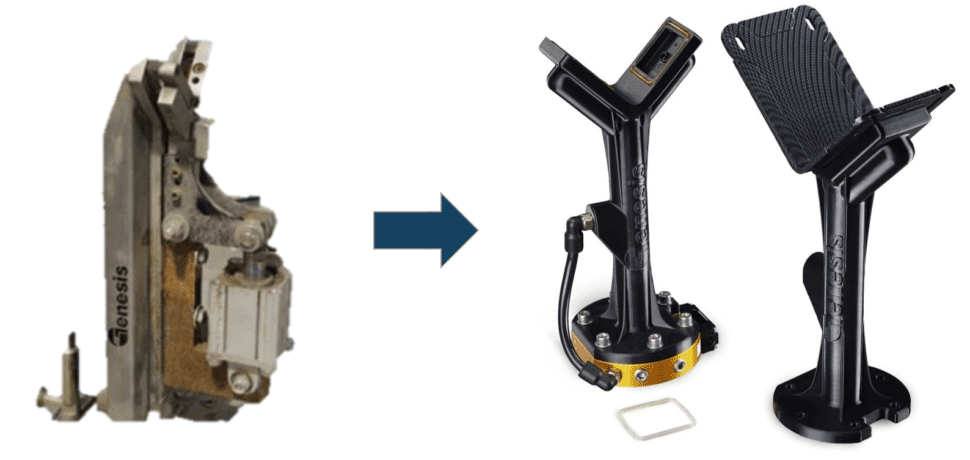
事例:Genesis Systemsは重いエンド・オブ・アーム・ツールを軽量3Dプリント版に置き換え、より小型・安価なロボットの採用を実現。Fordはかさばるアルミ製窓取付治具を、エアラインとファスナーを一体化した7.5ポンド(約3.4kg)の3Dプリント治具にリ設計し、構造剛性を維持しました。
積層造形向け設計 まとめ
要点:
- 従来製造の制約が治具設計を支配してきたが、積層造形ならリードタイム・コストを大幅削減し、エルゴノミクスも改善できる。
- 積層造形設計への誤解が非効率を招く。使用プリンタと材料の特性を理解することが鍵。
- シェル化・中空化の落とし穴(サポート増・プリント時間増)を避ける。
- 上記6ルールを適用し、材料使用量・プリント時間を減らし、部品性能を高める。
3Dプリント向けに設計を最適化しませんか?
コンセプトから量産まで、CADimensionsが全工程でサポートします。
CADimensionsのサービス
3Dプリント
- ハードウェア成功におけるDesign for Manufacturing(DFM)の決定的役割
- 付加製造を形作る4つの新興自動化トレンド
- ハイブリッド積層造形と射出成形:生産ライフサイクルの新パラダイム
- 積層造形向け設計(DfAM)が重要な理由:6つの主要メリット
- 2019年に積層造形が直面する4つの重要課題
- Autodeskロバート・ヤンシー氏インタビュー:積層造形、ジェネレーティブデザイン、インダストリー4.0
- 積層造形でVan Dammeがカスタムマシュマロノズルを従来コストの10分の1で生産
- AM FridaysとAdditiveポッドキャスト開始:3Dプリンティング最新知見を届ける2つの新チャネル
- 医療・歯科分野における積層造形の革新: 3Dプリンティングの力
- 製造向けPCB設計の最適化:主要戦略とベストプラクティス
- エッセンティウムとレホス、産業用3Dプリンティング向け先進材料で提携