



3Dプリント射出成形金型:プロフェッショナル材料比較(Digital ABS Plus vs Somos PerFORM)
はじめに
3Dプリンティングプロセスで最終使用工具を作成する事例が、技術能力の向上に伴い増えています。
本記事では特定の工具用途——少量射出成形——に焦点を当てます。この分野での3Dプリンティング応用の詳細なレビューはこちら。本稿では、業界で現在射出成形金型製造に使用されている2つの人気材料を比較します。
射出成形は3Dプリント材料にとって非常に要求の厳しい用途です。金型は高温下での成形圧力に耐え、複数回の成形サイクルで寸法精度を維持する必要があるためです。3Dプリント射出成形金型は以下の用途に最適です:
- ✅ 短納期(1〜2週間 vs 従来5〜7週間)
- ✅ 生産数量が少ない用途(50〜100個)
- ✅ 設計変更・イテレーションが予想される金型設計
- ✅ 比較的小型部品(150mm未満)
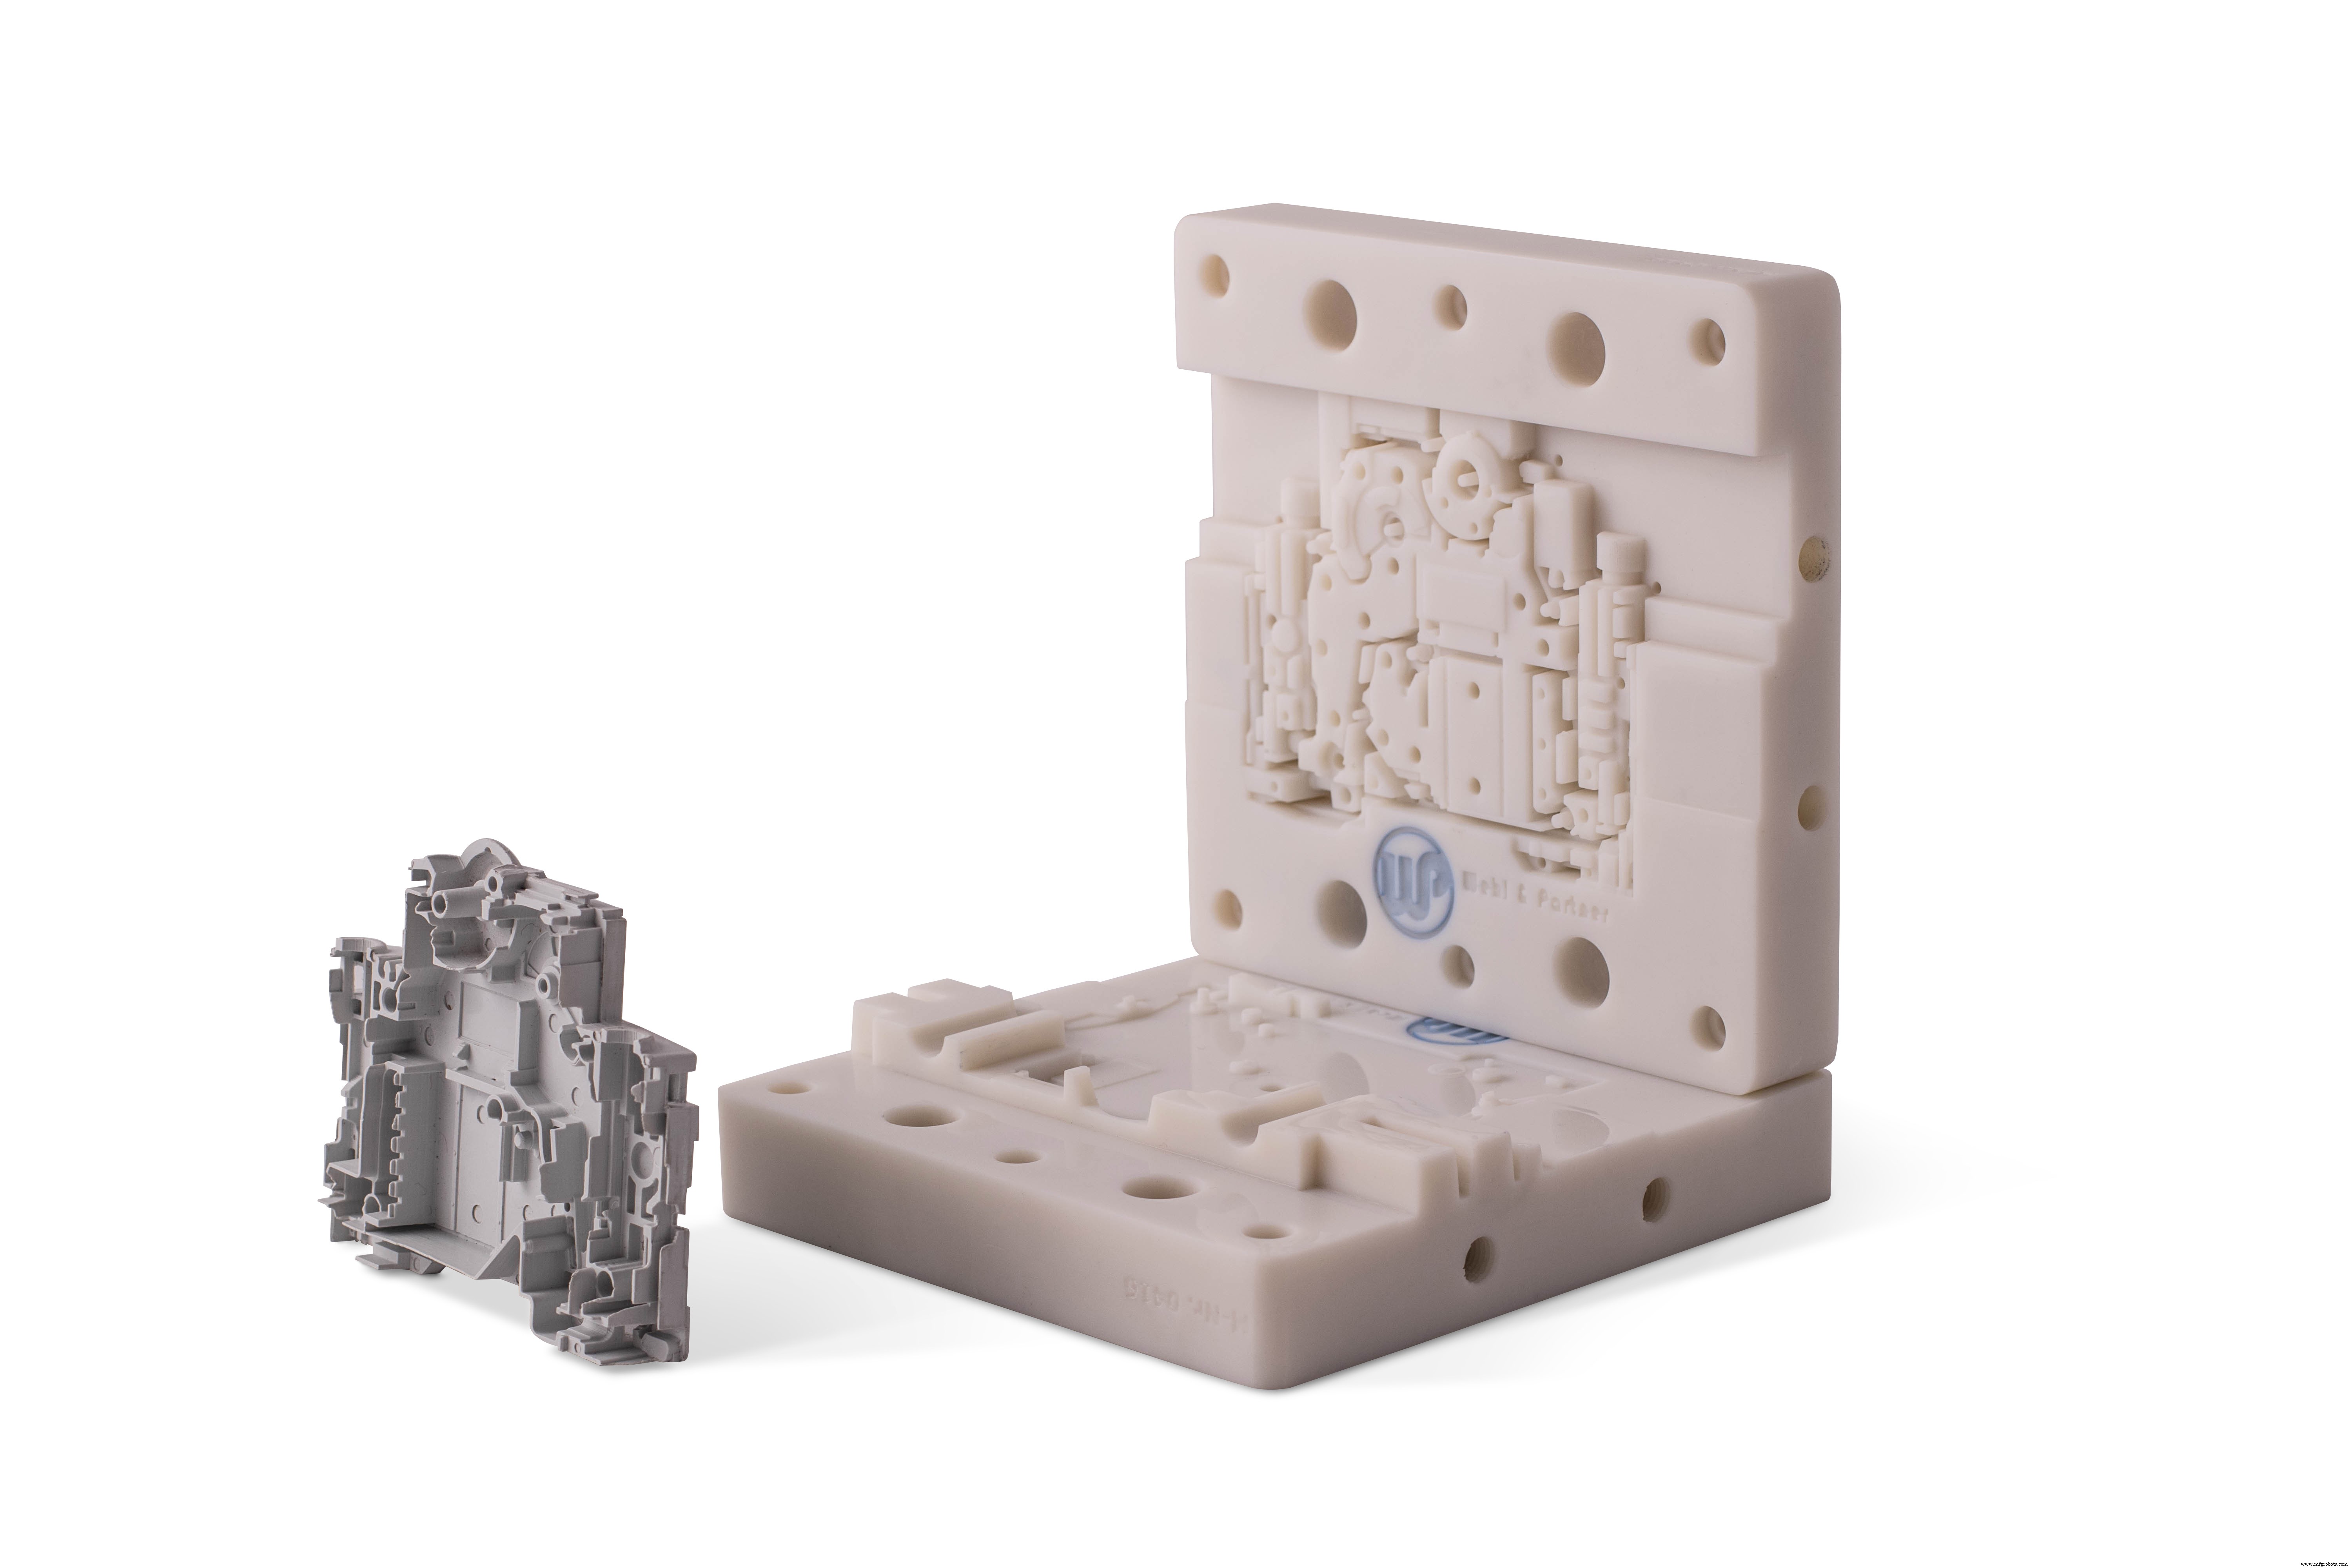
金型製造に求められる材料要件
射出成形金型製造に適した3Dプリンティング材料には、以下が必須です:
- 高剛性: 複数回の成形で優れた寸法精度を維持し、材料注入時の高圧力で変形しないこと
- 高耐熱性: 高い熱変形温度(HDT)が不可欠。成形時の金型破損防止だけでなく、プロセスのより精密な制御を可能にするため
- 高精細度: 射出成形金型には高い寸法精度と滑らかな表面が必要。高精度金型が高精度部品を生み出す
高精度かつ滑らかな部品を(大幅な後処理なしで)製造できる2つの3Dプリンティングプロセスは、マテリアルジェッティングとステレオリソグラフィ(SLA)です。マテリアルジェッティングは産業用専用ですが、SLAにはデスクトップ機と産業用機の両方が存在します。ただし、デスクトップSLAの利用可能材料と生産能力はハイエンド生産には不向きなため、ここでは扱いません。
本記事では、産業環境で少量射出成形金型製造に実績のある2材料——Stratasysのマテリアルジェッティング用Digital ABS Plusと、DSMのSLA用Somos PerFORM——に焦点を当てます。
免責事項: 以下に記載の材料特性はメーカー提供値であり、最適な熱後硬化プロセスを経た部品に対応します。
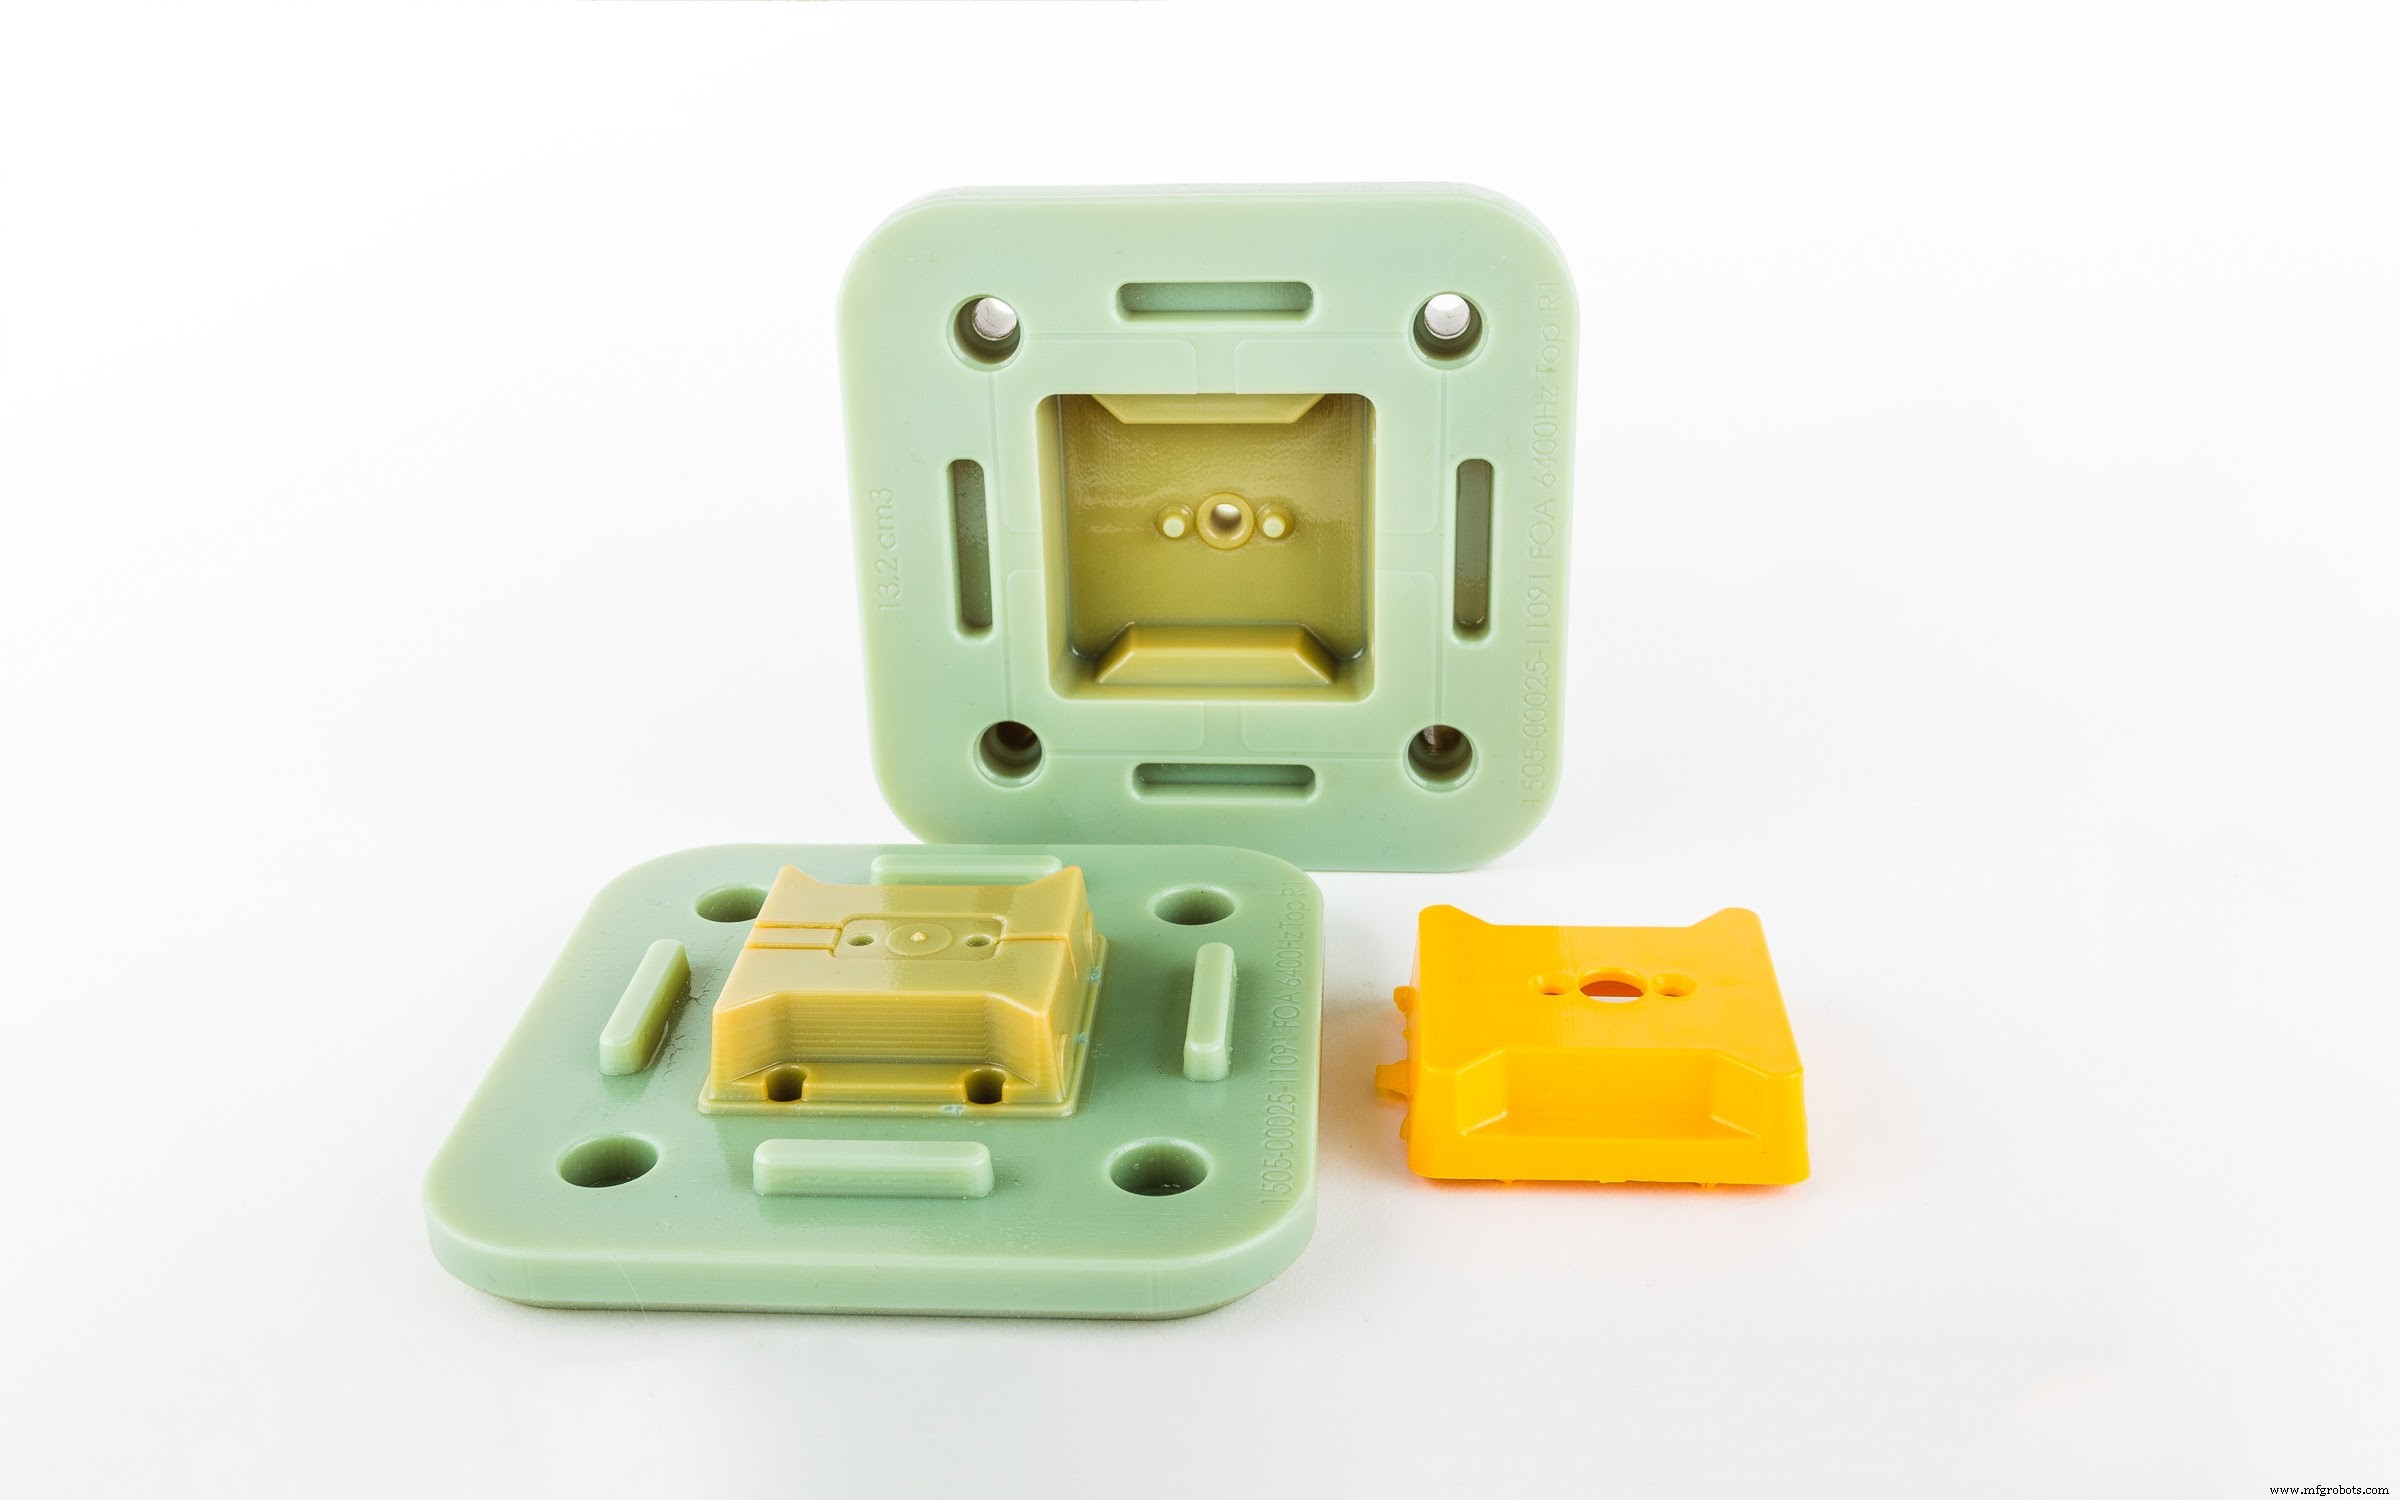
材料比較
機械的特性 - 剛性
Somos PerFORMは、Digital ABSとの比較だけでなく、他のすべての産業用3Dプリンティング材料(例:SLSナイロン)と比較しても、非常に高い引張強度と曲げ強度を示します。ただし、より脆い(低破断伸び)で、衝撃強度は低いです。金型製造では高剛性・高強度が主要求事項であるため、Somos PerFORMの機械的特性がより適しています。
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| 引張強度 | 55〜60 MPa | 80 MPa |
| 引張弾性率 | 2,600〜3,000 MPa | 9,800 MPa |
| 破断伸び | 25〜40% | 1.2% |
| 曲げ強度 | 65〜75 MPa | 146 MPa |
| 曲げ弾性率 | 1,700〜2,200 MPa | 9,030 MPa |
| アイゾット衝撃(ノッチ付き) | 90〜115 J/m | 20 J/m |
| 硬度(ショアD) | 85〜87 | 93 |
熱的特性 - 耐熱性
熱変形温度(HDT)は、一定荷重下でポリマーが変形する温度を示します。ガラス転移温度(Tg)は、熱硬化性材料が固体「ガラス状」からより柔軟な「ゴム状」へ移行する温度領域です。射出成形用途ではHDTとTgの両方が高いことが望ましく、この点でもSomos PerFORMがDigital ABSを上回ります。
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| HDT(@0.46MPa)* | 92〜95℃ | 268℃ |
| ガラス転移温度(Tg) | 47〜53℃ | 81℃ |
*:熱後処理後
3Dプリンティングプロセス - 精細度
Digital ABSとSomos PerFORMは異なる3Dプリンティングプロセスで使用されます。典型的なマテリアルジェッティングシステムと典型的な産業用SLAシステムの能力を以下にまとめます。両技術とも非常に滑らかな部品を微細ディテールで造形でき、最小限の後処理で済みます。Digital ABSは精細度でSomos PerFORMにわずかな優位性があります。マテリアルジェッティングは全3Dプリンティング技術中最高の寸法精度を持ち(SLAが僅差で2位)、この点で優位です。
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| プロセス | マテリアルジェッティング | 産業用SLA |
| 典型的寸法精度 | ±0.1%(下限±0.05mm) | ±0.15%(下限±0.05mm) |
| 最小フィーチャーサイズ | 0.05mm | 0.10mm |
| 最小肉厚 | 0.6mm | 0.8mm |
| 最小層厚 | 14〜16ミクロン | 25〜50ミクロン |
生産能力
Digital ABSとSomos PerFORMはともに産業現場で少量射出成形金型の製造に使用されてきました。以下の表は、「成形しやすい」材料と「成形しにくい」材料(それぞれPPとガラス繊維充填PA)を使用した場合、単一金型で製造可能な部品数をまとめたものです。
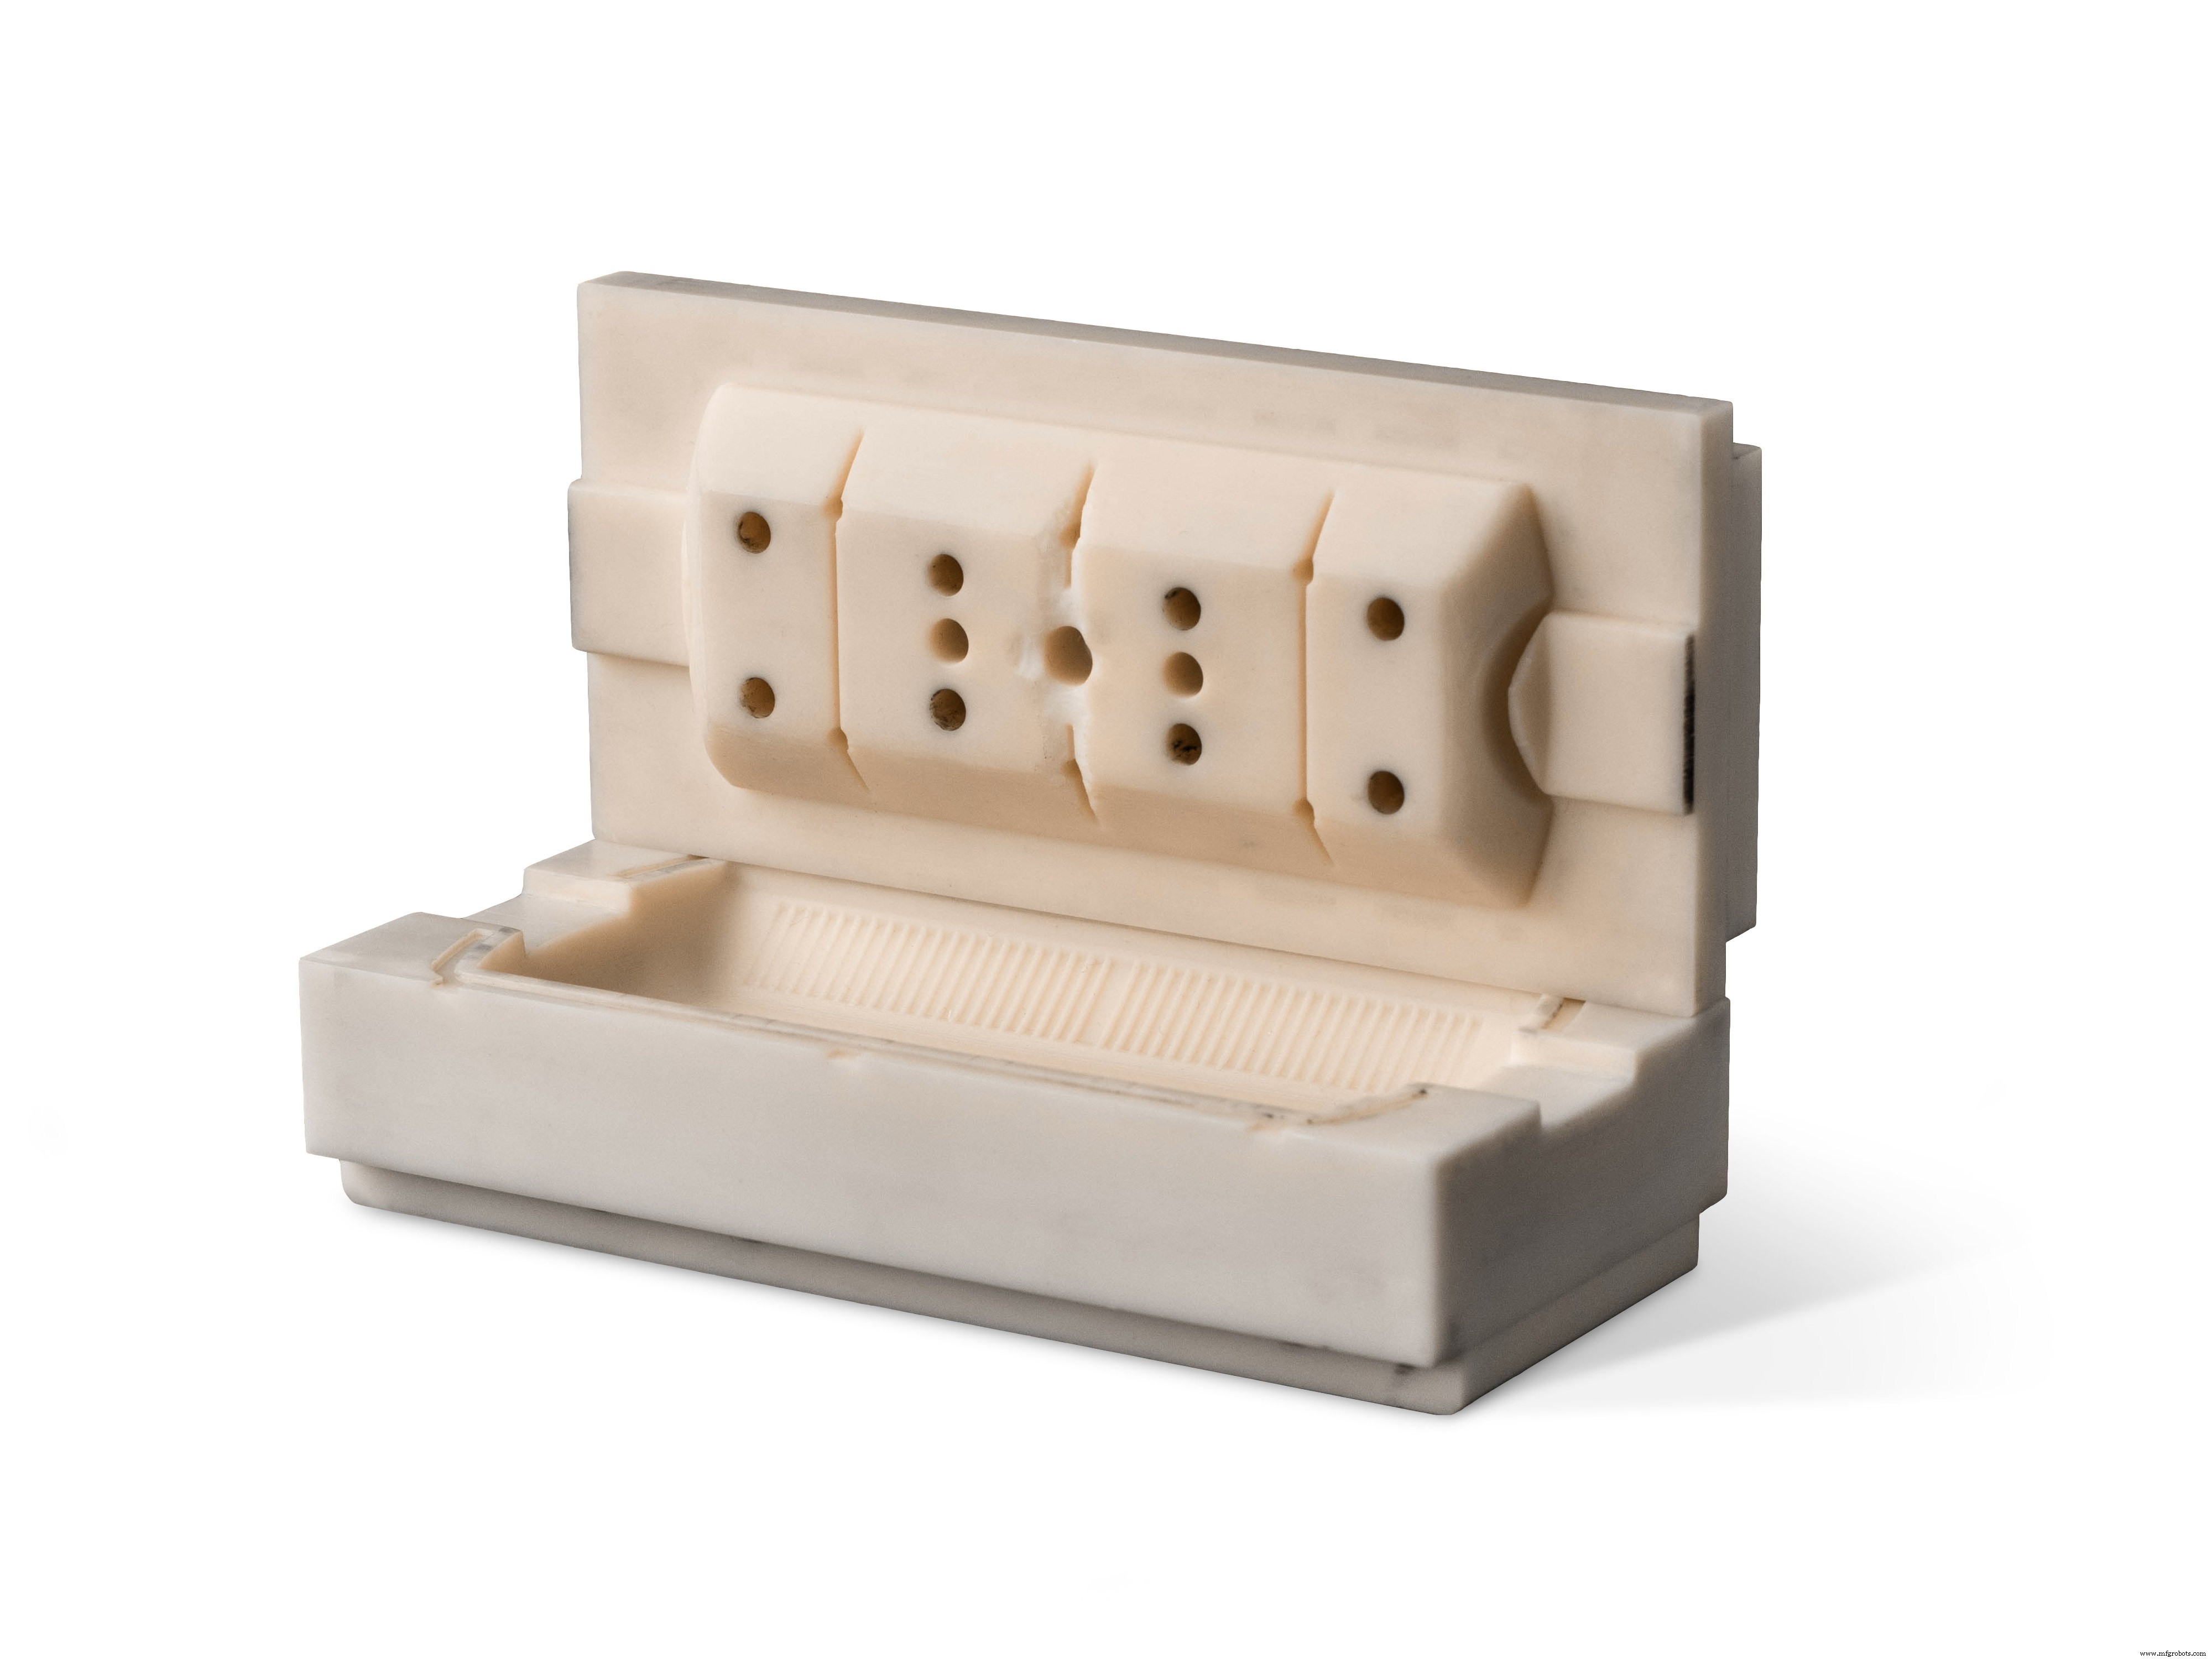
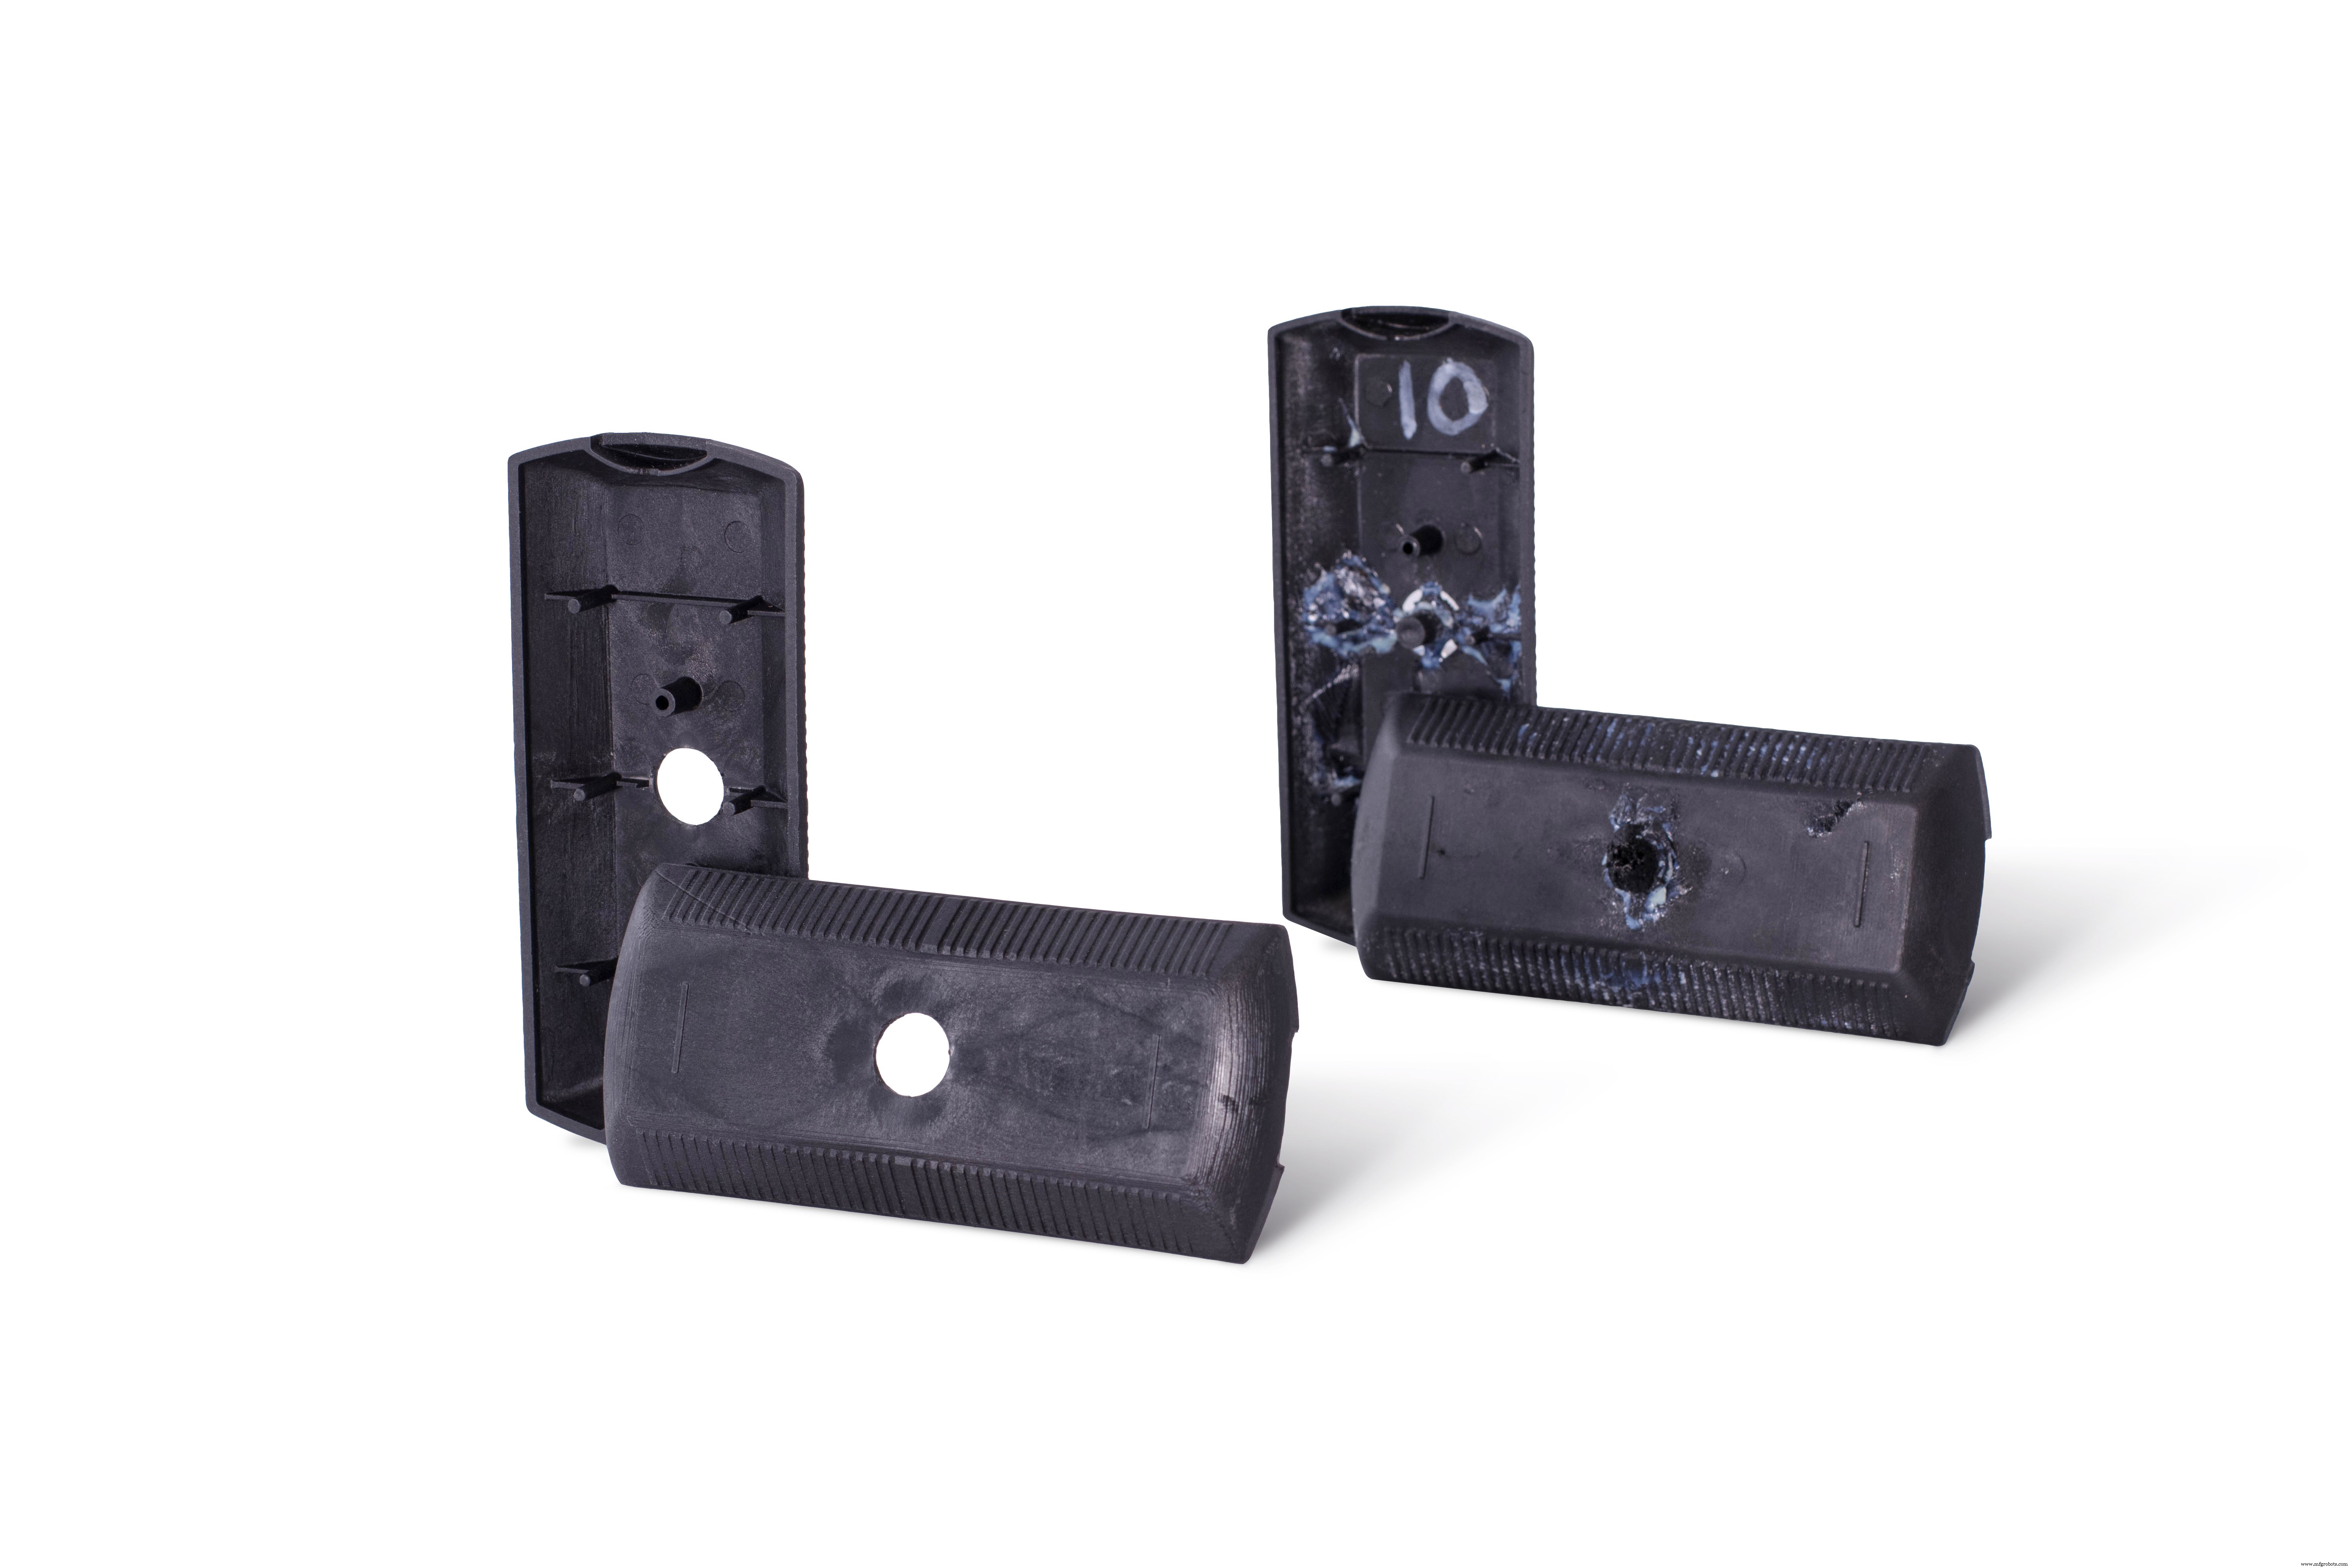
2材料の機械的・熱的特性の差は、金型が製造可能な総部品数に影響します。通常運転条件下(最初の3〜4ショット後)、溶融材料からの熱で金型温度は約120℃に達します。優れた熱安定性は金型劣化を最小限に抑えるために不可欠です。下図のPA GF試験サンプルは、同一金型設計を2材料で3Dプリントしたもの(両方とも10ショット目の成形品)です。Digital ABS金型で成形した部品の品質は大幅に低下しています。金型が過熱・劣化し始めているのに対し、Somos PerFORM金型は安定していました。
| Digital ABS Plus † | Somos PerFORM ‡ | |
|---|---|---|
| 「成形しやすい」材料* | 50〜100 | 100〜200 |
| 「成形しにくい」材料** | 5〜30 | 30〜50 |
* ポリプロピレン(PP)
** ガラス繊維充填ポリアミド(PA GF)
† 出典:Promolding
‡ 出典:Wehl & Partner
まとめと結論
射出成形は非常に要求の厳しい工具用途です:材料は高剛性と高温動作能力の両方を備える必要があります。
マテリアルジェッティングとSLAのみが、産業用途に必要な寸法精度と表面仕上げで部品を製造できる3Dプリンティングプロセスです。本稿では、3Dプリント少量射出成形金型製造に使用される2材料(各プロセス1材料ずつ)を比較しました。
Digital ABS Plusはほとんどの機能用途で優秀な材料ですが、Somos PerFORMのより高い剛性と優れた熱的特性が、金型製造により適しています。これは、各材料で造形した金型が製造可能な部品数からも明らかです。
経験則
- 非常に高い精度と滑らかな表面仕上げが必要なら、マテリアルジェッティングとSLAが金型製造に最適な3Dプリンティングプロセス。
- 複数回成形で精度を維持するには、3Dプリンティング金型材料に高剛性が必須。
- 高HDTにより、処理中により高い金型温度を使用可能。
3Dプリント
- プロトタイプ vs 量産射出成形金型:プロジェクトに最適な金型選び
- 高品質・高性能なプラスチック射出成形材料トップ10
- アルミニウム vs 鋼:どちらの射出成形金型材料が最適な性能を発揮するか
- 少量射出成形向け3Dプリント金型:IPC技術研究レポート
- インベストメント鋳造材料の選び方:種類、メリット、用途
- マテリアルハンドリング安全の極意:効率的でリスクフリーな作業のためのベストプラクティス
- 摩擦材の役割:自動車ブレーキから産業用途まで
- 産業用材料の理解:種類、用途、メリット
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説
- 材料の14主要機械的特性:定義、測定法、設計への活用ガイド
- 材料工学の理解:革新的材料の裏にある科学