



PETGがビルドプレートに張り付かない原因と解決策
ポリエチレンテレフタレートグリコール(PETG)は、数十年にわたり3Dプリント業界で使用されている熱可塑性ポリエステルです。
現在市場で最も一般的なフィラメントの一つであり、多くのオンラインストアで購入できます。
しかし、一部のユーザーからPETGフィラメントがベッド表面にうまく接着しないとの報告があります。この記事では、なぜこの問題が起こるのかを理解し、これらの問題を回避するお手伝いをします。
PETGフィラメントとは?PETGプラスチックの材料は?
PETGはエチレングリコールとテレフタル酸から作られるプラスチックです。この2つの化学物質が結合して、PETGと呼ばれる非晶質ポリマーの長い鎖を形成します。これらのポリマーは加熱されると固体になります。その結果得られる製品を冷却して最終形状にします。
冷却されるとすぐに液状に溶けます。PETGは約230℃で溶融するため、ホットメルト接着剤として使用するのに理想的です。
なぜPETGがベッドに接着しないのか?
プリントが層間の接着不良によって失敗する理由はいくつかあります。 主な理由は以下の通りです:
1) ベッド温度が低すぎる
ヒートベッドを使用していても接着に問題がある場合、プリントエリアに粘着性がなくなるまでプリント温度を上げてみてください。ただし、ベッド表面をガラス転移温度の80℃以上に加熱しないでください。
プリンターが新しい層を追加する前にプリントベッドを十分に冷やさないと、熱が前の層の表面を損傷する可能性があります。新しい材料を適用する前にベッドが冷えていることを常に確認してください。
2) PETGフィラメントが十分に滑らかでない
プリント前にサンドペーパーで数回走らせて粗い部分を滑らかにしてみてください。ノズルを各走行後にしっかり洗浄し、ベッド表面に近い位置にあることを確認してください。
3) エクストルーダー内部に異物が詰まっている
エクストルーダーチャンバーの底部からすべてのゴミを取り除き、側面もきれいに掃除してください。フィラメントの経路を塞ぐものがないか確認してください。どこかで詰まっている可能性があります。フィルターをチェックし、必要なら交換してください。
4) プリントするオブジェクトにUV硬化樹脂が含まれていない
一部の樹脂は、適切に硬化するために紫外線への露出を必要とします。
5) 材料が表面に適切に接着しない
これは通常、接着剤の塗布時に圧力をかけすぎた場合に起こります。塗布時にかける圧力を減らしてみてください。
6) 非常に薄い層でオブジェクトをプリントする場合
PLAなら問題なく動作しますが、ABSはより厚い壁を必要とするため失敗します。また、プリントされたオブジェクトに鋭いエッジがある場合も、接着の問題を引き起こしやすくなります。
7) プリントされたオブジェクトが以前に高温にさらされていた
極端なエクストルーダー温度にパーツをさらすと、プリント時の最初の層に反りが生じ、良好な接着を得るのが難しくなります。
この場合、最初の層の接着を強化し、PETGプリントの反りを防ぐベッドレベラーを使用することもできます。
PETGのベッド接着を改善する方法
問題の原因が分かれば、すぐに修正したくなるでしょう。PETGフィラメントの接着不良を解決する方法は以下の通りです:
- アルコールで拭いてノズルがきれいであることを確認する
- ベッドが十分に冷えているか確認する
- プリントされたオブジェクトの上面により多くのPLAを塗布し、約10分待つ
- パーツを取り外し、ノズルを掃除する
- 再度プリントする
- ベッドを再加熱して層間の適切な結合を確保する
3Dプリンターをプリント後に掃除する最良の方法
プリントベッドは石鹸と水で適切に洗浄し、アセトンやアルコールは使用しないでください。アルコールとアセトンはガラスベッドの保護コーティングを剥がす可能性があります。石鹸と水が最適です!
プリント後、濡れた布でプリンターベッドを拭き取ります。ノズルが濡れたものに触れないようにしてください。その後、フィラメントを温水で洗い流します。
ガラスベッドにPETGを接着させるには?
PETGを正しく接着させるのに苦労している場合、まず以下のヒントを試してください:
-
適切なノズル温度設定を使用する
どのフィラメントからも良い結果を得る最良の方法は、ヒーティングエレメントとエクストルーダーモーターの適切な温度を設定することです。例えば、直径0.4mmのノズルの場合、温度を230℃に設定する必要があります。
一方、0.6mmノズルの場合、250℃に設定するのが最適です。
-
エクストルーダーモーターのプリント速度を調整する
エクストルーダーモーターの速度は、フィラメントがバレル内を移動する速さを決定します。速度が高いと移動時間が短縮されますが、過熱のリスクも高まります。使用するフィラメントの種類に合わせてプリント速度を調整してください。
-
ヒーターエレメントの温度を推奨値より低く設定する
ヒーターエレメントの温度を設定する際、低い設定はウォームアップ時間が長くなることを意味します。しかし、ウォームアップ期間が遅いほど、フィラメントがビルドプレートにうまく接着する可能性は低くなります。
-
新しい材料を追加する前にビルドプレートを冷やしておく
溶けた材料の上に直接新しい材料を適用してはいけません。そうすると、以前に適用された材料が溶けてしまうだけです。代わりに、プリント全体が完了するまで古いものを取り外さないでください。これにより、残りの跡が残らないことが保証されます。
-
各層を追加した後、ビルドプレートを冷やす
薄い層を追加した後、ビルドプレートを少なくとも5秒間冷やしてください。そうしないと、新しく追加された材料が既存の層にくっついてしまう可能性があります。各使用後にプリント面から以前のプリントをすべて完全に拭き取ってください。
-
溶融プロセス中に過度の熱を使用しない
プラスチックフィラメントを溶かす際は、適切な量の熱を使用することが重要です。理想的な量は、使用するマシンの特定モデルによって異なります。
しかし、ほとんどのマシンには問題なく効率的に動作する最適な範囲があります。もしあなたのマシンがそれに当てはまらない場合、一般的なアドバイスをいくつか紹介します:
– 0.15mmほどの小さなノズルでプリントしてみてください。これらのノズルは、より大きなノズルよりも少量の材料を溶かすことができます。また、操作中の詰まりやジャミングのリスクも軽減されます。
– これらの方法を試しても問題が解決しない場合、別のブランドのフィラメントへの切り替えを検討してください。一部のブランドはわずかに異なる動作条件を必要とする場合があります。
-
プリントするプラスチックの種類を変更することを検討する
現在、多くの種類のプラスチックが利用可能です。それらのほとんどは様々な色とサイズで提供されています。どれを使用するか選ぶ際は、自分のニーズに合うものを選んでください。いくつか例を挙げます:
a) PLA
トウモロコシのデンプンとサトウキビジュースから作られています。
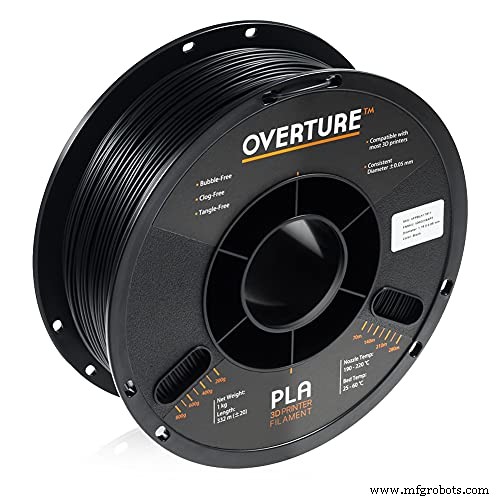
主な利点は有毒物質を含まないことです。残念ながら、ABSよりも収縮しやすい傾向があります。
b) ナイロン 6/12
ナイロン6とナイロン12の2種類があります。
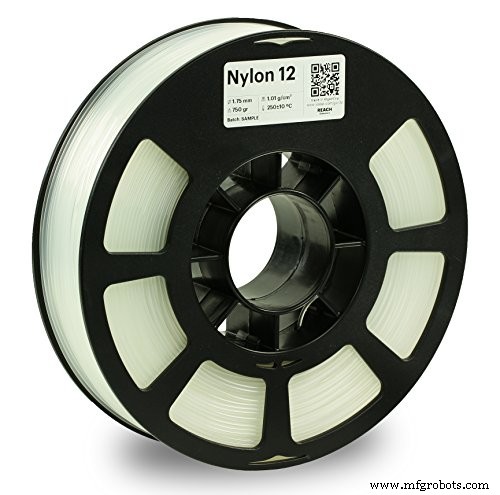
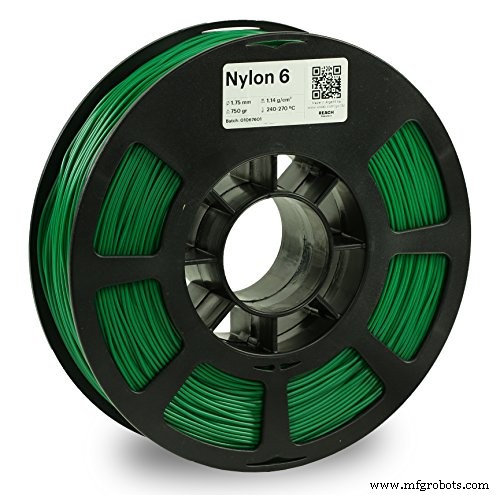
両方とも強靭で柔軟性があり、高温に耐えられます。最大の欠点は極端な熱で反りやすい傾向があることです。
c) PETG
多くの人がPETGをあらゆる種類のポリマーの中で最も安全な選択肢と考えています。
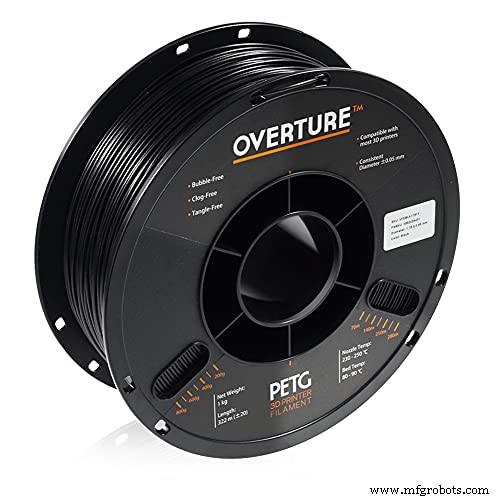
有害な化学物質を一切含みません。さらに、ほぼ何にでも素早く溶け込みます。欠点の一つは、他の材料よりも大幅に収縮することです。
-
プリントしたいモデルに適したフィラメントを使用する
リアルなモデルを作りたい場合は、天然の肌に近いフィラメントを選んでください。例えば、人間の顔を3Dプリントする予定ならTPEのようなものを選びます。一方で、おもちゃのロボットをプリントするならABSを選択します。
-
マシンに問題がないか確認する
プリンターを使用中にトラブルの兆候が見られた場合は、すぐに中止してください。自分で修理しようとすると、より悪化させる可能性があります。
プロジェクトでPETGを使用する前に知っておくべきことは?
プリンターがPETGプラスチックを好まないようなら、別の種類の材料を試してみることをお勧めします。作成しようとしているプロジェクトの種類によって、適した材料は異なります。
マシンのベッドに最もよく接着するものを見つけるまで複数のプラスチックを試したことがあるなら、誰がどのように日常生活の一部として十分に機能するものを見つけ出したのか不思議に思うかもしれません。
質の良いパーツをどこで探せばよいか分からない場合は、以下の推奨リソースリストをチェックすることから始めることをお勧めします:
新しい材料について最初に考慮すべきことは、リサイクル素材から作られているかどうかです。周りを見渡すと、人気のPLAブランドのほとんどが、古いボトルをリサイクルして新しい製品にしている植物から作られていることに気づくでしょう。
これはすべてのブランドに当てはまるわけではありませんが、より環境に優しい選択肢が利用可能であることを期待できます。
また、安価な材料は高価な代替品よりも早く劣化する傾向があることを覚えておいてください。したがって、最初は節約できても、フィラメントをより早く交換する必要が生じ、結果的に総支出が増えることになります。
最後に、作成しようとしているオブジェクトのサイズについて考えてください。小さなオブジェクトは少量のフィラメントで済みますが、大型のアイテムは通常、完成までにより時間がかかります。
PETGフィラメントのメリットとデメリット
メリット
- プリントが簡単
- 生分解性がある
- PLAやABSのような他のフィラメントと比べて安価
- 清潔に保てば多くのメンテナンスを必要としない
- あらゆる形状やサイズに簡単にカットできる非常に柔軟な材料
デメリット
- 極端な温度変化下では長持ちしない
- カットやサンディング時は特別な注意が必要
- 曲げた後、元の位置に戻ろうとする
- すべての種類のプリントに適しているわけではない
PETGフィラメント FAQ
PETGフィラメントは防水ですか?
PETGフィラメントは防水用途に適しており、ABSとは異なり過酷な気象条件にも耐えられます。これは現在利用可能な最も汎用性の高いプリント材料の一つです。
高い強度対重量比により、軽量構造の作成に最適です。
PETGフィラメントは柔軟ですか?
はい!PETGフィラメントは柔軟で曲げやすく、幅広いプロジェクトに最適です。ただし、PETGを曲げるには慎重な計画が必要です。一度曲げると元の位置に戻ろうとする傾向があるためです。
これにより、通常なら到達困難な表面に複雑なデザインをプリントできます。パーツを簡単に破損させることなく形状を成形できます。
PETGフィラメントは研磨性がありますか?
いいえ。PETGフィラメントには研磨粒子が含まれていないため、サンディング作業で使用しても問題ありません。繊細なパーツを扱う場合は注意して使用してください。
傷を避けたい場合は、サポート構造を取り外す前にパーツ全体に均等に圧力をかけてください。
サンディング中に傷を避けたい場合は、パーツ全体に均等な圧力をかけてください。
結論
PETGフィラメントは、経済的な価格で優れた柔軟性と耐久性を提供します。しかし、慎重に対処しなければならない課題もいくつかあります。
例えば、PETGは熱にさらされると割れやすく、特定のタスクを処理する能力が制限されます。
PETGを適用する表面の種類を知ることは重要です。一部のプラスチックとは相性が良くないためです。このガイドがあなたのプロジェクトのスタートに役立つことを願っています。
3Dプリント
- なぜ予防保全が設備故障を防げないのか(そしてどう修正するか)
- OEE(総合設備効率)が信頼性指標として不適切な理由:部門別評価の罠とOPEのすすめ
- オートメーションが人間の仕事を完全に奪わない理由
- 重機は単なる道具ではない——守るべき価値ある資産
- 立形vs横形CNC旋盤:生産に最適な選択はどっち?
- なぜ誘導時定数はL/Rなのか、LRではないのか
- オーバーヒート防止:補機を徐々に負荷すべき理由
- MESとIIoTプラットフォーム:製造現場に最適なソリューションの選び方
- 従来の紙・PDF作業指示書がモダン製造業で通用しない理由
- なぜCNC加工は精密製造で3Dプリントを凌駕し続けるのか
- 100R2を解読: SAE J517油圧ホース規格の明確ガイド