



Curaツリーサポート完全ガイド:設定とベストプラクティス
複雑な3Dモデルを造形する際、ツリーサポートは必須です。Curaをお使いなら、ツリーサポートの扱い方と最適な造形品質を得るための設定を知っておくべきです。
この記事では、サポートの基本と、特にツリーサポートとは何か、そのメリット・デメリット、Curaでの使い方を基礎から解説します。
早速始めましょう。
3Dプリントにおけるサポートの基礎
FDM/FFFプリンターは熱可塑性樹脂のレイヤーを積層し、各新レイヤーは前のレイヤーの上に乗ります。この方式では下のレイヤーが新しいレイヤーを支えます。
これは、下に支える構造がない部分を造形する必要が生じるまでうまく機能します。そこに登場するのがサポート、そして本記事の主題であるツリーサポートです。
サポートとは、造形物自体の一部ではない構造物で、オーバーハングとブリッジを容易に造形できるようにするものです。デメリットは材料消費量が増え、造形後に除去作業が必要になることだけです。
なぜサポートが必要で、いつ使うべきか?
サポートがなぜ必要で、いつ3Dプリントで使うべきかを掘り下げる前に、まずサポートの一般的な定義を確認しましょう。
3Dプリントにおけるサポートシステムは、造形中に特定の3Dモデルを保持するための構造で、造形完了後にモデルから取り外されます。
すべての3Dモデルがサポートシステムを必要とするわけではなく、物理的に45°以上の傾斜を持つものだけです。
サポートシステムの概念が分かったところで、あなたの造形でサポートが必要かどうかを見極める方法を見ていきましょう。
3Dプリントでサポートを使うべきケース
サポートシステムを使うかどうかを決める際、最初に考慮すべきはオーバーハングの角度とブリッジの使用です。
オーバーハングとは、下に支える構造なしで空中に造形しなければならない部分です。
わかりやすい例は、文字「T」を垂直に造形する場合です。横棒(アーム)の下に支えがないため、追加サポートなしでは成功しません。
ブリッジも同様で、両端が垂直な柱で支えられた水平構造です。文字「H」のモデルを想像してください。
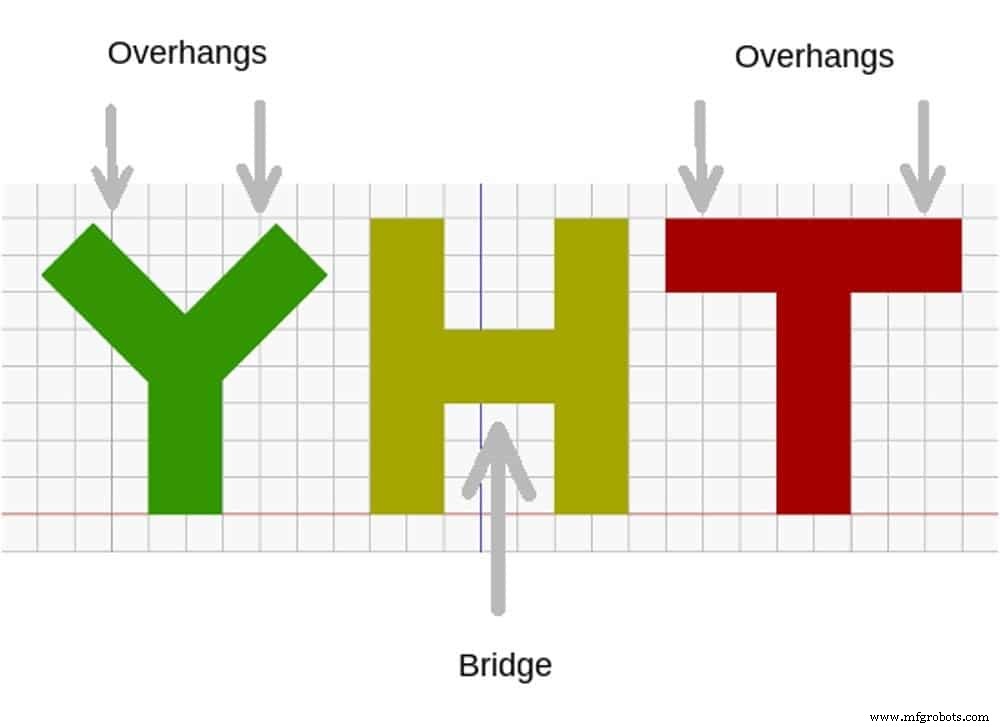
オーバーハングとブリッジは、通常Z軸方向から見たオーバーハング上の角度(度)で測定されます:
構造「T」はオーバーハング90°、構造「Y」は45°です。
特定のモデルにサポートシステムが必要か判断する際は、以下を考慮してください:特定のモデルに45°以上の大きな、または複数のオーバーハングがあるなら、サポートシステムがほぼ確実に必要です。角度が90°に近いなら、サポートシステムなしではまともな造形は不可能です。
お使いのプリンターがこの問題をどこまで克服できるかテストすることもできます。すべての3Dプリンターが同等ではなく、結果は機種により異なります。
要するに、45°オーバーハングのモデルがサポートなしで綺麗に造形できるプリンターもあれば、他機種ではほぼ不可能なこともあります。
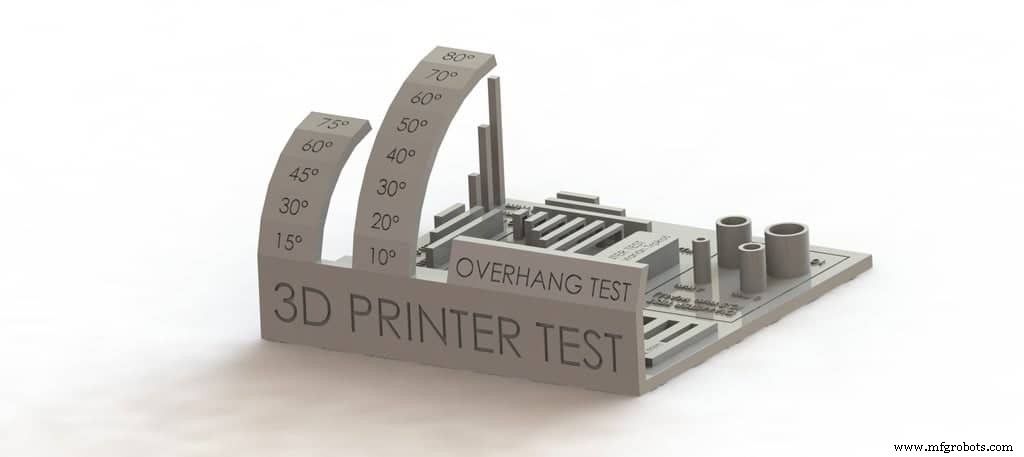
オーバーハングテストモデルを造形して、あなたのプリンターがどこまでの角度ならサポートなしで造形できるかを把握できます。これが、サポートが必要な閾値を知る正確な指標になります。例えば60°で失敗するなら、それ以上の角度ではサポートが絶対必要です。
もう一つ考慮すべきは造形速度の調整です:
3Dプリントの一般的な経験則として、造形速度を落とすとより滑らかで詳細なモデルになりますが、サポートシステムとオーバーハングに関しては逆です。造形速度が速いほど、オーバーハングとブリッジの仕上がりが良くなります。
これは何を意味するか? 遅い速度を好むなら、オーバーハングとブリッジ周辺の揺れを防ぐために何らかのサポートシステムに頼る必要がある、ということです。
今日では多くの3Dサポートシステムがありますが、今回は一般的に最もよく機能するツリーサポートに焦点を当てます。
ツリーサポート
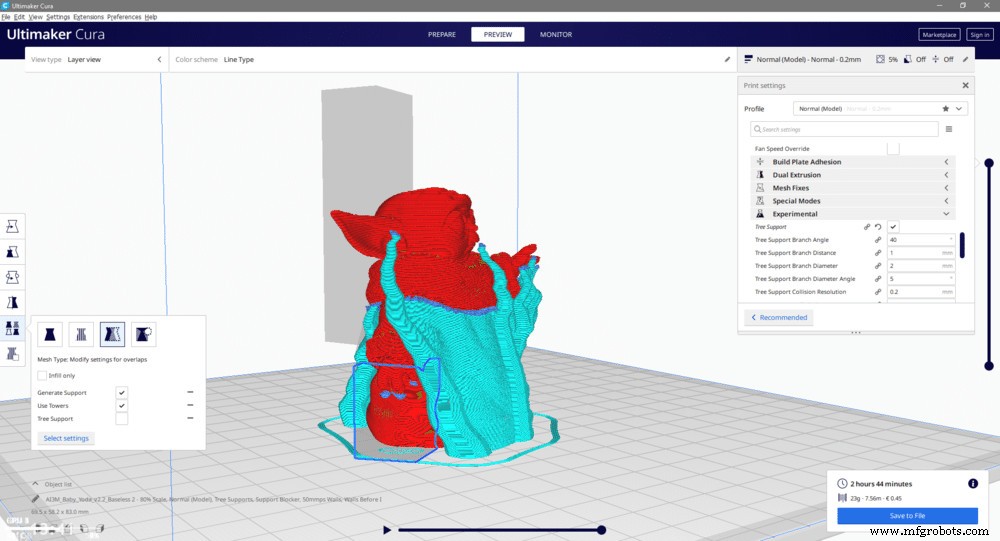
サポートシステムが必要と判断したら、どのタイプを使うか決めます。ツリーサポート、リニアサポート、溶解性サポートなどがあります。
一般的に最も使われるのがツリーサポートで、そのアプローチがユニークかつ汎用性が高いためです。木のような形状、つまり幹と枝で3Dモデルを支えることからこの名が付いています。
このシステムのアイデアは、サポートの枝を、支えが必要なオーバーハング部分のみに接触させることです。
では、なぜツリーサポートを推奨するのか?
サポートは造形成功を助けますが、造形後に除去する必要があり、その際に造形物を傷つけたり跡を残したりすることがあります。
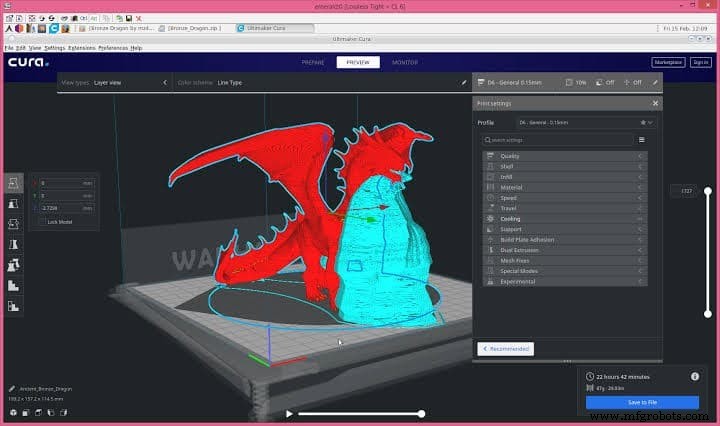
ツリーサポートは、厳密に支えが必要な部分のみに接触するよう設計されており、除去時に他のサポートタイプほどダメージを与えません。つまり、より綺麗な造形が得られます!
ツリーサポートのメリット
ツリーサポートがほとんどの状況で他タイプより優れていることは述べましたが、具体的にどんなメリットがあるのでしょうか?
表面が綺麗
ツリーサポートを使うと、「幹」が3Dプリントに触れません。枝はメイン構造から伸び、実際に支えが必要なオーバーハング構造のみに接触します。
これにより、造形物に跡や型押しが残らない、あるいは最小限(サポート枝が接触した箇所のみ)に抑えられ、モデル自体が美しく仕上がります。
このサポートシステムは「文字」やフィギュアの造形に特に適しています。
フィラメント消費量と造形時間の削減
ツリーサポートには大量のフィラメントを必要としません。幹のベースはインフィル密度を高めて強度を確保し、中空部分は低インフィルで造形できます。これは枝にも適用されます。
Curaでツリーサポートを生成する際、必要な仕様すべてを計算するのに少し時間がかかりますが、一度計算が終われば、他のサポートタイプより速く、少ない材料で造形できます。
ツリーサポートを使うべきケース
オーバーハング角度が45°〜60°以上の範囲にある場合、ツリーサポートシステムを使用すべきです。本質的にモデルの相対幾何学を考慮しています。冒頭で述べた通り、45°のオーバーハングがあるモデルではツリーサポートの使用を検討すべきです。
オーバーハングが90°に近いなら、良い結果を得るためにツリーサポートは絶対必須です。また、複雑で繊細なディテールを持つモデルの場合も、より良いディテール再現のためにツリーサポートを使用すべきです。
Curaでのツリーサポート設定
基本から、推奨設定、上級設定へと進みます。
ツリーサポートモードはどこにある?
Curaでツリーサポート設定にアクセスするには、印刷設定 → 「サポート」にマウスオーバー → 「歯車」アイコンをクリックします。
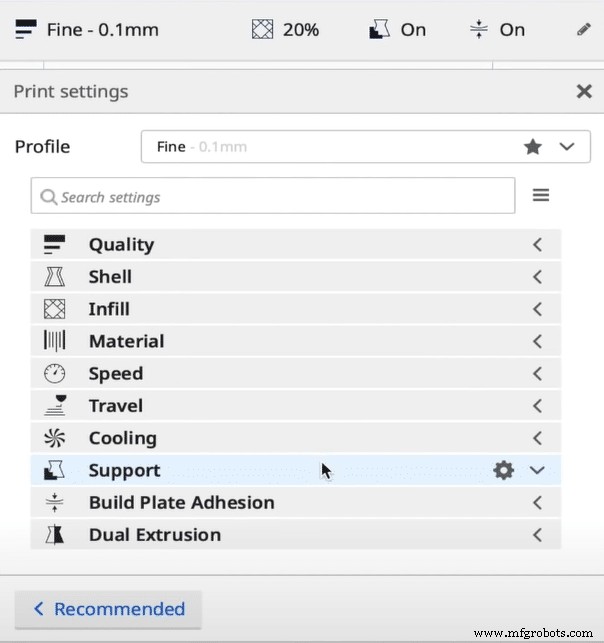
次にCuraの「サポート構造」と、利用可能なすべてのツリーサポートオプションを有効化し、サポートパラメータを詳細に制御できるようにします。
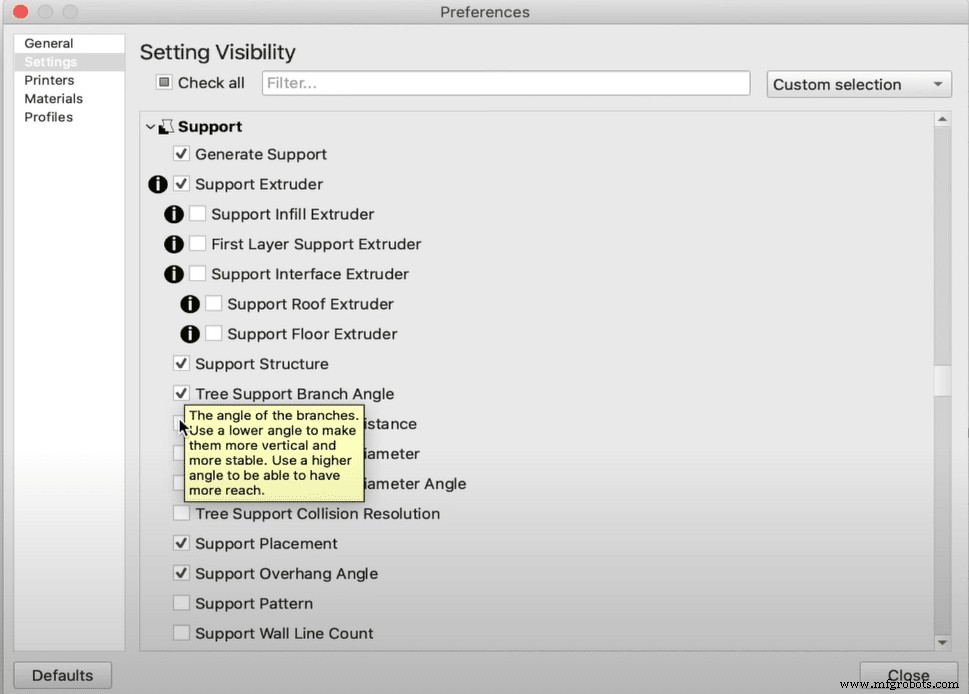
ツリーサポート設定項目
ツリーサポートシステムを構成する設定は、枝角度、枝間距離、枝径、枝径角度、衝突解決、壁厚、壁ライン数です。3Dプリンターのスライサー設定には、ツリーサポートシステム専用の特定設定が常にあります。推奨設定を紹介します。
推奨設定
枝角度: 枝がメイン幹から「成長」する角度。値が低いとより垂直に、高いとより強度と距離が出ます。推奨値は45°〜50°。
枝径: 推奨設定は2〜3mm。幹の径は枝径より大きくする必要があります。
通常サポート設定を無効化: ツリーサポートを使うときは、通常サポート設定を必ずオフにしてください。そうしないと通常サポートとツリーサポートの両方が生成されます。
ツリーサポートのデメリット
ツリーサポートシステムは非常に効果的で信頼性が高く、デメリットはほぼ存在しません。強いて挙げれば、スライス時のCPU負荷がわずかに増え、通常より少し時間がかかる程度です。
結論
ツリーサポートは、より良いモデル造形を助けるだけでなく、プロセス全体を高速化し、材料消費も削減します。
他にも多数の3Dプリントサポートがありますが、ツリーサポートシステムはほとんどのシナリオで最良の選択肢です。
詳細な3Dプリントを求めるなら、ツリーサポートを試してみてください。
おすすめ製品コーナー
3Dプリンター、フィラメント、アップグレードパーツの選定に迷うことなく、リサーチ時間を短縮できるようおすすめ製品コーナーを設けました。初心者から上級者まで幅広く対応できるプリンターを厳選し、フィラメントとアップグレードパーツも実際にテスト済みです。どれを選んでも期待通りに機能します。
3Dプリント
- 1-2-3ブロック解説:精密機械加工に不可欠なツール
- CNC工作機械の仕組みと現代製造業を支える役割をわかりやすく解説
- ヒートシンク解説:機能、設計、製造プロセス
- プレートクランプ:設計、機能、重量物吊り上げメリット
- スラストベアリング完全ガイド:種類・仕組み・選定のポイント
- フラットスプリング完全ガイド:設計、機能、選定のポイント
- ドライウォールアンカー完全ガイド:仕組み・使い分け・選び方
- ロックワッシャー解説:種類・機能・重要性
- ドラムブレーキの仕組み・構成部品・メンテナンス要点:産業機械の要
- 産業用クラッチ徹底解説:種類、用途、正しい選び方
- 港湾クレーン解説:運用の仕組みとグローバル海運効率への貢献