



3Dプリント上面品質を極める:ピローリング・穴あき解消とアイロニング活用法
はじめに
3Dプリントコミュニティでは造形品質向上への探求が絶えません。造形の成否を分ける最も一般的な問題の一つが上面(トップレイヤー)品質です。これらの問題を解決したいのは当然のこと。本記事では主要問題と簡単な解決策を解説します。
上面品質向上には、スライサー設定不備によるピローリング(枕状の凹凸)と穴あきを解消する必要があります。最も簡単な対策はインフィル密度増加と/または上面層厚増加。さらに美観向上にはアイロニング機能の活用が推奨されます。
上面の一般的問題と解決策
上面に関する二大問題は「穴/隙間」と「ピローリング」です。各々の解決策を見ていきます。
上面の穴と隙間
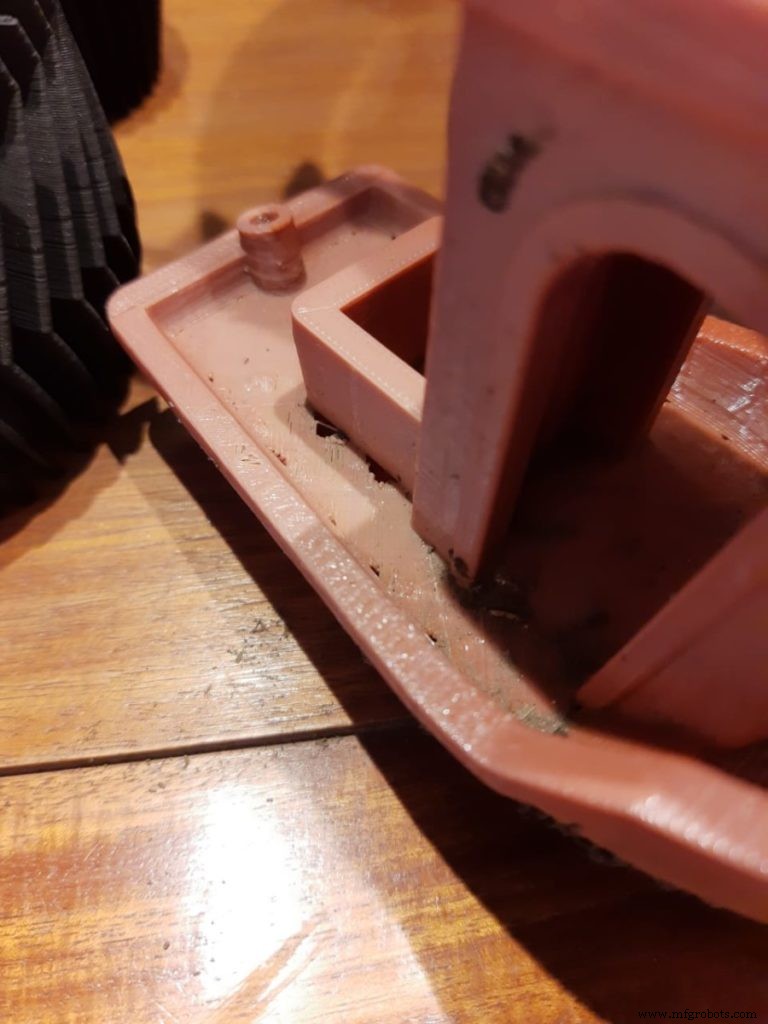
上面層厚を増やす
最も一般的な解決策。多くの場合、部分的に中空のインフィル上に固体上面層をプリントするため、上面層が空隙に沈み込んで穴が開きます。通常、上面固体部は最低0.5mm厚確保すべき。層高0.3mmなら2層、0.1mmなら5層必要です。
上面層増加はオブジェクトサイズを変えません(オブジェクト寸法内で層を追加するため)。
インフィル密度を増やす
低インフィル密度=インフィル内大空隙=上面層の支え不足=穴/隙間。最低12%インフィル推奨。10%ずつ上げて改善確認。改善なければさらに上げて解決まで繰り返し。
アンダーエクストルージョン(押出不足)をチェック
上記対策でも改善しない場合、アンダーエクストルージョンの可能性。ファームウェアが「押出量>実押出量」と誤認し、品質低下→穴/隙間発生。
簡易チェック:20mm立方体を上面/下面3層以上で造形。3層間に隙間があれば押出不足確定。対策:
- ノズル状態確認:摩耗なら交換、汚れなら清掃。前回プリント残留物が詰まっている可能性も。
- 使用フィラメント径とスライサー設定径が一致するか確認。
- 押出倍率(フロー率)増加:押出フィラメント量を制御。5%ずつ上げてテスト。目安:0.9-1.1倍率内(PLA約0.9、ABS約1.0)。
- フィラメント適正温度使用:低すぎると溶融不良→ジャム、高すぎると固化時間不足で造形不良。スプール推奨温度確認。
ピローリング(枕状凹凸)
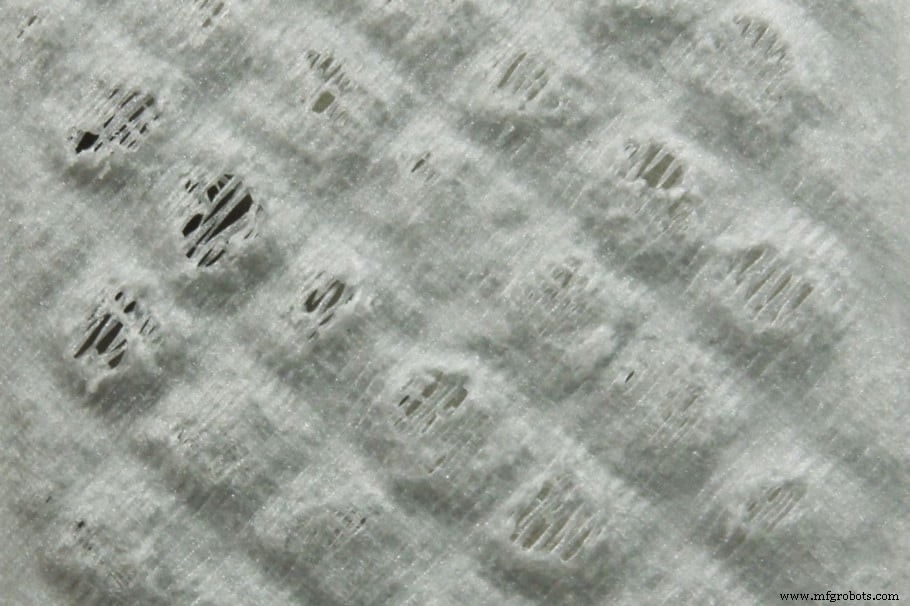
不適切設定によるもう一つの一般的な望ましくない現象。上面が不均一・凸凹・粗面になる症状。対策:
- 上面層厚増加:滑らかな上面には最低0.5mm固体部推奨。薄層はピローリングしやすい。層高に応じて必要層数確保(例:0.25mm層高なら最低2層)。
- インフィル密度増加:高密度=上面下の空隙減=インフィルが上面の基礎として機能しピローリング抑制。10%ずつ上げてテスト。
- ゆっくり造形:造形温度・速度を下げるとピローリング回避。プラスチックに冷却・硬化時間を与え、強化・カール抑制。
- 冷却システム確認:上面プリント中はレイヤーファン最大回転必須。フル回転でなければ表面冷却間に合わずピローリング誘発。ファン動作確認と、必要なら強力ファンへの換装や卓上ファン併用等の改造検討。
アイロニングで上面品質をさらに向上
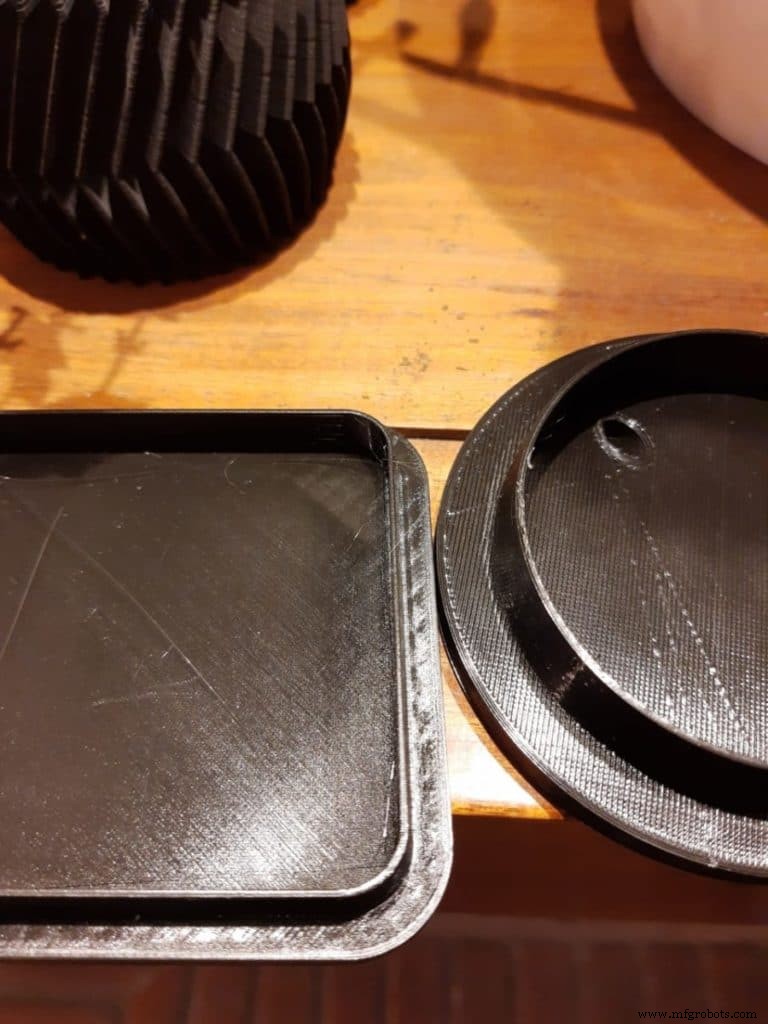
3Dプリントにおけるアイロニングとは?
アイロニングはCuraで初実装され、現在は主要スライサーほぼ全てに搭載。各パーツの最上面層造形完了後、ノズルを加熱維持したまま上面全面を走査し、再加熱・再溶融させます。微量押出で穴埋めも可能。層線が平坦化され、遥かに滑らかな上面が得られます。
用途:ビルドプレート平行な平坦上面を滑らかにしたい時。2パーツ接合面積最大化で接着強化にも有効。ビルドプレート平行でない上面やフィギュア等には目立った効果なし。
大面積アイロニングでは、低速・微量押出によるフィラメントジャムリスクあり。通常は重大な悪影響なしだが、造形時間10-50%増加する点は考慮必要(プロジェクト依存)。
Curaでアイロニングを有効化する手順
初期状態では非表示。以下手順で表示・有効化:
- プリント設定パネルを開く
- ハンバーガーメニュー→「設定の表示管理」
- 検索バーに「ironing」入力、「アイロニングを有効化」チェック、ウィンドウ閉じる。詳細設定もここで表示可能
- 設定メニュー「シェル」サブメニューに「アイロニングを有効化」表示。チェックON
以上でアイロニング有効化完了!
アイロニング設定項目
- 「最上層のみアイロニング」:平坦面が最上層より低い位置にある場合、そこもアイロニングするか。OFFなら全上面層対象。
- 「アイロニングパターン」:ノズル走査パターン。「ジグザグ」(デフォルト:往復動作)と「同心円」(外周→中心)の2種。
- 「アイロニングライン間隔」:走査ライン間距離。デフォルト0.1mmで極めて滑らか。時間かかるため、求める滑らかさに応じて調整。間隔広げると高速化。
- 「アイロニングフロー」:アイロニング中押出量。デフォルト10%。表面がまだ荒いなら減らす(アイロニング中過剰押出の可能性)。
- 「アイロニングインセット」:エッジからのオフセット。微量押出するため、エッジギリギリまで行くとリム(縁)ができる。適切にインセット設定。
- 「アイロニング速度/加速度/ジャーク」:アイロニング中のノズル動作パラメータ微調整。加速度/ジャーク詳細は別記事参照。
おすすめ製品セクション
プリンタ、フィラメント、アップグレード選びの迷いを解消し、リサーチ時間を短縮する厳選おすすめ製品を掲載。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを紹介しています。
3Dプリント
- メンテナンスにおけるインダストリー4.0:資産管理の未来への実践ガイド
- 3Dプリント部品へのメッキ:実践的エキスパートガイド
- エキスパートガイド:トップDMLSマシン 2024年版
- 最高の産業用バインダージェッティング3Dプリンター選び:トップ5ピック
- 2018年注目のセラミック3Dプリンター トップ7 — エキスパートレビュー
- 2018年トップ6 SLS 3Dプリンター:包括的比較
- 社内3Dプリンティング vs 外注:実践的選択ガイド
- Carl Calabria氏によるMark One 3Dプリンターへのインサート設置エキスパートガイド
- 3Dプリント完全ガイド:基礎から先進技術まで
- クラウド管理のエキスパートガイド:戦略、ベストプラクティス、主要メリット
- 現代防衛・航空宇宙を形作るトップ5戦略金属