



3Dプリンター フィラメント供給トラブルの一般的原因と即効対処法
高品質な3Dプリントを得るには、最高のフィラメントスプールを使用することが要求されます。すべての3Dプリンターは、印刷しようとしている3Dモデルに応じて、特定のフィラメントタイプを使用するときに最もよく機能します。
次に、3Dプリンターのフィラメント供給プロセスがシームレスで完全に機能していることを確認する必要があります。
しかし、これはしばしば当てはまりません。3Dプリンターのフィラメントがエクストルーダーモーターに供給されないことは、プロフェッショナルとホビイストの両方が頻繁に直面する一般的な3D印刷の課題です。
フィラメントスプールの詰まりノズル径、損傷したPTFEチューブ、弱いエクストルーダーモーターは、3Dプリンターフィラメントがエクストルーダーモーターに供給されない主な原因の一部です。
3Dフィラメントが正しく供給されない場合、慌てないでください。PTFEチューブの端付近の詰まりや損傷を確認してください。
供給されないフィラメントを修正する方法
エクストルーダーモーターに正しい電流を使用する
フィラメントが供給されない理由はたくさんあり、その一つはモーターアンペアのエクストルーダー値が高すぎたり低すぎたりすることです。
3D印刷時にエクストルーダーステッピングモーターの電流を正しく把握する必要があります。
エクストルーダーモーター温度の最適電流は、フィラメントをホットノズルを通して押し出すのに十分高くなければなりません。
さらに、部分的に詰まったノズルが発生した場合、モーターがステップをスキップしてフィラメントに溝を削らないように、十分に低くなければなりません。
定格電流の85%は、エクストルーダーステッピングモーターを過熱させない合理的な最大値です。
詰まったノズル押出パスを解消する
フィラメント供給のためにノズル押出パスをクリアするのが最善です。押出パスを障害物から解放します。
また、真鍮ワイヤーブラシ (Amazonでチェック) を使用してフィラメントの障害物を清掃すると、完全に詰まったノズルの一部を開放できます。
次に、フィラメントスプールホルダーをエクストルーダーの近くに固定します。これにより、フィラメントがある程度平らな方向に曲がった角度で出てきて、エクストルーダーステッピングモーターに入ります。
3Dプリンターノズルを頻繁に清掃する習慣をつけましょう。特にプラスチックフィラメント材料を頻繁に変更する場合は。
正しいリトラクション設定を使用する
リトラクション設定とは、プリンターノズルがフィラメントをエクストルーダーに引き戻す長さと速度を指します。これは、ホットエンドが一つの押出ステーションから次のステーションへ移動する際に行われます。
リトラクションメカニズムは、ホットエンドが動いている間に供給フィラメントが漏れないようにします。
著しく低いリトラクション 設定は印刷品質に悪影響を与え、3Dプリント全面失敗の主な原因として際立っています。
特に、リトラクション長さを2.0mm、リトラクション速度を40mm/sで開始できます。テスト印刷を行いながらこれらの初期値を調整して、最適なリトラクション設定を得られます。
リトラクション値を守って、3Dプリンターでより精密で高品質な3Dモデルを得ましょう。
摩耗したPTFEライナーを交換する
継続的な熱によりPTFEライナーが熱くなります。また、熱くなったPTFEライナーは、3Dプリンターフィラメントがエクストルーダーステッピングモーターに正しく供給されない原因になります。
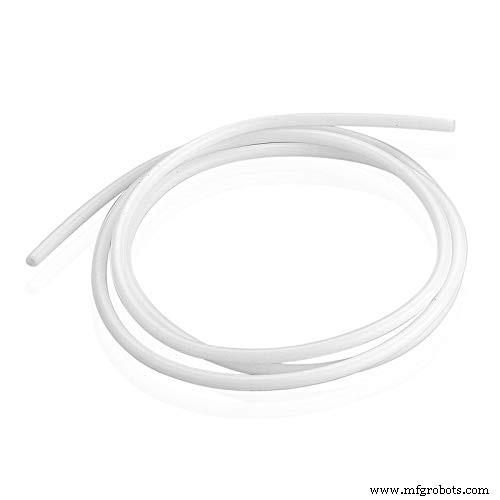
さらに、端が摩耗したPTFEライナーは、フィラメントの詰まりをより小さく、特に直径を小さくする効果があります。
さらに、熱を適切に放散しないヒートシンクがヒートクリープを引き起こします。
それにより、熱が本来行くべきでない場所へ移動し、PTFEチューブに戻ります。PTFEチューブ加熱問題を引き起こすのはこの熱です。
摩耗したPTFEライナーを修正するには、PTFEチューブの端を確認し、摩耗している場合は交換します。
強いスプリングテンションを修正する
エクストルーダーアイドラーの強いスプリングテンションは、フィラメントを食い込ませます。これによりエクストルーダーモーターがフィラメントを供給しない事態を引き起こします。
また、エクストルーダーギアがフィラメントを食い尽くし、フィラメント供給問題を引き起こします。時には、アイドラーの圧力が低すぎてフィラメントが詰まることもあります。
詰まったエクストルーダーギアはフィラメントの供給を許さず、修正が必要です。
強いスプリングテンションを修正するには、エクストルーダーギアで試行錯誤を行います。これにより、エクストルーダーモーターがフィラメントを供給しないのを防ぐ正しいスプリングテンションが得られます。
摩耗したフィーダーギアを交換する
フィラメントがエクストルーダーモーターに供給されないもう一つの原因は、摩耗したフィーダーギアの歯です。プリンターノズルに摩耗したフィーダーギアの歯があると、フィラメントがエクストルーダーギアにシームレスに流れるのを止めます。
この問題に対処するには、3D印刷で一般的な原因で歯をすぐに失わない適切な品質の金属エクストルーダーに摩耗したフィーダーギアを交換します。
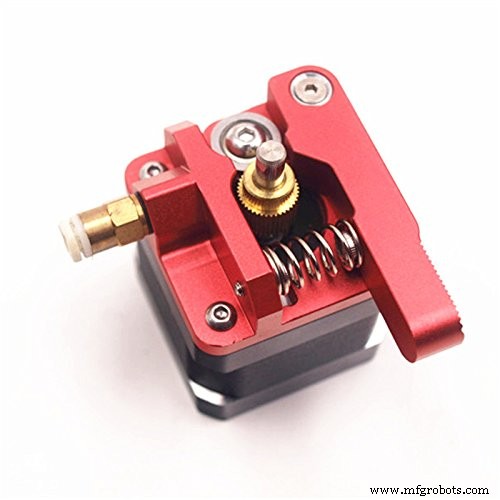
さらに、デュアルドライブエクストルーダーコグを選択できます。これらのエクストルーダーは高品質な押出性能をもたらします。
弱いエクストルーダーモーターの問題を解決する
エクストルーダーモーターがカチカチ音を立てていることに気づいたら、フィラメントがまだまっすぐかどうか確認してください。変形している可能性があります。
エクストルーダーのカチカチ音は、3Dプリンターノズルがビルドプラットフォームに近づきすぎて動作していることが原因です。
ノズルがプリントベッドに近すぎると、プラスチックフィラメントの流量がノズルから出てくるフィラメント量に対応できません。これは3Dモデル品質に悪影響を与えるシナリオであり、対処が必要です。
弱いエクストルーダーモーターの問題を回避する最善の方法は、エクストルーダーモーターの配線システム全体をチェックし、作業することです。また、印刷温度が最適であることを確実にする方法でもあります。
エクストルーダー配線システムに取り組んでもまだエクストルーダーが弱い問題が見つかる場合は、より良い印刷結果のために完全に新しいものに交換することを検討してください。
ホットエンド温度設定を修正する
3Dプリンターフィラメントがうまく供給されない場合、ホットエンド温度設定を確認してください。ホットエンド温度設定は、エクストルーダーステッピングモーターがフィラメントをノズルに最適な速度で押し込むために正しくなければなりません。
すべてのプラスチックフィラメントタイプには独自のホットエンド温度設定があり、特にフィラメントタイプを頻繁に変更する場合は、特定の値に従うのが最善です。
ギアとプーリーの間にフィラメントを適切にセットする
3D印刷の準備の一環として、プラスチックフィラメントをエクストルーダーに適切に接続するために時間をかけましょう。
フィラメントの先端をギアとプーリーの間であまり強く締め付けないと、高品質なプリントが得られます。また、フィラメントにこれら2つのエクストルーダーコンポーネント間を自由に動く柔軟性を与えます。
なぜ私の3Dプリンターは正しく供給されないのか?
詰まった押出パス
3Dプリンターがフィラメントを供給しない根本的な理由の一つは、詰まった押出パスの問題です。3D印刷したいときはいつでも、クリアな押出パスが必要です。
詰まったまたはジャムったフィラメントによって引き起こされる押出パスの障害があると、フィラメント供給問題が発生します。
損傷したPTFEチューブ
故障したヒートシンクにより、熱が溶融ゾーンの外へ移動します。熱は過度にPTFEチューブに跳ね返り、深刻な損傷を引き起こします。
PTFEチューブが故障すると、フィラメント供給プロセス全体が悪影響を受けます。そのため、PTFEライナーを新しいものに交換して状況を改善する必要があります。
不正確なリトラクション設定
リトラクション設定により、フィラメントの長さと速度を制御し、ホットエンドが一つの押出位置から次の位置へ移動する際にエクストルーダーノズルに引き戻されます。これにより、これらの移動中にフィラメントが漏れるのを防ぎます。
したがって、不正確なリトラクション設定はフィラメント詰まりの深刻な原因です。
高いリトラクション速度を設定すると、前後の動きがフィラメントを削り、ドライブギアがフィラメントを動かし続けることを極めて困難にします。
高いフィラメントテンション
ドライブギア間の高いフィラメントテンションは、ドライブギアをオーバードライブさせます。ドライブギアがフィラメントを食い尽くし、それが起これば供給フローに確実に影響を与えます。
低いエクストルーダー温度
低いエクストルーダー温度では、フィラメントがノズルを速く通過できません。そのため、エクストルーダー温度を5〜10度セルシウスずつ徐々に調整する必要があります。
より重要なのは、使用しようとしているフィラメントスプールの溶融温度を確認することです。
また、高いエクストルーダー温度を設定しても課題に直面します。温度が高すぎると、フィラメントが時期尚早に溶け、深刻なノズルジャムと詰まりを引き起こします。
摩耗したドライブギア
ドライブギアの歯がしばらく働いた後に摩耗するのは普通のことです。これが起こると、ドライブはフィラメントを適切に供給するのが難しくなります。
代わりに、それらを交換するか、新しいエクストルーダーホットエンドを導入する必要があります。
ノズル詰まり
ノズルは3D印刷プロセス中にフィラメントを押し出し、ビルドプラットフォーム上に3Dモデルを作成します。
多くの場合、フィラメントの残骸がノズルに詰まり、詰まりを引き起こします。詰まりがシステム内のフィラメントジャムを引き起こします。
さらに、部分的または完全に詰まったノズルは、フィラメント供給に深刻な困難を伴います。より良い品質の3Dプリントのために、常にクリーンなノズルを維持する必要があります。
弱いエクストルーダーモーター
3D印刷中にカチカチ音が聞こえる場合、エクストルーダーモーターが大幅に弱っている可能性があります。
エクストルーダーモーターは、ノズルが溶融フィラメントとしてフィラメントを押し出す位置に押し込むことを可能にします。
したがって、弱いエクストルーダーはプリンターの供給速度と押出速度に大きな影響を与えます。フィラメント供給プロセスは遅くなるか、完全に停止して挽く音になります。
なぜ私のEnder 3 Proはフィラメントを供給しないのか?
Creality Ender 3 Proは、3D印刷初心者に理想的なオープンソースプリンターです。
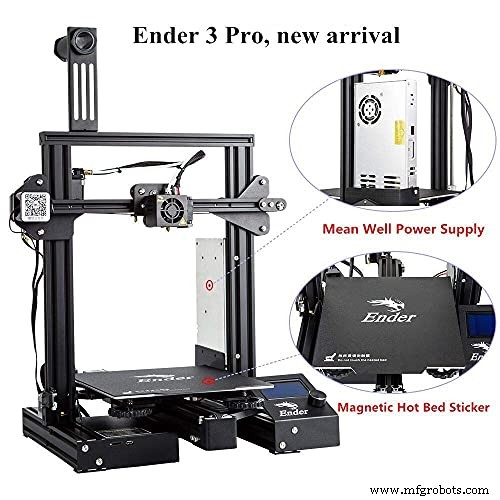
また、安価な製造プリンターの群れを作ろうとするプロフェッショナルにも適しています。
Ender 3 Proがフィラメントを供給しない理由:
- 詰まったエクストルーダーノズル
- 摩耗したエクストルーダー歯
- ホットエンドがプリントベッドに近づきすぎている
- 摩耗したPTFEライナー
- 摩耗したフィーダーギア
- 不正確なスプリングテンション
なぜ私の3Dプリンターは正しく押出しないのか?
3D印刷プロセスは、ホットエンドが加熱されたプリントベッドに溶融プラスチックフィラメントを押出すときに発生します。その後、フィラメントは固化して指定された3Dプリントモデルを形成します。
3Dプリンターが正しく押出せない場合、プリント失敗や極めて低品質なプリントにつながります。
3Dプリンター押出失敗の理由
フィラメント切れ
時々、3D印刷中にフィラメントスプールが途中で切れます。これにより、ノズルが正しく押出せない、または押出せなくなります。
重要なのは、パニックにならないことです。類似のフィラメントを接続するだけで、押出は中断なく続きます。
過熱したエクストルーダーモーター
しばしば、エクストルーダーモーターは耐えられる温度を超えて加熱されます。これは、長時間の3D印刷プロセスによりモーターが長期間稼働する場合に起こります。
あるいは、フィラメント供給が自由に進行しているか常に確認し、プロジェクト間でプリンターに休憩を与えて冷却させることができます。
ホットエンドとプリンターベッドが近づきすぎている
ホットエンドがプリンターベッドに近すぎると、フィラメントの過押出を引き起こします。最初の層が平坦化し、反り問題を引き起こす可能性があります。
初期ノズル高さを均等に取得し、ホットエンドがプリンターベッドに近づきすぎないようにします。
詰まったノズル
詰まったノズルは、エクストルーダーノズルがフィラメントを正しく押出せない根本的な理由です。
したがって、3Dプリンターが溶融フィラメントを押出せるクリアなパスを作るために、詰まったノズルを清掃するよう努めましょう。
フィラメントフィーダーを締める方法
フィラメントフィーダーを締めるには、プリンターの押出テンションを調整する必要があります。アイドラーねじを緩め、フィラメントスプールを固定します。フィラメントが独立して前進しないように安定させます。
その後、エクストルーダーがフィラメントスプールを十分にグリップして勝手に動かなくなるまでねじを締めます。優れたグリップを得る最善の方法は、試行錯誤実験を行うことです。
なぜフィラメントの押出が止まるのか?
フィラメントが押出を止めるのは、プリンターエクストルーダーが詰まっているためです。さらに、過熱したエクストルーダーモータードライブが、3D印刷におけるフィラメント押出失敗の原因となります。
より重要なのは、フィラメント詰まりの原因を排除することでフィラメント詰まりを止める必要があることです。
エクストルーダーが詰まる理由は、不適切なキャリブレーション、不正確な印刷温度、不良フィラメント品質、プリンター周辺のほこりと汚れです。
ノズルが詰まっているかどうかを判断する方法
ノズルが詰まっているかどうかを判断するのは難しくありません。エクストルーダーギアレバーを離して、プリンターノズルが詰まっているかどうかを確認するだけです。
エクストルーダーレバーを離した後、手でフィラメントを押し通します。詰まっていなければ、それほど力を入れずに通ります。あまり強く押さないでください。
逆に、押し通すのが非常に硬いと感じたら、ノズルが詰まっていると分かります。
3Dプリンターノズルの詰まりを解消する方法
3Dプリンターノズルの詰まりを解消するには、ノズルを90度セルシウスに加熱し、フィラメントをノズルから引き抜きます。引き抜いたフィラメントの先端にノズルの形が見えます。
次にノズルを250度セルシウスに加熱し、フィラメントを押し込んで、きれいに速く出てくるまで続けます。
フィラメントテンションを修正する方法
フィラメントテンションの修正または調整は簡単です。以下の手順に従ってください:
- フィラメントをアンロード
- 締め付けが必要なエクストルーダースプリングセットねじを特定
- 2mm六角レンチを使用して緩んだテンションねじを締める
- セットねじを反時計回りに1/2回転させる
- 最後に、エクストルーダースプリングテンションをテスト
結論
3D印刷フィラメントの不給は、3Dホビイストが頻繁に対処しなければならない一般的な問題です。
フィラメント供給問題の主な原因は、ノズル詰まり、PTFEチューブ損傷、弱いエクストルーダーモーター、不正確なリトラクション設定です。
フィラメント供給課題を解決するには、これらの問題を排除して修正する必要があります。
3Dプリント
- 3Dプリンター押出機のメンテナンス:最適パフォーマンスのためのベストプラクティス
- 3Dプリンターのエクストルーダー異音・スキップ・スリップを解決:ステップバイステップ修正ガイド
- 3Dプリンターの造形途中押出し停止を修正:クイックトラブルシューティングガイド
- 1kg 3Dプリンターフィラメントはどれくらい持つ?実践ガイド
- 3Dプリンタフィラメントは劣化する? 原因・判別・対策・保管法
- フィラメントが送られない! 3Dプリンタ給排不良の段階的解決ガイド
- 3Dプリンタのレイヤー冷却ファン故障:クイックトラブルシューティングガイド
- 3Dプリンターステッパーモーター故障の修理:ステップバイステップガイド
- 絡まった3Dプリンターフィラメントスプールを解くクイックガイド
- 最適な3Dプリンターリトラクション設定:完璧なプリントのための長さと速度
- PEIシートへのPLA接着問題を解決:シンプルな解決策とエキスパートガイド