



3Dプリンターエクストルーダー&ホットエンド徹底ガイド:種類、ブランド、性能
この記事では、3Dプリントの世界で最も一般的なエクストルーダーとホットエンドのタイプについて語る。最初に断っておくが、ここで言及するすべては、E3D Onlineのような主要ブランドの製品を常に使用した経験に基づくものだ。同社はエクストルーダー、ホットエンド、ノズルを専門とする高品質3Dプリンターコンポーネント企業である。この前提が必要なのは、低品質なエクストルーダーやホットエンドを使用すると、以下で述べる特性が満たされない可能性があるためだ。
エクストルーダーの主な機能は、フィラメントをスプールからホットエンドへ、3Dプリントに適した精度と速度で最も正確に移送することだ。しかし、エクストルーダーにはさまざまな分類がある。この記事では主要なものを分析する。
駆動方式によるエクストルーダーの種類
エクストルーダーには駆動方式により2タイプがある:ダイレクトとボーデン。ダイレクトエクストルーダーでは、その名の通り、フィラメントがエクストルーダーのギアからホットエンドへ直接走る。この2部品が一体化したシステムも存在し、Titan Aeroがその例だ。
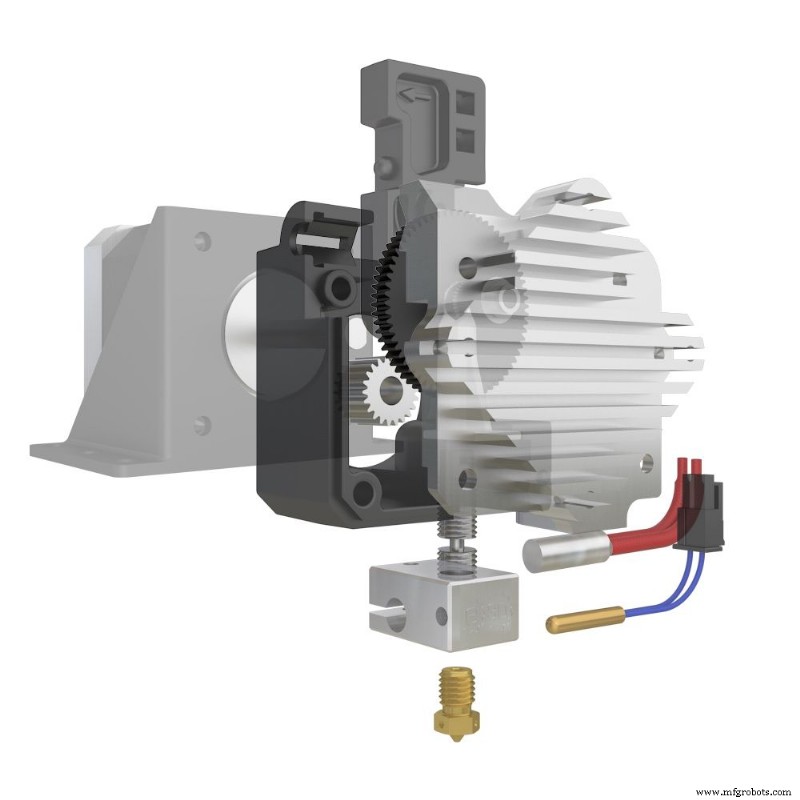
画像1:Titan Aeroエクストルーダー。出典:E3D
一方、ボーデンエクストルーダーでは、ホットエンドとの接続がフィラメントを通すPTFEチューブを介して行われる。
ダイレクトエクストルーダー
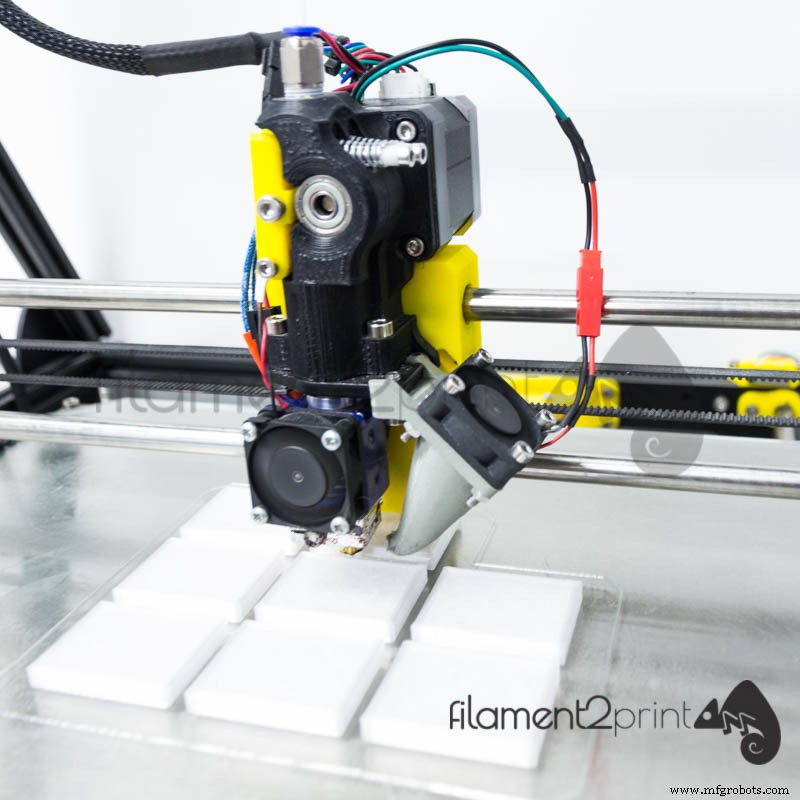
画像2:ダイレクトエクストルーダー
利点:
- 柔軟材料(PLA Soft、TPU、TPE(FilaFlex)など)を1.75mmと2.85mmの両方でプリント可能。
- 特定フィラメントが呈する摩耗性に関わらず、あらゆる種類の材料を問題なくプリント可能。グラフェンなどの研磨性3D材料をプリントする場合、Olsson Rubyノズル(ルビーチップ付き真鍮ノズル、ほぼ無限の寿命)の使用を推奨。
- このシステムは良好な3Dプリントを得るために短いリトラクション距離で済むため、詰まりの可能性が低減する。リトラクション詳細はリンク先記事を参照。
欠点:
- エクストルーダーとホットエンドが移動する軸における相当な慣性。3Dプリントを高速化しようとすると、セット全体(エクストルーダー、エクストルーダーモーター、ホットエンド)の重量を動かさなければならず、この要因は増大する。特に複数エクストルーダー搭載プリンターで顕著。
- エクストルーダーモーターの温度問題。密閉型3Dプリンターでチャンバー温度制御を行う場合、エクストルーダーモーターの温度が動作性能に影響を与えるレベルに達することがある。
ボーデンエクストルーダー
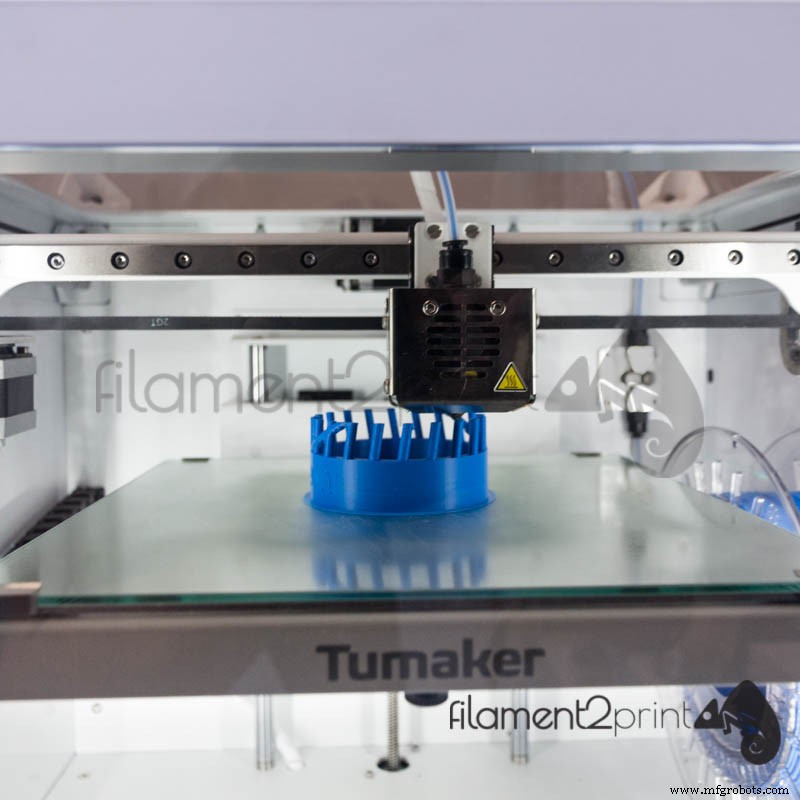
画像3:ボーデンエクストルーダー
利点:
- ホットエンド移動軸の低慣性。ボーデンシステムではエクストルーダーとモーターがシャーシに固定されるため、プリント時の移動慣性が大幅に低減する。これにより非常に高速かつ高品質なプリントが可能。
- フィラメントの高い牽引力。このエクストルーダーシステムを採用する大半の3Dプリンター(BCN Sigmax、3NTR-A2)はピニオンセット(減速機構)を備え、フィラメント牽引トルクを増大させ、通常より大きなスプールにも対応可能。
欠点:
- 1.75mm径柔軟フィラメントのプリントに問題がある。柔軟フィラメントであるため、ボーデンPTFEチューブ内でフィラメント内の圧力をホットエンドまで一定に保てない。一方、2.85mmボーデンシステムでは低速で柔軟フィラメントのプリントが可能。
材料径によるホットエンドの種類
ホットエンドはフィラメントを溶融し、目的の部品を造形する役割を担う。材料径、部品タイプ、求める品質と仕上げに応じて、ホットエンドタイプ(V6またはVolcano)とノズルを構成する。エクストルーダーをV6とVolcanoタイプに分類し、それぞれの利点と欠点を述べる。
ホットエンドV6の利点と欠点
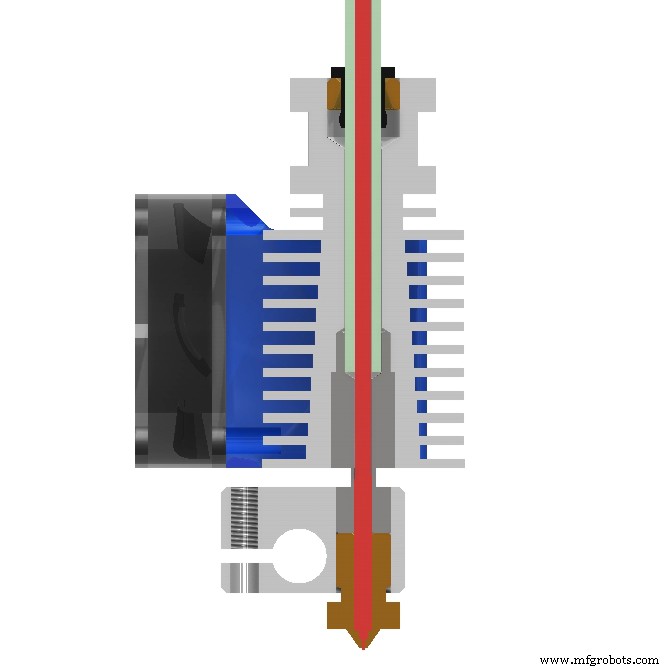
画像4:ホットエンドV6ユニバーサル1.75mm。出典:E3D
利点:
- V6は市場で最も汎用性の高いホットエンドで、柔軟材料(特に2.85/3mmフィラメント)を含むあらゆるタイプのプリントに対応可能。ホットエンドV6で例外的な仕上げ品質のあらゆる部品を造形できる。
欠点:
- このタイプのエクストルーダーで推奨される最大ノズル径は0.80mm/1mm。より大径ではフロー継続性の問題が発生しやすい。
ホットエンドVolcanoの利点と欠点
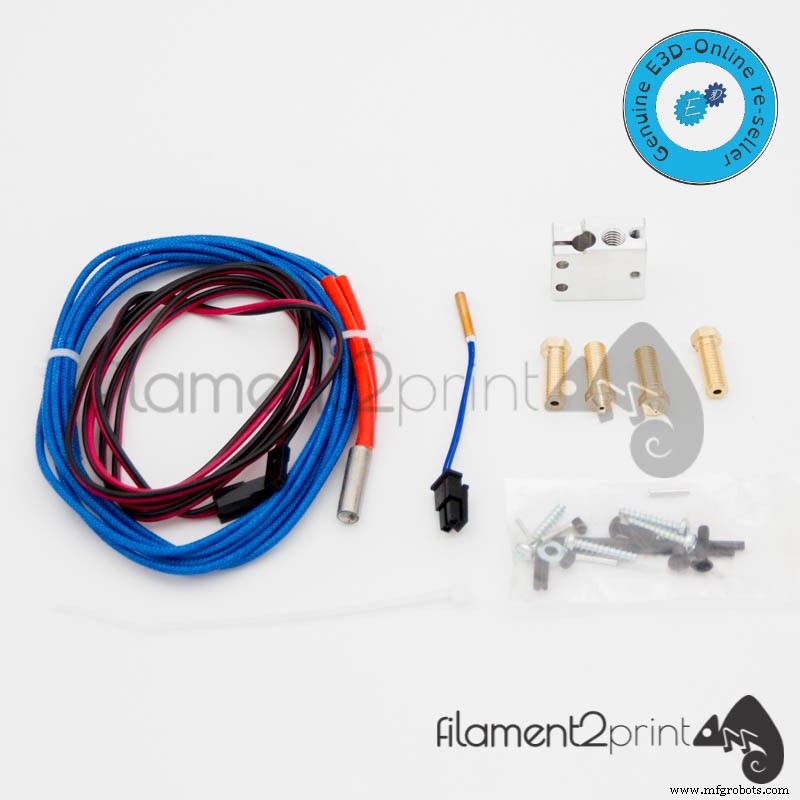
画像5:E3DホットエンドVolcano
利点:
- ヒーターカートリッジがノズルと平行に配置されているため、より広い加熱領域を実現し、フィラメント溶融に対する優れた制御性と安定性をもたらす。これにより大径ノズル(1.2mm)での3Dプリントが可能となり、造形時間短縮とV6より高い層高でのプリントが可能になる。
- より強靭な部品。気泡のないラミナーフローで高層造形するため、材料の化学結合間の接合が強くなり、より剛性が高く強靭な部品が得られる。
欠点:
- ディテールの面からは表面仕上げが劣る。高層高のため、異なる高さの曲面領域に段差が生じる。
一部メーカーは、使用するエクストルーダーシステムとフィラメント径に応じてホットエンドを呼称している。例えばE3D Onlineは、TPFEチューブがヒートブレーク内部まで達し、フィラメントを中断なくヒーティングブロックへ導く1.75mmホットエンドを「ユニバーサル」(ユニバーサルダイレクト、ユニバーサルボーデン)と指定する。2.85/3mmホットエンドには単に「ダイレクト」または「ボーデン」の指定を用いる。
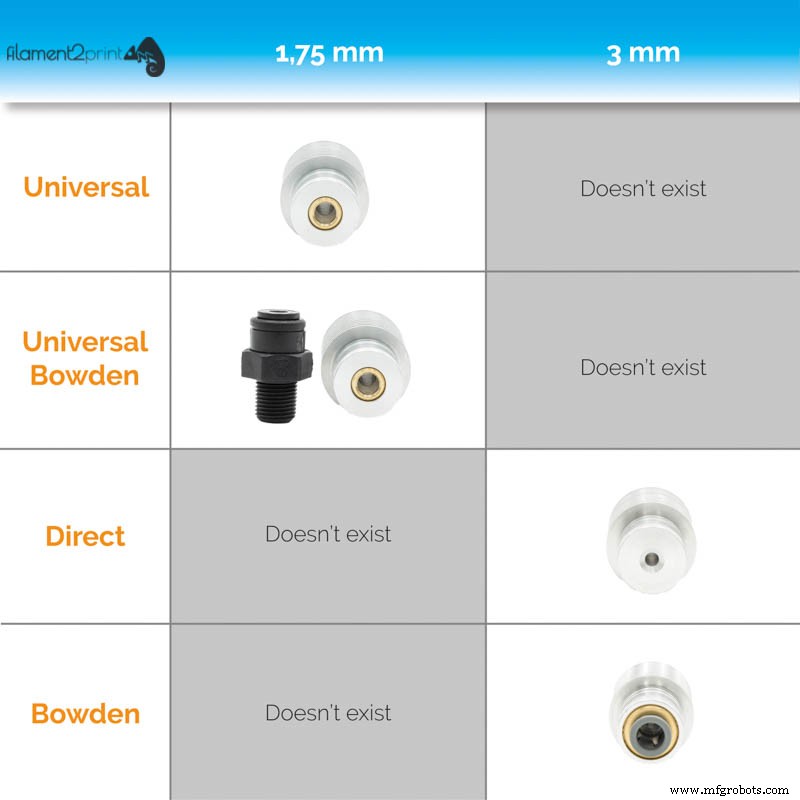
画像6:E3Dホットエンドの種類
私たちは、各ユーザーが造形したい部品タイプとプリント速度に基づき個別のケースを検討し、常に品質を保証する一流コンポーネントを使用することを推奨する。
3Dプリント
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 積層造形(アディティブマニュファクチャリング)完全ガイド:種類・プロセス・応用
- はんだ付け(ソルダリング)完全ガイド:種類・技術・ステップバイステップ手順
- 圧延機(ローリングミル):種類、プロセス、用途を徹底解説
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- 製造プロセスの理解:定義、種類、主要構成要素
- ストロマグ(Stromag)のブレーキ&クラッチソリューション:産業機械向けラインナップを探る
- バイオチップ:定義、種類、現代バイオテクノロジーにおける応用
- ステンレス鋼のグレード:種類・特性・一般的用途
- E-ガラス & C-ガラス ファイバーグラスクロス:種類、織り、高性能PTFEコート用途
- C# 変数とプリミティブデータ型:完全マスターガイド