



FDM 3Dプリントにおけるダイレクト押出とボーデンシステムの選択
3D FDMプリンターの最も重要な要素の一つは、押出機とホットエンドで構成されるセットです。
ホットエンドは、フィラメントを溶かしてノズルを通って流れるようにし、同時にいわゆるホットゾーンの外部に熱が伝わらないようにする要素です。
このため、ホットエンドは一般的に4つの部分で構成されます:
- ノズル:溶融フィラメントが流れてパーツに堆積する要素。その直径が押出材料糸の直径を決定し、したがってXYでのプリンター解像度を決めます。
- ヒーティングブロック: ノズルをプリント温度まで加熱し、安定させる役割の要素。
- ヒートブレーク: 熱遮断ブリッジとして機能。ホットゾーンとコールドゾーンを分離。
- ヒートシンク: コールドゾーンを冷却し、ヒーティングブロックから伝わる余分な熱を放散する機能。
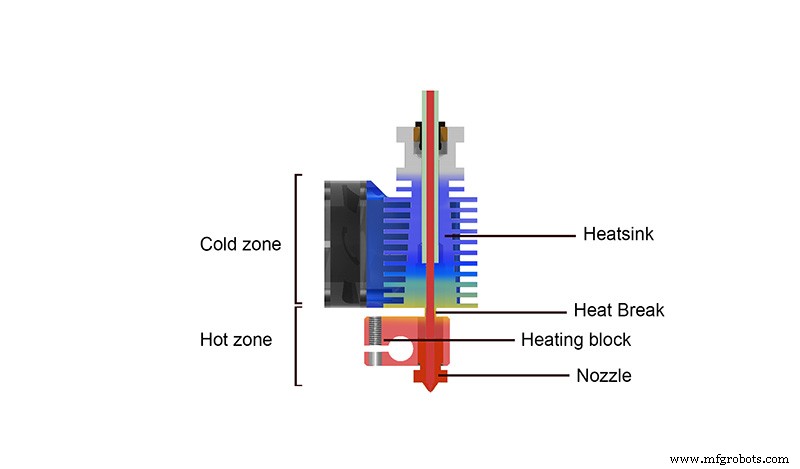
画像1:ホットエンド内部の温度。出典:E3D.com
一方、押出機はフィラメントをホットエンドに引き込み、ノズル内部で溶融材料が一定かつ均質に流れるために十分な圧力を生成する責任があります。
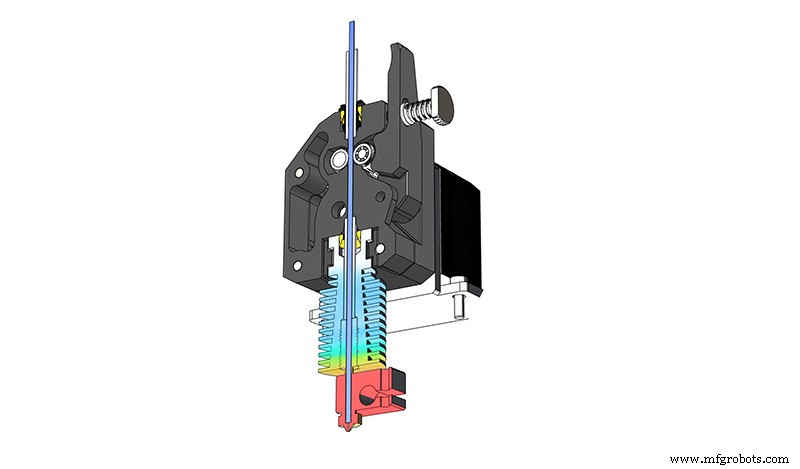
画像2:ダイレクト押出機。出典:E3D.com
現在、ホットエンドと押出機を組み合わせる2つの方法があります:ダイレクト押出システムとボーデンシステム。
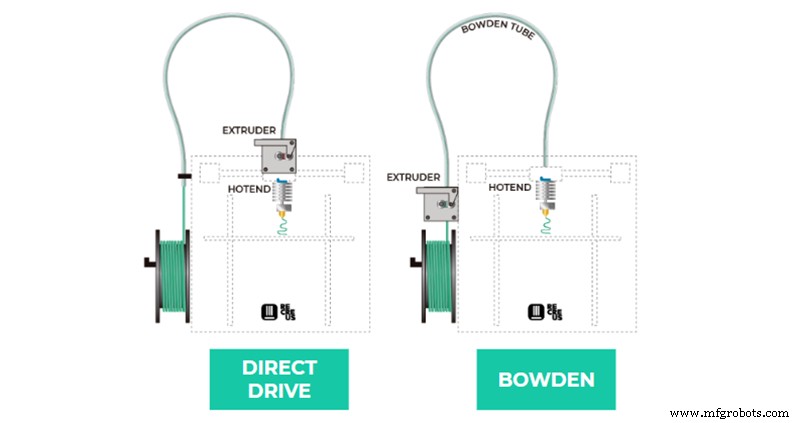
画像3:ダイレクト押出機とボーデンのプリンター構成図。出典:Recreus.com
ダイレクト押出システムでは、押出機とホットエンドが単一の要素を形成し、引き込みポイントとノズルの間の距離を最小化します。
ボーデン押出システムでは、押出機が3Dプリンターのフレームに固定され、ボーデンチューブと呼ばれるチューブを通じてフィラメントをホットエンドに押し込みます。
どちらのシステムが優れているかについて多くの議論がありますが、両方とも大きな利点といくつかの欠点を持っています。最も適切なものを選ぶのは、一般的に使用する材料タイプ、プリント速度、プリンターフレームの品質などいくつかの要因に依存します。
リトラクション
押出機がフィラメントをホットエンドに向けて押し込むとき、フィラメントが圧縮され、ノズル内部で溶融材料が適切に流れるために必要な圧力が生成されます。しかし、材料を押し出したくないとき、フィラメントの押し込みを止めるだけでは不十分です。圧縮による残留圧力が材料を流し続けるためです。これが、ホットエンドが新しい位置に移動し、材料を追加する必要がないたびに、フィラメントを必要な距離リトラクトして減圧し、ノズル内の圧力を解放する必要がある理由です。これはリトラクションとして知られ、3Dプリントプロセスで非常に重要です。
画像4:リトラクションの概略。出典:sublimelayers.com
プラスチックは一般的に剛性材料ではないため、押出機とホットエンドの距離が大きいほど、ノズルで適切な圧力を達成するために必要なフィラメント圧縮が大きくなります。これはまた、その圧力を解放するために必要なリトラクション距離も大きくなることを意味します。これが、ダイレクトシステムではリトラクション距離が通常0.8mm〜2mmであるのに対し、ボーデン押出システムでは5〜6mmの値に達することがある理由です。
低いリトラクション値を使用できることには重要な利点があります。一方では、リトラクション時間が短く、多くのリトラクションを伴うパーツではプリント時間の大幅な短縮を意味します。他方では、低いリトラクション距離は溶融フィラメント部分がホットエンドのコールドゾーンに到達するリスクを最小化し、それによる固化・膨張・詰まりを防止します。
この最後の要因が、ボーデン押出機により複雑で精密なリトラクション較正を必要とさせる理由です。オージングやストリンギングを引き起こすリトラクション値が低すぎることと、詰まりを引き起こす値が高すぎることの間に、非常に小さなマージンしかないためです。
柔軟フィラメント
押出機とホットエンドの距離のもう一つの直接的な結果は、柔軟フィラメントの挙動です。
ボーデンシステムでは、フィラメントが押出機からホットエンドまでチューブ(通常テフロン)でガイドされます。チューブの理想的な内径はフィラメントと同じですが、実際には製造公差による微小径変動と生成される高摩擦力の両方により実現不可能です。これが、すべてのボーデンチューブにある程度のクリアランスがある理由で、ほとんどの材料では問題になりませんが、柔軟材料では問題になります。
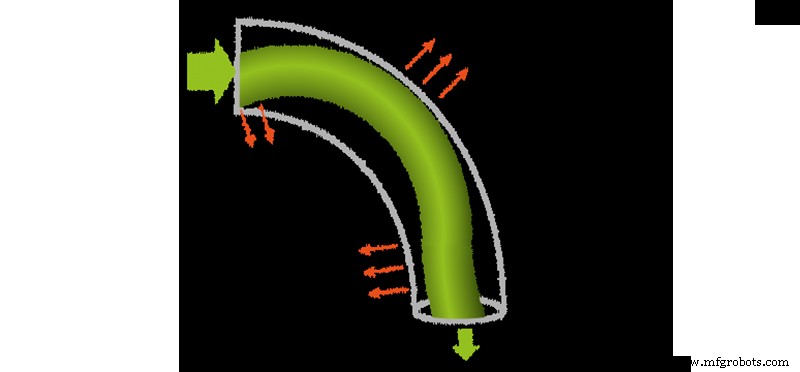
画像5:ボーデンチューブ内でのフィラメント屈曲。出典:E3D.com
高い柔軟性により、TPUやTPEのような材料はボーデンチューブ内で屈曲し、押出機からの引張力をチューブ壁に逸らします。これにより、ノズルで正しい押出を保証する一定圧力を達成することが非常に困難になります。
さらに、柔軟材料では、ノズルで適切な圧力を達成するために必要なフィラメント圧縮が、PLAのような他の材料の場合よりはるかに大きく、多くの場合過度に高いリトラクション距離の使用を必要とします。
これすべてにもかかわらず、ある程度の経験があれば、より硬度の高い柔軟材料はボーデンシステムでプリント可能です。特に2.85mmまたは3mmフォーマットで使用し、リトラクションを使用せず、Capricorn XSのような高品質で厳密な径のボーデンチューブを使用する場合です。
画像6:ボーデンCapricorn XSチューブ。出典:Captubes.com
間違いなく、柔軟材料を扱うための理想的なシステムはダイレクト押出です。押出機とホットエンドの間の短いパスはフィラメント圧縮を最小化し、より締め付けを可能にし、内部での屈曲を防ぎます。いわゆるコンパクト押出機、Titan Aeroや特にE3D Hemeraは、あらゆる種類の柔軟材料をシンプルに、高いプリント品質で使用可能にします。
慣性
リトラクションと柔軟フィラメント使用の両面でダイレクト押出システムが優位ですが、ボーデンシステムが際立つ特性が一つあります。これは特定の用途で非常に重要になり得ます:慣性。
基本的なプリントパラメータの一つは速度です。多くのプリンターが80〜100mm/sまでの速度を許容しますが、パーツ品質を犠牲にせずにプリント不可能な閾値速度が存在します。これは、ホットエンドが一定速度で移動できず、方向変更のたびに一定の方向変更速度まで減速し、再加速する必要があるためです。
これはニュートンの第一法則によるものです。ホットエンドが質量を持つため、移動時には慣性力を持ち、質量や速度が大きいほど大きくなります。方向変更時、慣性力がプリンターの他の部分に伝わり、振動と精度の大幅な損失を引き起こします。これを避けるには、方向変更前に、主にプリンター構造の剛性とホットエンドの重量に依存する値まで速度を減らす必要があります。剛性が低く軽量な構造は、より低い方向変更速度とより遅い加減速カーブを意味し、慣性を吸収する能力が低いため、速度が低下しプリント時間が長くなります。慣性を減らす唯一の方法は、速度または重量を減らすことです。
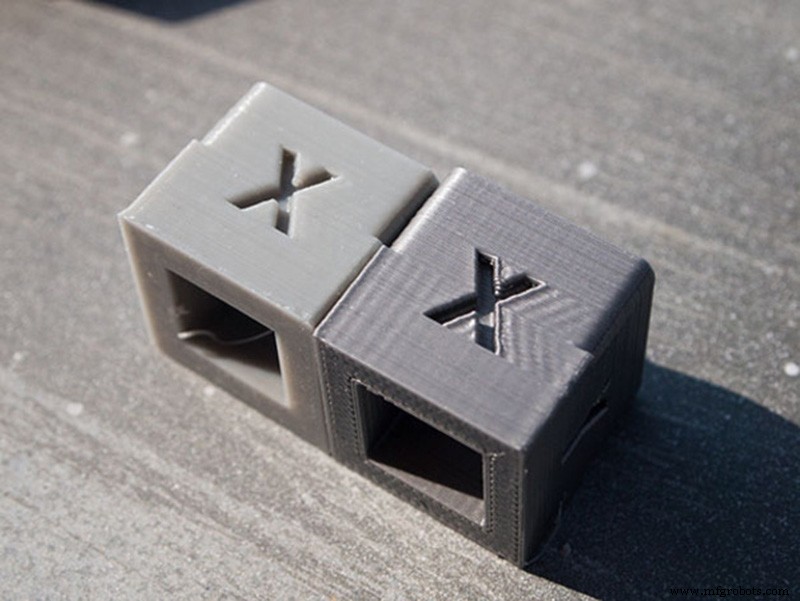
画像7:慣性による振動がプリント品質に与える影響。出典:2Dprinterwiki.com
ここでボーデンシステムが有利になります。最も重い部分である押出機を固定し、ホットエンドのみを移動させることで、慣性が大幅に削減されます。これにより、ボーデンシステムの3Dプリンターは、ダイレクトシステム搭載機よりも大幅に高いプリント速度を使用でき、プリント品質を犠牲にしません。
ボーデンシステムとダイレクトシステムの選択
ダイレクトシステムとボーデンの選択は、基本的にプリント速度を優先するか、新しい材料の汎用性と使いやすさを優先するかに依存します。
最短時間で最多のパーツを生産したい場合、一般的にPLAやPETGのような少数の剛性材料のみを使用するなら、ボーデンシステム搭載プリンターが最良の解決策です。
一方、技術的・弾性材料を使用し、プリント速度を犠牲にしてでも最高の品質を得たい場合、ダイレクト押出システムが理想的なオプションです。
3Dプリント
- 組み込みシステムとシステム統合:モダンアーキテクチャと接続性
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- SCADAシステムとインダストリー4.0:リモートプロセス制御に革命をもたらす
- アルミニウム押出:歴史的ルーツから未来のイノベーションへ
- iFP部品洗浄システム:生産効率化と廃棄物削減を両立する次世代パーツクリーニング
- プロフェッショナルなクレーン導体バーシステム:確実な電力供給を実現
- クラウドコンピューティングが軍事・防衛作戦を強化する仕組み
- アロイ 10 (C17500) – TF00 鍛造・押出性能概要
- 合金 3 (C17510) - Materion製 高伝導・中強度 鍛造・押出材
- 合金3(C17510)─ 高導電・高熱伝導・中程度強度のプレミアム鍛造・押出材
- 高粘度PEEKコンパウンド:射出成形と押出成形に最適