



オープン vs 密閉型3Dプリンター:パッシブ/アクティブチャンバー冷却の違いを解説
すべてのプラスチックは高温で押出され冷却時に収縮し、その率は0.3%〜4%の間です。冷却が滑らかで均一でない場合、この収縮が変形を引き起こし、ウォーピング、層剥離、寸法変形などの問題を生じます。
材料 | 冷却時収縮率(%) |
|---|---|
PLA | 0.3 - 0.5 |
PETG | 0.2 - 1.0 |
Nylon 12 | 0.7 - 2.0 |
Nylon 6-6 | 0.7 - 3.0 |
ABS | 0.7 - 1.6 |
ASA | 0.4 - 0.7 |
PP | 1.0 - 3.0 |
HIPS | 0.2 - 0.8 |
PC/ABS | 0.5 - 0.7 |
繊維強化ナイロン | 0.5 - 1.0 |
PEEK | 1.2 - 1.5 |
繊維強化PEEK | 0.5 - 0.8 |
PVDF | 2.0 - 4.0 |
表1. FFF 3Dプリントで使用される各種プラスチックの収縮率。出典:SpecialChem.com
この問題を防ぐには、プリント中、パーツ周囲の温度を材料のガラス転移温度(Tg)よりわずかに低く保ち、プリント後に徐々に室温まで下げるのが理想的です。
材料 | Tg (℃) | プリント温度 (℃) |
|---|---|---|
PLA | 40 - 60 | 190 - 215 |
PETG | 75 - 85 | 220 - 260 |
Nylon 12 | 55 - 65 | 260 - 290 |
Nylon 6-6 | 75 - 85 | 255 - 280 |
ABS | 90 - 100 | 220 - 240 |
ASA | 90 - 100 | 240 - 260 |
HIPS | 80 - 90 | 210 - 240 |
PC/ABS | 100 - 150 | 270 - 285 |
PEEK | 140 - 160 | 380 - 400 |
PEI | 190 - 210 | 350 - 400 |
表2:各種フィラメントのTgとプリント温度。出典:Filament2print
収縮率が低い材料(0.5%未満)は、パーツ周囲の加熱を必要とせず、収縮影響がほぼ無視できるため、オープン3Dプリンターで大型パーツでも問題なくプリント可能です。主にPLA、ほとんどのPETGフィラメント(ただしPETやCPEなど他のコポリエステルは除く)、およびそれらの派生材料が該当します。
収縮率の高い材料でもオープンプリンターでプリント可能ですが、小型パーツに限定されます。これらの材料では、密閉型プリンターまたはアクティブヒートチャンバー搭載プリンターの使用を推奨します。
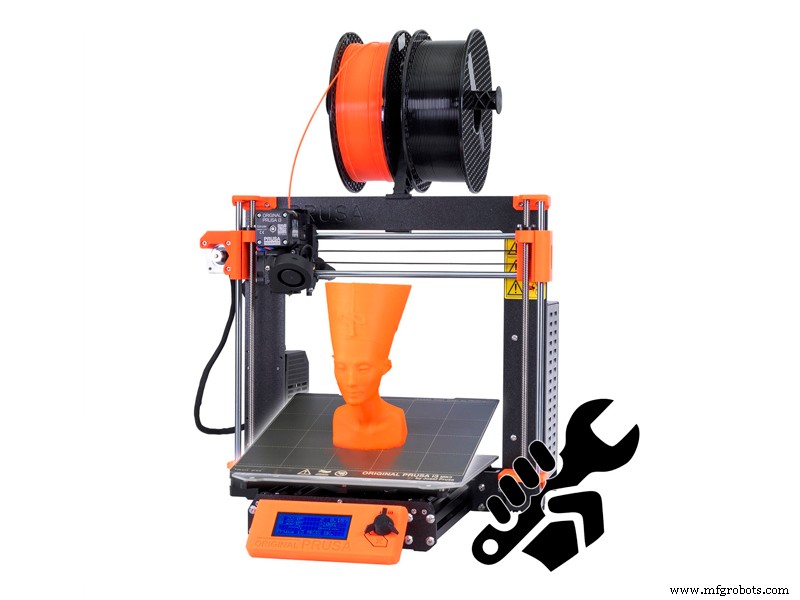
画像1:オープン3Dプリンター。出典:Prusa3D
オープンプリンターは主にPLA、PETG、フレキシブルフィラメントのプリントに推奨されます。
密閉型プリンターまたはパッシブヒートチャンバー搭載プリンター
密閉型プリンターはプリントエリアが完全に囲まれたものです。一部メーカーはプリントベッドの発熱が蓄積されるため「パッシブヒートチャンバー」と呼びます。
これらのプリンターが到達できる内部温度は、プリンターによって大きく異なります。構造材質、容積、プリントベッド温度、断熱性能、設置環境の室温に依存します。一般的に高品質な機種でも、せいぜい45℃〜65℃程度です。
これらの温度はそれほど高くありませんが、ナイロン、ABS、ASAなどのTgに近いため、これらの材料プリントが容易になり、より大型パーツの造形が可能になります。これらの材料プリントを大幅に改善しますが、大型パーツでは失敗する可能性があります。これらのプリンターは、PETG、ABS、ASA、ナイロン、HIPSの小型〜中型パーツに推奨されます。
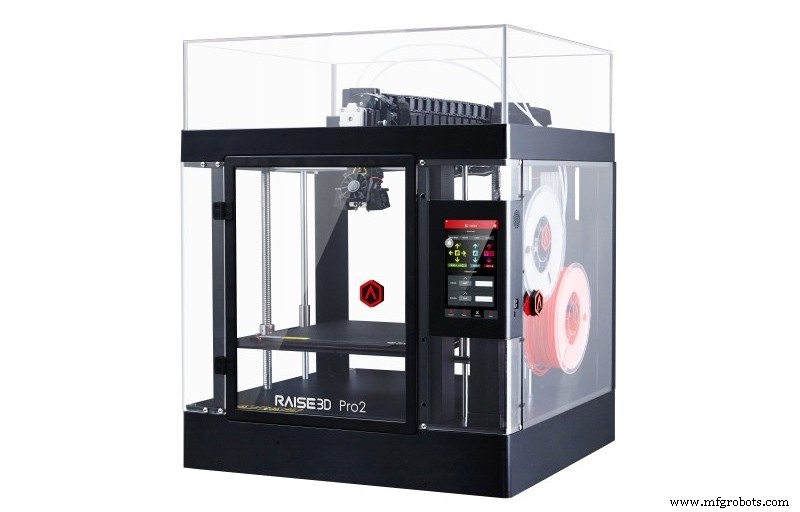
画像2:パッシブヒートチャンバー搭載3Dプリンター。出典:Raise3D
一般的に、完全密閉型のこれらのプリンターでPLAを使用するのは推奨しません。発熱がフィラメントのTgを超え、ホットエンド内でフィラメントが軟化して詰まりを引き起こす可能性があるためです。
アクティブヒートチャンバー搭載密閉型プリンター
チャンバー内温度を制御可能な3Dプリンターです。前者より複雑で高価です。高温ホットエンド(400〜500℃)と液冷システムを搭載するのが一般的。
低温型と高温型の2タイプがあります。
低温アクティブヒートチャンバー
低温アクティブヒートチャンバープリンターは、通常80℃〜120℃の制御可能な最大温度を許容します。これらは高品質・大型のASA、ABS、ナイロン、PCパーツ製造向けに設計されています。
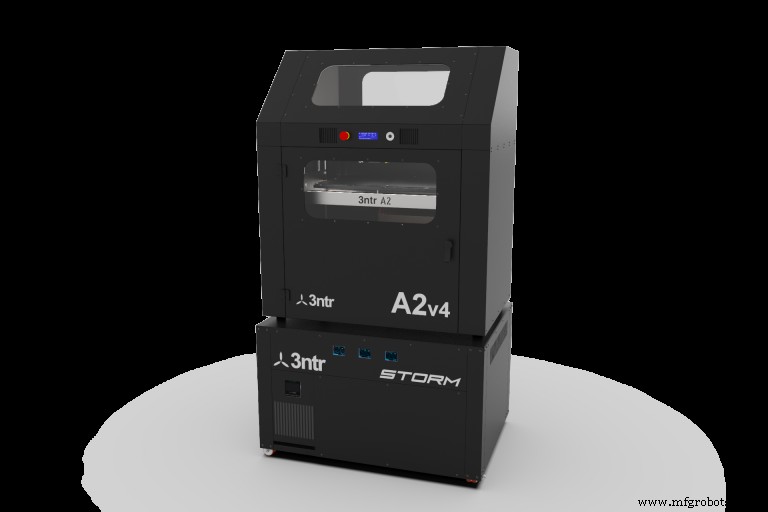
画像3:低温ヒートチャンバー搭載3Dプリンター。出典:3ntr
これらのプリンターは時折PEEK対応と謳われますが、通常すべてのPEEKタイプに対応するわけではなく、一部の低温PEKKのみ、かつ小型パーツに限定されます。
これらのプリンターは、優れた寸法安定性と低変形が求められるABS、ASA、ナイロン、PCパーツの製造に最適で、これらの材料で技術的パーツや機能部品を製造する際のベストオプションです。
高温ヒートチャンバー
一般的に160℃〜180℃の範囲で温度制御可能。PEEK、PEKK、PEIパーツ製造専用に設計されており、他材料での使用は一般的ではありません。高価な装置で、専門的な訓練を受けた人員が必要です。
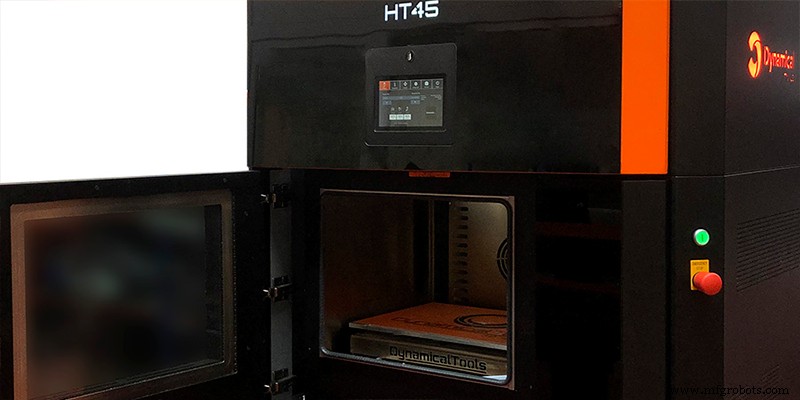
画像4:高温ヒートチャンバー搭載3Dプリンター。出典:Dynamical3D
プリンタータイプを選択する際、事前にどのタイプのパーツと材料を使用するかを決定することが非常に重要です。
注:このガイドは一般的な概念について説明しており、特定のメーカーやモデルに焦点を当てたものではありません(途中で言及される場合があります)。メーカーやモデルによってキャリブレーションや調整手順に重要な違いがある場合があるため、このガイドを読む前にメーカーのマニュアルを参照することを推奨します。
3Dプリント
- 3Dプリントの迷信を打ち破る:強度、コスト、使いやすさ、生産量の真実
- ホビストvsプロフェッショナル3Dプリンタ:ニーズに合った機種選び
- Wittmann Battenfeld、COVID-19で恒例オープンハウスとテクニカルシンポジウムを中止
- アクティブとパッシブ電子部品:役割の理解
- 産業用プリンター選び:サーマル・レーザー・インクジェットの違いと用途
- アクティブRFID vs パッシブRFID:資産追跡のための2021年エキスパートガイド
- アクティブRFIDとリアルタイム位置情報システム:知っておくべき5つの重要ポイント
- オープンソースがIoTイノベーションを加速する理由
- シームレスな支払いオーケストレーションとオープン・バンキング:現代マーチャント向け統合ソリューション
- オープン・バンキングとオープン・ファイナンス革命を発見:金融イノベーションを強化
- オープンソースがIoTとエッジコンピューティングの台頭を支える