



3Dプリンターリトラクション最適化:設定のコツとベストプラクティス
プリント中、押出機がフィラメントをホットエンドへ押し込み、そこで溶融しノズルオリフィスから押出されます。この過程でノズル内部に圧力が発生し、プラスチックがノズルから押し出されます。
しかし、押出機がフィラメント送りを止めても、ノズル内圧力は維持されるため、内外の圧力が均衡するまで少量の溶融プラスチックが流出し続けます。
この現象により、材料を押出すべきでない移動動作中にも少量の材料が流出し続けることになり、パーツ表面に小さな液だまりや糸引き(ストリンギング)が発生します。
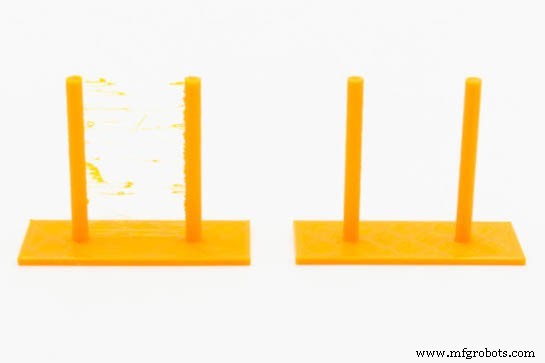
画像1:リトラクション設定不良(左)と適正(右)の効果。出典:Filament2print
これを防ぐため、FFF 3Dプリンターはリトラクションと呼ばれる機構を採用しています。移動動作の前に押出機が少量のフィラメントを引き戻し、ノズル内圧力を解放します。移動終了後に押出動作が始まると、押出機が再び少量のフィラメントを押し出し、ノズルをプライミングして内部圧力を回復させます。
プリント品質を最大限に最適化するには、各材料ごとにリトラクションパラメータを適切に設定することが非常に重要です。
リトラクションパラメータ
基本的なリトラクションパラメータは以下の通り:
- リトラクション距離: 押出機が引き戻すフィラメント長。その値は材料タイプに加え、押出機とホットエンドの距離に依存。ダイレクト押出機では0.4〜1.2mm、ボーデンシステムでは2〜10mmの範囲。ボーデンシステムでの初期値目安として、ボーデンチューブ長の1%を使用。例:40cmチューブなら4mm。ホットエンド仕様を確認重要。多くのメーカーが最大リトラクション距離を指定しており、超えると詰まりの原因になります。
- リトラクション速度: 押出機モーターがフィラメントを引き戻す速度。速度が遅すぎると表面に液だまり防止不可、速すぎるとフィラメントに噛み跡(バイト)を生じる原因に。一般的に25〜45mm/s、ダイレクトシステムで30mm/s、ボーデンシステムで40mm/sが最も一般的。
- デリトラクション距離: リトラクション後に押出機が押し出すフィラメント量。通常リトラクション距離と同値を使用。ボーデンシステムでは異なる値が必要な場合あり。リトラクション後に表面に小さな液だまりが見えるならこの値を減らし、隙間が見えるなら増やす。一般的に5〜10%程度増減。ソフトによっては「リセット距離」という用語を使用し、これはリトラクション距離からの増減値を指す。例:リセット距離0なら同値、-0.2ならリトラクション距離マイナス0.2mmがデリトラクション距離。
- デリトラクション速度: 移動中のフィラメント押出速度。一般的にリトラクション速度と同値かやや低い値を使用。
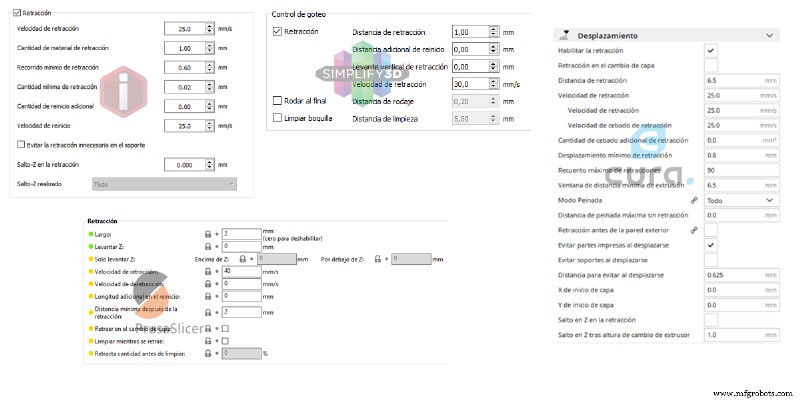
画像2:各種スライサーソフトのリトラクション設定画面。出典:Filament2print
これら基本パラメータに加え、パーツ品質に影響するその他のパラメータ:
- リトラクション後最小移動距離: リトラクションを実行する最小移動距離。非常に小さな移動での不要なリトラクションを防止。
- リフト、Zリフト、Zホップ: 0以外を設定すると、リトラクション中にホットエンドが設定距離だけ持ち上がり、移動後に元に戻る。パーツ表面への跡付きと糸引き防止に有効。通常レイヤー高さの100〜200%で十分。
- リトラクション中クリーニング、ランイン、ノズルクリーニング: リトラクション中にホットエンドを微動させノズルをクリーニングし、シームを隠す。ソフトによってチェックボックス形式や数値設定形式がある。
すべてのソフトウェアがこれらすべてのパラメータを含むわけではなく、一部パラメータはソフトによって挙動が異なる場合があります。 リトラクションパラメータ値を変更する前に、使用ソフトのマニュアルを参照し、各パラメータの挙動を理解してください。
リトラクションパラメータのキャリブレーション
パラメータが複数あるため、適切な組み合わせを一発で見つけるのは困難です。そのため、段階的に複数回テストを実施し、適切な値を見つける必要があります。各材料ごとに独立してリトラクションパラメータを調整する必要があり、そのためには事前に各材料の適正プリント温度を決定しておく必要があります。
まず、適切なリトラクション距離とリトラクション速度を決定するため、他のパラメータは無効化またはプリセット値のままにします。
リトラクション速度と距離の最適値は、移動動作中の糸引きを防止する最小値です。以下の手順で決定:
- 低いリトラクション速度を設定、推奨25mm/s。
- 中間的なリトラクション距離を設定:ダイレクト押出機で0.8mm、ボーデン押出機でチューブ長の0.75%。
- リトラクションテストをプリント。有名リポジトリに複数のテストモデルあり。
- 結果を確認:
- 糸引きがなければ、リトラクション距離を半分に減らす。
- 糸引きがあれば、リトラクション距離を50%増やす。
- 満足のいく結果が得られるまで必要なだけ繰り返す。
いずれにせよ、ダイレクト押出機で3mm超、ボーデンシステムでチューブ長の5%超の距離は使用しないこと。この範囲内で許容結果が得られない場合、リトラクション速度を5mm/s増やしプロセスを繰り返す。40mm/s以上のリトラクション速度は推奨しません。これに達しても満足のいく結果が得られない場合は、最良の結果を出した組み合わせを選択してください。
一部のプリンターとフィラメントの組み合わせでは、速度と距離の最良の組み合わせでも糸引きを完全に除去できない場合があります。 こうした場合は、「Zリフト」「リトラクション中クリーニング」「ランイン」「ノズルクリーニング」などの機能を有効化し、糸引きを最小限に抑えるか除去することを推奨します。
不適切なリトラクション設定に起因する問題
リトラクションパラメータの過大・過小値の結果は大きく異なります。リトラクション速度と距離が過小な場合の影響は純粋に美観上(糸引きと液だまりの発生)ですが、過大な値を設定するとヒートブレーク内での詰まりを招くことがよくあります。 これはリトラクションが長すぎると、フィラメントの溶融先端がヒートブレークのコールドゾーンに達し、膨張して塞いでしまうためです。
リトラクション設定後、特に長時間プリントで詰まりが発生した場合、リトラクション距離をわずかに減らしてください。
3Dプリント
- 保全コストベンチマークの最適化:なぜ4.9% MC/ERVは誤解を招くか
- 選択的アップグレード:先進企業が故障傾向を減らす方法
- 金属スピニングとハイドロフォーミング:ダイスタンピングのコスト効率に優れた代替工法
- Accupro HSシリーズ:機械加工者にプレミアム品質と実用的価値の両立を
- 機械・設備評価の包括的ガイド
- DIN 1.5217 焼入れ焼戻し鋼:主要特性と性能データ
- SEW 395 G‑X120Mn13:固溶化熱処理・水焼鈍 オーステナイト鋼(低磁気透過率)
- UGI® HT286合金 – 焼鈍・冷間引抜き 高性能用途向け
- SIGRABOND® CFRP – 耐薬品性複合材(高性能部品・アセンブリ用)
- SIGRABOND® Chemical CFRC – 高性能複合材(先端部品・アセンブリ用)
- Python 変数・定数・リテラル: 包括的ガイド