



リニア パレット システム:収益性向上の実証済みパス — ソフトウェア進化で大きな飛躍
改良されたソフトウェアがリニア パレット システムを大きく後押し
DMG Mori(イリノイ州ホフマンエステーツ)のチーフ システムズ アンド セールス オフィサー、アダム・ハンセル氏は完璧に要約しています。「どこのショップへ行っても、自動化したいか聞けば、答えはイエス。100%。」しかし、どんな種類の自動化か? どの機械とプロセスか? 幅広い企業にとって、論理的な答えは複数の金属切削機械を統合し、追加作業も可能にするリニア パレット システムです。一方で、「論理的」が必ずしも「簡単」や「心配無用」を意味するわけではありません。
FMSとパレットプールシステムを混同しないで
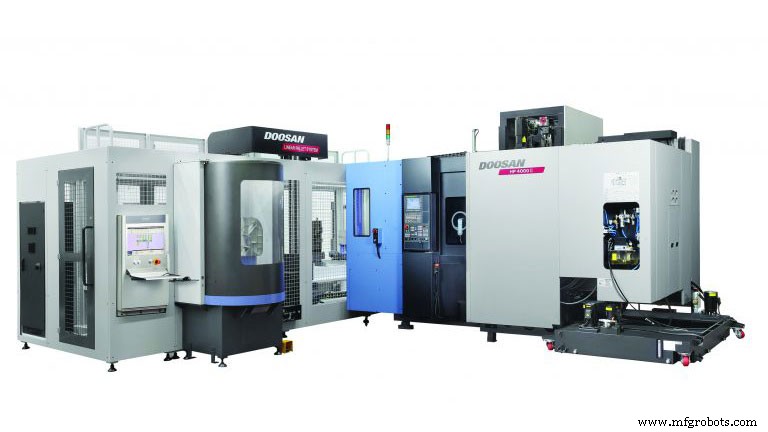
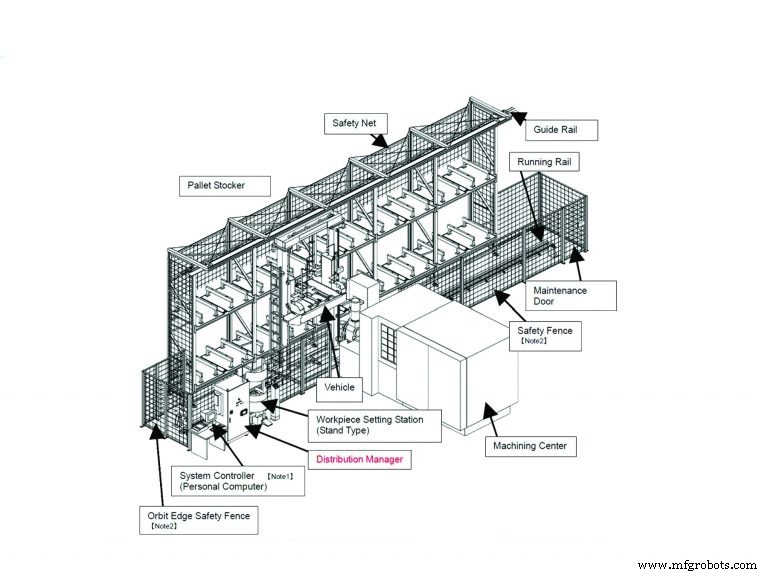
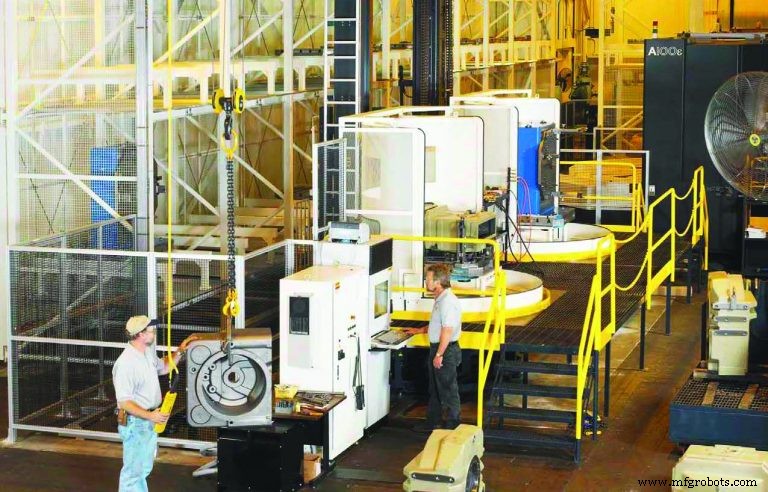
基本的なリニア パレット システムは、フレキシブル製造システム(FMS)とも呼ばれ、1台以上のマシニングセンターを中央保管場所からのワークピースで自動的にロード/アンロードします。ワークピースは直線レール上を、ワークを機械内へ、テーブル上へ移動し、完了時に再び外へ出す追加軸を持つ搬送車両で移動します。オペレーターは個々の機械ではなく中央ステーションでジョブをセットアップし、中央コンピューターが作業の配分と実行を制御します。
最も一般的な構成では、ワークピースは治具にボルト固定され、治具は統一パレットにボルト固定されます。標準パレット用に機械が構成されていれば、どのジョブもいつでもどの機械にも行けるため、システムの柔軟性が最大化されます。リニア パレット システムのもう一つの重要な特徴は、初期設置後に追加の工作機械、より多くのストレージ、検査のような非機械加工作業を含め拡張できることです。一部のシステムは10台以上のマシニングセンターと、3段積みの数十のパレット棚を備えています。
したがって、リニア パレット システムはパレットプールシステムとは異なります。後者はDoosan Machine Tools America(ニュージャージー州パインブルック)のシステムおよび大型機械スペシャリスト、ボブ・バルディジ氏の言葉を借りれば「機械の『無意識の延長』と考えられます。「パレットプールシステムでは、機械自体の追加ソフトウェアがシステムを運営します。通常、プール内のどのパレットにどのプログラムが関連付けられ、それらパレットを機械を通す順序をソフトウェアに伝えることに限定されます。それだけです。生産スケジューリングなし。データ管理なし。レポートなし。ただ機械へのより大きなパレットシステム延長があるだけです。」パレットプールシステムは通常円形配置ですが、リニア配置も可能で、混同の原因になります。
「私が見たパレットプールシステムは、通常5〜6個のパレットすべてに同じ部品が載っています」と、Fastems LLC(オハイオ州ウェストチェスター)社長のデビッド・スイカ氏。「部品を変えたいなら、一般的に機械内の工具、部品プログラム、各部品に必要なオフセットをすべて変える必要があります。パレットプールは同一シリーズ部品には適しています。しかし、売れる数量だけ必要なときに作りたいなら、リニア パレット システムが一般的により良い方法です。」
スピンドル稼働率90%以上
状況は異なりますが、FMSなしでスピンドル稼働率50〜60%を超える機械工場はほぼなく、適切に使用すれば90%以上の稼働率を見ることができます。場合によっては格差はさらに大きいです。ハンセル氏は「手動で供給される複数機械のミックスがある場合、スピンドル稼働率はおそらく30%以下です。クリップボードでワークピース交換、治具交換、多くのリソースのスケジューリングを効率的に行うのは不可能です。」と説明します。スイカ氏が説明するように、「機械のダウンタイムの大半は人間が原因です……工具待ち……プログラム確認……手動での工具オフセット入力。一度費やされた1時間のセットアップ時間は、二度と生産に戻ってきません。」
これは、ここ数年でリニア パレット システムでもっとも大きく、最も重要な改善がソフトウェアであることを示しています。程度の差こそあれ、すべてのFMSプロバイダーはシステム スループットを最大化する能力計画ソフトウェアを提供しています。ハンセル氏が典型的なシナリオを説明します:「複数の機械、各マガジンに180工具、24治具、契約を満たすために特定の時期までに出荷しなければならない特定のジョブがあるとしましょう。ジョブの優先度と特定時期までに必要な数量のようなパラメータを設定します。あるいは車を作っているとしましょう。アクスル2本とホイール3個を作るのではなく、4個のホイールが必要です。だからロットサイズを生産するようソフトウェアに指示できます。どちらの場合も、ソフトウェアがリソースを適切に使って必要な生産を得る方法を自動的に計算します。適切に計画し、治具と工具を準備してからソフトウェアに仕事を任せれば、90〜95%の稼働率は完全に達成可能です。」
ジョブショップにも……そしてそれ以上に適合
誰がFMSの恩恵を受けるか? 小規模ジョブショップから、状況によっては10万個以上の部品を作るオペレーションまで。Makino Inc.(オハイオ州メイソン)のプロダクト ライン マネージャー、ジョン・アインバーガー氏は、「このテクノロジーのスイートスポットは、比較的ランダムな順序で多様な製品を、比較的短い生産ランで実行する人です。機械加工から段取りを外すことで、スピンドル稼働率を高めます。」
「しかし、季節生産を持つ人々の間で、より高い生産量への応用もあります」と続けます。「例えば、年間8万個を作るが、3カ月だけで、その後4カ月はバリエーションや別のものを作るとします。レクリエーション ビークルのパワートレイン業界がこの種の生産スキームに適合します。オフシーズンには、ボートモーターが売れるときにスノーモービルエンジンを、スノーモービルが売れるときにボートエンジンを作ります。我々のFMSは、こうした大量生産状況の顧客にとって非常に有用なツールとなっています。」
ハンセル氏は「わずか5〜6種類の部品番号だけを走らせる人々がリニア パレット システムに載せるのはかなり一般的です。なぜなら、そんなシステムには多くの冗長性があるからです。横形は通常大きな工具マガジンを持ち、冗長工具をマガジンに入れて長いシフトを走らせられます。工具が折れたり摩耗したら、次の工具に移れます。」一方、Liebherr(ミシガン州サライン)の人々は、与えられたパレット上のすべての部品のサイクルタイム合計が5分を超えるとき、パレットハンドリングセルが最もコスト効率が良いと指摘しています。そうでなければ、車両がパレットを交換するのを待つ時間の無駄になります。
これらのシステムがどれほど普及しているかの感覚を掴んでいただくために、アインバーガー氏によると、Makinoは過去20年で北米だけで575台のリニア パレット システムを設置しています。
横形だけではない
伝統的に、リニア パレット システムは一般的に横形マシニングセンターを接続してきました。なぜなら「横形機械にはほぼ常にパレットチェンジャーが付いているから」と、Doosanのバルディジ氏は説明します。「常にロードステーションエリアに第二のパレットがあり——スタンドアロン設定では——オペレーターが機械稼働中に部品をロード/アンロードするために使います。これはFMSではメリットになります。クレーンがロードステーションエリアからロード/アンロードできるため、機械加工サイクルを中断しません。典型的な立形マシニングセンターにはそれがなく、ほとんどの5軸機械にもありませんが、Doosanのようなメーカーは今、FMSに接続可能なパレットチェンジャーを5軸機械に装備し始めています。」
機械加工センターのタイプをミックスする以外にも、FMSに他の機能を統合することが可能です。異なるビルダーの機械を統合することも可能ですが、その場合「アグノスティック(中立)」な自動化会社like Fastemsと仕事をする方が良いかもしれません:「Brand X機械で荒加工、Brand Y機械で厳密公差加工、チップへ自動工具オフセット書き込みのZoller、CMM、洗浄ステーション、デバリシステムをすべて完全統合できます」とスイカ氏。「我々のソフトウェアは工具オフセットと検査データも自動管理します。」
これらのオプションの一部には、1つ以上のステーションにロボットが必要だったり、従来のFMS車両をレール上のロボットに置き換えたりします。アインバーガー氏によると、Makinoは後者のハイブリッド「レール上のロボット」を提供しています。「主に航空宇宙構造分野の要件への回答として。これらの顧客の中には、平らな面に部品を載せてからサブ治具を横形マシニングセンターにロードする利点を得るため、レール上のロボットで機械へ部品をオートロードしたいと考えるケースがあります。」
「このアプローチは、同一マシニングセンター内で最初の操作が4軸操作、2番目の操作が5軸操作となる多工程部品でも非常に有利です」と続けます。「マシニングセンターのパレット1がサブプレート上で部品を受け入れる4軸墓石で、同一マシニングセンターのパレット2が同一サブプレート上の同一部品を受け入れる5軸テーブルで、その後の5軸操作を行います。レール上のロボットシステムは、パレットハンドリングFMSとディスクリート部品ハンドリングロボットのギャップを埋めます。」
一方、バルディジ氏は、一つの柔軟性を得ると別の柔軟性を失うことを警告します。「横形で一部機能、旋削機能付き5軸機械で他の機能を行うなど、異なるパレットへの適応需要が見られ始めています。プラス面は、操作に必要なすべての機械をFMSに載せられること。マイナス面は、ソフトウェアがこのパレットがこの特定の機械のこの特定の時間にのみ行くことを保証しなければならないため、FMSの柔軟性の一部を失うことです。一方、FMS上の複数機械がすべて同一なら、パレットにボルト固定された作業はどこへでも、いつでも、どのようにでも行けます。」
コストと課題
アインバーガー氏によれば、レールシステム、車両、ワークセットステーション、パレットストッカースタンドを含む初期FMSコストは、治具を除く所与のマシニングセンターコストの約3分の2です。スループットが倍増する約束を考えれば、それは良い投資回収です。しかしハンセル氏は「人々はたくさんのパレットを持つアイデアを本当に好みますが、治具コストを過小評価することがあります。どの機械を買うか決めるとき、治具の本当のコストが含まれていないことがあり——それがシステムをフルに活用するのを妨げることがあります。例えば、8時間以上機械を走らせるだけの仕事をロードできなければ、無人運転や第3シフト削減のメリットを得られません。」
しかし、誰もがFMSの最大の課題は運用面だと同意します。スイカ氏の言葉:「あなたのPCと同じです:ガベージ イン イコール ガベージ アウト。良いプログラムがあり、工具オフセットが分かっていて、スケジュールがうまく立てられていれば、非常にうまく機能します。ほとんどの企業にとって最大の課題は、準備万端であることを保証するために必要な規律です。経理部門が行っている規律と何ら変わりません。請求書を突き合わせ、正しいことを確認し、税金を支払う。簡単ではありませんが、正確に並べられ完了します。製造フロアでも同じことをでき、統合でき、エラーを引き起こす人的要素を排除できます。」
スイカ氏はまた、「出回っているリニア パレットとロボットシステムの大半は、オートメーションの孤島になりがちです。自分たちが知っていることだけを知り、社内の他の何ともつながっていません。受注、原材料入荷などを追跡するERP[エンタープライズ リソース プラニング]パッケージがあるかもしれません。工具、工具オフセット決定、測定システムに多額の投資をしています。しかし、これらすべてのシステム間の情報フローは結局手動になります。」この相対的な統合不足が、企業が人員削減による大幅な節約を達成するのを妨げています。
スイカ氏によれば、これらのシステムを完全に統合すれば、8〜9台の機械をわずか数人で運転するのは珍しくありません。「現在、8台の機械で3人で運転されるシステムに取り組んでいます。うち1人は自動化したくなかったためチェックだけしています。2シフト運転なので、そのラインには6人、現在は14人です。しかしそれを実現するには高レベルのシステム統合が必要で、そうでなければ自動化に何をさせるか指示するために、依然として多くの人が必要です。統合とソフトウェアが鍵です。」トレーニングとサポートも重要で、それがDMG Mori、Makinoなどが専門の自動化チームと施設を持つ理由です。
ソフトウェアがすべてを解決するわけではありません。バルディジ氏は機械的信頼性が絶対的に最重要だと指摘します:「機械——より重要なのは複数機械——をFMSに接続してそれがダウンすれば、それら機械のスピンドル稼働率はゼロになります。横形マシニングセンターのロードのためにオペレーターが立っていた場所は今、FMS内に囲い込まれています。押しボタンはありません。その機械で効率的に手動ロード/アンロードする可能性は非常に低いです。フードを開けて、FMSが機的にその90%稼働を届けられるか確認してください。」
高品質ビルダーの場合、それは3相高電圧電力を車両上のバスバーを通じて、地下鉄の第三軌条のように、接触点以外に可動部なしで供給することを含みます。「頑強でないシステムは、車両をケーブルトラック内の一連のケーブルで係留し、車両の前後移動に合わせてケーブルが追従します。これはケーブルが継続的に曲がるため疲労点を生みます」とバルディジ氏。「第二に、サーボドライブ、モーター、制御など間で発生しなければならないデータ通信のために、トンネル内に囲われた光学アイを使用し、それらケーブルを必要としなくしています。」
「また、FMSにクーラントチャネル、ダクト、配管があり、パレットに残ったクーラントがストレージに入った際に回収され、機械クーラントタンクやセントラル リポジトリに戻されるよう、床を汚さないようにすることも確認してください」とバルディジ氏は結びます。
自動制御システム
- ミシン:19世紀革新から現代自動化までの進化と製造
- TimkenがIntelligent Machine Solutionsを買収、オートメーション能力を強化
- ZF、安全なヒューマンマシンインタラクションを実現する新コックピット「SHI」を発表
- SCADAシステムの仕組み:産業プロセスの監視と制御
- 組み込みシステムとシステム統合:モダンアーキテクチャと接続性
- ポンピングシステムの省エネ:実証済み効率化戦略
- Midacoパレットチェンジャー、航空宇宙・産業用途向けに高精度・大量生産対応を拡充
- 自動化マスター:製造業成功への実証済み戦略
- 機械学習の解き放ち:業界リーダーへの実践的洞察
- LM565 フェーズロックループ IC - リニアシステムに最適なソリューション
- インフィニオン、ASIL D車載認定モノリシック統合リニアホールセンサーTLE4999I3を発表