



革新的な部品製造技術が石油・ガス業界を変革
フラッキングが油田と部品加工の両方に大きな変化をもたらす
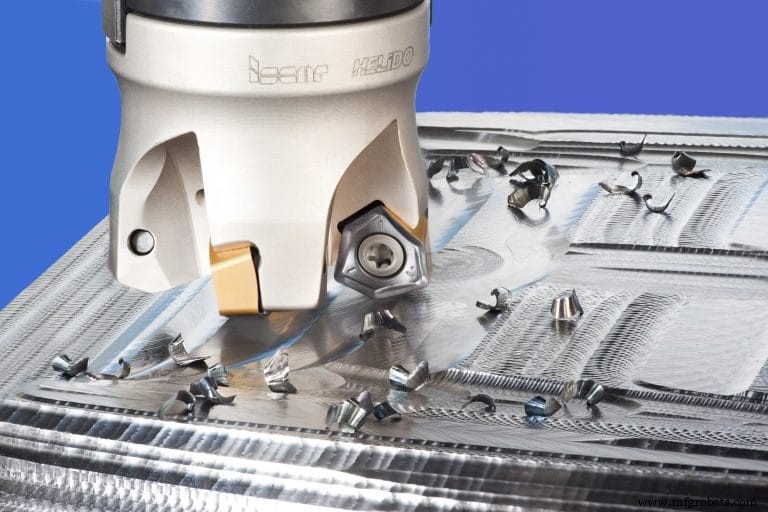
切削工具メーカーIscar Metalsのロッド・ジマーマン氏は、フォートワース郊外の緑豊かな住宅地に暮らしている。しかし、自宅から半マイル(約800メートル)以内に、ある石油会社が深さ7,500フィート(2,286メートル)の垂直坑を掘り、そこから半マイルずつ延びる9本の水平坑を伸ばしている。そこへ9,000 psiの圧力でフラッキング液を注入し、天然ガスを採取しているのだ。これはフラッキング革命の普及と関わる驚異的な技術を如実に示す好例だ。
Allied Machine & Engineeringの製品マネージャー、サルバトーレ・デルーカ氏によれば、この革命は文字通り「あらゆる場所」にあるわけではないが、彼の郡にある巨大フラッキング施設は「都市」と呼ばれている。ダラス・フォートワースとは異なり、それらの「都市」はかつて石油で知られていなかった遠方のオハイオ州にある。油田での大きな変化が、油田向け部品の加工にも大きな変化をもたらしているのは当然のことだ。
フラッキングブロックへの挑戦
前述の通り、水圧破砕(フラッキング)は、地中に穴を掘り、水・砂・化学薬品の混合液を極めて高い圧力で岩盤に注入することで、頁岩層からガスや石油を回収する手法だ。その圧力を生み出すには巨大なポンプが必要で、そのキーとなる部品が「フルードエンド」または「フラッキングブロック」と呼ばれる部品と、それに付随するバルブ、ピストン、ライナーである。
これらのブロック内を流れるスラリーの高圧と研磨性により、急速な摩耗とクラックが発生する。油田オペレーターは高圧を維持する必要があるため、フルードエンドを数日ごとに交換せざるを得ないと、Allied Machineの製品スペシャリスト、ポール・ベスト氏は語る。ベスト氏によると、フルードエンドは鋼の塊から削り出され、一般的に高さ3インチ、幅4インチ、厚さ2〜3インチ(0.61〜0.91メートル)程度だ。複雑な輪郭、多数の流路、3〜5個の貫通穴(各最大8インチ=203.2ミリメートル径)、3〜5個の交差穴を持つため、大量のフライス加工、穴あけ、ねじ切りが必要となる。
Iscarの西部エリア担当セールスバイスプレジデント、ジマーマン氏は、フルードエンドは従来4000系合金鋼で作られてきたが、摩耗対策として「17-4 PHステンレス鋼、スーパーデュプレックスステンレス、15-5ステンレスなど、よりエキゾチックな合金が試みられている」と述べる。デルーカ氏は、現在見られるフルードエンドの約半分がプレハードン系ステンレス鋼の一種であり、その割合は増え続けていると推測する。
HoustonのHartwig(同エリアのOkuma代理店)でエンジニアリングサービスを担当するゲイル・ヴォルマー氏によれば、フラッキングブロックの中で最も摩耗しやすい部分により硬い材料を使う動きや、より多くのコンポーネントを容易に交換できるようブロックを再設計する試みもある。しかし、現在は高生産需要のため、そうした研究は「後回し」になっていると推測する。
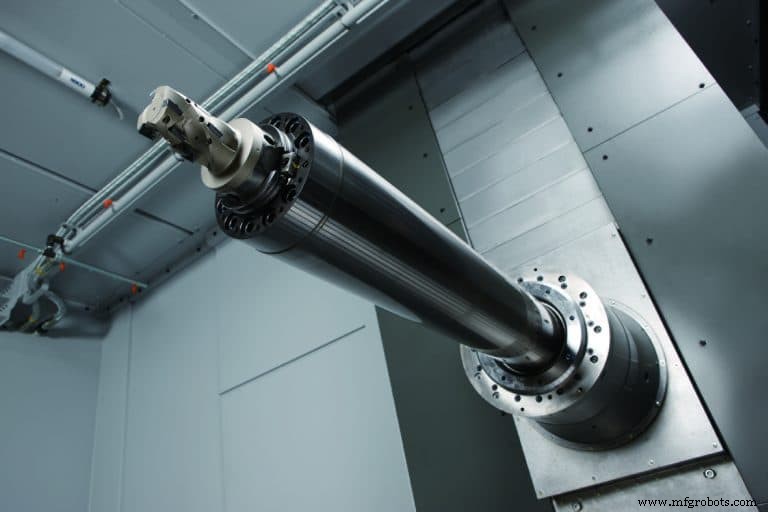
4340鋼であれ、より硬いステンレス鋼であれ、フルードエンドの加工には大型横中ぐり盤または横形マシニングセンタがほぼ必須だ。JTEKT Toyoda Americasの地域セールスマネージャー、ジェイソン・シューリー氏は、このような大型で移動が困難な部品では、できるだけ多くの工程を1台の機械で完結させることが目標だと語る。
シューリー氏によると、横中ぐり盤はより大型の部品に対応できる大きなテーブルを持つが、ToyodaのFH1250SXのような横形マシニングセンタは約4倍高速だ。その理由の一つは、ギア駆動の6,000 rpmスピンドル(オプションで8,000 rpmまたは15,000 rpmの高トルク仕様も)と、早送り速度1,654 ipm(42 m/min)にある。機械は最大剛性を得るためミーハナイト鋳鉄製ベースで、円筒ローラーガイドにより高速化を図り、Y軸とZ軸のデュアルボールネジ駆動が重切削時の安定性を高めている。
FH1250SWには深穴加工用のW軸クイルも搭載されている。シューリー氏は近年、「多くの工作機械メーカーがビルトインU軸ヘッドやW軸を採用している」と付け加える。これらはそれぞれX軸やZ軸と平行に動き、固定旋削工具の回転中心を変えられるため、大径穴や大型輪郭の加工に有用だ。フルードエンドは大径穴を持つだけでなく、内部が「ボトル形状」になっていることが多く、単純な穴あけでは対応できないためだ。ビルトインU軸を持たない機械では、「フィードアウト」ヘッドを後付けして同じ機能を得ることもできる(D'Andrea社などが供給)。
大型ヘッドを回転スピンドルに取り付けることには、ワーク干渉の可能性やスピンドルスルークーラントとの非互換性といった欠点がある。後付けオプションには専用の外部駆動が必要で、他の工具交換のように自動で着脱できない場合もある。
しかしシューリー氏は、機械のZ軸ストロークが十分長ければ、アドオンヘッドがゲージラインを超えて突出しないため、フラッキングブロック加工では干渉は問題にならないと語る。1250シリーズはZ軸移動量1,850 mm、スピンドルノーズからテーブル中心までのデッドバンド200 mmを備え、干渉なくフラッキングブロックを加工できる。さらにToyodaは輪郭加工ヘッドの自動交換機能を開発し、「変動の激しい石油業界で顧客が先を行けるよう支援している」。
シューリー氏の経験では、Innovative Tooling Solutions社などから提供されるモジュラーボーリング工具にはスピンドルスルークーラントが標準装備されており、多くのフラッキングブロック加工工場では専用の横中ぐり盤に輪郭加工ヘッドを取り付けて仕上げ穴加工を行っている。Toyodaはまた、1,560 ft-lbのトルクを持つクイルスピンドル付き横形マシニングセンタも提供しており、重切削に対応する。4,000 rpmのクイルスピンドルは、ボーリングと深穴加工に必要な到達距離と強度を兼ね備え、従来2工程必要だったワークを1台で完結できる。360,000ポジションのロータリーパレットにより、多様なワークの重切削に最大の柔軟性を提供する。
Okuma America Inc.(ノースカロライナ州シャーロット)は、横形マシニングセンタで大型・アンバランスなワークの円形・角度付き形状を、Uヘッドなしで旋盤のように加工できるプログラミングオプション「Turn-Cut」を開発した。Okumaのヒューストンテックセンター調整役、テッド・ウィンクル氏はこう説明する。「ワークを回転させる代わりに、工具をワークの周りで回転させます。Uヘッドで工具を回転中心から外す代わりに、Turn-CutはX軸とY軸を補間しながら、単独旋削工具をZ軸方向に送ります。」
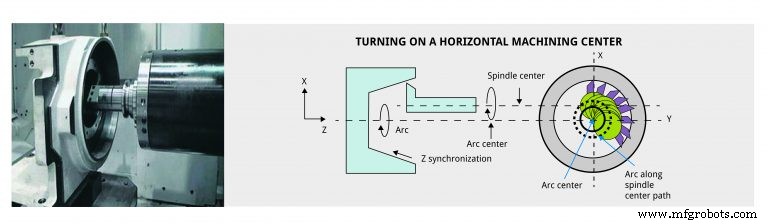
ウィンクル氏は、穴径が大きくなるほど大径ソリッド工具で穴を開けるのに莫大なトルクが必要になるため、Turn-Cutが石油・ガス業界のフラッキングブロックなどでより重要な役割を果たすと考えている。「Uヘッドとそれに伴う高価な工具を使わずに済むのは大きなメリットです。」
一方でTurn-Cutは安価ではない。専用の加減速・同期ソフトウェア、ガラススケール、ボールネジ冷却が必要だからだ。しかし、これらの機能により多様な部品でより高い精度が得られ、ワンチャック仕上げの可能性が高まる。
シューリー氏は反論する。この手法はボールネジとガイドウェイの同じ領域で繰り返し動作するため(穴径が小さいほど顕著)、機械寿命を縮める恐れがあると。
しかしウィンクル氏は、同じサイズの部品に頻繁に使わない限り、同一領域での過度な動作は発生しないと指摘する。頻繁に使わないならU軸の高コストを正当化できず、Turn-Cutの方が合理的だ。どの工作機械機能にもトレードオフはある。
馬力の楽園
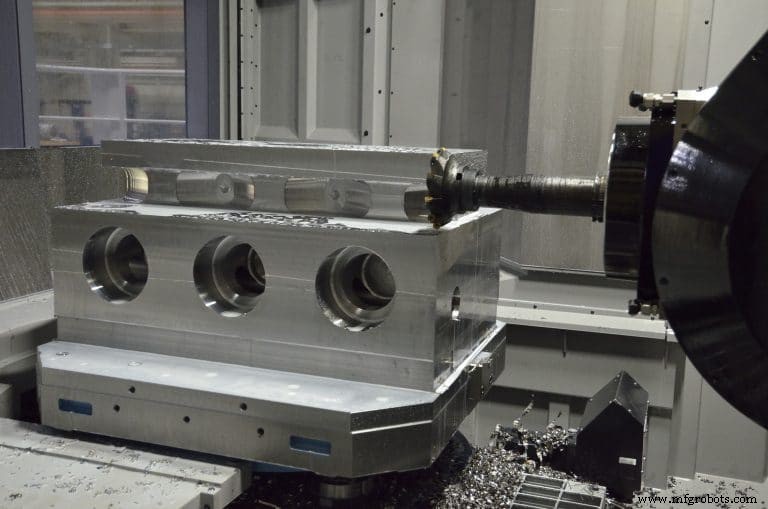
Makino Inc.(オハイオ州メイソン)にとって、フラッキングブロックのような部品向けの「定番」プラットフォームは、T1とT2の5軸横形マシニングセンタだ。製品マーケティングマネージャーのデビッド・ウォード氏は、両機ともダイレクトドライブスピンドルを備え、「この業界で使われる難削ステンレス鋼や高合金鋼に最適」だと語る。
T1はHSK100の12,000 rpmスピンドルで143 HP、740 ft-lbの定格トルクを持つ。より大型のT2はHSK125インターフェースでラジアル剛性を確保。4,000 rpmのT2スピンドルは200 HPと1,107 ft-lbの定格出力とトルクを発揮する。
ウォード氏は、両スピンドルとも最大トルクを1,000 rpmまで維持すると付け加える。「最大トルクをこの領域まで維持することで、耐高温インサートコーティングなどの切削工具技術の進歩をスピンドルが活用できるようになります。」
ウィンクル氏は、油田ではCAT50マシンが主流だが、HSKやBIG Plusインターフェースの面接触は「ロングオーバーハングの場合に有利」だと述べる。ただし「加工力の大半が軸方向なので、どのスピンドルタイプを選んでも大きな違いはない。とにかく頑丈であればいい」とも。「ISO 40スピンドルのマシンでフラッキングブロックに挑むのは徒労に終わる」とも語る。
情報源によれば、多くの石油・ガス用途では高圧クーラントが熱と切りくず除去に不可欠だ。Iscarのジマーマン氏は「ほぼあらゆる用途で必須だ。フルードエンドの深い穴で加工する際、切りくずを排出するのは極めて重要かつ困難だ。クーラントホール付きフライス工具が最適だ」と言う。
機械に標準装備されていなければ、ChipBLASTER社などのユニットで後付けする。「今日、スピンドルスルー高圧クーラントなしでフライス盤を買うことは考えられない」とジマーマン氏。「フライスも穴あけも、これがゲームチェンジャーだ。」唯一の例外は、クーラントを切削刃に向けられない場合だ。その時は「逆効果になり、インサートの熱割れを避けるためドライ加工の方が良い」こともあるという。
デルーカ氏は、工作機械メーカーがこの需要に応え、現在では1,000 psi、20 gpmのポンプを標準装備した機械が珍しくないと語る。ウォード氏によると、MakinoのT1は1,000 psiで26 gpm、T2は同圧力で53 gpmを供給する。
切削工具の進化
フラッキングブロック加工に高馬力マシンが欲しいところだが、Allied Machineのデルーカ氏によれば、逆に「フライス主体でスピンドル回転数は高いが、馬力が40〜50 HPに制限されるマシンで大径穴を開けなければならない」という課題が増えているという。
「これらの部品を作る会社は中小規模が多く、専業でフラッキングブロックを作っているわけではない」とデルーカ氏。「ジェットコースターのように変動する業界のために、50万ドルもする専用機を買うのは躊躇われる。そこで、従来のドリル製品よりはるかに高い回転数と低い送りで、4インチ径の穴を開けられる工具を開発せざるを得なかった。」
フラッキングブロック穴あけの難しさは穴径だけではない。「交差穴が既存の穴に直角に穿たれるため、途切れ切削は避けられない」とAllied Machineのベスト氏。「交差穴の形状ゆえ、ドリルの外側刃は切削に係留されたままだが、内側刃は空切りになる。これがドリルを不安定にし、工具破損やフラッキングブロックの損傷を招く。」
また、コスト削減で非調質材を使う場合、ドリルが著しい材質バラツキに遭遇する。デルーカ氏によれば、通常ならオペレーターが常に監視しなければ、鋳造欠陥に当たった瞬間に破滅的なドリル折損が起き、何時間もかけて加工したワークが台無しになる。ブロックごとの材質差も、最適なドリルと切削条件の選定を難しくしている。
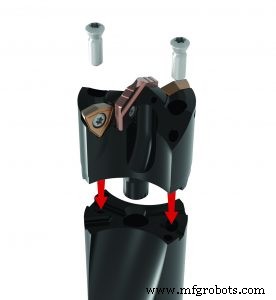
Allied Machineはこれらの課題に、「次世代」工具「APX」で対応した。よりタフな超硬母材と独自コーティングで、欠陥に当たった衝撃に耐える。「欠けが出て悲鳴が上がっても、穴あけを完了できる」とデルーカ氏。
交差穴加工の難しさには、インサートにワイパーを追加して安定性を高め、パイロットが空間や交差穴に抜ける際の安定性のために摩耗パッドを設けた。「傾斜出口穴では送りを軽くし、回転数を維持することを推奨する。工具が逃げたり振れたりしないようにするためだ。メインラインや交差穴では通常不要だが、傾斜穴の極端な途切れ切削には工具側の工夫にも限界がある。」
フライス加工では、IscarのHeliDo H600(双面6コーナーインサート)がこの手の材料に極めて有効だとジマーマン氏。「Mill 4 Feedという、よりポジティブな形状の片面正方形インサートもあり、低馬力でソフトな切削が可能だ。」
ジマーマン氏の主旨は、Iscarが長年石油・ガス業界に取り組み、経験豊富な機械技師のみを採用しているため、顧客に最適なプロセスを提案し、豊富な工具ラインナップから選定できることだ。「フィードミルも多種多様で、アプリケーション、材料、機械の剛性・馬力・トルクを考慮して最適化できる。」
複合加工と自動化
重量9,500 lb(約4.3トン)のフラッキングブロックから「自動化」を連想するのは難しいが、Makinoなどは1人のオペレーターで複数台を運用できるソリューションを提供する。フラッキングブロックでは、未加工鋳物と完成品を1分以内で交換する回転パレットチェンジャーが一般的だ。その後、オペレーターは完成品を取り出すのに十分な時間がある。
一方、フラッキングガンチューブはサイクルタイム数分で、「使い捨て部品」のため「生産量は天文学的数字。毎日数千本作られる」とヴォルマー氏。このため自動化に最適で、HartwigとOkumaはいくつかのオプションを提案している。ロボットによる積み降ろし、スイス型自動盤のバー送り装置のようなシステムだが、ここでは2〜4インチ径を扱う。最速は、材料を二軸主軸機に送り、片端を加工後、直接副主軸へ送って反対側を加工する方法だ。
ヴォルマー氏によれば、これらの部品には旋削、ねじ切り、一部フライスが必要で、フライスには旋削センターの回転工具(ライブツール)が理想的だ。ウィンクル氏はこれを「近年業界で最大の変化の一つ」と呼ぶ。フラッキングと水平掘削が、この移行の大きな理由だ。
しかし、今日の「ダウンホール」作業で必要な円筒部品の多くには、ライブツールとタレットだけでなく、旋回ヘッドと多軸フライス機能を持つ旋盤、すなわちOkumaのMULTUS複合加工機シリーズが理想的だ。
「掘削と完了の両フェーズで必要な部品は、従来の垂直井よりはるかに複雑だ」とウィンクル氏。「生産ゾーンを切り替えるバルブの開閉が必要。部品内部に油圧配管や電子監視機器が通っている。」
これには外径・内径への交差穴と複雑なフライス形状が必要で、片側を加工して主軸を切り替え、反対側を加工するには、5軸ポジショニングと9軸程度の機械動作が必要だ。
ねじ切りも課題だ。ウィンクル氏によれば、ねじの種類は文字通り数百種類あり、公差は厳しい。「プラス1.5サウ、マイナスゼロ。」石油・ガスではねじは単に部品を固定するだけでなく、「完全にシールし、マイル先まで続く巨大な部品列からの莫大な引張応力に耐え、熱膨張と衝撃荷重にも対応しなければならない。このシールと荷重支持の機能は他業界に存在しない。」
これらのねじを切るには剛性の高い機械と、チャタリングを抑えるセットアップが必要だ。SMW Autoblokのプロジェクト管理・マーケティングディレクター、カイル・ダウンズ氏は、「被削材が非常に不均一なことがさらに複雑にする。フックがかかった、曲がった、楕円形のパイプを自動でセンタリングするには、3+3自動センタリング補正チャックか、補正チャックとテールストック側センタリング装置(これも通常チャック)の組み合わせの2通りがある。」
最後に、金属除去加工機にレーザー金属積層機能を追加することで新たな可能性が開ける。Okumaの新しいLASER EXシリーズが好例だ。例えば、わずかな突出形状を持つ部品なら、大きな素材から削り出すのではなく、本体にそれらの形状を付加できる。これは加工時間の大幅短縮につながる。
ウィンクル氏は、異種材料の接合も可能だと付け加える。例えばインコネルとステンレス鋼の組み合わせは「純粋な除去加工では決して不可能。接合強度は削り出しと同等かそれ以上だ。」
これはドリルアセンブリの摩耗パッドや、水平井の曲がり区間でケーシング内面を擦らないためのサイドフィンの付加など、石油・ガス分野で即座に応用可能だ。Okumaは同じレーザーで異なるアパーチャーを使い、材料の特定領域を約50 HRCまで表面硬化させる機能も提供している。
自動制御システム
- 認定機械潤滑エンジニア(MLE)誕生——新たな業界ベンチマーク
- 産業機器製造における新たな課題への対応
- 心からの別れ:出版業界40年の歩みを終えて
- サプライチェーン変革:顧客体験が新たな競争優位の源泉に
- 明日の課題に備えたレジリエントなサプライチェーン構築
- パンデミックがサプライチェーン意思決定に与えた影響:新しいパラダイム
- 油掘削リグに不可欠なストロマグ製コンポーネント5選
- エンジニア向け:信頼できる機械部品を効率的に調達する専門ガイド
- ニューロモルフィックチップ:AI性能の次なるフロンティア
- 「ニューノーマル」のためのスマート製造再考:レジリエンスへのデータ駆動戦略
- データは新しいオイル—精製所が生データをビジネス価値に変える方法