



PMI、協働ロボットで溶接効率を向上
ウィスコンシン州ブルーマーのProcessed Metal Innovators LLC(PMI)は、重機、自動車、家電など向けに数百種類のスタンプ・溶接金属部品を製造する金属加工業者です。部品サイズは数インチから10フィート(3.048m)、薄板から3/4インチ(19.05mm)以上の厚板まで多岐にわたります。
PMIは1990年代初頭に6名でスタート。1998年に現在地へ移転し、従業員100名超に成長。施設は約60,000平方フィート(5,574平方メートル)から130,000平方フィート(12,077平方メートル)以上に拡張しました。
利用可能な認定溶接工が少なく、従来のロボット溶接機では少量生産に対応できないため、PMIは新発売のUniversal Robotsコボット搭載「BotX Welder」を導入し、生産性と収益性を向上させました。
PMIオペレーション担当副社長のエリック・ラーソン氏は、労働力不足で仕事を断らざるを得ない状況に疲弊していました。「我々の門を叩くビジネスはたくさんあります」と同氏。「過去の多くは溶接が必要なためノービッド(入札不参加)せざるを得ませんでした。溶接工は約7名しかおらず、一部の仕事では9〜10名必要です。現在、見積もりを出している案件をこなすにはさらに30名の溶接工を雇う必要があります。」ウィスコンシン州ではCOVID-19前から認定溶接工の採用が難しく、従来型ロボット溶接機は多品種少量生産には不向きでした。ラーソン氏は別の選択肢を必要としていました。
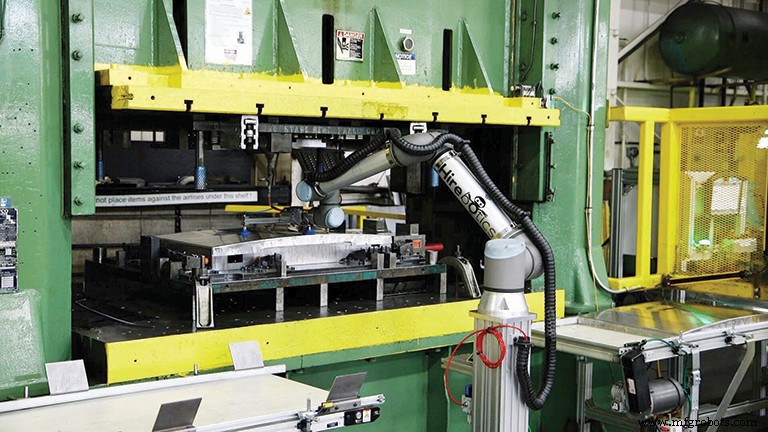
同社は以前、Universal Robots(UR、デンマーク・オーデンセとボストン)の協働ロボットを2台のメカニカルプレスのテンディングに導入済みでした。
コボットはコンベアから部品をピックし、プレスにセットしてスタンピングし、別のコンベアへ排出します。プレス上の協働ロボットは、誰かがワークセルに入ると自動的に一時停止し、安全かつコスト効率が良く、作業員をより付加価値の高い役割へシフトさせることができました。
コボットは、UR認定システムインテグレーターであるHireboticsによって導入されました。Hireboticsはクラウド接続ロボットを提供し、稼働時間に応じた時間単位課金で、初期設備投資を不要にし、アプリケーションを簡素化します。この成功がPMIに更なる自動化アプリケーションの発見を促し、成長を支えました。Hireboticsの新しいBotX Welderを知ったとき、ピースがカチッとはまりました。
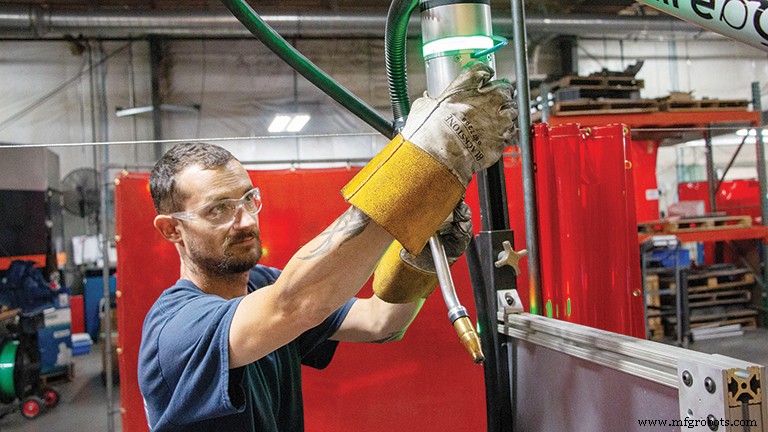
「BotXロボットを選んだのは、協働ロボットだからです。大規模なガードシステムが不要。非常にコンパクトで、使いやすく、プログラミングも非常に簡単。ウィンウィンのパッケージです。小さな溶接にはこれが未来です」とラーソン氏。
BotX Welderは簡単な導入とプログラミングのために設計され、Red-D-Arc、Airgas、Air Liquideとの2年間の開発協力による広範な溶接専門知識を結集しています。Hirebotics共同創業者兼CEOのロブ・ゴールディーズ氏は、「Universal Robotsはこのプラットフォーム構築に最適な選択です。理由の一つは極めてオープンなプラットフォームであること。クラウドからロボットの動作を制御でき、新しいeシリーズに搭載された独自の内蔵力トルクセンサを活用して、エンドユーザーにより良いユーザー体験を提供できます。」と語ります。
顧客は、BotX向けに開発された溶接ライブラリを使用して、スマートフォンやタブレットのHireboticsアプリでBotXに必要な溶接を教示できます。
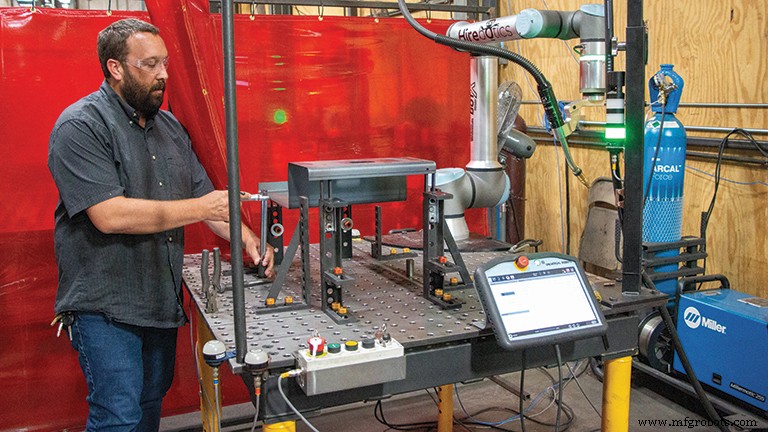
「Hireboticsチームがやってきて、レンタルトラックからBotXを降ろし、2時間以内にセットアップ完了。30分後には私が自分で稼働させ、プログラミングしていました」と、PMIのロボティクス・オートメーションエリアリード、ショーン・ブルース氏はHireboticsアプリを強調します。「私は認定溶接工ではありませんが、プログラムを簡単にロードでき、テーブルマップを画像で把握しているので、工具とジグシステムの配置がわかり、15分程度で部品間の切り替えが可能です。」
HireBotics BotXロボットシステムの重要な概念は、初期設備投資が不要なことです。Hireboticsがシステムを納入・セットアップし、顧客が用意するのはガスと標準電源のみ。リスクアセスメント後、特別なガードは不要。ロボットが実際に溶接している時間のみ時間単位で支払います。「従業員の時給に諸経費を加えた額と比較すると、おそらく通常の溶接工に支払う額の半分程度で済みます」とラーソン氏。
新しい溶接ロボットシステムは、深刻な溶接工不足にもかかわらず、同社の新規受注能力にすでに影響を与えていますとラーソン氏。「新しいBotXシステムがあれば、これまで見積もれなかった仕事を受注できます。POを受け取る頃にはロボットを導入し、初回受注が来る前に溶接準備が完璧に整うからです。」
もう一つの大きなメリットは、顧客が要求する場合にBotX溶接を認証取得できることです。「これにより、認定溶接工が作業を監視する必要がなくなります。コボットウェルダーのプログラムが認証されていれば、どのオペレーターでもコボットウェルダーを担当できます。これは我々にとって多くの新しいリソースを解放するものです」とラーソン氏。
これは、ロボットとプログラマーが溶接検査官によって認証されるため可能です。人間の溶接工が通るのと同じテスト(溶接サンプルと破壊試験)を適用して溶接を認証します。
ラーソン氏:「新しいBotXシステムで、1台のロボットを3シフト稼働させれば3人の溶接工を雇う必要がありません。30人の溶接工が必要なら、10台のロボットで対応できます。ロボットを操作する従業員は雇う必要がありますが、彼らは熟練溶接工である必要はありません。これにより大量のリソースが解放されます。」
PMIには従来型溶接ロボットもありますが、治具固定具の製作に最大16週間かかります。特に少量生産部品では、治具がコスト効率に見合わないと判断しました。ラーソン氏が協働BotXシステムとの違いを説明します。
「BotXロボットに付属のテーブルにはクランピングシステムと必要なものがすべて含まれており、部品をクランプして写真を数枚撮るだけで準備完了。簡単な図面があり、そのプログラムを再度実行するたびに前回と同じようにセットアップできます。大型で高価な治具は不要。設備投資も不要、ただプラグアンドプレイです。」
さらに、従来型ロボットのダウンタイムはサービス技術者派遣に最大2週間かかることも。これに対し、HireBotics BotXシステムには24時間サービスオプションが含まれ、Hireboticsアプリのボタン一つで対応します。ラーソン氏:「スマホでアプリを開き、クリックするだけで返信がきます。」同僚のショーン・ブルース氏も、「どんな問題でもアプリでHireboticsにメッセージすれば即座に返信。数時間や数日待つのではなく、時には数秒、トラブルシューティングなら数分で解決します。」
どんな溶接工場でも、大型溶接品の利益率は小さな溶接よりはるかに大きいです。「既存の手作業溶接工を大型部品に再配分しながら、小さな部品もこなせるようになりました」とラーソン氏。「社内でロボットに置き換えるのではなく、人々を最も価値を生む場所に移動させているのです。」
ラーソン氏はまた、ロボットが若手労働者の採用・定着に魅力的であることも発見しました。製造業ジョブでは若者の採用・定着が難しいことが多い中、「ロボットを導入してロボティクス・テクノロジーリードを募集したとき、多くの若手社員がそのポジションに応募してくれました。彼らはスマホやコンピュータが好きです。テクノロジーに関心があり、ロボットと働き、プログラミングしたい若い世代にとって大きな魅力です。」
若者が協働ロボットによる溶接に惹かれる一方で、製造業でコボットを使うことには説得が必要だったと、Hireboticsのロブ・ゴールディーズ氏は説明します。「長年業界にいる人の多くは、溶接は重労働だから従来型ロボットに適していると信じています。協働ロボットがその任務に耐えられるとは思っていません。最初にやったことは、AirgasとAir Liquideのパートナーに、協働ロボットが効果的に溶接できることを証明することでした。」
「それは見事に証明されました。単に溶接ビードを置く動作だけでなく、溶接して切断し、分析し、X線検査して、彼らが期待し顧客に提示したい基準を満たすことを確認したのです。」
納得したこれらの専門家パートナーは、BotX開発と導入で重要な役割を果たしました。「Air Liquide、Airgas、Red-D-Arcのチームには深い溶接専門知識があり、それがクラウド経由でロボットに配信される溶接ライブラリの構築に活用されています」とゴールディーズ氏。「これらは、国際的に著名な溶接エキスパートを擁するAir LiquideのR&Dセンターで開発された溶接ライブラリです。」
Hireboticsは顧客フィードバックを迅速に取り入れることもできます。初期バージョンでは直線、ステッチ溶接、タック溶接など基本的な溶接に対応していましたが、PMIなど初期顧客からのフィードバックにより、マルチセグメント溶接、ラジアル溶接などより高度なプロセスを迅速に開発しました。
その専門知識が具体的な成果を生んでいます。手作業溶接工でも達成できない一貫性も含まれます。PMIのラーソン氏:「BotXロボットシステムなら、溶接品質が素晴らしいです。特定の場所に溶接するようプログラムすれば、溶接はその特定の場所にあります。継ぎ目に2インチ(50.8mm)ごとに溶接するようプログラムすれば、誰がプログラムを実行し、誰が部品をセットアップしても、その継ぎ目に毎回2インチごとに溶接されます。」手作業溶接工では必ずしもそうはいかないとラーソン氏。「従来の手作業溶接工に戻ると、2インチがどのくらいかわからず、1.25インチ(31.75mm)かもしれないし、1.5インチ(38.1mm)かもしれない、2インチの隙間かもしれないし、2.5インチ(63.5mm)の隙間かもしれません。正しい場所に溶接ビードを置くための推測を完全に排除します。」
Processed Metals Innovatorsの詳細:www.pmillc.com または 888-877-7277。Universal Robotsの詳細:www.universal-robots.com または 844-462-6268。
自動制御システム
- Universal Robots eシリーズコボット:高度フォース/トルクセンシング、30μm精度、直感的プログラミング
- Sepro、Speed S5-25と協働Seprobotで射出成形ロボティクスを加速
- ユニバーサルロボット、協働ロボット市場で首位維持-ABI Research調査
- Universal Robots、FabTechで3つの最先端協働ロボット溶接ソリューションを披露
- WEF報告書:協働ロボット(コボット)が製造業の未来を切り拓く
- 協働ロボットは本当に安全か?専門家の見解
- コボット vs 従来型ロボット:製造現場に最適な自動化ソリューションの選び方
- 協働ロボット(コボット)と産業用ロボットの違いを徹底解説
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- 協働ロボット(コボット)徹底解説:CNC加工と製造の効率を飛躍的に高める
- ロボティクス設計:自動化トレンドに関するエグゼクティブ・ラウンドテーブル