



射出成形の10大一般的欠陥と防止対策
欠陥は避けがたいものですが、容易に制御可能です。プラスチックはほぼすべての業界で金属に取って代わっています。そのため、プラスチック成形の需要が高まっています。残念ながら、金属部品と同様に、プラスチック部品にも欠陥が生じることがあります。
原因は製造プロセス、材料、材料取り扱い、その他さまざまです。本記事では、さまざまな射出成形欠陥、それらの原因、および解決策について探ります。
プラスチック部品の欠陥は、ほぼすべての成形プロセスで見られます。しかし、射出成形がリストのトップに来るのは、射出成形が最も広く使用されているプラスチック成形プロセスだからです。
多くの場合、それらの欠陥は、より良い部品設計、より良い金型設計、異なる材料、および本記事で議論するその他のさまざまな手順によって、容易に回避または少なくとも制御できます。
射出成形欠陥に影響を与える要因
以下は、射出成形欠陥に影響を与え、容易に制御できる主要な要因です。
射出成形材料の選択
適切な材料を選択することは非常に重要です。例えば、ABSはPCより成形性に優れます。一部の材料は他より収縮が少ないです。射出成形で欠陥が少ない材料を選びましょう。
プラスチック部品設計ガイドライン
プラスチック部品設計のベストプラクティスに従って設計すべきです。例えば、均一な肉厚、アンダーカットなし、適切なリブ厚、適切なボスの高さと厚さなどです。このように守るべきベストプラクティスは多く、それらに従うことで部品の欠陥を減らせます。
射出成形金型設計
最適な金型タイプを選ぶことは、射出成形欠陥において最も重要な要因の一つです。例えば、ホットランナ金型はコールドランナ金型より欠陥が少ないです。ゲート位置、ノズルサイズ、流れ線、射出圧力などがプラスチック部品欠陥の低減に大きな役割を果たします。
1. シンクマーク(ひけ)
シンクマークは、肉厚の不均一さによって発生します。厚い部分は薄い部分より冷却に時間がかかるため、材料が沈み込んでへこみを作ります。凹んだシンクホールのような見た目で、収縮は薄肉部分の方向に起こります。シンクマークは平らな表面でより目立ちます。
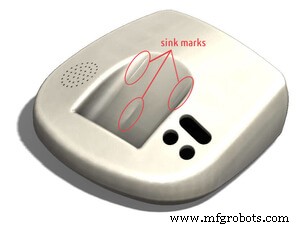
原因
- 不適切な部品設計。部品は均一な肉厚にするべき。そうでない場合、少なくとも肉厚変化の移行を滑らかにする。
- 不良な冷却機構。不均一な冷却がシンクマークを生む
- 不適切な材料選択。一部の材料は他より沈み込みやすい。材料を賢く選ぶ必要がある。
- 射出圧力が低い
- プラスチックの融点が非常に高い
対策
- 均一な肉厚にする
- 冷却時間を調整する
- 保圧時間と圧力を調整する
- ゲート位置を変更する
2. フローライン(流れ跡)
フローラインはフローマークとも呼ばれ、射出成形で成形された部品によく見られます。表面に現れるオフトーンの波状の線やパターンです。この欠陥は、材料が金型内を流れる際の表面での不均一な冷却によるものです。
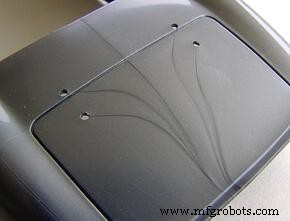
原因
- 冷却速度の変動
- 射出圧力が遅い
- 金型温度が低い
- ゲートと流路のサイズが小さい
対策
- 射出圧力と速度を上げる
- ノズル径を大きくする
- ホットランナ金型を使用する
3. ウェルドライン(溶接線)
この欠陥は、2つ以上のフローラインが合流する際、成形プロセス中に融合せず、収束した線状のウェルドラインを形成する時に発生します。穴の内外周で起こり、局所的な弱いゾーンを作ります。
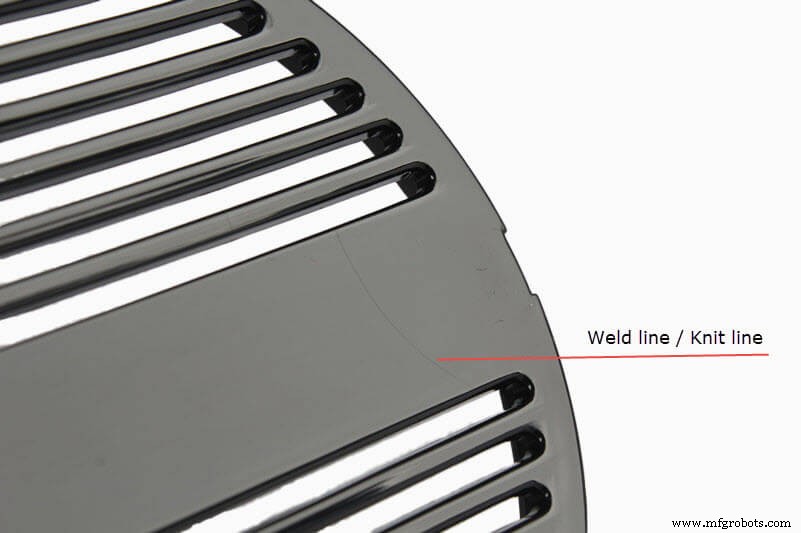
原因
- 不均一な肉厚
- 穴、ボス、リブがプラスチック部品設計のベストプラクティスに従っていない
- 溶融材料の温度が高すぎる
対策
- ゲート位置とベント位置を調整する
- 均一な肉厚を保つ
- ボス、穴、リブをベストプラクティスに従って設計する
- 溶融材料の流動性を高める
4. バーンマーク(焦げ)
バーンマークは射出成形で非常に一般的です。通常、流れの終端や空気が閉じ込められた場所に現れます。バーンマークは通常、黒、茶、錆色です。単なる変色であれば、一般消費者の目に触れない場合は使用可能ですが、構造的な不安定さを引き起こす場合は不合格となります。
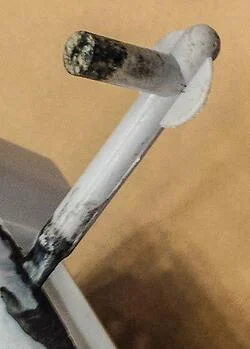
原因
- 成形圧力が高すぎる
- 空気を排出するベントが不十分
- 閉じ込められた空気の排出遅延
- 不適切なランナー設計
対策
- 十分なベント穴を追加する
- 溶融材料温度を下げる
- 射出速度を下げる
5. 収縮
収縮は、プラスチック部品のある領域が他の領域より速く冷却されるときに発生します。これにより部品に収縮が生じ、意図した形状からの変形(一種の変形)が起こります。意図した形状が平らな面であっても、収縮後は平らではなく、表面に波打ちが生じます。同じ現象が冬場に木材が収縮する際にも起こります。
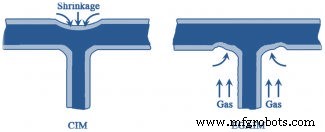
原因
- 不均一な肉厚
- 非均一な冷却
- 非効率的な金型フロー
- 高温
対策
- 均一な肉厚で部品を設計する
- 冷却プロセスがスムーズかつ漸進的であることを確保する
- 収縮の少ない別の材料に切り替える
6. ボイド(空洞)
プラスチック部品のボイドは、内部に閉じ込められた空気によるものです。十分なベント機構がなく、空気が逃げられないときに起こります。内部に空気が閉じ込められるため、溶融材料がスペースを占有できず、部品がショートショット気味になります。ボイドサイズが大きすぎると、部品の構造的安定性に影響します。
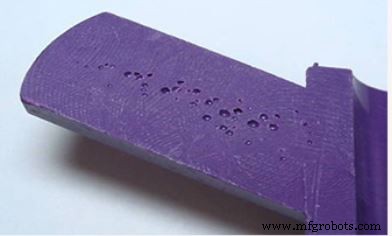
原因
- 非効率的なベント機構
- 成形圧力が低い
対策
- 射出圧力を上げる
- 低粘度プラスチックを選択する
- 部品の厚肉部に近いゲート位置を選択する
7. ジェッティング(蛇行流)
ジェッティングは、溶融材料の初期ショットがキャビティ全体が充填される前に冷却されるときに発生します。ゲートサイズが小さく射出圧力が高い場合、溶融材料がゲートから急速に噴出し、金型が完全に充填される前に冷却されてしまいます。理想的な条件は、金型が徐々に充填されることです。
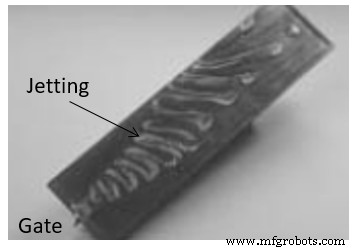
原因
- ゲートサイズが小さい
- 射出圧力が高い
- 非効率的な冷却機構
対策
- 射出圧力を下げる
- 材料温度または金型温度を上げる
- 均一な冷却でキャビティを充填できるようゲート位置を設計する
8. ショートショット(充填不足)
ショートショットは、射出成形部品における主要な欠陥です。溶融材料で金型が完全に充填されない場合に発生します。この問題により、プラスチックの一部に材料が全くない状態、つまり部品が不完全になります。
主な原因は、ゲートの詰まりや狭さによる流れの制限です。材料粘度が高すぎる場合もショートショットの原因になります。空気が内部に閉じ込められている場合も、材料がその領域を充填できずショートショットを引き起こします。
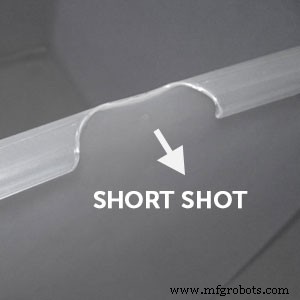
原因
- 射出圧力が低い
- 材料が粘度高すぎる
- ゲートが狭い
- 十分なベントがない
対策
- 射出圧力を上げる
- ゲートを再設計する
- 空気逃がし用の十分なベント穴を設ける
9. フラッシュ(バリ)
フラッシュは、パーティング面(コアとキャビティが接する部分)周辺からはみ出す余分な材料です。部品のエッジに薄いリップのように見えます。フラッシュ問題は、材料が流路外の空間に流れ込むことで発生します。主に摩耗した金型で発生します。外観部品でない限り、フラッシュは重大な問題とは見なされません。後処理で容易にトリミングできます。
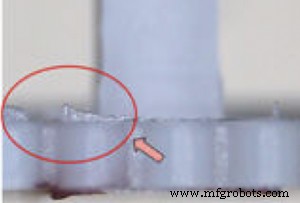
原因
- 不適切な金型設計
- 摩耗した金型
- 過剰な射出圧力
- クランプ力が低い
対策
- 金型を再設計する
- クランプ力を増やす
- 金型温度と射出圧力を調整する
10. 変色
変色は、部品の色が意図したものと異なることです。部品全体が変色する場合もあれば、特定の局所領域のみの場合もあります。主な原因は、ホッパーに残ったペレット、前回の生産ランからノズルや金型に残った残留樹脂などです。変色は構造強度に影響しませんが、外観部品としては望ましくありません。
原因
- ホッパー内の残留材料が清掃されていない
- プラスチック材料の熱安定性が悪い
対策
- 毎生産ラン後にノズルとホッパーを清掃する
- 熱安定性の良い着色剤を使用する
結論:射出成形欠陥
以上が本記事の内容です。プラスチック部品に見られるさまざまな欠陥について理解いただけたかと思います。多くの欠陥が存在しますが、ここで挙げた10つの欠陥がほとんどの部品で見られるものです。
ご質問やご不明点があれば、コメント欄にお書きください。喜んでお手伝いします。
あわせて読みたい:板金ゲージチャート
産業技術
- 効率性を解き放つ:プラスチック射出成形の主なメリット
- メイカースペースとは:現代製造業者が競争優位を得る仕組み
- 4種類のサイバー攻撃——実証済み防止戦略
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 機械故障の主要原因とダウンタイム回避戦略
- 1-2-3ブロック解説:精密機械加工に不可欠なツール
- プレミアムかつコスト効率に優れたプラスチック射出成形サービス
- 射出成形完全ガイド:ペレットから完成品まで
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- 産業用クラッチ徹底解説:種類、用途、正しい選び方
- 射出成形 vs プラスチック切削加工:カスタムファスナーに最適なプロセス選択ガイド