



プラスチック射出成形のトップ13不良とその解決策
プラスチック射出成形の利点は、高速生産、高効率、自動化運転、形状・サイズの柔軟性です。さらに、射出成形品は寸法精度が高く、交換が容易で、金型部品を複雑な形状に成形できます。この環境に優しい手法は、大量生産と複雑形状製品の成形分野に適しています。
しかし、オペレーターが特定機械と成形工程の操作技術に精通していても、金型設計と材料に関する様々なラピッド射出成形不良は避けられません。この記事は、プラスチック射出成形の問題と解決策を分析することを目的としており、主に以下の内容を含みます:
これらの問題が原材料、プラスチック部品、金型設計、成形プロセス等から発生する原因を分析し、関連する解決策を提案します。
1. ショートショット(充填不足)
ショートショットとは、金型キャビティが完全に充填されない現象です。
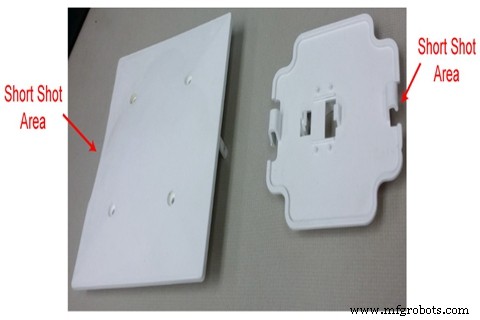
原因: (1) 金型温度、材料温度、射出圧力または速度が低すぎる (2) 原材料の可塑化が不均一 (3) 排気が不良 (4) 原材料の流動性が不足 (5) 部品が薄すぎる、またはゲートサイズが小さすぎる (6) 不合理な構造設計によりポリマーメルトが早期に硬化
対策: 材料:より流動性の高い材料を使用
金型設計:(1) 薄肉部を充填する前に厚肉部を充填し、滞留現象を防止 (2) ゲート数とランナーサイズを適切に増やし、流程比と流動抵抗を低減 (3) 排気口の位置とサイズを適切に設定し、排気不良を防止
機械:(1) チェックバルブとシリンダー内壁の摩耗がひどくないか確認 (2) 供給口に材料があるか、ブリッジングしていないか確認
プロセス:(1) 射出圧力と射出速度を上げてせん断熱を増加 (2) 射出量を増加 (3) シリンダー温度と金型温度を上昇
2. エアトラップ(気泡・エアポケット)
エアトラップとは、キャビティ内に空気が閉じ込められ、部品に気泡が生じる現象です。
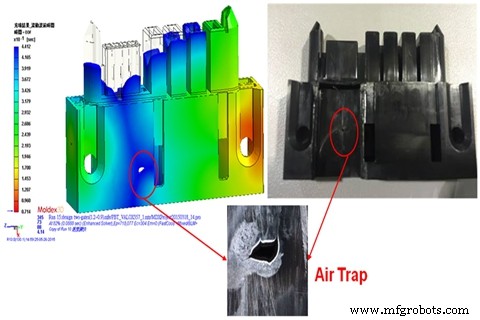
原因: 2つのメルトフロントが合流する際、パーティングライン、ラム、またはベントから空気が逃げられないことによる。
対策: 構造設計:肉厚の不均一を減らし、均一肉厚を目指す
金型設計:(1) 最後に充填される場所にベントを追加 (2) ゲートとランナーシステムを再設計
プロセス:(1) 最後段階の射出速度を低下 (2) 金型温度を上昇
3. 脆性(割れやすさ)
脆性とは、プラスチック部品の某所が容易に割れたり破損したりする現象です。
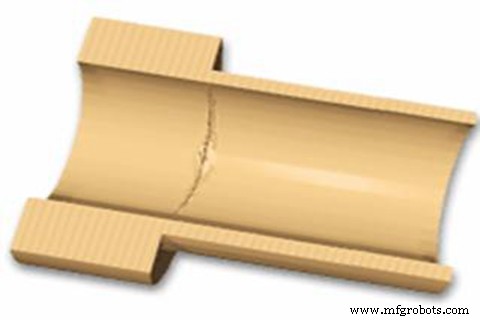
原因: (1) 乾燥条件が不適切、再生材の過剰使用 (2) 射出温度設定が間違っている (3) ゲートとランナーシステムの設定が不適切 (4) 溶融痕(ウェルドライン)の強度が低い
対策: 材料:(1) 射出成形前に適切な乾燥条件を設定 (2) 再生材の使用を減らし、バージン材の割合を増やす (3) 高強度プラスチックを使用
金型設計:メインランナー、サブランナー、ゲートのサイズを拡大
機械:可塑化中の温度分布をより均一にするよう設計されたスクリューを選択
プロセス:(1) シリンダー温度とノズル温度を低下 (2) 背圧、スクリュー回転数、射出速度を低下 (3) 材料温度と射出圧力を上昇し、溶融強度を向上
4. バーンマーク(焦げ・ガス焼け)
バーンマークとは、キャビティ内のガスが適時に除去できず、流れの末端が黒ずむ現象です。
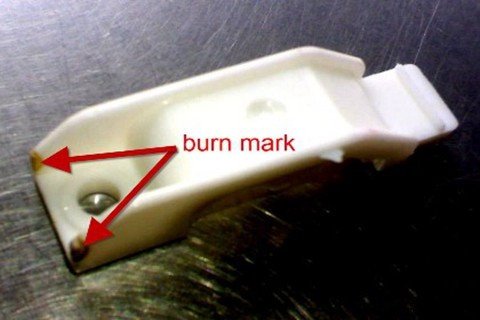
原因: (1) キャビティ内の空気が適時に除去できない (2) 材料劣化:過度なメルト温度、過度なスクリュー回転数、ランナーシステムの不適切な設計
対策: 金型設計:(1) ガスが発生しやすい場所に排気システムを追加 (2) ランナーシステムのサイズを拡大
プロセス:(1) 射出圧力と速度を低下 (2) シリンダー温度を低下 (3) ヒーターとサーモカップルが正常に動作しているか確認
5. フラッシュ(バリ)
金型パーティングラインやエジェクタ部に余分なプラスチックが存在する現象です。
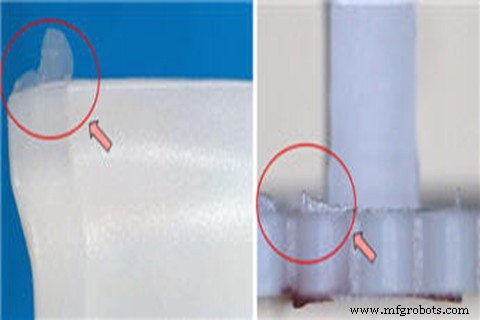
原因: (1) クランプ力不足 (2) 金型に欠陥がある (3) 成形条件が不合理 (4) 排気システムの不適切な設計
対策: 金型設計:(1) 金型閉鎖時に確実に閉じられるよう合理的に設計 (2) 排気口のサイズを確認 (3) 金型表面を清掃
機械:適切なサイズの機械を設定
プロセス:(1) 射出時間を増やし射出速度を低下 (2) シリンダー温度とノズル温度を低下 (3) 射出圧力と保圧を低下
6. デラミネーション(層剥がれ)
部品表面が層ごと剥がれる現象です。
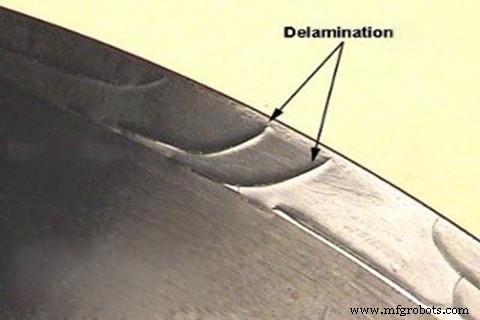
原因: (1) 非互換ポリマーの混入 (2) 成形時の離型剤過剰使用 (3) 樹脂温度の不均一 (4) 過剰な水分 (5) ゲートと流路に鋭角がある
対策: 材料:非互換不純物や汚染された再生材が原料に混入しないよう防止
金型設計:ランナーやゲートのすべての鋭角に面取りを施す
プロセス:(1) シリンダーと金型温度を上昇 (2) 成形前の材料を適切に乾燥 (3) 離型剤の過剰使用を避ける
7. ジェッティング(蛇行流跡)
メルトが速すぎて流れることで生じるスプレー跡、一般的に蛇行状です。
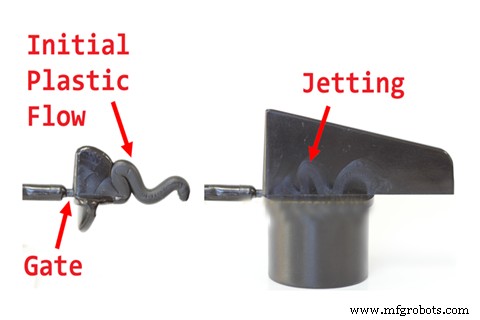
原因: (1) ゲートサイズが小さく、大きな断面積の製品表面に向いている (2) 充填速度が速すぎる
対策: 金型設計:(1) ゲートサイズを拡大 (2) サイドゲートをラップゲートに変更 (3) ゲート前方にストップピンを設置
8. フローライン(流れ跡・波紋)
フローラインとは、メルトの流れが遅いことで生じる一種の「蛙跳び」として知られる、製品表面に波打つ成形欠陥です。
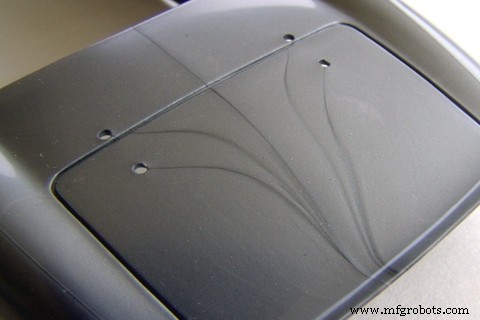
原因: (1) 金型温度と材料温度が低すぎる (2) 射出速度と圧力が遅すぎる (3) 流路とゲートのサイズが小さすぎる (4) 製品構造により、充填流れの際に加速度が大きくなりすぎる
対策: 金型設計:(1) 流路内のコールドスラッグウェルのサイズを拡大 (2) ランナーとゲートのサイズを拡大 (3) メインランナー長を短縮、またはホットランナーに変更
プロセス:(1) 射出速度を上昇 (2) 射出圧力と保圧を上昇 (3) 保圧時間を延長 (4) 金型温度と材料温度を上昇
9. フォグ(ゲート付近の曇り)
ゲート付近に雲状の変色が発生します。原因はメルトフラクチャーです。
原因: ゲートが小さすぎる、またはゲート部のキャビティが薄すぎる場合、メルト流速が大きく、破壊面積が小さく、せん断速度が大きく、せん断応力が増大するため、メルトが破壊されフォグシフトが発生します。
対策: モールドフロー解析。メルトが上記狭隘部を通過する際の温度、せん断速度、せん断応力を予測可能です。モールドフローは一般的に各種プラスチック材料の温度、せん断速度、せん断応力の上限値を提供します。モールドフローエンジニアは解析結果に基づき調整し、適切なゲートサイズとゲート部キャビティ肉厚を見つけてフォグを解消します。
10. ストリーキ(条線・筋)
ストリーキとは、水、空気、または炭化物が流れ方向に沿って部品表面に分布する現象です。
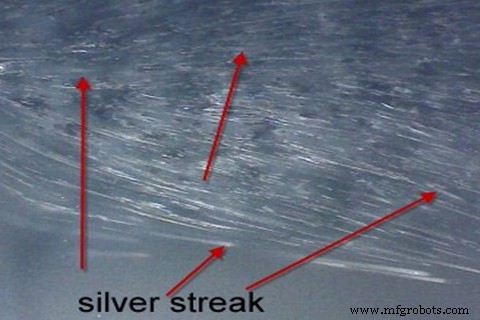
原因: (1) 原料の水分含有量が高すぎる (2) 原料に空気が混入している (3) ポリマー劣化:材料汚染、シリンダー温度過高、射出量不足
対策: 金型設計:排気位置が十分か確認
プロセス:(1) 適切な射出成形機と金型を選択 (2) 材料切替時にシリンダー内の旧材料を完全に洗浄 (3) 排気システムを改善 (4) メルト温度、射出圧力、射出速度を低下
11. シンクマーク(ひけ・へこみ)
部品の肉厚部表面が凹む現象です。
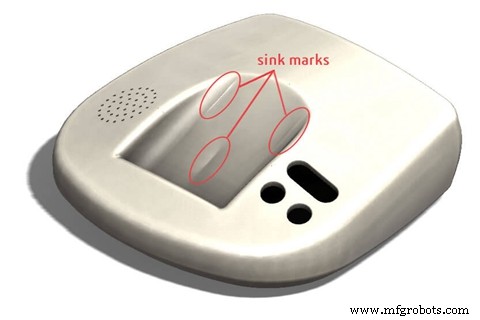
原因: (1) 射出圧力または保圧が低すぎる (2) 保圧時間または冷却時間が短すぎる (3) メルト温度または金型温度が高すぎる (4) 部品構造設計が不適切
対策: 設計:(1) ひけが発生しやすい面に波形(コルゲート)形状を設ける (2) ワークの厚肉寸法を縮小、アスペクト比を最小化、隣接肉厚比を1.5〜2に制御、滑らかな移行を図る。リブ、カウンターボア、ボスの肉厚を再設計。一般的に基本肉厚の40〜80%が推奨。
プロセス:(1) 射出圧力と保圧を上昇 (2) ゲートサイズを拡大またはゲート位置を変更
12. ウェルドライン(溶接線)
ウェルドラインとは、2つのメルトフロントが溶接されることで生じる表面欠陥です。
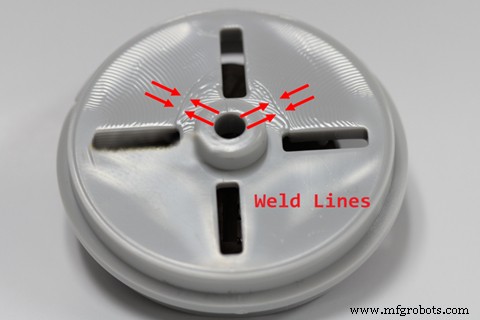
原因: 製品に穴、インサート、マルチゲート射出成形がある場合、または部品肉厚が不均一な場合、ウェルドラインが発生する可能性があります。
対策: 材料:プラスチックメルトの流動性を向上
金型設計:(1) ゲート位置を変更 (2) ベントスロットを追加
プロセス:(1) メルト温度を上昇 (2) 離型剤使用量を低減
13. 反り(ウォーページ)
プラスチック部品の設計と生産において最も解決が難しい問題は反りです。
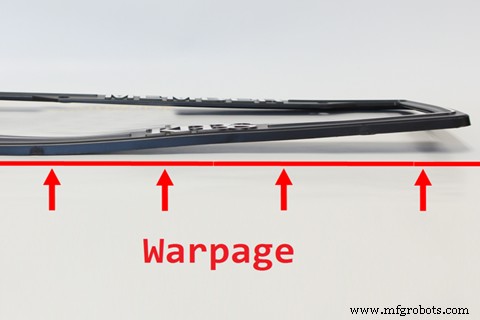
原因: (1) 金型構造:ゲート、冷却システム、エジェクタシステム (2) 製品構造:プラスチック部品の肉厚変化、曲面や非対称形状、リブとボス柱の設計が不合理 (3) 生産プロセス:プラスチック部品が完全に冷却されていない、射出と保圧カーブが不合理 (4) プラスチック材料:フィラー無添加、収縮率の大小
対策: (1) 金型温度が不安定。冷却/加熱バランスの取れた金型を提供 (2) 断面厚が不規則。樹脂特性に応じて製品形状と寸法を再設計
WayKenでは、プロトタイプ射出成形のいくつかのケースで、同様のプラスチック射出成形問題と解決策に遭遇してきました。お客様のために射出成形製品を作るため、製造前と製造中の両方で、射出成形機部品の詳細と射出成形のステップバイステッププロセスを極めて重視しています。
産業技術
- プラスチック射出成形がビジネスの効率と収益性を高める理由
- プラスチック射出成形が現代製造業を支配する理由
- 効率性を解き放つ:プラスチック射出成形の主なメリット
- 高品質・高性能なプラスチック射出成形材料トップ10
- 射出成形の10大一般的欠陥と防止対策
- プレミアムかつコスト効率に優れたプラスチック射出成形サービス
- 射出成形完全ガイド:ペレットから完成品まで
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説
- 射出成形 vs プラスチック切削加工:カスタムファスナーに最適なプロセス選択ガイド
- 高粘度PEEKコンパウンド:射出成形と押出成形に最適
- 熱硬化性射出成形:メリット、デメリット、専門家ガイダンス