



アーク溶接入門:種類、装置、メリット・デメリット、用途を徹底解説
アーク溶接とその種類
アーク溶接とは?
アーク溶接は、ワーク(ベースメタル)と電極の間の電気アークから溶接熱を得る溶融溶接プロセスです。
電気アークは、電気回路の2つの導体を接触させてから短い距離だけ離したとき、回路に空気中を電流が流れ続けるのに十分な電圧がある場合に発生します。
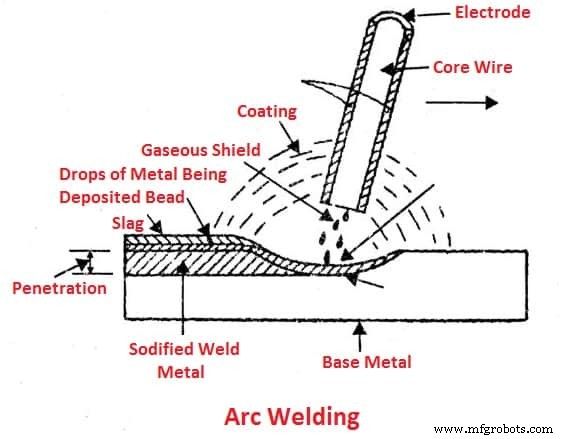
電気アークで発生する熱の温度は6000℃~7000℃のオーダーです。
最も一般的なアーク溶接法は、フィラーメタルを供給する金属電極を使用します。溶接は、まず電極をワークに接触させ、次に適切な距離まで離してアークを発生させることで行います。
アーク溶接の種類
以下はアーク溶接プロセスの主な種類です:
- 被覆アーク溶接(シールドメタルアーク溶接)
- フラックスコアードアーク溶接
- サブマージドアーク溶接
- エレクトロスラグ溶接
- アークスタッド溶接
#1 被覆アーク溶接(シールドメタルアーク溶接)
手溶接アーク溶接、フラックスシールドアーク溶接、スティック溶接とも呼ばれます。この溶接では、金属棒または電極(フラックス被覆)とワークの間でアークを発生させ、両方の表面が溶けて溶融プールを形成します。
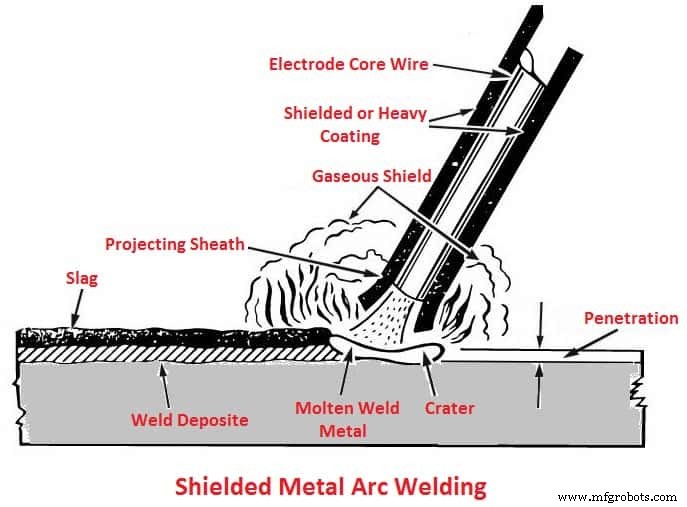
ロッドのフラックス被覆が同時に溶けてガスとスラグを生成し、溶接継手を周囲環境から保護します。被覆アーク溶接は、あらゆる姿勢で、全板厚の鉄系・非鉄系材料の接合に適した多様なプロセスです。
#2 フラックスコアードアーク溶接
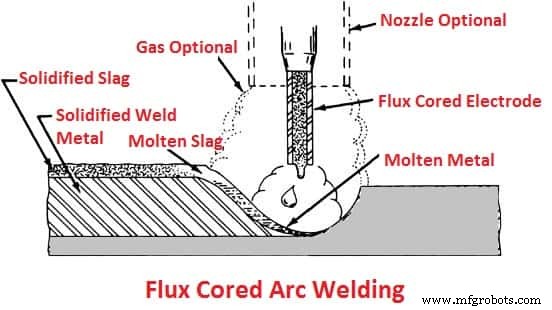
このアーク溶接プロセスは、連続送給フラックスコア電極と定電圧電源を使用し、一定のアーク長を維持します。シールドガスまたはフラックスによって生成されるガスのみを用いて、汚染から保護します。
#3 サブマージドアーク溶接
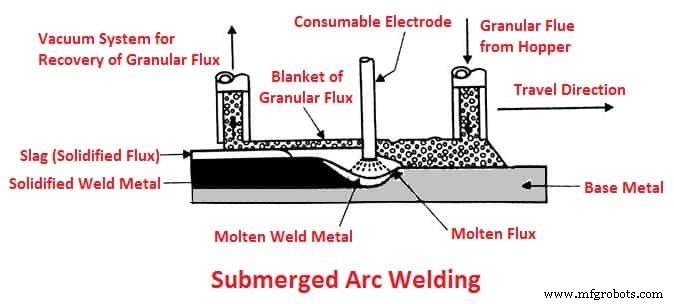
サブマージドアーク溶接では、連続送給電極と溶融性フラックスの層が溶けて導電性になり、部品と電極間の電流パスを提供します。このフラックスはスパッタと火花を防ぎ、ヒュームと紫外線放射を抑制します。
#4 エレクトロスラグ溶接
エレクトロスラグ溶接は垂直プロセスとして適用され、厚板(25mm以上)を1パスで溶接します。ESWは電気アークに依存し、追加電流がアークを消滅させる前に流れ始めます。ワイヤ消耗材が溶融プールに供給されるにつれてフラックスが溶け、プール上に溶融スラグを形成します。
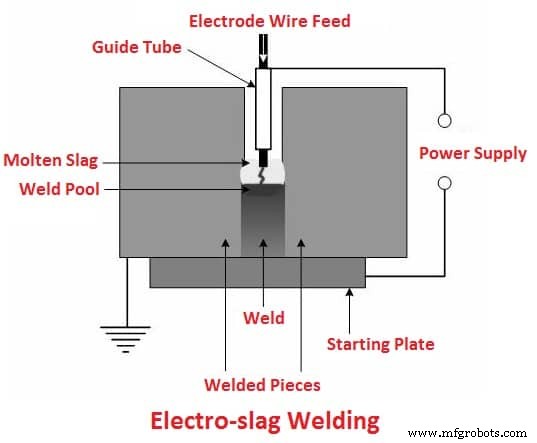
ワイヤと板端を溶かす熱は、溶融スラグの電流通過に対する抵抗によって生成されます。2つの水冷銅ブーツがプロセスの進行に追従し、溶融スラグの流出を防ぎます。
#5 アークスタッド溶接
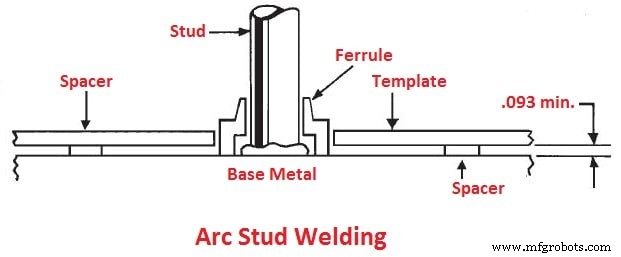
アークスタッド溶接はフラッシュ溶接に類似し、スタッド溶接ではナットやファスナー(通常はナブ付きフランジ)を溶かして別の金属片に取り付けます。
アーク溶接手順
アークが発生すると、強烈な熱貫入によりワークがアーク下で急速に溶融し、溶融金属プールが形成され、アークからのブラストによってプールから押し出されるように見えます。
ワークに小さな窪みが形成され、溶融金属がこの窪みの周囲に堆積します。この窪みをアーククレーターと呼びます。継手が冷却された後、スラグを除去します。
一度開始したら、所望の溶接線に沿って均一な速度で進行させる必要があります。溶融は、接合する金属片の元の表面下に十分な深さまで達し、所望の溶接を得る必要があります。これは適切な溶け込みを得ることとして知られています。
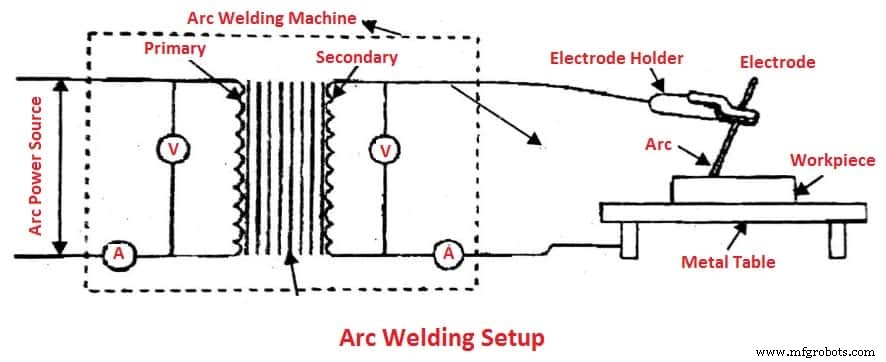
直流または交流をアーク溶接に使用できますが、ほとんどの目的では直流が好まれます。ワークをD.C.溶接機の+極に、電極ホルダーを-極に接続すると、ストレートポーラリティ(正極性)と呼ばれます。逆にワークを-極、電極を+極に接続すると、リバースポーラリティ(逆極性)と呼ばれます。ストレートポーラリティが有用な溶接もあれば、リバースポーラリティを使用すべき溶接もあります。
アーク溶接の安全対策
適切な予防措置を講じれば、溶接は本質的に危険な職業ではありません。これには危険の可能性への継続的な認識と、溶接工による習慣的な安全対策が必要です。
- アーク溶接装置が適切に設置、接地され、良好な作動状態にあることを確認する
- 溶接に適した保護服を常に着用する
- 溶接中は常に適切な保護眼鏡を着用する
- 作業エリアを清潔に保ち、可燃性・爆発性物質が作業エリア内や近くにないことを確認する
- 密閉空間や可燃物を保持していた密閉容器での溶接は、特別な予防措置なしに行わない
- 鉛、クロム、マンガン、青銅、真鍮、カドミウム、亜鉛、亜鉛メッキ鋼を溶接する際は、溶接点で局所排気を使用する
- 湿った場所で溶接する必要がある場合は、乾燥した絶縁台の上に立つか、ゴム長靴を着用する
- 溶接ケーブルを接続する必要がある場合、すべての電気接続が絶縁されていることを確認する
- 電極ホルダーを使用しないときは、備え付けのブラケットにかける
- 電極残りは適切な容器に廃棄する。床に落ちた残りは安全上の危険
- 脱脂作業の近くで溶接しない
- 高所作業時は、足場、梯子、作業面が堅固であることを確認する
アーク溶接装置
アーク溶接で使用される主な装置は以下の通りです:
- 交流または直流溶接機
- 電極
- 電極ホルダー
- ケーブル、ケーブルコネクタ
- ケーブルプラグ
- チッピングハンマー
- アースクランプ
- ワイヤブラシ
- ヘルメット
- 安全ゴーグル
- 手袋
- エプロン、袖カバーなど
アーク溶接プロセスが広く受け入れられている理由の1つは、必要な装置がシンプルなことです。装置は以下のアイテムで構成されます:
- 溶接電源
- 電極ホルダー
- アースクランプ
- 溶接ケーブルとコネクタ
- 付属装置(チッピングハンマー、ワイヤブラシ)
- 保護装置(ヘルメット、手袋など)
1. 溶接電源
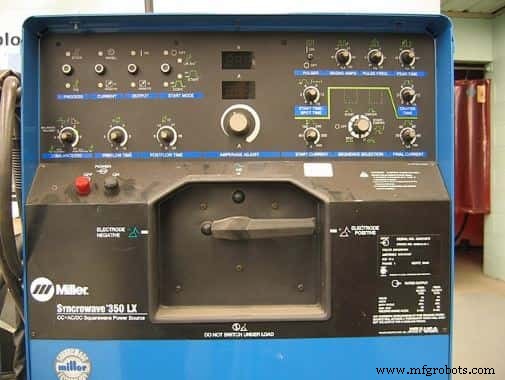
この溶接では交流または直流を使用しますが、いずれの場合も電源は定電流タイプでなければなりません。このタイプの電源は、オペレーターによるアーク長の変動に関わらず、比較的一定のアンペア数(溶接電流)を供給します。
2. 電極ホルダー
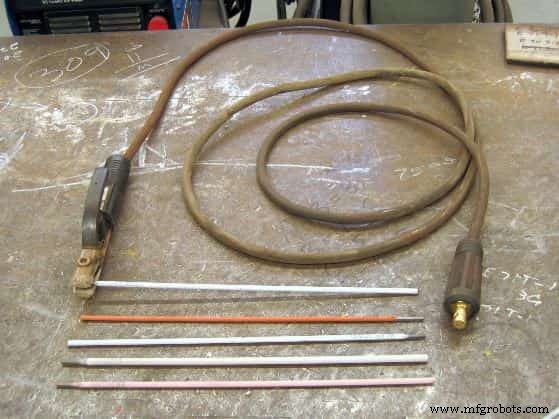
電極ホルダーは溶接ケーブルに接続され、電極をオンにします。絶縁ハンドルで電極を溶接継手に誘導し、溶接継手上方に電極を送り、溶融プールに電極を供給します。電極ホルダーは様々なサイズがあり、定格電流容量で評価されます。
3. アースクランプ
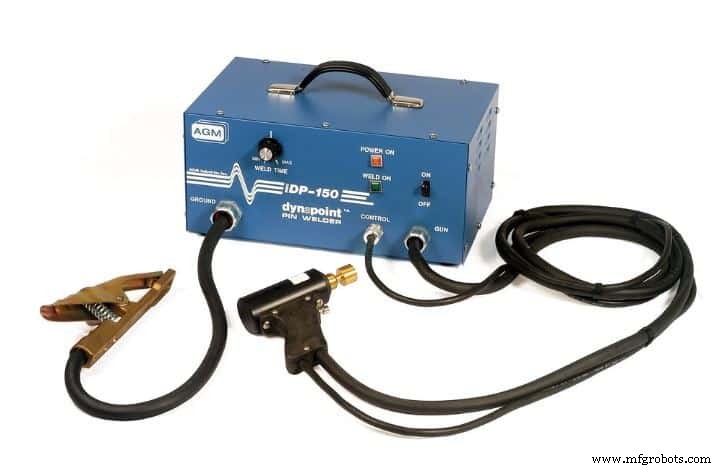
アースクランプはアースケーブルをワークに接続するために使用され、ワークに直接、またはワークが置かれているテーブルや治具に接続されます。溶接回路の一部として、電気抵抗による過熱なしに溶接電流を伝導できる必要があります。
4. 溶接ケーブル
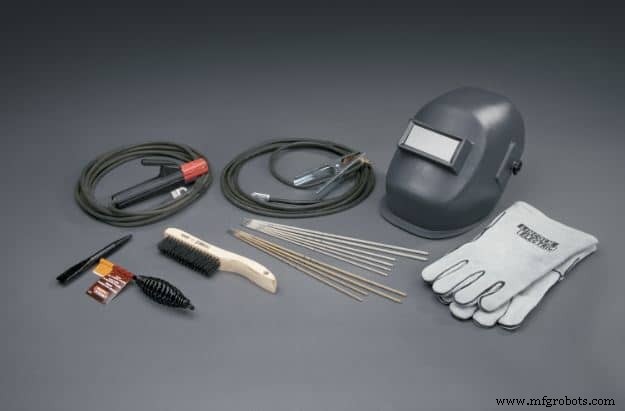
電極ケーブルとアースケーブルは溶接回路の必須部分です。非常に柔軟で、耐熱性の強靭な絶縁が必要です。電極ホルダー、アースクランプ、電源での接続は、低電気抵抗を保証するためにはんだ付けまたは確実なクリンプが必要です。ケーブルの断面積は、最小電圧降下で溶接電流を流せる十分なサイズでなければなりません。ケーブル長を延ばすには、抵抗と電圧降下を減らすためにケーブル径を太くする必要があります。
5. 付属装置(チッピングハンマー、ワイヤブラシ)
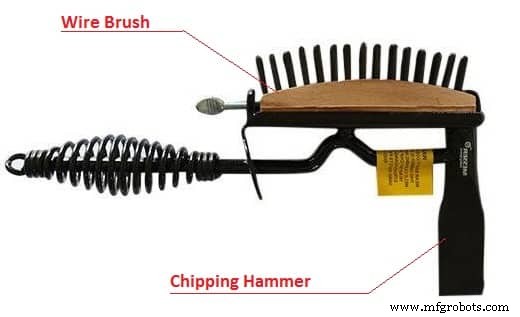
ほとんどの溶接工は溶接金属からスラグを除去する必要があることに同意します。スラグ除去方法をお悩みかもしれませんが、このプロセスは非常に簡単で数秒で完了します。スラグは溶接金属に強く結合するようには設計されておらず、チッピングハンマーやワイヤブラシのようなものがあれば十分です。溶接が良ければ良いほどスラグの結合は弱く、軽く叩くだけで除去できます。
6. 保護装置(ヘルメット、手袋など)
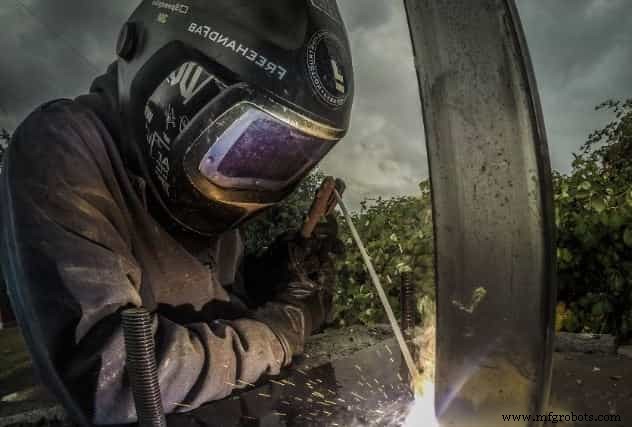
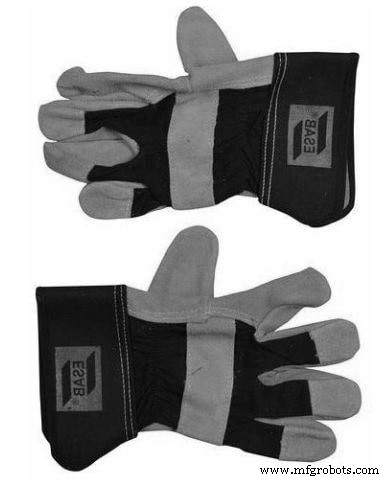
金属アークからの光線は赤外線と紫外線放射が高く、溶接工の目、顔、皮膚に非常に危険です。これらの光線とアークの強い光から保護する必要があります。手持ちシールドとヘルメットはオペレーターの顔と目をアーク光線から保護します。軽量材料で作られ、重量は600gを超えないようにします。反射光線から顔と目全体を保護できる十分な大きさである必要があります。
7. アーク溶接用電極
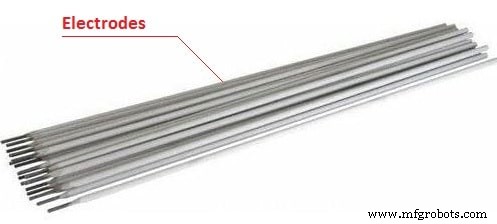
アーク溶接には非消耗電極と消耗電極の両方が使用されます。非消耗電極は炭素、グラファイト、タングステンなどで作られ、溶接作業中に消耗しません。消耗電極は目的と溶接する金属の化学組成に応じて様々な金属で作られ、無被覆と被覆に分類されます。
アーク溶接のメリット
アーク溶接のメリットは以下の通りです:
- 溶接装置が低コスト
- ガス溶接プロセスと比較して溶接作業が高速
- 溶接作業コストが低い
- 比較的シンプルで汎用性の高い技術
- 比較的少ない種類の電極で対応可能
- 電極被覆がシールドガス、合金元素、その他必須材料を比較的低コストで供給可能
- 溶接装置は扱いやすく、メンテナンスも容易
アーク溶接のデメリット
アーク溶接のデメリットは以下の通りです:
- 熱入力とフィラーメタル堆積を分離できない
- 電極材料が未使用端部、スラグ、ガスの形で廃棄される
- ビードにスラグ混入の可能性が高い
- 電極の適切な乾燥が行われないと、水分が溶接金属の品質を低下させる
- 金属スパッタとアークブローが一般的な問題
- 3mm未満の薄板ワークは溶接が困難
アーク溶接の用途
アーク溶接の主な用途:
- 装置が携帯可能でメンテナンスが容易なため、造船、パイプライン、メンテナンス作業などの一般建設・製造で広く使用される
- 携帯用燃料発電機を電源として使用できるため、遠隔地での作業に有用
- 3~19mmのワーク厚さに最適だが、熟練作業者が多層溶接技術を用いればこの範囲を容易に拡張可能
結論
アーク溶接プロセスについての疑問が解消されたことを願っています。まだ疑問がある場合は、お問い合わせいただくかコメントでお尋ねください。
お読みいただきありがとうございました。記事がお役に立てばシェアをお願いします。ご質問があればコメント欄でお気軽にお尋ねください。
ニュースレターを購読して、新着記事の通知を受け取ってください。
産業技術
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 溶接継手の5つの基本タイプ:設計、品質、コストへの影響
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- フラックスコアードアーク溶接(FCAW)完全ガイド:原理、二重シールド、メリット・デメリット
- カーボンアーク溶接:プロセス、機器、現代的応用
- サブマージアーク溶接(SAW)完全ガイド:原理から応用まで
- シールドメタルアーク溶接(SMAW)完全ガイド:原理・用途・メリット・デメリット