



押出し加工(エクストルージョン)の種類・原理・金属加工への応用を徹底解説
押出し加工とは
押出し加工は、塊状金属(ビレット)をダイス穴を通して強制的に押し出し、所望の断面形状を得るバルク成形プロセスの一種です。簡潔に言えば、高圧力下で金属をダイス穴を通し、断面を圧縮成形する金属加工手法です。
発明以来、中空・ソリッド問わず、棒材・管材・任意断面形状材の製造に押出しは不可欠となりました。ビレットをダイスへ押し出す/引き抜く操作のため必要な力は極めて大。熱間押出しが最も一般的(高温で変形抵抗低下)、冷間押出しは軟質金属限定です。
歴史
成形プロセスから概念誕生。1797年、ジョセフ・ブラマが押出しプロセスを特許取得。金属予熱後、手動プランジャーでダイス空洞へ押し出しパイプ製造。ブラマは押出し発明後、油圧プロセスを発明。トーマス・バーが油圧プレス技術と基本押出し技術を融合し中空管製造、1820年特許。硬質金属対応不可だったが、1894年バーが銅・真鍮合金押出し導入で技術革新。以来、多様技術へ進化し複雑構造製品を最低コストで量産可能に。
押出し加工の分類・9タイプ
- 熱間押出し
- 冷間押出し
- 温間押出し
- 摩擦押出し
- マイクロ押出し
- 直接押出し(順押出し)
- 間接押出し(逆押出し)
- 静水圧押出し
- 衝撃押出し
1. 熱間押出し
ビレットを再結晶温度以上で加工。熱間加工で加工硬化防止、ラム押出し容易。水平油圧プレスで実施。圧力30〜700MPa。高圧対応に潤滑必須。低温域は油・グラファイト、高温域はガラス粉末使用。ビレット加熱温度:0.5Tm〜0.75Tm(Tm=融点絶対温度)。
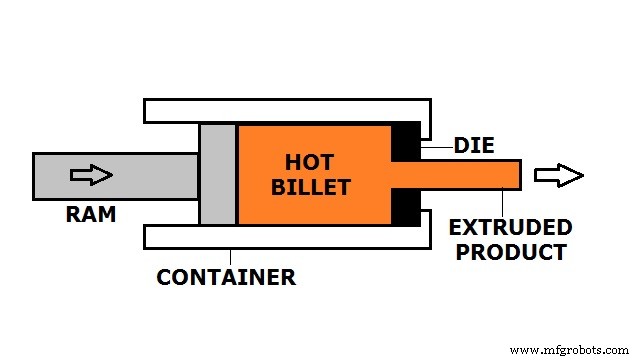
主要材料熱間押出し温度(℃):
| 材料 | 温度 |
|---|---|
| アルミニウム | 350〜500 |
| 銅 | 600〜1100 |
| マグネシウム | 350〜450 |
| ニッケル | 1000〜1200 |
| 鋼 | 1200〜1300 |
| チタン | 700〜1200 |
| PVC | 180 |
| ナイロン | 290 |
メリット:変形制御容易、加工硬化なし、必要力低減、初期クラック材加工可
デメリット:表面粗さ大、寸法精度妥協、容器寿命短、表面酸化リスク
2. 冷間押出し
スラッグをパンチ/ラムで密閉キャビティ内打撃成形。ラムがビレットをダイス穴押し出し、ソリッドビレットをソリッド形状へ変形。室温またはわずかに上で変形。必要力極大のため強力油圧プレス使用、圧力〜3000MPa。
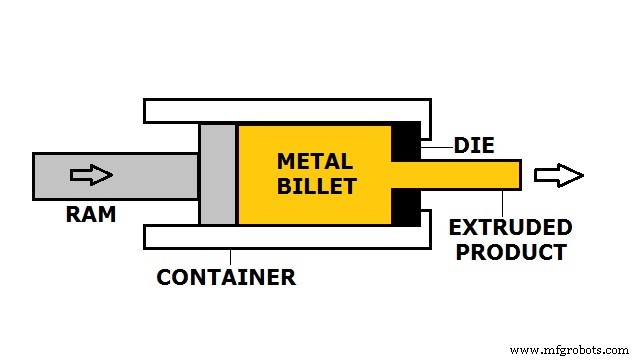
メリット:酸化なし、製品強度向上、寸法公差精密、表面仕上げ良好、硬度向上
デメリット:巨大力必要、大動力必要、非延性材不可、加工硬化が制約
3. 温間押出し
室温以上・再結晶温度未満でビレット押出し。押出し時微細組織変化防止目的。必要力と延性のバランス最適化重要。材料温度:424〜975℃範囲。
メリット:強度向上、硬度向上、酸化なし、極めて精密公差達成可
デメリット:非延性材不可、加熱装置追加必要
4. 摩擦押出し
ビレットと容器を逆方向回転させつつ、同時にビレットをダイス穴押し出し。相対回転速度がプロセス支配。硬質・非磁性・易切削・疲労強度良好鋼(K-モネル、メタルブロンズ、軟鋼等)でホーン製作。線状テーパー・指数テーパーホーン長さ=金属中音波長1/2。
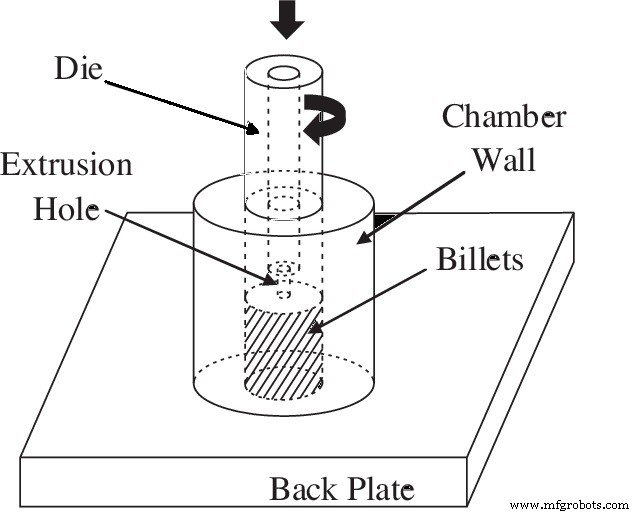
相対回転で大せん断応力発生→ビレット塑性変形、大発熱→予熱不要で高効率。金属粉・フレーク・切削屑(チップ/スワーフ)・ソリッドビレット等多様前駆体から、ワイヤー・ロッド・管・非円形断面を実質的に緻密化製造可能。
メリット:加熱不要、せん断応力で疲労強度向上、全材料ビレット可で経済的、低エネルギー、耐食性向上
デメリット:酸化予想、初期設備投資大、複雑機械
5. マイクロ押出し
サブミリメートル級製品製造プロセス。マクロ同様ビレットをダイスオリフィス押し出し成形。出力品1mm角通過サイズ。順押出し(ラム・ビレット同方向)、逆押出し(ラム・ビレット逆方向)が基礎技術。生体吸収性ステント・制御薬物放出システム等医療デバイス部品製造で多用。機械分野では微小ギヤ・微小管等製造で応用。
メリット:極複雑断面形状製造可、微小部品製造可、幾何公差向上
デメリット:微小ダイス・容器製作困難、熟練工必須
6. 直接押出し(順押出し)
ビレットを容器投入、輪郭ダイス穴有。ラムでビレット押し出し製品化。金属流れ方向=ラム移動方向。
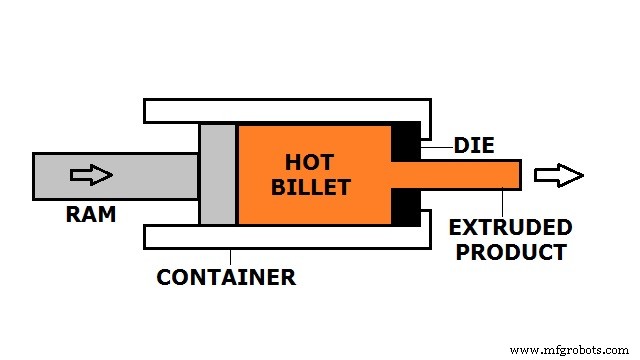
ビレット・容器壁間に大摩擦発生→ラム力大幅増大・消費動力増大。脆性金属(タングステン、チタン合金等)押出し困難(破断)。引張応力でマイクロクラック即形成→破断。ビレット表面酸化膜で摩擦増大、製品欠陥原因。対策:ラム・ビレット間にダミーブロック挿入し摩擦緩和。
製品例:管、缶、カップ、小型ギヤ、シャフト等。毎回ビレット端部残存(バット)→ダイス出口直後に切断除去。
メリット:長尺押出し可、機械的特性向上、表面仕上げ良好、冷間・熱間両対応、連続操業可
デメリット:脆性金属不可、大力・大動力必要、酸化可能性
7. 間接押出し(逆押出し)
ダイス固定、ビレット・容器一体移動。ダイスをラム側搭載(容器側でない)。ラム圧縮で金属がダイス穴(ラム側)へラム移動方向と逆方向に流出。マンダレルとダイス穴間通過。ビレット・容器相対運動なし→摩擦ゼロ。直接押出し超えるプロセスでラム力小。ダイス固定に容器長超える「ステム」使用。ステム柱強度が最大押出し長決定。ビレット・容器一体移動で全摩擦力排除。
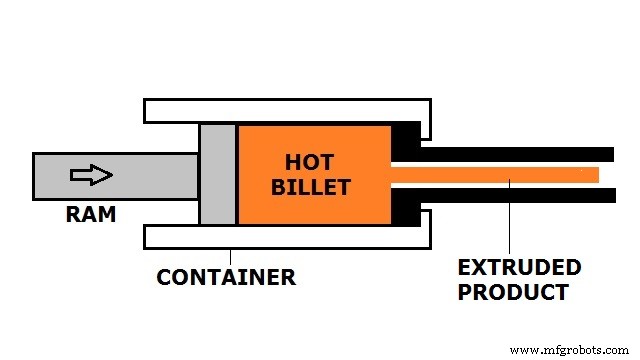
メリット:押出し力低減、微小断面押出し可、摩擦30%削減、作業速度向上、摩耗極小、金属流れ均一で押出し欠陥・粗粒リング帯発生抑制
デメリット:ステムサイズで押出し断面制約、押出し後残留応力懸念、不純物・欠陥で表面仕上げ・製品品質妥協
8. 静水圧押出し
ビレットを容器内流体包囲、ラム前進で流体経由ビレット加圧。容器内摩擦ゼロ、ダイス穴摩擦極小。ビレットは均一静水圧で容器ボア充填時撹乱なし→巨大長径比ビレット、ワイヤーコイル、不均一断面も完璧押出し可。直接押出しとの主差異:容器・ビレット直接接触なし。高温作業要特殊流体・手順。静水圧・無摩擦で延性向上→通常押出し不可の脆性金属にも適用可。延性金属・高減面比対応。
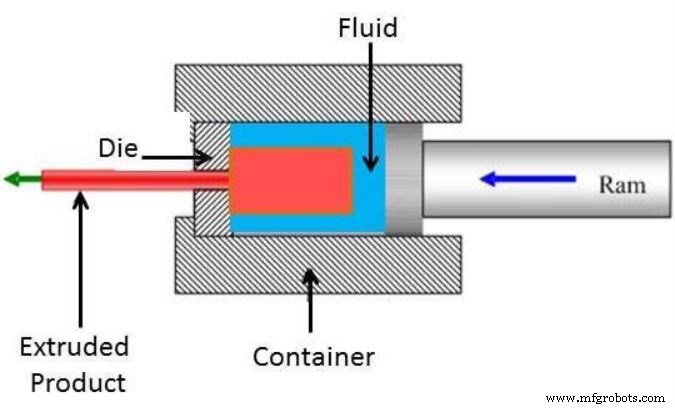
メリット:製品表面仕上げ・寸法精度優秀、摩擦ゼロ、必要力最小化、ビレット残渣ゼロ、材料流れ均一
デメリット:高温時特殊流体・手順必須、ビレット毎テーパー加工必要、流体封入困難
9. 衝撃押出し
金属押出しプロファイル製造主要工法。従来法は高温軟化必要だが、衝撃押出しは常温ビレットを高圧・高効率で押出し。潤滑済スラッグをダイスキャビティ投入、パンチ単打撃。金属がパンチ周りへダイス・パンチ隙間流出。
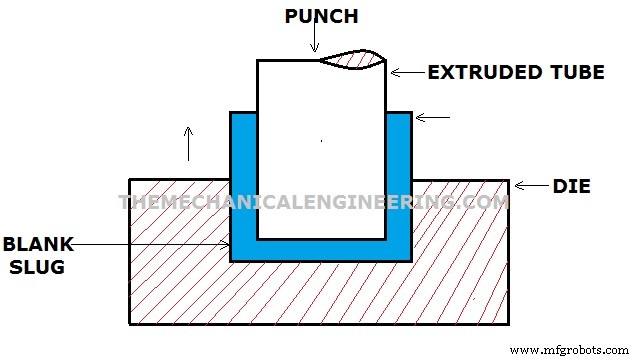
軟質材(鉛、アルミ、錫等)に最適。常温実施。逆衝撃法で極薄肉実現。歯磨きチューブ・電池ケース等例。高速・短ストローク。圧力でなく衝撃圧力で押出し。順・逆・混合衝撃可能。
メリット:大幅サイズ縮小、高速(機械加工時間90%削減)、生産性向上、公差精度向上、原材料90%節約
デメリット:超大圧縮力必要、ビレットサイズ制約
押出し力に影響する因子
- 加工温度
- 装置設計(水平/垂直)
- 押出しタイプ
- 押出し比
- 変形量
- 摩擦パラメータ
押出し加工の応用・用途
- 管・中空パイプ量産、プラスチック製品製造
- 自動車産業:フレーム・ドア・窓枠等製造
- アルミニウム多産業構造材利用
産業技術