



プラスチック押出成形の理解:プロセス完全ガイド
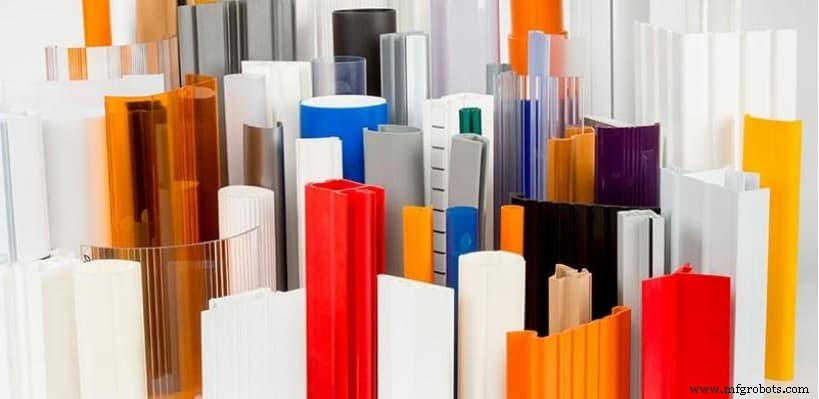
プラスチックは、その汎用性、長寿命、シンプルな製造要件により至る所に存在します。プラスチック押出成形は、射出成形と並んで、大量生産で最も一般的なプロセスの一つです。一般的に、押出成形はパイプ、チューブ、ドアプロファイル、その他の大型アイテムのように連続したプロファイルを使用する場合に一般的です。
プラスチック押出成形の産業用途は1世紀以上前に始まり、時代とともに進化し続けています。今日でも、そのシンプルさ、効率性、正確な結果の提供により、多くのプラスチック製造プロジェクトで最適な選択肢となっています。
以下のテキストでは、プラスチック押出成形プロセスの基本、その利点、制限、種類、そしてさまざまな業界での一般的な用途について説明します。
プラスチック押出成形の概要
プラスチック押出成形は、プラスチックの粒子が押出機のさまざまなコンポーネントを通過し、熱と圧力の助けを借りて連続したプロファイルとなるプロセスです。プロセスをよりよく理解するには、まず押出機とその仕組みを理解することが重要です。
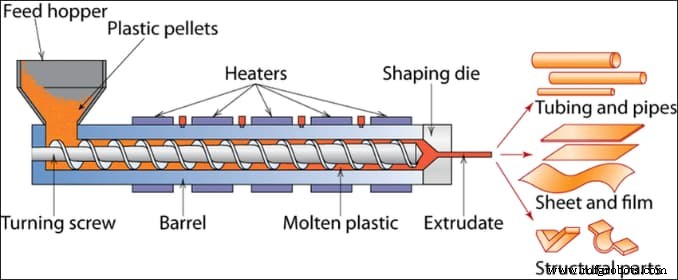
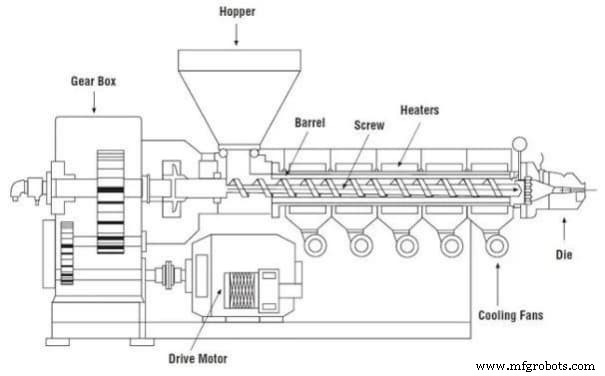
上記の画像は、一般的なプラスチック押出機で、以下のコンポーネントを備えています:
- ホッパー: これはプラスチック押出機の最初の段階です。ホッパーは粒状のプラスチックを貯蔵し、プロセスの次の段階に備えます。
- フィードスロート(供給口): フィードスロートは、ホッパーから来るプラスチックをバレルに向けて導きます。
- ブレーカープレート: このコンポーネントはバレルのフィルターとして機能し、圧力維持を助けます。
- バレル: これは加熱されたコンポーネントで、プラスチックを軟化させ融点に近づけます。さらに、バレル内の回転スクリューが材料をフィードパイプへ押し出します。
- フィードパイプ: バレルから来る溶融プラスチックの導管として機能します。
- ダイ(金型): これは材料が押し出されて目的のプロファイルを得るための剛性金属部品です。
- 冷却システム: 最後に、押出プロファイルが急速冷却によって固化する最終段階です。
プラスチック押出成形の仕組み
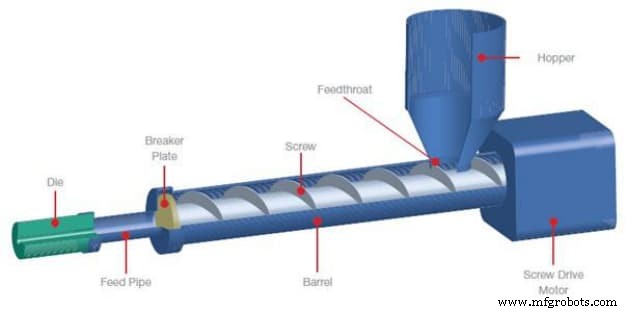
プラスチック押出成形プロセスは、処理しやすい小さなプラスチック片でホッパーを満たすことから始まります。フィードスロートが重力を利用してそのプラスチックをバレルに移送し、さらなる処理を行います。
材料がバレルに入ると、少なくとも3つの温度ゾーンによって温められ始め、フィードスロートから離れるにつれて温度強度が増します。
温度が上昇すると、バレルは連続的に回転するスクリューを使用して溶融プラスチックを機械の次のコンポーネントへ押し出します。スクリューと圧力もまた熱を生成するため、温度ゾーン自体は予想される押出温度ほど高温である必要はなく、これによりエネルギーを節約し押出プロセスを容易にします。
液状プラスチックは、ブレーカープレートによって支持されるスクリーンを通ってバレルから出ます。このスクリーンは材料から異物を除去し、内部圧力を維持します。材料はフィードパイプを通って、プロジェクトから得たい押出プロファイルと同じ形状を持つ特別に製造されたダイに入ります。
ダイを通過する際、溶融材料はダイ開口部と同じ形状を作り出し、押出プロセスが完了します。
ダイを完全に通過すると、押出プロファイルはウォーターシャワーまたは一連の冷却ロールで冷却され、熱可塑性押出プロファイルの形状が永久的なものになります。
プラスチック押出成形の歴史
押出成形は常に大量生産プロセスでした。ドイツでパウル・トロエスターが最初のプラスチック押出機を作ったことから始まりました。それ以来、プロセスの基本原理はほとんど変わっていません。
しかし、効率性と材料処理能力の面では大きな改善がありました。過去には、押出機は特定の種類のプラスチックしか扱えず、多くの要件がありました。時代とともにこれは改善され、今日ではプラスチック押出成形はより汎用性が高く、柔軟で、さまざまな種類のプラスチックを一緒に扱うことが可能です。
押出プラスチックのもう一つの一般的な問題は、適切な機械的特性と強度を持たないという点です。これは過去には大きな問題でしたが、技術の新たな発展により改善されました。今日、カスタムプラスチック押出成形は、現代の産業用途から期待される品質、一貫性、機能性を提供するため、選択されるプロセスとなっています。
プラスチック押出成形プロセスの種類
扱う押出成形プロセスの種類はダイの形状によって異なります。プラスチック押出成形の基本プロセスは同じですが、さまざまな種類のプロセスにより、さまざまな形状を扱う複雑さと複雑さに効率的に対処できます。
現在、業界で使用されている4つの主要なプラスチック押出成形プロセスを紹介します。
1 – チューブ押出成形
このプロセスは、長いチューブ、パイプ、その他同様のアイテム向けです。一般的に、中空機器の加工はより困難になります。それでも、ダイに到達するまでこの押出プロセスは同じです。その段階で、プロセスは中空部品の処理に必要なより高い動力要件を克服するために正の内部圧力を使用します。
2 – ブローフィルム押出成形
ブローフィルム押出成形プロセスは、買い物袋やその他の包装材料など、日常的な多くのアイテムを作るためにかなり一般的です。再び、プロセスは他の種類の押出成形(アルミニウム押出成形プロセスなど)と同様です。しかし、主な違いは、材料がダイを離れる前に冷却を経るダイ段階にあります。
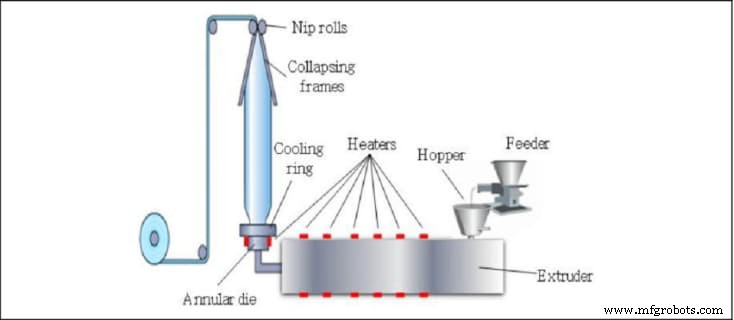
この段階では、材料は完全には固化しません。そのため、後で吹き付けによる膨張の追加プロセスを経ます。このプロセスは薄いプラスチックフィルムに限定されます。より厚いシートの場合、他のプロセスを経る必要があります。
3 – シートフィルム押出成形
このプロセスは前述のブローフィルム押出成形と非常に似ています。しかし、吹き付けには厚すぎるワークピース向けです。その場合、材料は引き抜きとローリングプロセスを経て必要な形状を得ます。
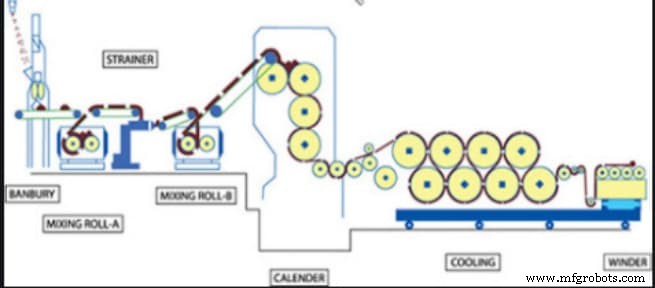
ローリングプロセスはプラスチックを冷却し、永久的に固化させます。一般的に、このプロセスではアイスクリーム箱、ジュースカートン、ワイン箱、その他の厚いプラスチック包装を容易に作成できます。
4 – オーバージャケット押出成形
次の押出成形タイプは、絶縁ワイヤーやプラスチックで完全に覆う必要があるその他の類似用途向けです。プロセスはシンプルです。コーティングが必要な材料をダイを通して引き抜き、プラスチックカバーを与えます。
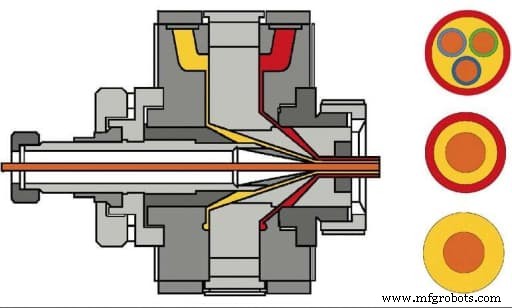
要件と用途に応じて、プラスチックと材料の間に密着性が必要な場合もあります。その場合、必要なのは圧力ツーリングを使用することだけです。このシンプルな追加により、材料に十分な圧力をかけ、長期間持続する優れた密着性を提供します。
プラスチック押出機の種類
プラスチック押出機への投資を検討している場合、シングルスクリューまたはツインスクリュー押出機のどちらかを選択できます。両デバイスとも、前述のすべてのプロセスを実行する同じ能力を持っています。しかし、押出機の種類は生産速度、混合能力、運用の全体的な柔軟性に影響を与える可能性があります。
各種押出機がもたらすものの詳細を以下に示します。
シングルスクリュー押出機
名前が示す通り、シングルスクリュー押出機はバレル内に1本の回転スクリューを持つシンプルな装置です。一般的に、シングルスクリュー押出機はパイプやシートのようなシンプルなプロファイルが必要な状況に最適です。シングルスクリュー機はかなりうまく機能しますが、やや遅く、混合性が良くなく、複雑な形状には最適な選択とは言えません。
ツインスクリュー押出機
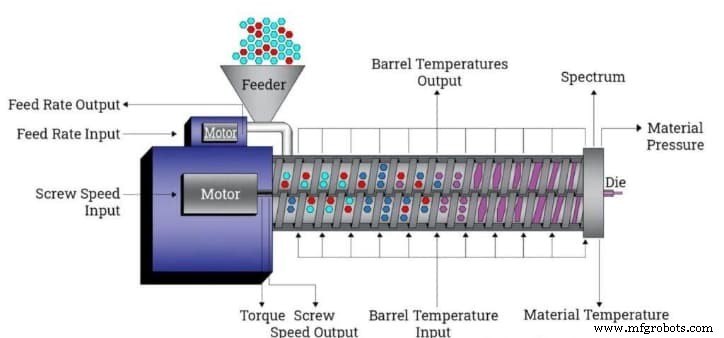
名前が示す通り、ツインスクリュー押出機はバレル内に平行なスクリューを持っています。用途に応じて、ツインスクリューは同じ方向または異なる方向に回転できます。その設計により、ツインスクリュー押出機はより高い安定性、排気性能、速度、混合性能を提供します。
プラスチック押出成形の利点
押出成形は、汎用性、柔軟性、一貫性の完璧な組み合わせを提供する人気の大量生産方法です。プラスチックの押出成形プロセスの主な利点をいくつか紹介します。
- コスト効率: 他のプロセスと比較すると、押出成形はかなりコスト効率に優れています。一般的に、プラスチック部品は射出成形サービスまたは押出成形で開発されます。しかし、押出成形には複雑なツーリング要件がなく、はるかにシンプルで、コスト削減につながります。さらに、押出機は中断なしで連続稼働でき、24時間製造を実現して在庫不足のリスクを低減します。
- 比類なき柔軟性: 一貫した断面があれば、プラスチック押出成形プロセスであらゆる形状やプロファイルを作成できます。複雑な形状からシート、パイプ、その他の製品まで、押出成形はほぼすべての種類のデザインを提供できます。
- 変更可能: 冷却プロセス前であれば、熱いプラスチックはかなり可塑性があります。これにより、最終製品が必要なサイズになるように他の成形操作を容易に実行できます。
プラスチック押出成形の主な用途
プラスチック部品を作る主要な方法の一つとして、押出成形プロセスの全体的な用途はあまりにも広範囲にわたります。しかし、以下はプラスチック押出成形技術が不可欠な役割を果たす最も顕著な分野の一部です。
パイプとチューブ
パイプとチューブは、最も一般的なプラスチック押出成形製品の一つです。ダイ要件も最もシンプルで、必要なのは単純な円筒プロファイルだけです。PVCパイプも業界で極めて一般的ですが、他の代替材料も見つかります。どの材料を使用しても、パイプとチューブがプラスチック押出成形を経た可能性が高いです。
ワイヤー絶縁
プラスチックは天然に優れた電気絶縁特性を持っています。さらに、天然の柔軟性と熱安定性により、通電ワイヤーの絶縁とジャケッティングに最適な選択肢となります。一般的に、ほとんどのジャケッティングと絶縁作業は、最も簡単で長持ちする結果が得られるため押出成形プロセスを使用します。
窓
窓枠は押出プラスチックのもう一つの一般的な用途です。多くの人がPVCをこの目的で使用します。それは長持ちし、太陽からの紫外線に対する天然の耐性があるためです。
ドア
窓と同様に、ドア枠も連続プロファイルと一定の断面があるため、押出成形の一般的な用途です。再び、PVCは安定性と優れた機械的特性により、ドア枠やその他の家庭用備品でかなり人気があります。
ブラインドとシェード
これは押出成形がいかに一般的かを示すもう一つの古典的な例です。ブラインドとシェードは、機能性のために複数の同一スロットが組み合わさっていることがよくあります。ポリスチレンの押出成形(一般的なプラスチック選択)により、ブラインドでよく見られるフェイクウッドの外観を実現できます。
清掃用具
ワイパー、スクイージー、その他の清掃用具はハンドルにプラスチックを使用します。一部の製品には、より良い清掃を提供するゴムのようなプラスチックが使われており、それらを大量生産するには押出成形が必要です。
RapidDirect:高品質プラスチック押出成形サービスの最適な選択
プラスチック押出成形は、その相対的なシンプルさ、コスト効率、汎用性から一般的な選択肢です。しかし、それが誰でもプロセスを開始できることを意味するわけではありません。押出技術には、一貫した結果を保証する複数の前提条件、設計要件、その他の重要な考慮事項があります。さらに、開始するには複数の種類の設備とその他のセットアップへの投資が必要です。
中小企業にとって、これほど多くの時間とリソースを投資することは非現実的です。彼らにとって、RapidDirectのような包括的で経験豊富な押出サービスが最適な選択です。
RapidDirectでは、単なるシンプルなサービスプロバイダー以上を目指しています。設計フェーズから最適化まで、すべての製造ニーズのワンストップショップです。最新の機械と最も経験豊富なチームを擁し、可能な限り短時間で品質、信頼性、パフォーマンスの最良の組み合わせを提供します。
RapidDirectを際立たせるものの一つは、完全なオンライン見積もりプラットフォームです。プロジェクトの予想コストを即座に提示する最も先進的なシステムを備えています。
設計とプロジェクトのその他の仕様を追加するだけで、開始に必要な予想コストをご連絡します。それだけでなく、設計を最適化し、最良の結果を得るためにプロセス全体を合理化する無料の製造向け設計(DFM)レポートも提供します。
ボーナス:プラスチック押出成形 vs アルミニウム押出成形
押出成形はプラスチックに限定されません。連続プロファイルを持つ金属部品にもプロセスを使用できます。一般的に、アルミニウムは材料の強度、密度、リサイクル性、その他の機械的特性により、押出成形プロセスを経る最も一般的な金属の一つです。
今日、アルミニウム押出成形は、バー、トラック、パイプ、ヒートシンク、その他多数のアイテムを作る一般的な製造プロセスです。一般的に、材料が連続プロファイルと均一な断面を持つという要件は、アルミニウムの場合も当てはまります。
さらに、プラスチック押出成形プロセスとアルミニウム押出成形の重要な違いは温度です。
プラスチックとは異なり、アルミニウム押出成形は熱間と冷間の両方が可能です。冷間押出成形は一般的に高強度の材料を提供しますが、より多くの動力を必要とします。対照的に、熱間押出成形は350℃〜500℃で行われ、加工は容易になりますが、機械的特性の犠牲を伴います。
産業技術
- CNCタッピング完全解説:高精度ねじ切りの準備・操作・工具管理・最新技術
- 押出プロセスの理解:用途、材料、技術
- 製造ボトルネックをデータで解消:生産性向上の実践ガイド
- サンドブラストの主なメリット:表面処理と金属加工における活用
- 粉末冶金完全解説:定義、プロセス、メリット、用途、FAQ
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- 現代の製造プロセス:主要技術とイノベーション
- プラスチック押出成形マスター:プロセス・材質・主要用途
- インパクト押出し:プレスの一撃で金属部品を成形
- 押出しブロー成形とは:完全概要
- プラスチックを解き明かす:定義・材料・用途のエキスパートFAQ