



溶接継手5種類の種類・特徴・選び方を図解で徹底解説【PDF付き】
溶接継手(ウェルディングジョイント)とは
溶接には忍耐・精密さ・創造性が必要。成功には業界で用いられる多様な工法・実践知識、溶接継手タイプの理解が不可欠です。
溶接継手とは、2枚の金属板を接合するための配置・形態を指します。溶接目的は無限大で、用途・プロセスごとに適した溶接・継手タイプが異なります。
米国溶接協会(AWS)規格では5基本継手タイプが標準化され、各々が異なるニーズ・力学条件に対応。順に解説します。
溶接継手5基本タイプ
- バット継手(突合せ継手)
- ラップ継手(重ね継手)
- エッジ継手(縁継手)
- T継手(ティー継手)
- コーナー継手(隅肉継手)
1. バット継手(突合せ継手)
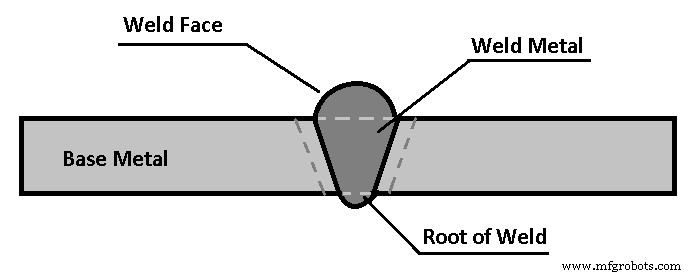
2金属板を同一平面上で端面同士を突き合わせた継手。溶接で最も一般的。構造物製作、配管・バルブ・継手溶接等で多用。準備簡単、多様なバリエーション適用可能。
バリエーション:角度、隙間幅、グルーブ形状、ルート、溶接サイズ等。代表例:
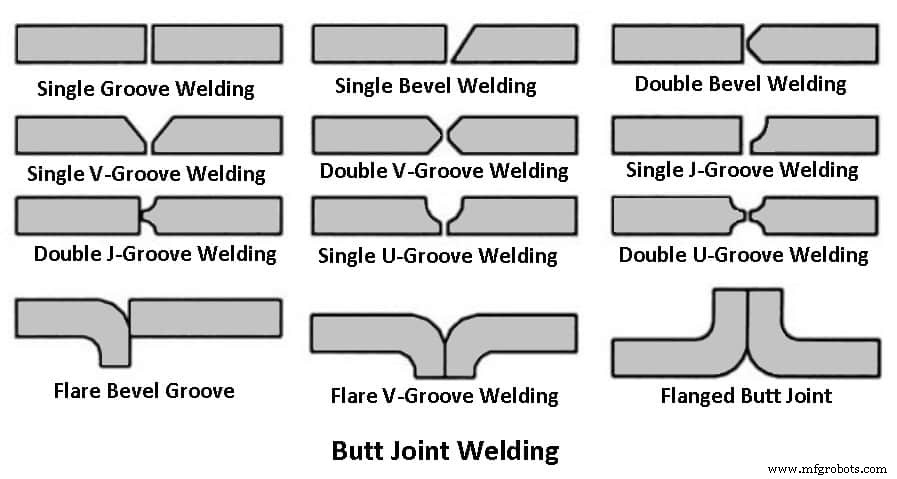
- スクエア溶接
- シングルベベル溶接
- ダブルベベル溶接
- Vグルーブ溶接
- ダブルVグルーブ溶接
- Uグルーブ溶接
- ダブルUグルーブ溶接
- J溶接
- ダブルJグルーブ溶接
2. ラップ継手(重ね継手)
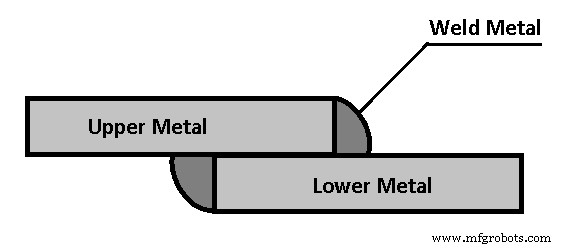
バット溶接の変形で、2板を重ね合わせ(オーバーラップ)た継手。板厚違いの2板溶接に適用。両面溶接で高強度確保可能。電子ビーム・レーザービーム・抵抗スポット溶接で常用。厚板には稀、主に薄板(シートメタル)用。重ね部でラメラティアリング(層状割れ)や腐食リスクあり。適正技術・変数調整で対処可能。代表例:
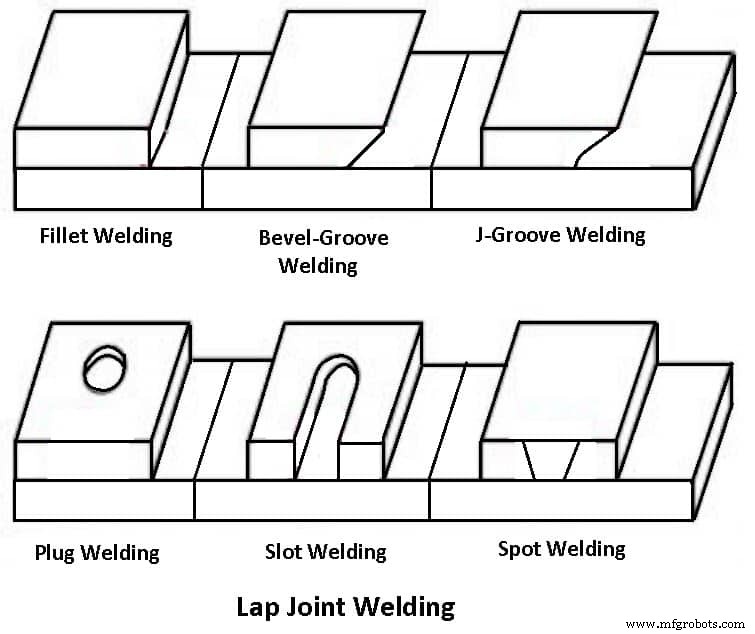
- フィレット溶接
- スポット溶接
- プラグ溶接
- スロット溶接
- ベベルグルーブ溶接
- フレアベベルグルーブ溶接
- Jグルーブ溶接
3. エッジ継手(縁継手)
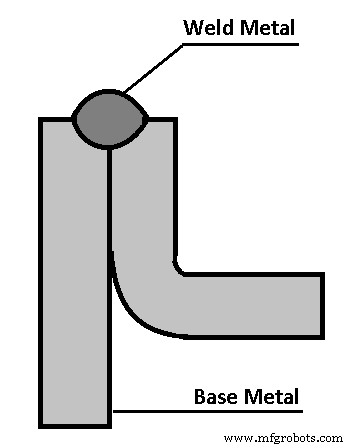
ラップ継手類似だが、両板面を隣接・概ね平行に配置し溶接点で接合。両板を角度曲げて形成。同一縁同士を溶接するが、溶接が板厚全貫通しないため高強度ではない。金属接触面で腐食発生し、気孔・スラグ混入・未溶融等欠陥リスク。低応力・低圧力用途(薄板縁接合、マフラー等)で常用。代表例:
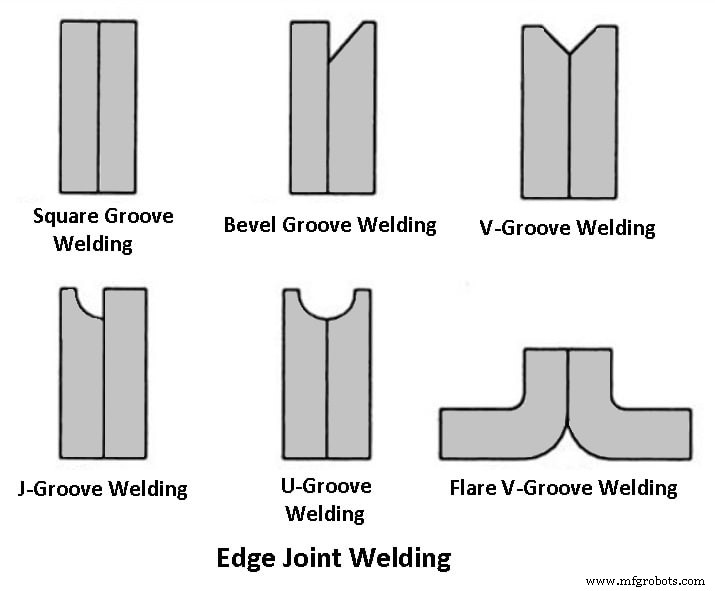
- Vグルーブ溶接
- Uグルーブ溶接
- Jグルーブ溶接
- ベベルグルーブ溶接
- スクエアグルーブ溶接
- コーナーフランジ溶接
- エッジフランジ溶接
4. T継手(ティー継手)
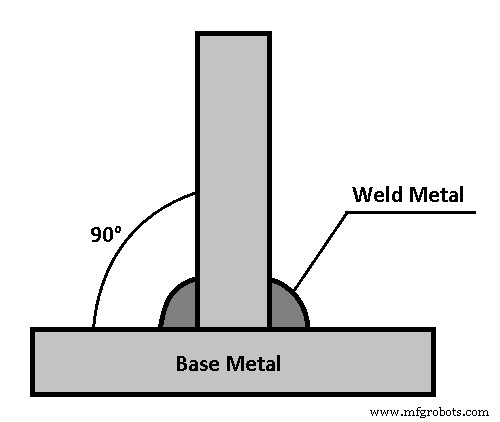
2板が90°交差し、一方が他方中央に位置する「T」字形。両面フィレット溶接が標準。ベースメタル厚い場合グルーブ加工併用。配管ベースメタル溶接で形成。ラメラティアリングリスク(拘束による)。ストッパー設置で継手損傷防止対策。代表例:
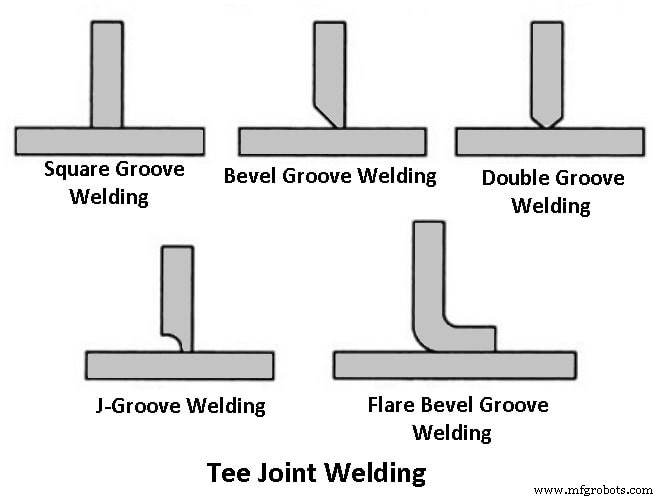
- プラグ溶接
- スロット溶接
- ベベルグルーブ溶接
- フレアベベルグルーブ溶接
- フィレット溶接
- Jグルーブ溶接
- メルトスルー溶接
5. コーナー継手(隅肉継手)
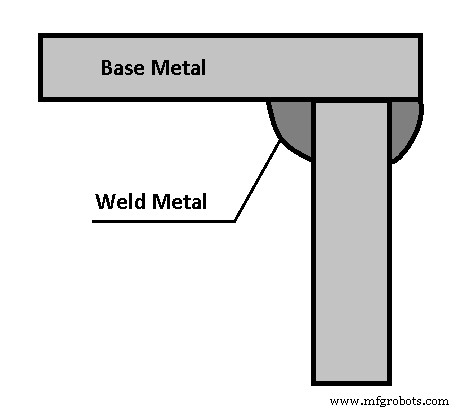
T継手類似だが板位置が異なる。T継手は中央交差、コーナー継手は両板端が開放/閉鎖型で「L」字形形成。板金産業(箱・フレーム製造等)で最頻出。ラメラティアリング、未貫通、気孔、スラグ混入等欠陥リスク。グルーブ加工、オープンコーナー採用等で低減可能。代表例:
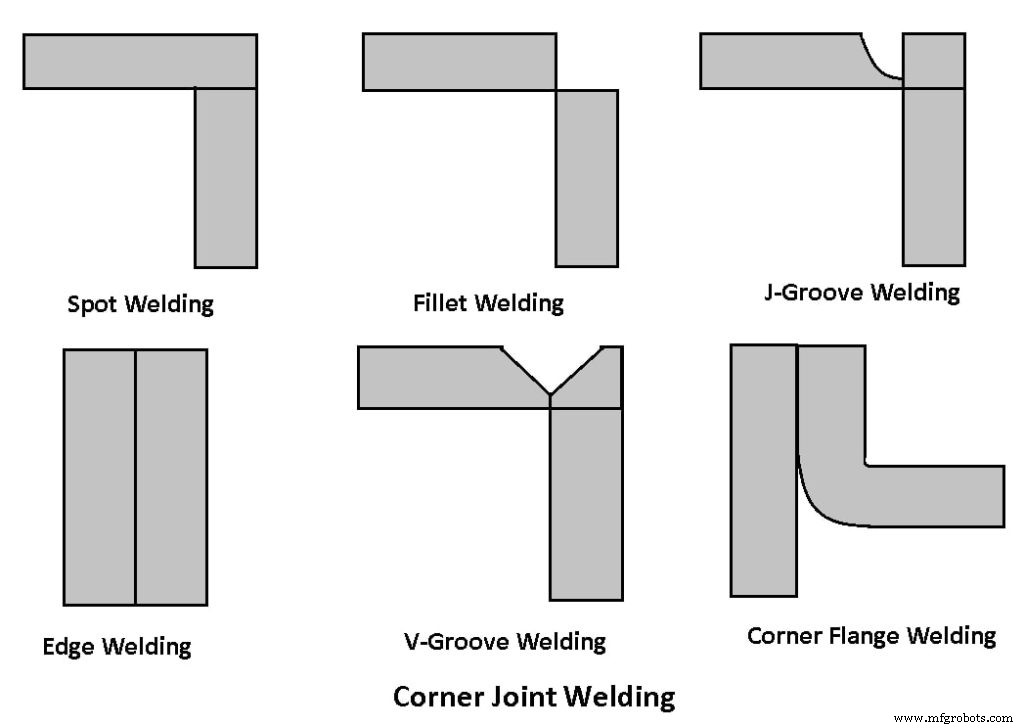
- フィレット溶接
- スポット溶接
- エッジ溶接
- Jグルーブ溶接
- Uグルーブ溶接
- Vグルーブ溶接
- フレアVグルーブ溶接
- スクエア/バットグルーブ溶接
- コーナーフランジ溶接
- ベベルグルーブ溶接
総括
産業適用で溶接継手はリベット継手より経済的、少人力・少材料、継手効率も高い。溶接継手について疑問解消できたことを願います。ご質問はコメント欄へ。記事が良ければシェアを。無料PDFダウンロードはこちらから。
ニュースレター登録で新着通知を受け取れます。無料です。
産業技術
- 溶接継手の5つの基本タイプ:設計、品質、コストへの影響
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- 溶接ヘルメット8種類を徹底比較:メリット・デメリットと最適な選び方
- 溶接換気の完全ガイド:種類・メリット・実践例
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- 溶接技術の種類と用途:主要5工法を徹底解説
- 代表的融解溶接5技法:アーク/レーザー/誘導/酸素燃料/固体反応
- 機械ジョイント解説:種類、用途、一般的な故障ポイント