



超音波加工の基礎:原理・構成・メリットデメリット・工業応用を完全解説
超音波加工(USM)とは
超音波加工は、工具の高周波・低振幅振動と、工具・被削材間の微細研磨粒子(スラリー)によって被削材表面から材料を除去する非従来型機械加工プロセスです。工具が直接被削材に衝突せず、研磨粒子が打撃・ハンマリングで材料除去する衝撃侵食加工です。
超音波加工装置の構成・主要部品
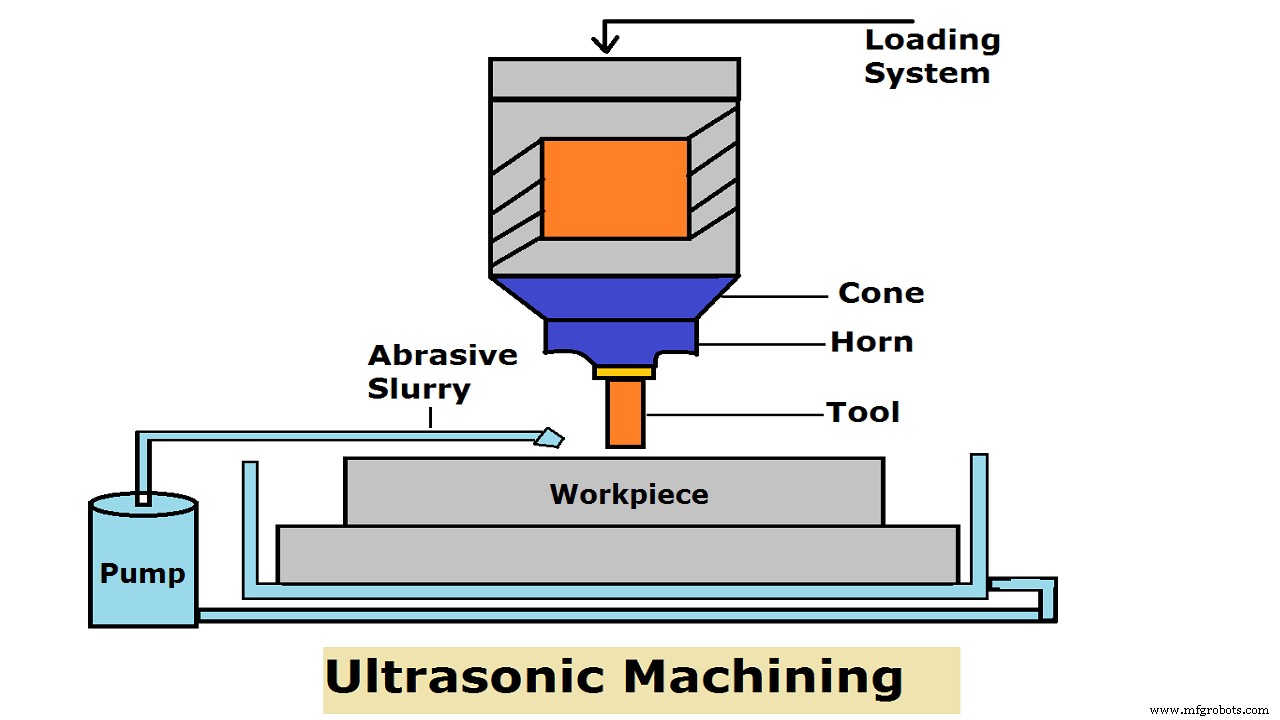
- 電源(高周波発振器/電子発振器):商用電源(50-60Hz)を高周波電気信号(20-40kHz)に変換。振幅は微小(μmオーダー)。
- 変位増幅器(ホーン/ベロシティトランスフォーマー):トランスデューサー振動を増幅・集中し、工具駆動に十分な強度へ。硬質・非磁性・易切削・高疲労強度鋼(K-モネル、メタルブロンズ、軟鋼等)製。線形/指数テーパーホーン長さ=金属中音波長1/2。
- 工具(ツール):ハンマリング主体。十分延性材料で脆性破壊回避。工具摩耗不可避(被削材と並行除去)。疲労抵抗性必須(超音波域へ打撃率上昇→動的負荷増大)。加工率∝打撃率。
- 研磨スラリー:加工点へ研磨粒供給・除去(被削材・工具除去分含む)キャリア。水系媒質一般。工具押付け圧力:研磨粒破砕しない低圧、かつ被削材破砕確保の高圧に設定。研磨粒破壊強度>被削材。
- 電気機械トランスデューサー:電気エネルギー→機械振動変換。高周波電気信号→高周波・低振幅振動。
- 圧電トランスデューサー:圧縮で微小電流発生、通電で伸長、遮断で元寸法復元。〜900W対応。
- 磁歪トランスデューサー:磁場印加で形状変化。ニッケル/ニッケル合金製。効率20-30%。〜2000W対応。最大伸縮約25μm。
- 研磨粒供給ノズル(アブレシブガン):研磨粒を水媒質スラリーで加工点へジェット噴射供給。常時新鮮研磨粒を定圧供給、加工屑(除去材料・破砕研磨粒)同時排出。
- 被削材(ワークピース):脆性非導電材(エンジニアリングセラミックス等)加工対象。熱影響・残留応力なし。3次元複雑形状加工可能。
超音波加工の作動原理
工具・被削材間ギャップ約0.25mm。工具は延性材。間に研磨スラリー充填。
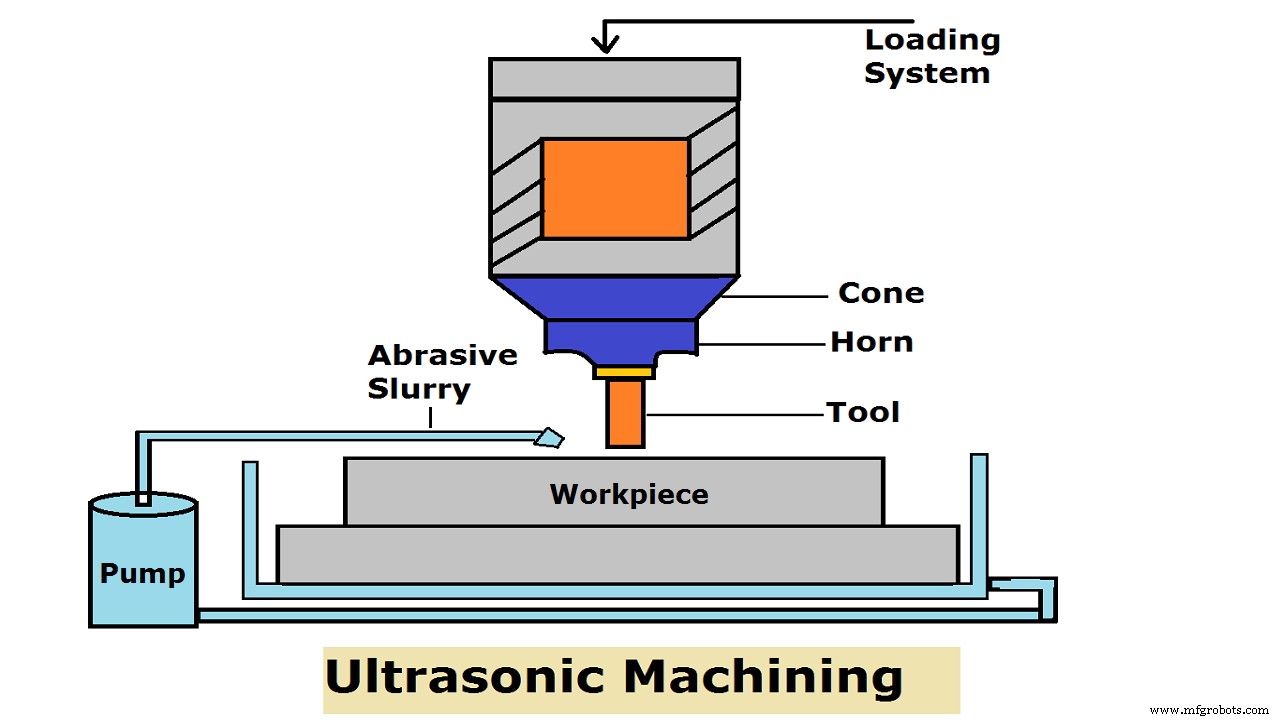
研磨粒が工具に埋め込まれ、工具下降時に研磨粒が被削材をハンマリング除去。除去物はスラリー流で洗い流し。工具をわずかにテーパー形状にしストレート穴加工対応。
- キャリア流体粘度上昇→排出困難→除去率低下
- 周波数上昇→単位時間当り衝撃回数増→除去率上昇
- 振幅上昇→研磨粒運動量増大→除去率上昇
- 研磨粒濃度上昇→衝突箇所増→除去率上昇。だが閾値超過で研磨粒同士衝突→運動量損失→除去率低下
- 研磨粒径上昇→衝撃面積拡大。但閾値超過で運動量低下
- 振幅5-75μm、周波数19-25kHz典型
- 除去率順:ECM > EDM > USM
超音波加工のメリット
- 脆性非導電材、硬脆材加工可能
- 発熱なし→被削材物理変化極微小/皆無
- 導電性不良でEDM/ECM不可な非金属も加工可能
- バリなし・歪み少
- EDM、ECG、ECM等新技術と併用可能
- 無騒音作業
- 熟練/非熟練問わず操作可能
- 良好表面仕上げ・高精度達成可能
- 導電性不問で全材料加工可能
超音波加工のデメリット
- 材料除去率(MRR)が低い
- 切削単位エネルギー大(エネルギー効率低)
- 軟質材加工困難
- 深穴加工困難(スラリー移動制約)
- 研磨粒子移動による工具摩耗率高い
超音波加工の工業応用
- 非導電セラミックス加工
- 高歩留まり損失(脆性)材料の効果的加工
- ワイヤードローイング、パンチング、ブランキング用ダイス加工
- 歯科治療:無痛で任意形状穴あけ
- 石英、ガラス、セラミックス研削
- 工業用ダイヤモンド切削
- ダイス製造
産業技術
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- ホーニングプロセス完全解説:定義、構造、原理、メリット、用途
- ラッピングプロセス徹底解説:原理、種類、材料、用途
- アブレッシブジェット加工:構成、原理、実用応用
- 超音波加工:原理、プロセス、主要メリット
- 超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド