



エキスパート工具バランシングで工具寿命と生産性を向上させる
切削工具振れとツールホルダーアンバランスは加工を困難にします。工具バランシング技術と、この手順を正しく行うことで振動を最小限に抑え、表面仕上げと工具寿命の両方を改善する方法を解説します。
工具バランシングは、主軸回転数20,000rpm以上の高速加工では必須です。しかし多くの専門家は、バランシングの必要性はわずか6,000rpmから始まると指摘し、この重要ステップを省くと工具寿命と生産性の両方が低下すると警告します。
Haimer Inc.社長のブレント・ホルデン氏はその一人です。15年前、ウィスコンシン州のある機械ショップがボーリング加工で苦戦していた話をよく引き合いに出します。Haimerのツールバランサー導入後、そのジョブだけでなく多くのジョブでスループットが大幅に向上しました。
「そのショップには6,000rpmを超える機械が一台もありませんでした」とホルデン氏は回顧します。「主軸速度に関わらず工具バランシングの重要性を示す素晴らしい証言です。」
彼らだけではありません。米大手エンジンメーカーはツールバランシング導入で年間25万ドルの計画外ダウンタイムコストを削減。ミネアポリスのK&G Manufacturingは、オフラインプリセットツールホルダーアッセンブリがバランシングにより初回から正確な寸法で切削できるようになりました。研削業界でもバランシングの価値は知られており、切削工具メーカーOSGは砥石パックバランシング後、出力20%増、主軸寿命30%延長、消費電力18%削減を達成しました。
これら逸話で懐疑派が納得しないなら、工具バランシングの有効性を説明するより科学的な例を示しましょう。
Haimerエンジニアは、バランス済みと未バランスの2つのツールホルダーにエンドミルを装着。両方を同社ツールプリセッターでチェックし、振れは2ミクロン未満。その後各アッセンブリを18,000rpmで回転させ、加速度計で解析しました。結果は? バランス済みアッセンブリは同レベルの近ゼロ振れを維持したのに対し、未バランス品は11ミクロン(0.0004インチ)へ跳ね上がりました——5倍の増加です。
工具寿命を奪う振れが十分でないなら、こう考えてください:機械主軸リビルダーに早期故障の主原因を尋ねれば、多くはa) 衝突、または b) ツールホルダーアンバランスと答えるでしょう。多くのマシニングセンター——特に高速主軸搭載機——では主軸交換費用がツールバランサー価格を軽く超え、機械ダウンタイムとそれによる生産遅延は別途発生します。
「バランス済みツールホルダーを買えば済む」と思うかもしれません。ホルデン氏らもこれは良いスタートと言いますが、それは車に高品質タイヤを買うのと同等——タイヤもバランシング必要です。切削工具とツールホルダーも完全なアッセンブリとしてバランシングしなければなりません。
ツールホルダーの真円出し
皮肉なことに、プロセスは自動車整備士がホイールに小さなウェイトを付けてアンバランスを相殺するのとさほど変わりません。ツールクリブ担当者が重い金属ネジや奇妙な形状のリングをツールホルダーに取り付け、慎重に調整してアウトオブバランス状態を打ち消す場合もあります。あるいはツールホルダー自体をドリル/フライスで削り、少量の金属を除去してバランスを取る方法もありますが、これは明らかにコスト高(かつ永久的)なアプローチです。
タイヤとツールホルダーは同じ種類のアンバランス、すなわち静的アンバランスと動的アンバランスを持ちます。F-150のホイールからラグナット1つ外せば静的アンバランス——片側に重みが偏った状態——が生じます。釣りボートのプロペラが岩に当たれば動的アンバランス——2つの回転面でのアンバランス——が発生しやすいです。この後者がCNCマシニングセンターで最も一般的で、特に長い工具・ツールホルダーで顕著です。
皮肉にも、米国で工作機械メーカーに好まれるCAT型ツールホルダーは、フランジの非対称スロットゆえに本質的にアンバランスです。セットスクリューが片側にあるウェルドン型ツールホルダーも同様。HSKツーリング、特に一般的なA型でさえ多少のアンバランスがあります——ただしステープテーパーホルダーほど酷くありません。ツーリングメーカーはこれら不運な状態を相殺しようとしますが、片端にリテンションノブ、他端にドリルやエンドミルを取り付ければ全て帳消しです。だからこそ常にツールホルダーを完全アッセンブリとしてバランシングするよう勧められます。
工具バランシングの効果はプディングにあり
このアンバランスは定量化可能です。G値と呼ばれ、業界専門家の多くは工具をG2.5以下(つまり2.5未満の値)にバランシングすべきと提唱します。数学好きな方向けに、Haimerウェブサイトでは工具バランシングの科学的公式と、フライス・ドリル・ボーリング作業改善に関心ある人への追加理由が掲載されています。
ではどうするか? 答えは明確:ツールバランシングマシンへ投資することです。ブレント・ホルデン氏の別の顧客も数年前、初の20,000rpmマシニングセンター購入時にそうしました。結果があまりに良かったため、8,000rpm制限の古い機械用工具まで全てバランシングするようになりました。
「工具寿命と表面仕上げ改善はおまけ程度でした」とホルデン氏。「彼が最も実感したのは金属除去率の向上です。以前3,000rpmで切削していたところ、バランシングにより通常2倍の回転数で切削可能になり、対応する送り増加も実現。彼は大喜びでした。」
工具バランスを超えて
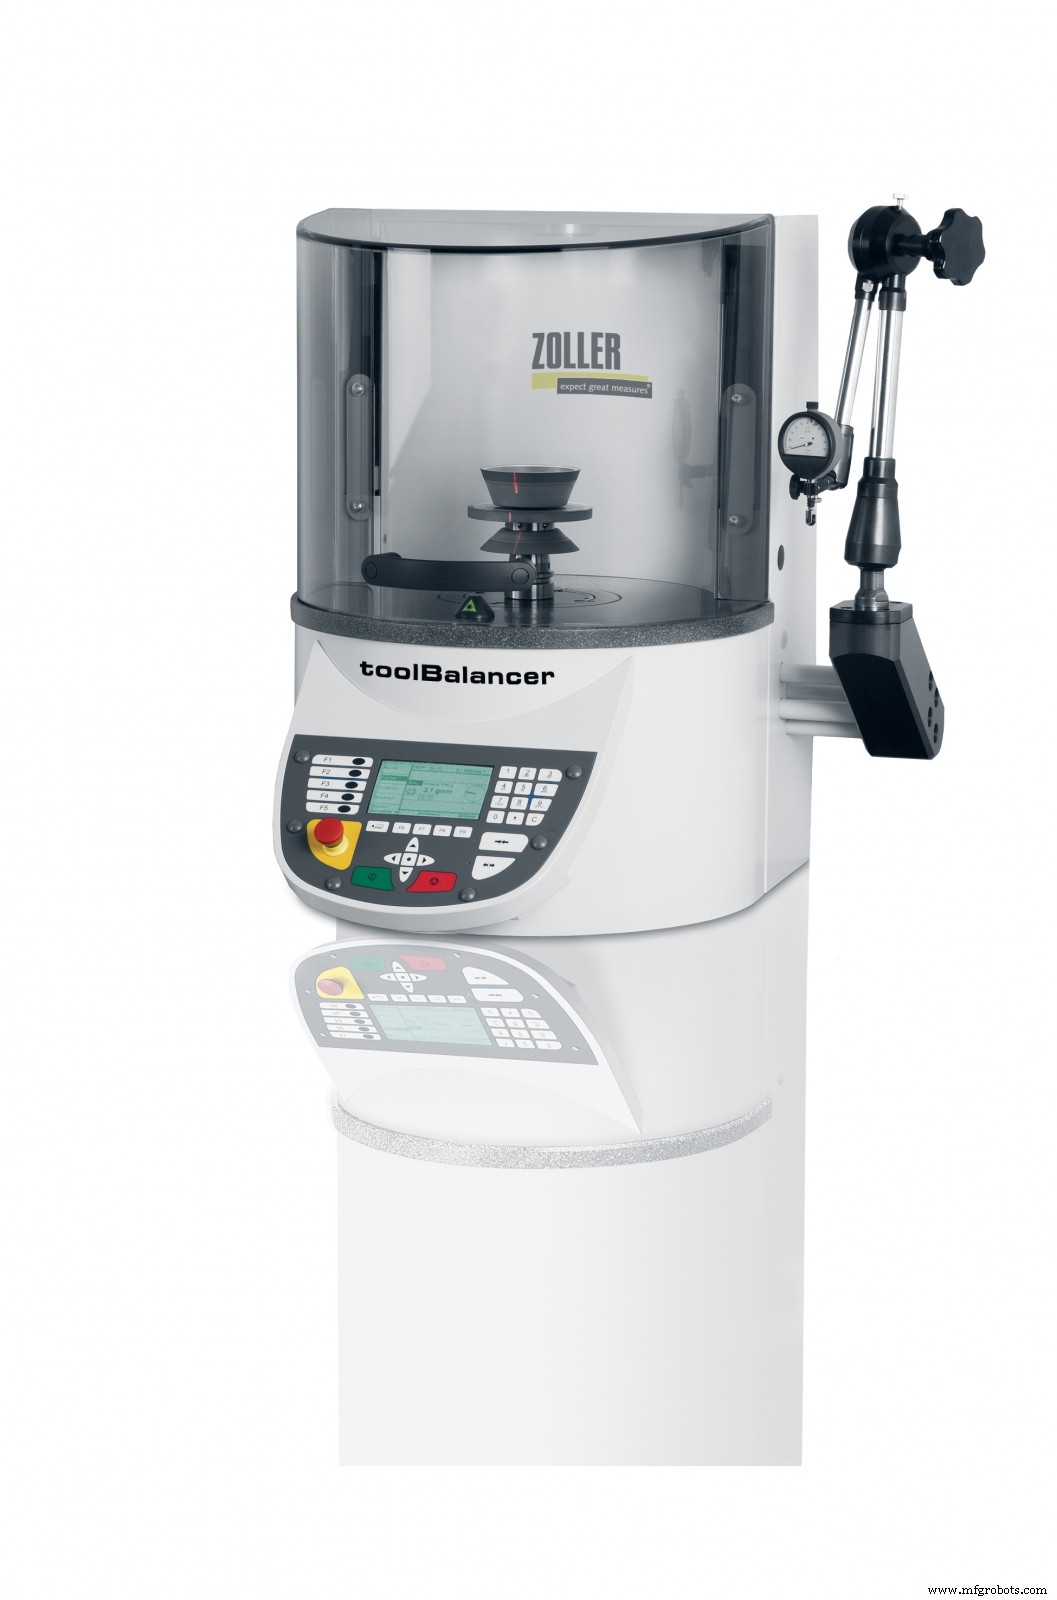
Zoller Inc.インダストリー4.0テックセンターマネージャーのマット・ブラザーズ氏も、同社ツールバランシングソリューション導入顧客の類似成功事例を語れます。しかし氏は即座に指摘します:バランシングマシンは、より大きなツールクリブ戦略の一片に過ぎません。同等に重要なのは、工具をオフラインでプリセットすること——機械でのタッチオフ時のオペレーターエラーを排除し、機械可用性を大幅に高めます。
多くのプリセッターは高度な光学イメージング機能を備え、ツールクリブ担当者が使用前工具を徹底検査でき、前述の重要な振れ測定も可能です。シュリンクフィットツーリング使用ショップ向けには、Zoller(とHaimer)がバランシングとシュリンクフィットを単一操作で行えるコンボマシンを提供しています。
ブラザーズ氏は、ツール管理システム(TMS)と組み合わせ実装すれば、オフラインツールプリセッターはツール使用のゆりかごから墓場までの可視化を提供し、プログラミングとセットアッププロセスフロー全体を大幅に改善すると述べます。
「ZollerのTMSは工作機械と直接通信可能です。ショップのCAMシステム、シミュレーションソフト、工具寿命監視システムとインターフェースできます。切削工具とツールホルダー情報を単一データベースに格納する利点は多数あります:データ精度向上、工具在庫削減、ダウンタイム減、より効率的なプロセスフロー。これがTMSをインダストリー4.0志向ショップの不可欠部分と考える理由です。」
これら生産性向上技術に関心あるショップは、今が調査の時です。Section 179設備控除は12月で終了します。MSC、または本記事掲載企業へお問い合わせください。
あなたは工具バランシングの恩恵を受けていますか?
工具バランシングは高速加工のみ必要と思われがちですが、多くのショップが恩恵を受けられます。
専門家は6,000rpmからバランシング必要と指摘し、この重要ステップを省くと工具寿命と生産性の両方が低下すると警告します。
以下アンケートで工具バランシングへの見解を共有し、他者の考えを確認しましょう。
あなたは既に工具バランシングを実施していますか?
工具バランシングでどんなメリットを見ましたか? どんな課題に直面しましたか? コメントで共有してください。
産業技術
- 機械とコンポーネントの寿命最大化:メーカーのためのスマート戦略
- Jフックパンチ変形の防止:原因、症状、解決策
- 工具鋼を解き明かす:組成、製造、産業用途
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- M.A.フォードのTuffCut XTエンドミルで金属加工効率をアップ
- 工具寿命を最大化し生産性を向上:実証済みの5つの戦略
- 機械データで工具寿命を最適化:モダンガイド
- ダウンタイム削減で生産性向上:実証済み戦略
- 産業生産性と品質を向上させる5つの実証済み戦略
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ