



工具摩耗管理のマスター:CNC加工の品質と寿命を向上
CNC加工では、金属同士が接触することで工具摩耗が発生するのが現実です。金属切削、研削、穴あけ、ボーリングなどの作業はすべて加工の一部です。これらすべてが「金属対金属」であるため、どこかで何かが譲歩しなければなりません。
この「譲歩」は工具摩耗の形で現れ、定常運転では工具が時間とともに表面、鋭さ、焼き入れを失います。設備とプロセスが監視・最適化されていれば、この摩耗は緩やかで予測可能です。そうでなければ、工具摩耗は部品品質問題と工具破損を招きます。
工具摩耗の定義
工具摩耗とは、切削作業の結果として工作機械工具が徐々に劣化し、最終的に工具寿命が尽きることです。
工具とワークピースが激しい摩擦と擦れで常に接触しているため、工具は時間とともに応力を受けます。この応力は金属対金属の接触と高応力・高圧力の結果であり、非常に高温にもさらされます。
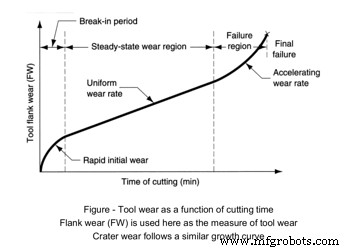
工具摩耗による工具故障は典型的ですが、工具監視で分析・対処可能です。摩耗は一般的に時間の経過とともに発生し、工具寿命に影響する累積的なプロセスとしての緩やかな故障です。工具摩耗は工具形状、切り込み深さ、切削油、切削速度によっても異なります。これにより工具の鋭さと有効性が影響を受け、一部の工具は微妙に形状を変えることがあります。
 出典
工具摩耗の種類
工具摩耗は多くの変数に依存します。設備の種類、ブランク原料の硬度、部品への作業数、各作業にかかる力などが工具摩耗に寄与します。これらの変数により、工具摩耗は以下のような多様な形態を取ります:
摩耗性摩耗
エンドユースに応じて、CNC加工で使用されるワークピースの金属原料の純度は様々です。不純物が存在すると、エッジ断片の蓄積を引き起こす可能性があります。これらの断片が工具を摩耗させ、時間とともに鋭さと有効性を低下させます。摩耗は低スピンドル回転数で最もよく発生する機械的な摩耗形態です。
逃げ面摩耗
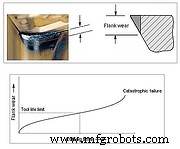
逃げ面摩耗は切れ刃に平行して発生し、切れ刃故障の原因となります。ワークピースが摩耗性摩耗と溶着摩耗に遭遇すると、高温が発生し、工具とワークピースの性能特性に影響を与えます。逃げ面摩耗が増加すると、切削速度も増加させる必要があります。
 出典
クレーター摩耗
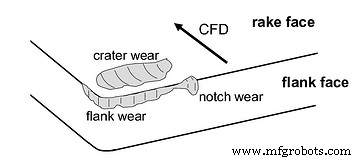
工具が高速でワーク面に接触すると、チップが形成され工具のすくい面を損傷します。このチップが面を流れることで、傷跡のように窪み、クレーターが形成されます。クレーターの形成は典型的な工具摩耗タイプで、切削面を直接変形させない限り工具品質に影響しない場合があります。クレーター摩耗は一般的に切れ刃付近で発生します。
 出典
溶着摩耗
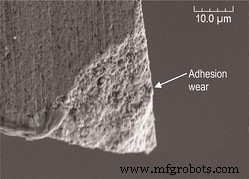
工具とワークピースの摩擦で高温になるため、溶着摩耗が発生することがあります。ここでは、工具面を流れるチップが工具面自体と結合し、スポット溶接のような効果を生みます。これはワークピースの寸法精度にも影響する可能性があります。不適切な切削油や量を使用すると、溶着摩耗がより頻繁に発生する可能性があります。
 出典
工具摩耗の識別
工具摩耗の検出は、機械技師とオペレーターの観察による手動、または工具監視システムを使用した自動のいずれかで行えます。歴史的に、工具摩耗はその影響が気づかれた後、例えば工具が不良品を生産していることが判明した後にのみ識別されてきました。しかし、自動ソフトウェアソリューションの発展により、ステークホルダーは工具摩耗と工具故障を発生と同時に、あるいは予測・完全防止するために、より適切に識別できるようになりました。工具摩耗検出のアプローチには以下が含まれます:
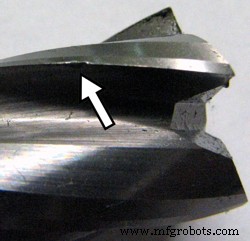
1. チッピング(欠け)
チッピングは切削面で発生し、粗いまたは傷ついた切れ刃を作ります。不適切な機械セットアップや工具ホルダーが正しく固定されていないことが原因となる場合があります。チップが半回転ほど運ばれてから切削油の影響を受ける大型ワークピースでも発生することがあります。
 出典
2. 熱割れ
CNC加工品は工具とワークピース間で過剰な熱を生成します。この熱の管理は、適切な速度、工具ホルダーの適切な工具セットアップ、適切な切削油量を保証します。生成熱が高すぎたり低すぎたり、切削ごとに温度変動が激しい場合、ワークピース金属の性能特性に影響を与え、旋削工具の切れ刃に垂直で均等に間隔を空けた亀裂の形成を引き起こす可能性があります。
3. 破損
工具とワークピース間の切削力増大が克服できないほど大きくなることがあります。この力により工具が突然完全に失われ、ワークピース、さらには機械自体にも損傷を与えます。破損の原因は、切り込み深さ、速度、材料送りの設定にある場合があります。ワークピースのホットスポットも工具を鈍らせて故障させる原因となります。工具破損防止は安全上の懸念とダウンタイムイベントを回避します。
4. ノッチング(切り欠き)
工具がワークピースの肩に接触すると、二つの部品の摩擦が工具で化学反応を生みます。結果として摩耗と溶着の両方が生じ、逃げ面摩耗につながる可能性があります。摩耗が過度であれば、完全な工具故障に至ることがあります。
5. 塑性変形
塑性変形は、切削工具の材料が軟化する熱的問題です。ワークピース材料グレードが工具より高い場合、工具は形状を変えたり鋭さを失ったりします。この損傷は、工具硬度と材料硬度の関係、および固有の性能特性を理解することで回避できます。
6. 故障
故障は工具が完全に破損・破壊したときに発生します。適切な速度設定、切り込み深さ、力を確保し、適切な切削油を使用することで、工具破損と大惨事的故障を防止できます。異常な振動や騒音が検出された場合も、工具ホルダーや設定のスペックアウトを示唆して故障を検知できます。
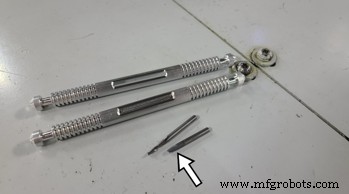
7. ビルトアップエッジ(BUE)
ワークピース用の異なる金属原料は異なる性能特性を持つ可能性があります。金属によっては軟らかかったり硬かったりします。金属が軟らかい場合、焼鈍のような効果で半溶融金属が切削工具に付着します。エッジが過度に蓄積すると工具が故障します。適切な速度と切削油でこの問題を軽減または排除できます。
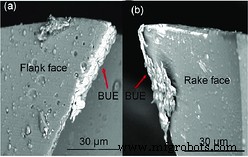 工具面のBUE(ビルトアップエッジ)例(出典)
工具摩耗の影響
工具が寿命の終わりに近づいたり、イベントの影響を受けたりすると、工具摩耗は特定の摩耗影響を生み出します。これらの影響は、生産部品の品質、設備の効率、オペレーター介入に関連するダウンタイムに影響を与えます。工具摩耗の影響を理解する重要性は、将来の工具摩耗検出と防止のための閾値とアルゴリズム開発に活用できることです。
工具摩耗の影響には以下が含まれます:
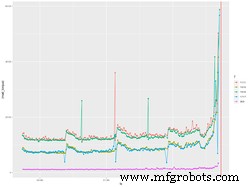
切削力の増大
工具摩耗が蓄積すると、補償のためにより大きな切削力が必要になる場合があります。工具とワークピースの両方で許容範囲内の増加があります。しかし摩耗が著しい場合、力が許容公差を超え、交換が必要になります。
切削温度の上昇
CNC機械内での切削、穴あけ、その他の作業における金属対金属の摩擦は常に高温を生みます。切削油が少なすぎたり適切なタイプでなかったりすると、より高温になります。切り込み深さが深すぎたり送りが高すぎたりしても温度上昇の原因となります。最終的に、より高速でも更なる発熱に寄与します。
生産部品精度の低下
摩耗が発生すると、部品精度が低下します。あらゆるワークピースに許容公差があります。しかし、単一の工具摩耗タイプが増加して、その切削作業で部品がスペックアウトするポイントに達すると、部品が損失します。複数の摩耗タイプが同時に発生すると、変形が連鎖し、部品精度に影響します。これは部品がスクラップまたは再加工を必要とする重大な品質問題を引き起こす可能性があります。工具摩耗を効果的に管理し、故障発生時期を理解することは、効率的に高品質を維持する上で重要です。
工具寿命の短縮
異なる工具摩耗タイプ、工具とワークピースの硬度差、繰り返される高低温により工具寿命が短縮されることがあります。これらの要因は経験とトレーニング、ワークピースと工具材料に関するオペレーターの知識に基づいて管理できます。しかし、MachineMetricsの高度な工具監視ソフトウェアで監視することも可能です。適切な自動監視があれば、工具寿命短縮は制御可能な問題です。
表面粗さの悪化
工具摩耗が深刻になるほど、表面仕上げへの影響は大きくなります。鈍った工具はワークピースに不均一またはギザギザの切削面を生じさせる可能性があります。穴あけや切削で表面堆積や摩耗ランドの増加が生じ、チッピングとクレーターに寄与し、表面仕上げに影響します。特に高精度加工では、これが深刻な品質問題となり、部品の再加工またはスクラップが必要になります。
切削作業の経済性
切削と加工は高コストな生産技術です。高価な設備、オペレーター教育、高品質工具、ワークピース原料の適切な材料選定は、工具摩耗の影響を受けます。工具寿命の短縮とスクラップワークピースの発生は、ランのコストを増やし利益率を低下させます。摩耗した工具はオペレーターと機械の危険でもあり、さらに高い修理コストを招くリスクがあります。
工具摩耗を減らす6つの方法
1. 警告サインを認識する
摩耗した工具は、すべてのケースではないですが、多くの場合で観察可能で予測可能な挙動を示します。温度上昇、切削力増大、その他の摩耗要因が振動や騒音として現れるサインを作り出すことがあります。これらのサインを学ぶことで、オペレーターは摩耗を減らす調整が可能になります。
2. 工具摩耗の種類を認識する
前述の通り、工具摩耗には多くの種類があります。機械的なものもあれば、設備設定やオペレーターエラーで生じるものもあります。温度管理のように、摩耗を減らす最良の環境を作るために熟練した調整が必要なものもあります。オペレーターが工具摩耗の種類を知り、それぞれが単独または組み合わせで発生する異なる状況によって引き起こされることを理解することが重要です。
3. 温度効果に注意を払う
金属対金属の加工プロセスでは高温は避けられません。しかし温度管理は極めて重要です。正しく行えば、ほとんどの熱はチップの飛散とともに除去されます。
4. 適切な切削油を使用する
チップ飛散で多くの熱が移動するため、適切なタイプと量の切削油を使用してチップを除去し、余分な熱を逃がす必要があります。ワークピースと工具の材質、仕様、速度、送り速度を理解することで、切削時の切削油適用率が決まります。
5. ワークピース材料を考慮する
金属は大きく異なる性能特性を持ちます。硬化金属はより高温を生みより多くの力を必要とし、融点の低い軟らかい金属はビルトアップエッジが高くなりがちです。原料の性能特性、工具の品質と特性、機械の年齢と能力を知ることで、適切な金属に適切な工具を選べます。
6. 工具を作業に合わせる
工具選択は極めて重要で、鋭さ、工具形状、コーティング、機能を考慮すべきです。この選択には、原料に応じた設備タイプと年齢、工具保持能力の理解も必要です。
MachineMetrics工具監視でのこれらの方法の適用
従来、工具摩耗は経験則に基づいていました。加工作業では、オペレーターが「勘」と観察で工具の過度な摩耗を判断するために数年の訓練を受ける必要がありました。多くの設定とパラメータは実験的に決定されるか、工作機械OEMが提供するスケジュールに基づいて単純に受け入れられていました。しかし、このアプローチは非常に不正確で、不良品、未使用工具寿命、過度なダウンタイムを招きます。
幸い、工具摩耗の削減と管理は、MachineMetrics工具監視システムで迅速かつ効率的に自動化できます。設定を人間の介入では不可能なレベルで監視し、変動を直感的なダッシュボードで報告し、機械状態を正確に表示します。MachineMetricsは機械内の信号周波数を分析して工具故障を予測することさえ可能です。
ソフトウェアが提供する洞察と分析は、プロセス最適化、未検出問題の対処、コスト削減、品質向上、能力増強のための解決策を即座に提供します。MachineMetricsが工具摩耗の管理・制御と、工具・設備から最高の成果を引き出すソリューションをどう提供できるか、今すぐデモを予約してご確認ください。
工具故障の予測と防止:BC Machiningのケーススタディ
金属加工部品メーカーのBC Machiningは、大量のスクラップを生産しており、生産目標を達成するために機械を200%の能力で稼働せざるを得ませんでした。工具が摩耗または破損寸前である洞察がなかったため、BC Machiningはスクラップ生産と工具交換で多大なコストを蓄積していました。
スクラップ生産防止と工具寿命最大化のため、MachineMetricsと提携しました。ケーススタディで、BC Machiningが工具摩耗によるスクラップをほぼ根絶し、段取り替え時間を大幅に短縮し、機械あたり年間72,000ドルを節約した方法をご覧ください。完全なケーススタディを読む。
産業技術