



研削砥石の正しいリングテスト、取り付け、バランシング、保管で安全と長寿命を実現
研削砥石は極めて危険です。オーバーレブ(許容最高回転数超過)時に微細な欠陥やクラックがあれば、砥石が粉砕し、破片が飛散して作業者や同僚を負傷させる可能性があります。研削砥石の適切なケアとメンテナンスについて知っておくべきことを解説します。
長い歴史、極めて高い精度、最硬金属をガラスのような仕上げで加工できる能力を持ちながら、研削は依然として少し「ブラックアート(職人芸)」の色合いを残しています。
粒度、結合剤、砥粒自体など多数の変数があるため、特定の研削用途に最適な砥石を見つけること自体が難しく、ましてや適切に使用し、手入れすることはさらに困難です。幸い、このテーマについて無料アドバイスを提供する人々——本記事で引用する専門家たち——が大勢おり、彼らはこの最後の部分、すなわち研削砥石のケアと取り扱いについて語るべきことがたくさんあります。
高級食器のように扱え
ここで語るのは、円筒研削、センターレス研削、平面研削であり、溶接継手の仕上げや超硬切削工具・インサート加工に使われるポータブルグラインダーではありません。そして、ほとんどの精密研削作業ではビトリファイド(ガラス質結合)砥石が使われます。これはノートン・サン・ゴバン・アブラシブズのボンデッドアブラシブ製品マネージャー、トリッシュ・ドーソン氏の見解です。ノンウーブンやオーガニック(レジノイド等)砥石にも用途はありますが、精密研削ではビトリファイド砥石のガラス質結合が第一選択であり、しばしば唯一の選択肢となります。
最後の用語「ガラス質」に注目してください。そんなに硬い物体が壊れやすいとは思えませんが、事実として研削砥石は特別な取り扱いを必要とします。
「ビトリファイド結合砥石は高温で焼成され、ガラスやセラミックに近い構造になります」とドーソン氏。「食器の皿と同じように扱ってください。乱暴に扱えば、破滅的なクラックが入り、使用中に粉砕する可能性があります。」
この理由で、ドーソン氏とCGWアブラシブズの精密研削アプリケーションマネージャー、ロドニー・フィンチ氏は、砥石を自宅の食器棚のように保管すべきだと同意しています——キャビネット内で、ぶつかったり倒れたりしないよう保護された状態で。
「ペグボード(穴あき板)吊り下げも問題ありませんが、砥石同士が触れ合わず、何ものもぶつからないことが重要です」とフィンチ氏。「横置きもOKですが、段ボールや木製の仕切りを各砥石の間に入れてください。通常、特に大型砥石はエッジで立てて保管するのがベストです。取り出しやすく、破損リスクが最小限だからです。」
砥石は自宅の食器のようにキャビネットに保管し、ぶつけたり倒れたりしないよう保護すべきです。(CGWアブラシブズ提供)
リングテストの実施方法
高級食器と同様、無傷の砥石は特定の方法で叩くと澄んだ音が鳴ります。研削専門家はこれを「リングテスト」と呼び、アーバーに砥石を取り付ける前に必ず実施すべき項目です:
- 砥石は乾燥しており、異物が付着していないこと。目視でクラック、チップ、その他の損傷がないか検査します。
- ピンやハンガーで砥石を吊るします。大型砥石は清潔で硬い床面にエッジを立てて置いても構いません。
- 軽量な非金属製の道具(ドライバーの柄などで十分)を使い、砥石の外周から1〜2インチ、垂直中心線から45度の位置を軽く叩きます。
- 砥石を45度回転させて再度テストします。各叩きで、鐘のような澄んだ鳴り音がするはずです。クラックが入った砥石は鈍い音(ドンという音)を発し、即座に廃棄すべきです。
これらの手順はOSHA規格1910.215およびほとんどの研削砥石メーカーのWebサイトに記載されています。ついでに、ANSI規格B7.1「研削砥石の使用、取り扱い、保護に関する安全要求事項」もダウンロードしてください。ノートン・サン・ゴバンはこれを「研削砥石安全のバイブル」と呼んでいます。
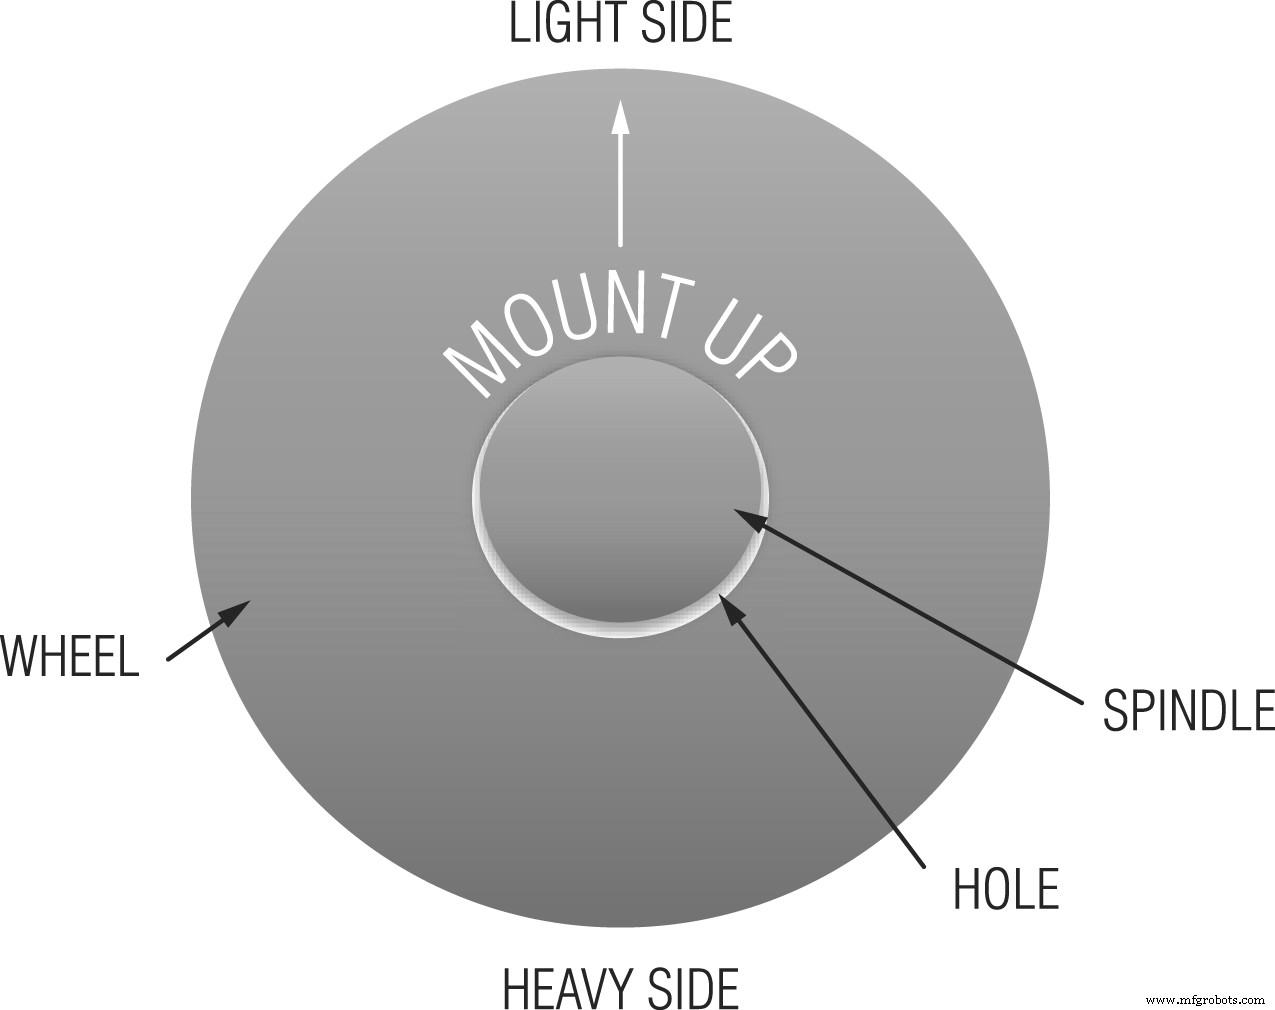
砥石端面の「マウントアップ」矢印は、フランジ取り付け時に上向きになるようにします。(ノートン提供)
砥石のバランシング
この規格を熟知しているのが、ノートン・サン・ゴバン・アブラシブズのシニア製品安全エンジニア、デブラ・ウィリアムズ氏です。
彼女は、アーバーから外した砥石を含め、すべての砥石を取り付け前にリングテストするよう指示します。テストに合格した砥石でも、誰も機械の近くにいない状態で、推奨回転数で少なくとも1分間空回しさせ、予期せぬ破損がないか確認すべきだと言います。「これは、砥石がアンバランスだったり、不適切に取り付けられたりしている場合に起こり得ます」と同氏。
この最後の2点——取り付けとバランシング——は、リングテストと同様に砥石安全にとって極めて重要です。ウィリアムズ氏は、研削砥石が不良タイヤのようになり、優秀なドライバーでさえ溝に落とすような事態を防ぐため、以下を推奨します:
- 常に正しいサイズのブロッター(ドーナツ型の圧縮ワッシャー、砥石とフランジの間に挟む)を使用する。砥石メーカーが供給または推奨するブロッターのみを使用する。
- 常に対になったフランジを使用し、適切にリリーフ加工され、砥石にサイズ合わせされていること。フランジが平らで良好な状態(清潔、バリなし)か検査する。
- 砥石端面に「マウントアップ」矢印がある場合、フランジ取り付け時に上向きになるようにする。
- 自動車のホイール取り付けと同様、メーカーのボルト締め付け順序とトルク推奨値に従う。
- グラインダーに自動バランシングシステムが装備されていない限り、機械への取り付け前に必ず砥石をバランシングする。
- 砥石サイズとタイプに対応した正しいスピンドル回転数を使用する。適切なガードなしで機械を運転しないこと——ウィリアムズ氏によれば、これは驚くほど頻繁に起こる。
- 砥石を停止する前に、クーラントを切って1〜2分間回転させ、アンバランス状態を防ぐ。
- 常に正しいトゥルーイングとドレッシング手順を実施する。
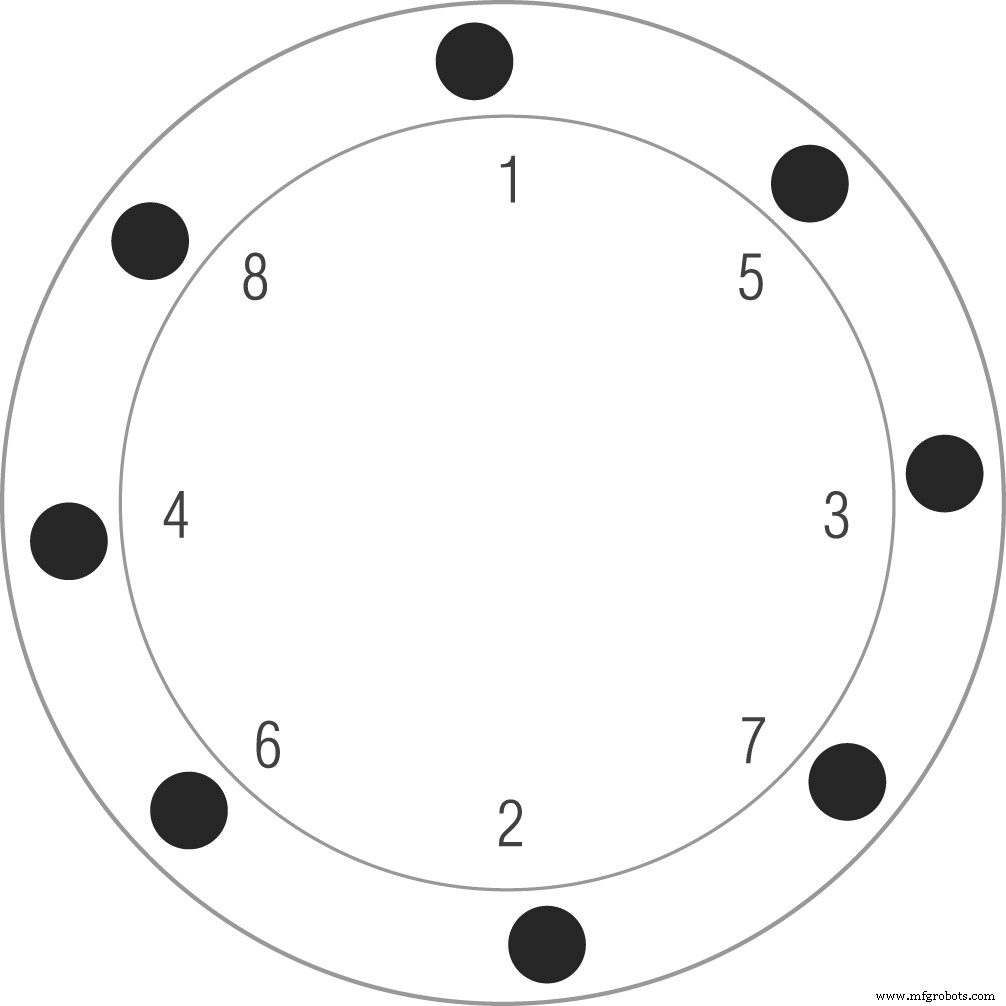
メーカーのボルト締め付け順序とトルク推奨値に従ってください。(ノートン提供)
ドレッシングの重要性
この最後の部分は研削成功の重要な要素です。CGWのロドニー・フィンチ氏は、このステップがしばしば見過ごされており、ドレッシングは適切な間隔で、適切な理由で行うべきだと指摘します——そうすることで生産性を30〜40%向上させられます。
「ガミー(粘着性)な材料を研削していて、砥石がローディング(目詰まり)しているとしましょう」とフィンチ氏。「頻繁にドレッシングすれば対応できると思うかもしれませんが、実際は砥石選定が間違っている可能性が高く、問題を隠蔽しているに過ぎません。こうしたことは頻繁に起こります。」
トリッシュ・ドーソン氏も同意します:「だからこそ、ノートンを含むほとんどの砥石メーカーが、カタログやWebサイトでトラブルシューティングガイドを提供しています。砥石が柔らかすぎるか、硬すぎるか、粒度が合わないか、結合剤が合わないか。変数は多いですが、確かなことは1つ:貧弱な研削性能に甘んじる理由はありません。」
精密研削作業をよりコスト効率よく、より安全にするためのテクニックやヒントをお持ちですか? コメントで教えてください。
産業技術
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- 陳腐化商品をリサイクル:ブランドと地球を守る
- 研削砥石:製造、グレード、産業用途
- 電解研削(ECG)の仕組みとメリット:難削材加工の切り札
- 製品開発における安全手順書とマニュアルの重要な役割
- 製造と出荷を効率化:コスト削減と効率向上の実証済み戦略
- 効果的な工場事故管理:リスク軽減と事業継続の戦略
- アセンブリラインの安全と安心を確保:実証済み戦略と必須ギア
- クレーンホイール修理・メンテナンス必須ガイド:長寿命パフォーマンスを実現
- クレーン車輪の完全性:フランジ、トレッド、熱処理の検査
- ITリスク評価:ビジネス保護のための戦略、フレームワーク、ベストプラクティス