



超合金加工の極意:最難削材を切削するエキスパートのヒント
今日の競争的な加工業界で優位性を得るには、切削工具技術の最新動向を把握し続ける必要があります。ここでは、航空宇宙、エネルギー、医療業界で一般的だが、加工が極めて困難な「超合金」へのソリューションをいくつか紹介します。
インコネルは、すべての金属合金の中で最も加工性が悪い部類に入ります。ハステロイ、ニモニック、ワスパロイ、レネも同様です。これらは比較的大量のニッケル、コバルト、クロム(時には3元素すべて)と、モリブデン、タンタルなどの難融金属を含みます。
極めて高い靭性、硬度、耐熱性、耐摩耗性を持つこれらの重要な金属が、堂々の「超合金」の称号を持つのは当然です。
例えばインコネル718は、ガスタービンエンジンの高温部品製造に広く使われるため、耐熱超合金(HRSA)に分類されます。
モネルK-500は水蒸気と海水に高い耐性を持つため、海洋用途で好まれます。
一方、コバルトクロム(CoCr)は、歯科ブリッジや人工膝関節から風力タービン、結婚指輪まで、あらゆる用途に使われます。
超合金には大別して3クラス存在します:ニッケル基、コバルト基、鉄基。ほとんどが独自開発で、Haynes InternationalやSpecial Metals Corporation(SMC)などが航空宇宙用途や、極めて高温・低温・腐食環境向けに開発しています。前述の通り、すべてが加工困難で、剛性の高い設備とこれらの要求の厳しい材料向けに設計された切削工具が必要です。
エンドミル、ドリル、旋削インサート
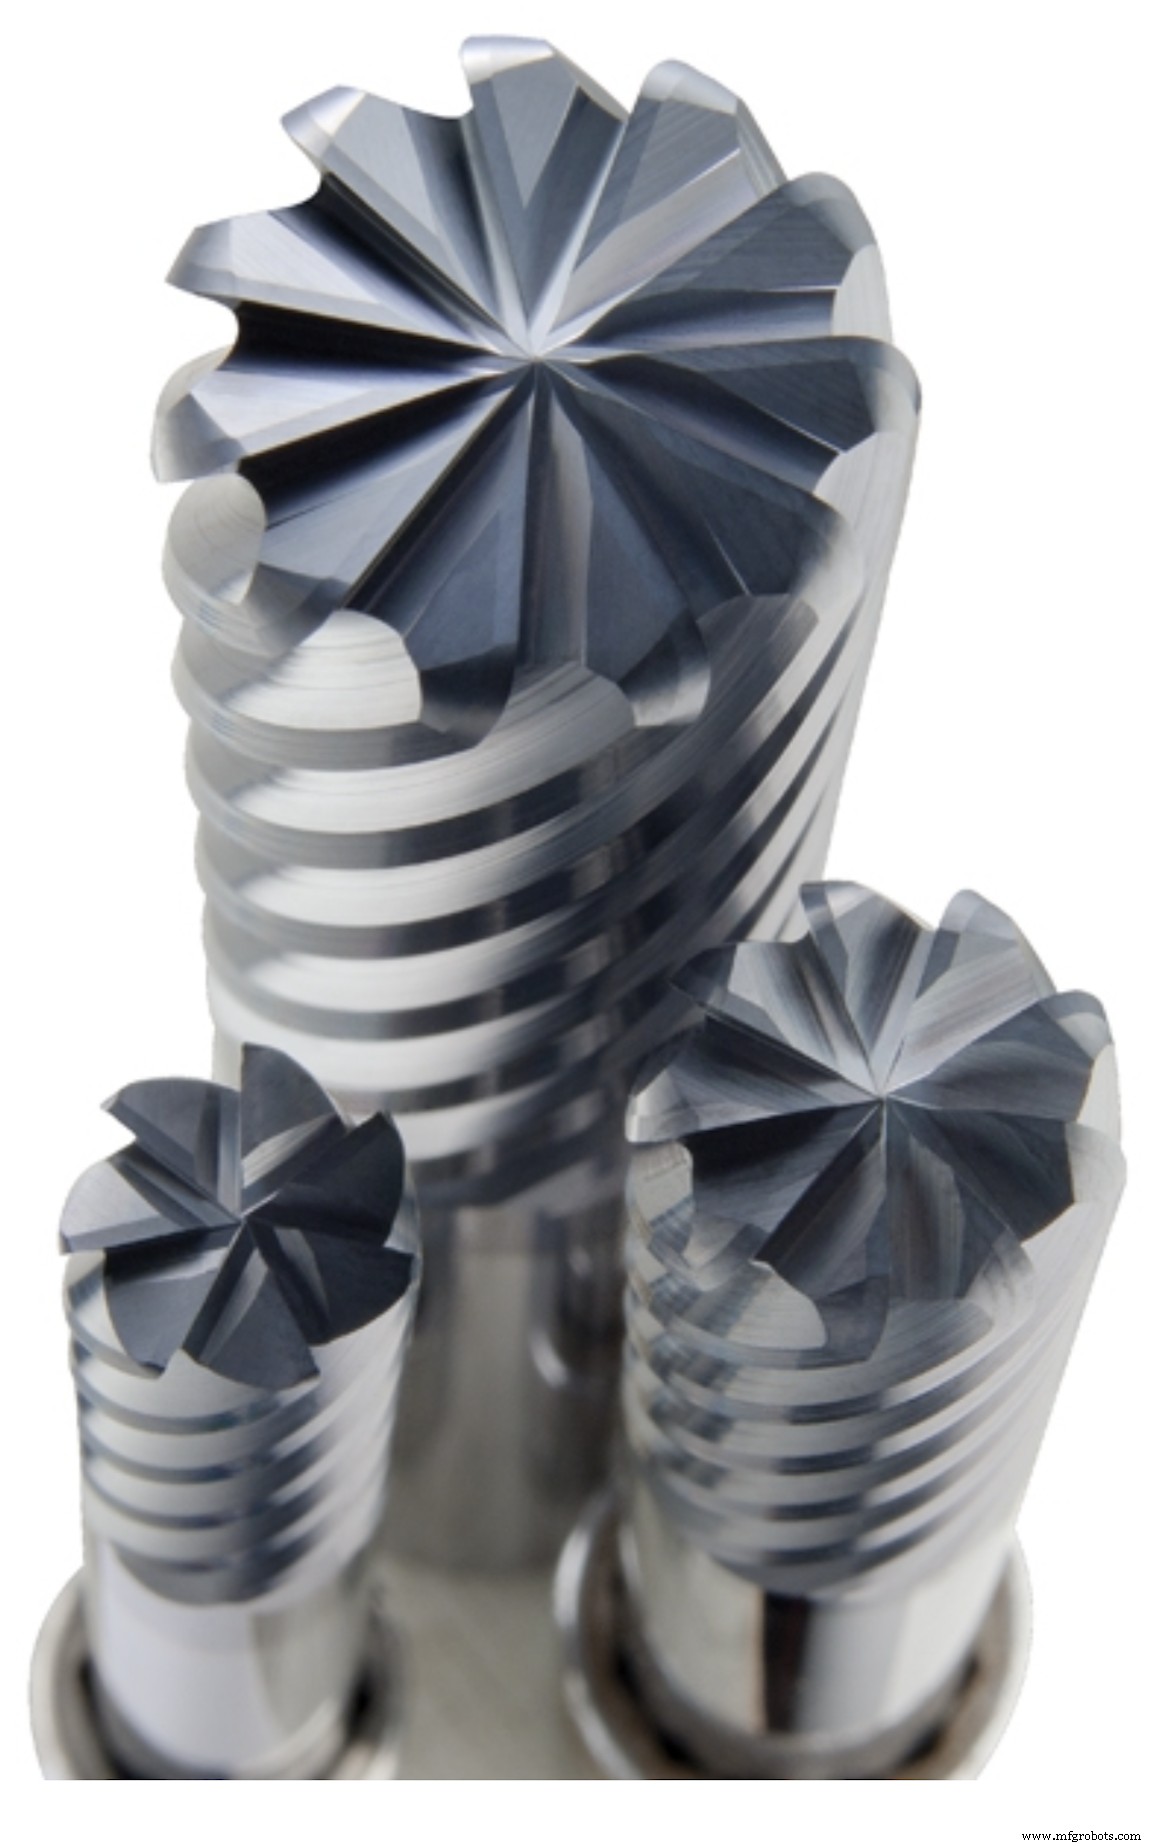
幸い、HRSAやその他の超合金に挑む機械加工現場には、今日、豊富な切削工具の選択肢があります。
今回取材した3社の切削工具メーカーはすべて、こうした困難な材料専用のエンドミル、ドリル、旋削インサートを提供しており、他社も同様です。ただし、各ケースで異なる加工戦術が必要となる場合があり、これらのツールを最大限に活用するにはそれが前提となります。
例えば、KYOCERA SGS Precision Tools Inc.にはMulti-Carbシリーズエンドミルがあり、アプリケーションエンジニアのジェイコブ・ラック氏によれば、7枚刃、9枚刃、11枚刃があり、剛性のために非常に太いコアを持っています。
「かつて、超合金への従来アプローチは、刃数の少ないエンドミルでアグレッシブに攻めることでした」と同氏。「しかし、社内テストと航空宇宙顧客の実績から、刃数の多い工具を、比較的浅い切り込みと低〜中程度の切削速度で適用すると、超合金で極めて効果的であることがわかってきました」
材料によりますが、ラック氏は一般に、工具径の5%以下のラジアル切り込み(DOC)から始めることを推奨します。これはもちろん、高能率加工(HEM)やダイナミックミリング戦略を用いる前提です。これらはチップを薄くし、切削ゾーンの熱を減らす効果があります。
「9枚刃工具で20%DOCまで上げてうまくいった例もあります」と同氏。「鍵は、高能率加工ツールパスを活用して切削力を分散させ、工具負荷のスパイクを防ぐことです」
ヘビーコア工具の活用
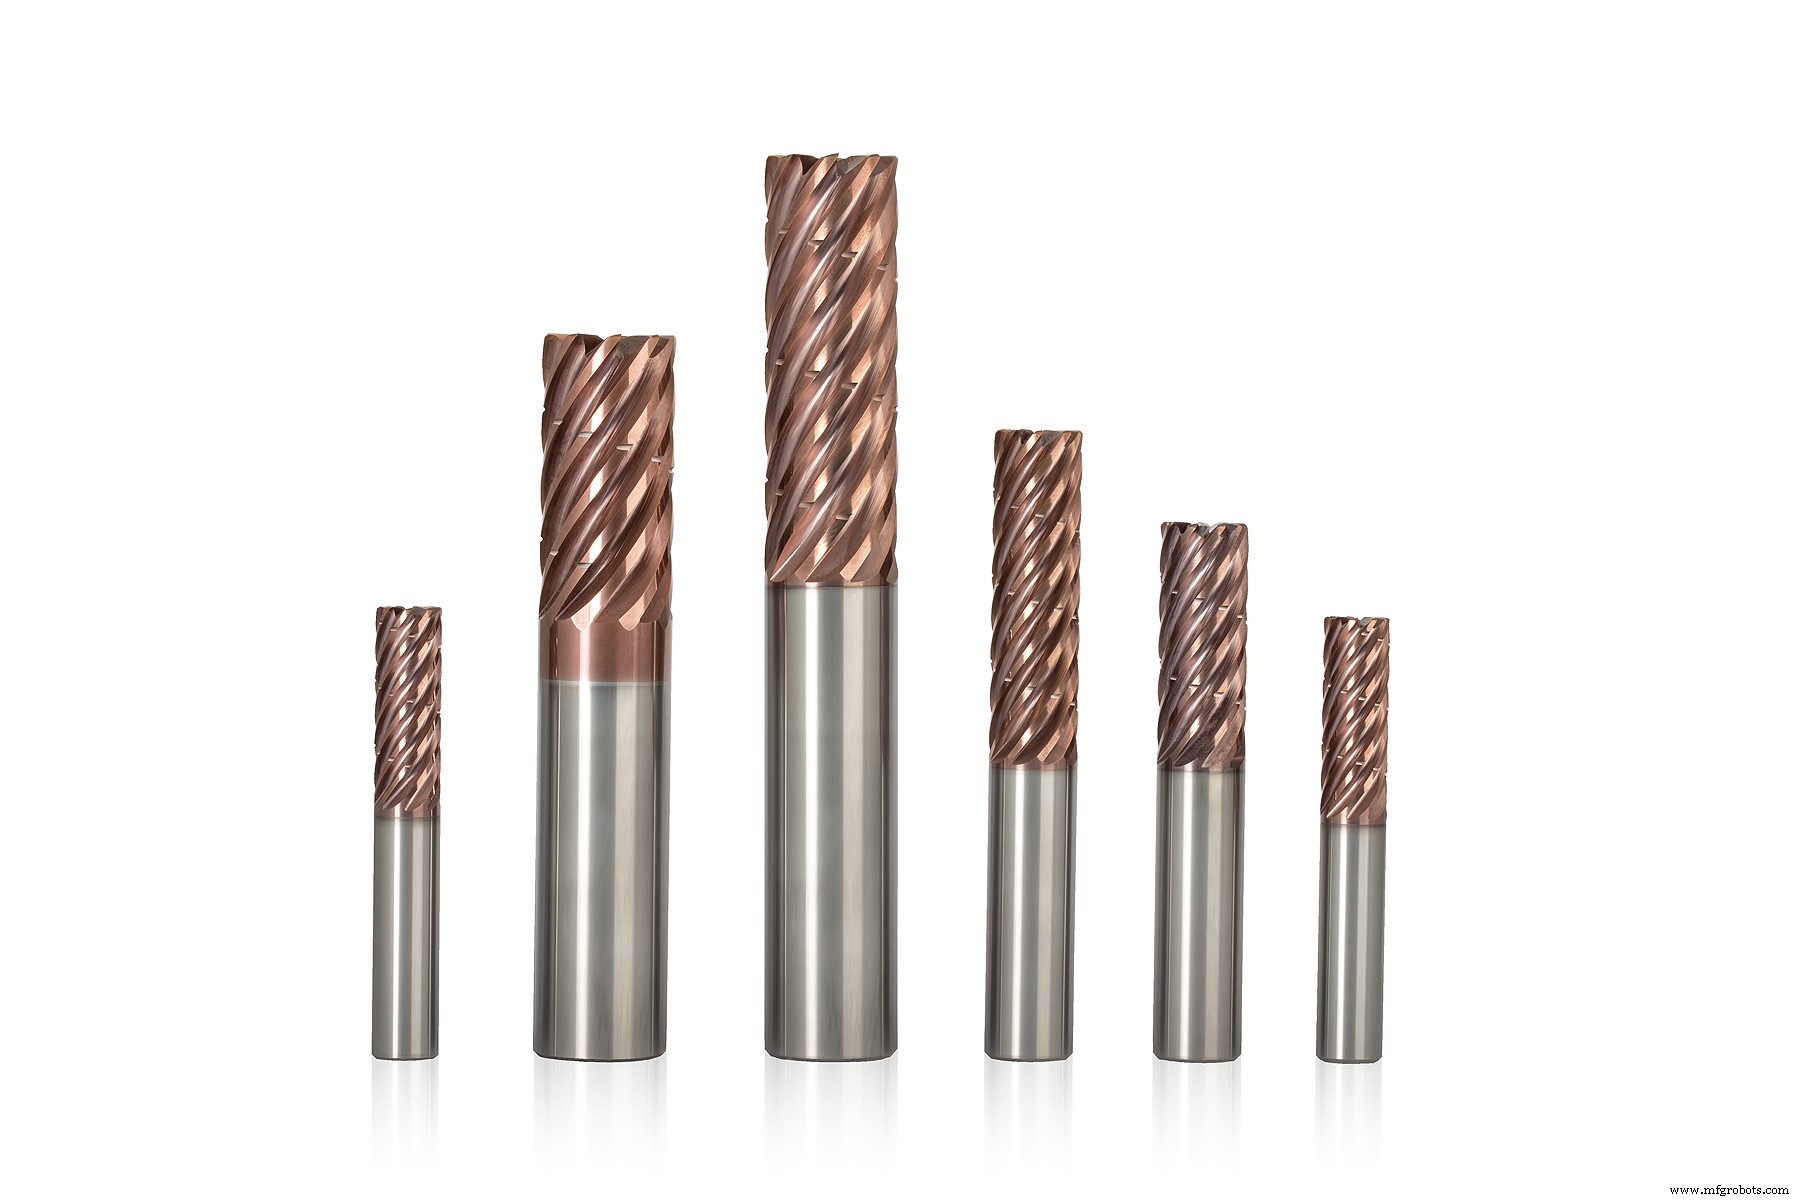
ラック氏はヘビーコア工具の必要性を繰り返し強調します。超合金加工で常態化するたわみを抑制するためです。M.A. Ford Mfg. Co. Inc.のアプリケーションエンジニア、デレク・ネイディング氏も同様で、困難な超合金用途では同社のTuffCut XT9(380シリーズ)から始めることが多いと言います。
「XT9は、9枚刃、不等ピッチ、37°ねじれのエンドミルで、数年前に大手航空宇宙アカウント向けの特注品として設計されました」と同氏。「耐熱超合金で比類なき性能を発揮することがわかり、さらなる改良——TiAlSiN系(ALtima Xtreme)コーティングなど——を経て、標準品としてラインナップしました」
SGSや他の切削工具メーカーと同様、M.A. Fordもトロコイダルミリング戦略が超合金加工の明確な道筋だと提唱します。
「近年の工作機械と制御システムの進歩により、ダイナミックミリング技術とコーティング超硬の組み合わせが、最高の工具寿命と金属除去率をもたらします」と、M.A. Ford五大湖地域担当リージョナルビジネスマネージャー、ダーク・ディートシュ氏。
「しかし、ダイナミックミリングの利点はこれだけではありません」と同氏。「切削力の低減、部品表面品質の向上、ワークへの臨界熱の低減、そして切削工具の大破壊に対する最も安定した安全なプロセスを提供します」
工具を冷やし続ける
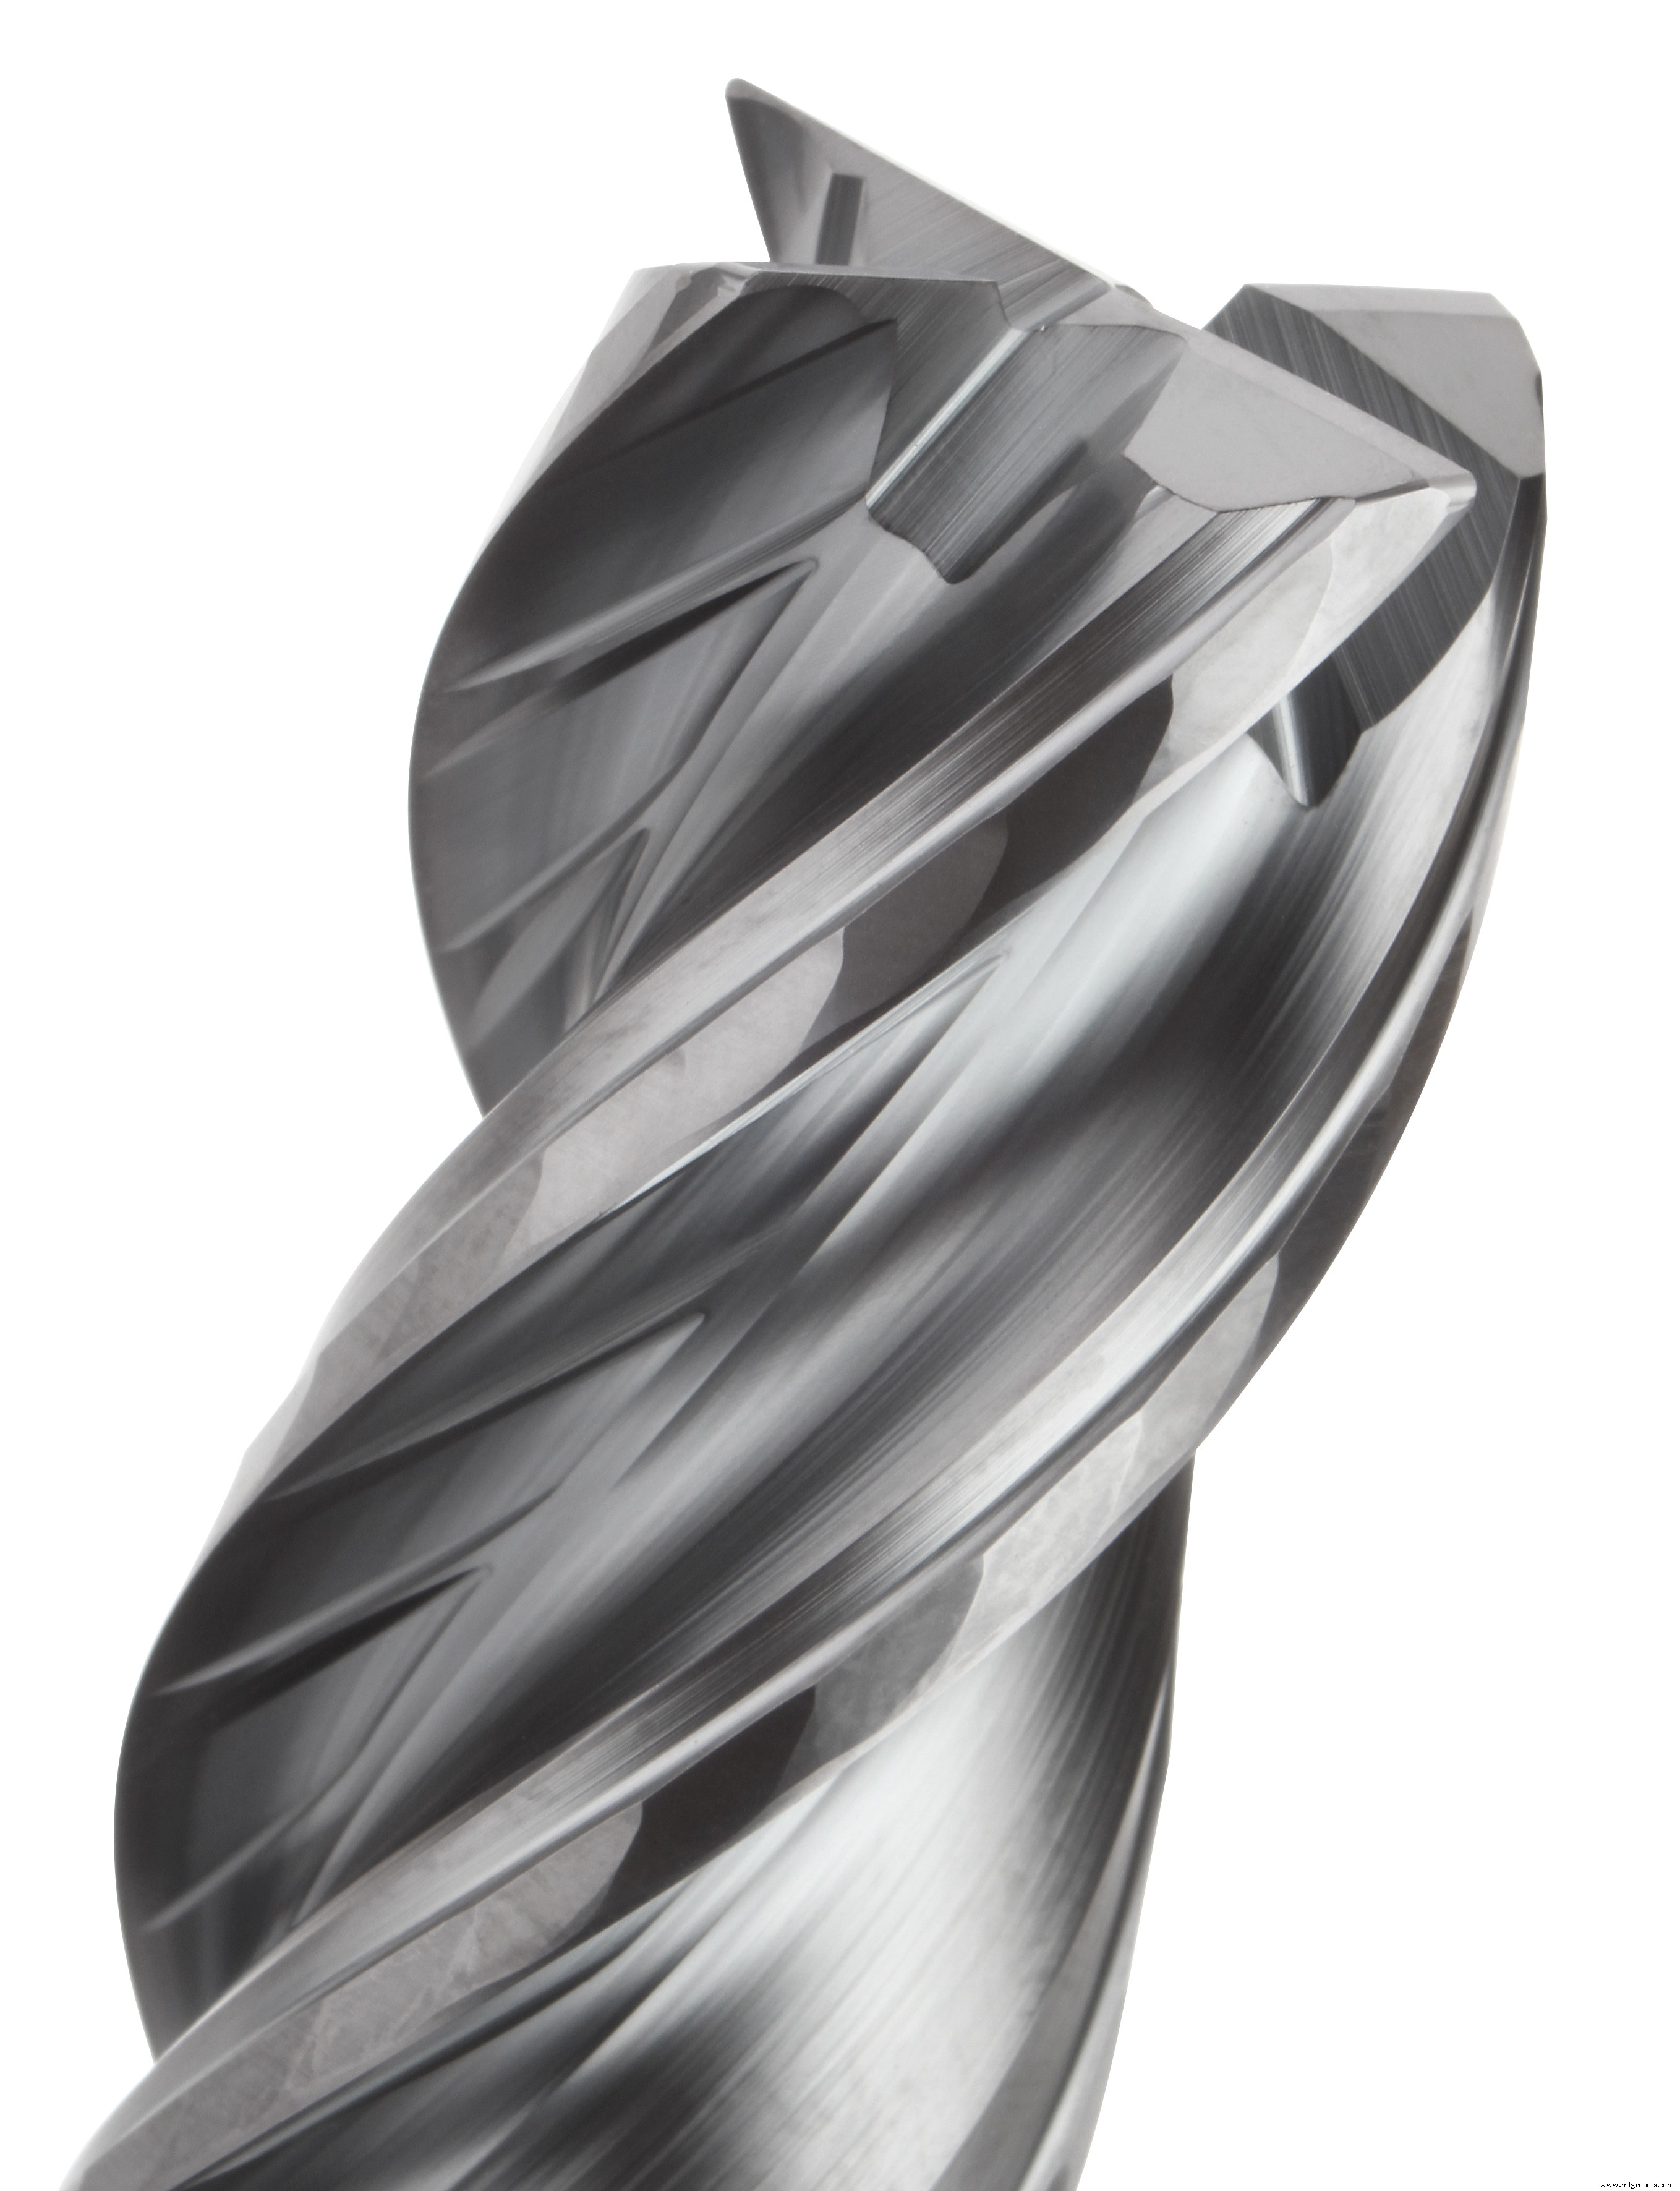
両切削工具スペシャリストは、剛性の高いセットアップと同等に強靭な工作機械の必要性を強調します。Kennametal Inc.のリージョナルプロダクトマネージャー、スティーブ・アーチャンボート氏も同様です。同社のどのエンドミルが超合金加工に最適か尋ねると、いくつかの候補を挙げた上で、第一選択としてHARVI 1 TEを挙げました。
「HARVI 1 TEには、よりスムーズに、より少ない摩擦で走らせる設計上の工夫があります」と同氏。「これら高温合金では、この『熱と摩擦』が巨大な問題です。エキセントリックファセットレリーフ、特殊チップガッシング、放物線コアによる強度——この工具には、効率的な超合金切削に必要なすべての属性が備わっています」
Kennametalの旋削担当リージョナルプロダクトマネージャー、グレッグ・セージ氏は、超合金加工では超硬ソリッドだけでなく、セラミックも選択肢に入ることを指摘します。
セージ氏は剛性の重要性を再確認しつつ、Kennametalの全面セラミックエンドミルや、旋削用途でのセラミック・PCBN(多結晶立方晶窒化ホウ素)使用時には、剛性が特に重要だと付け加えます。
「剛性あるセットアップがあれば、KYS25セラミックのような材種で、超合金において700 sfm以上の切削速度が出せ、スループットが大幅に向上します」とセージ氏。「仕上げ加工では、KennametalのKB1630 PCBN旋削インサートが素晴らしい仕事をします。重要なのは、ショップが『選択肢はたくさんある』ことを覚え、どれをどう適用すべきかで切削工具サプライヤーにサポートを求めることです」
セットアップを「超」レベルに
切削工具メーカーは、材料特化型の材種・形状、剛性セットアップ、適切な工作機械が、インコネルやハステロイのような耐熱超合金の成功加工にすべて必要だと言います。
彼らは正しいですが、HRSAの物語にはそれ以上のことがあります。
ドリルやエンドミルが許すなら、フィルター済みで良好にメンテナンスされたクーラントを、70 bar以上(1,000 psi)の圧力で工具内部給油することも推奨されます。もちろん、これは要求の 덜한材料や、ほとんどの旋削作業にも同様に当てはまります。
ツールホルダー構造も慎重に検討すべきです。超合金、チタン、さらにはアルミニウムの荒加工では工具抜けが懸念されるため、Haimer Safe-Lockや同等のアンチスリップツールホルダーは良い投資です。ツールバランスシステムも同様です。どのマシニストも知る通り、振れと振動を排除することは工具寿命延長と部品品質向上の鍵です。これを達成する最良の方法の一つは、高品質な油圧・メカニカル・シュリンクフィットツールホルダーを使うことに加え、使用前にツールホルダーアセンブリ全体をバランス調整することです。
これらのステップを踏めば、超合金がそれほど「超」難削ではないことに、すぐに気づくでしょう。
超合金加工について、どんなヒントやテクニックをお持ちですか? コメントでご意見・知見をお聞かせください。
難削材加工、どう管理していますか?
メーカーが厳しいグローバル市場で優位性を得ようとする中、特定金属の加工法を理解することは不可欠です。
超合金——加工が極めて困難だが、航空宇宙、エネルギー、医療業界で一般的な金属——の加工技術を知ることは、したがって有用です。
アンケートに回答して、他の人の知見を得るとともに、皆様の知見を共有してください。
超合金加工で最も有用だと感じる技術は?
産業技術
- 製造プラント収益性を高める4つの実証済み戦略
- CNC加工ビジネス成長を加速する12の実証済み戦略
- チタン加工のマスター:超合金向け最適フライス工具の選定
- CNC加工を劇的に改善する7つの必須工具コーティング
- 精密医療加工を極める:チタン、コバルトクロム、ステンレス鋼部品のための8つの必須技術
- 5軸CNC効率を最大化:現場のプロが教える4つの極意
- ニッケル基耐熱合金加工のトップ5切削技術
- 医療加工:精度と成功を導く切削工具のエキスパートガイダンス
- 粘り気のある材料加工マスターガイド:仕上げと工具寿命を向上させる実証済みテクニック
- 厳しい公差をマスターする:精密加工のための実証済み戦略
- 設備に最適な青銅軸受材料を選ぶ方法