



PCBはんだ付け完全攻略:ショート回路を防ぐプロの技術とトラブルシューティング
PCB溶接(はんだ付け)で、あなたのプロジェクトはいつも正常動作しますか?ショート回路で動かない…そんなフラストレーション、ベテランエンジニアでも経験します。原因ははんだ過多?それとも他の要因?本記事では、PCBはんだ付けの正しい方法、発生しがちな問題、そしてそれらを防止・解決するテクニックを徹底解説します。
参考動画:https://youtu.be/yzkS-6yy7PA
1. PCBはんだ付けの基本
1.1 PCBはんだ付けとは
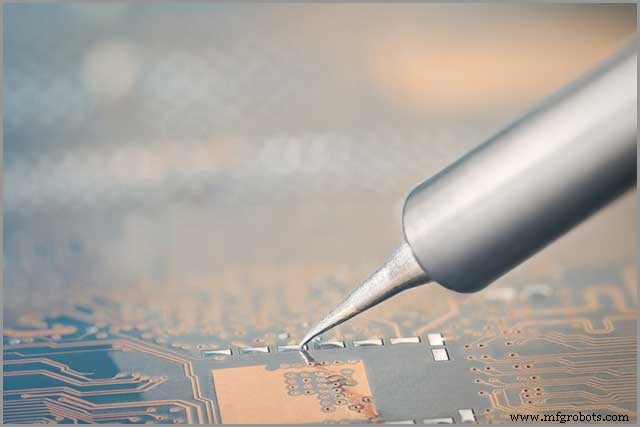
はんだ(融点が部品/基板より低い金属)を溶かして電子部品を基板に固定する工程。「溶接」と呼ばれるが、正確には「はんだ付け(ソルダリング)」です。配管修理、家電修理、電子工作等に幅広く応用。電子回路の動作・性能は理想的なはんだ付けに大きく依存します。まず回路設計を極め、未経験なら「はんだ付けハック(コツ)」を習得しましょう。必要なもの:PCB、はんだごて、はんだ線、フラックス。
1.2 はんだ付けの分類
大きく「硬いはんだ付け(ハードソルダリング)」と「軟らはんだ付け(ソフトソルダリング)」。硬いはんだはさらに「ろう付け(ブレイジング)」と「銀ろう付け」に分かれます。
硬いはんだ付け(ハードソルダリング)
840°F(約449℃)以上の高温で、隙間埋め金属を溶かし金属部品同士を接合。基本概念はここまで。
銀ろう付け(シルバーソルダリング)
銀合金を隙間埋め金属として使用。小型部品製造、工具製作、定期メンテに適す。隙間埋めには不向き。別フラックス併用で精度向上。
ろう付け(ブレイジング)
液状金属隙間埋め材を毛管現象で継ぎ目に流し込み、冷却固化で強固接合。原子拡散・磁気作用で強力結合。黄銅を埋め材に多用。銅部品ろう付けのクローズアップ図参照。
軟らはんだ付け(ソフトソルダリング)
低融点の微小複合部品向け。高温で部品割れリスクがあるため、錫合金(融点752°F/400℃以上)を埋め材に使用。熱源にはガストーチ推奨。
はんだフラックス、はんだごて等の用語が不明でもご安心を。次章で詳細解説と実践コツを紹介します。
2. 必須ツールと失敗しないコツ
2.1 必須ツール
2.1.1 はんだごて(ソルダリングアイアン)
軟らはんだの熱源。手作業実装の必須ツール。はんだ線を溶かし、2接続点間の隙間に流し込む。一般電子工作には15〜30Wが最適。重ケーブル/大型部品なら40W以上。チップ交換可能機種が望ましい。図3:はんだごてとスタンド、図4:はんだガン(高ワット、通電式)。形状と用途が明確に異なります。
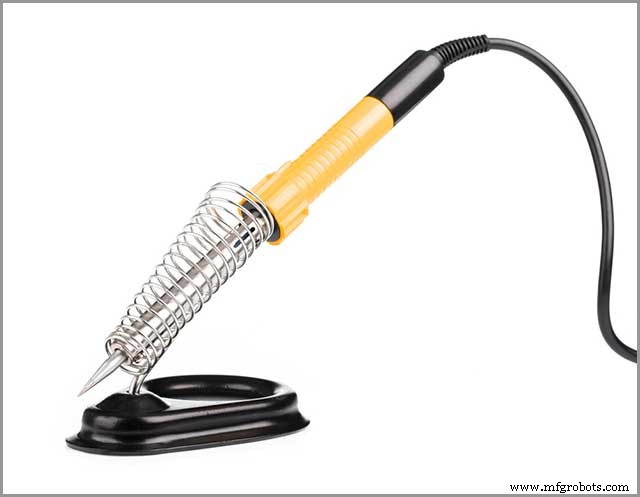
図3:スタンドに置かれたはんだごて
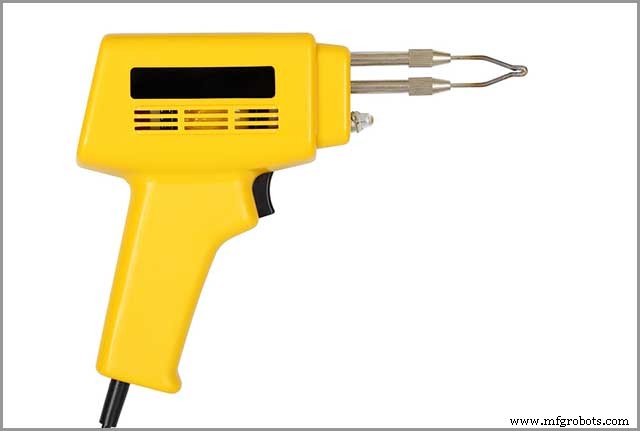
図4:電子部品実装準備完了のはんだガン
2.1.2 はんだフラックス・はんだペースト
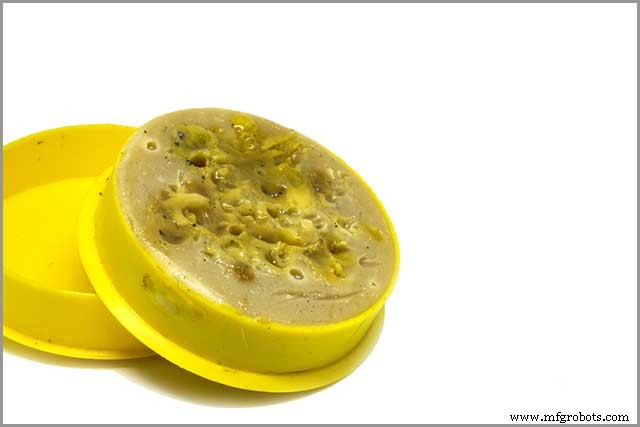
図5:はんだペースト
ICリード(足)をPCB接点に固定するクリーム状はんだ。フラックス(化学精製剤)を含み、3つの主要機能を果たす:(1)被はんだ面の酸化膜除去、(2)空気遮断で再酸化防止、(3)溶融はんだの濡れ性向上。
2.1.3 はんだ線・ワイヤーストリッパー
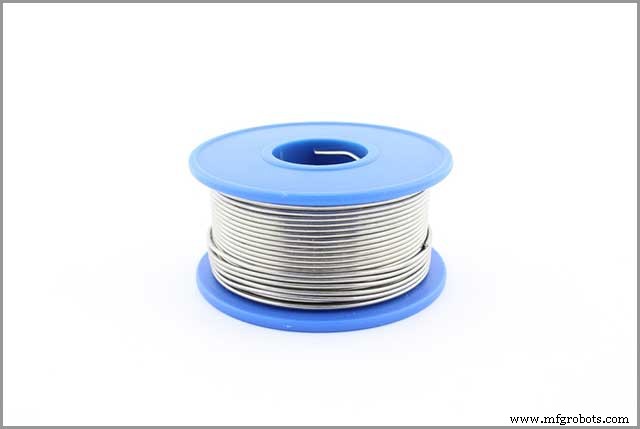
図6:はんだ線リール
図7:ワイヤーストリッパー
低融点金属線=軟らはんだ。隙間埋め材として機能。電子工作ではスズ・鉛系が一般的。
2.2 失敗を防ぐ5つの鉄則
- ヒートシンクを活用:IC、トランジスタ等の熱感受性部品のリード線に必須。
- こて先を常に清潔に:濡れスポンジで拭く。熱伝導良好=接合品質向上。
- 各部品実装後すぐ接合確認:複雑回路では接合漏れ見落とし防止。その場で確認すれば後で悩まない。
- 小型部品から実装:ダイオード、抵抗、ジャンパー等→トランジスタ、コンデンサ等大型部品の順。実装しやすい。
- 感度高い部品は最後にはんだ付け:MOSFET、CMOS、IC、マイコン等。他部品実装時の熱ストレスから保護。
健康面での鉄則:十分な換気環境で作業。はんだ煙(フラックス由来)は有毒。換気不足で室内蓄積は危険。
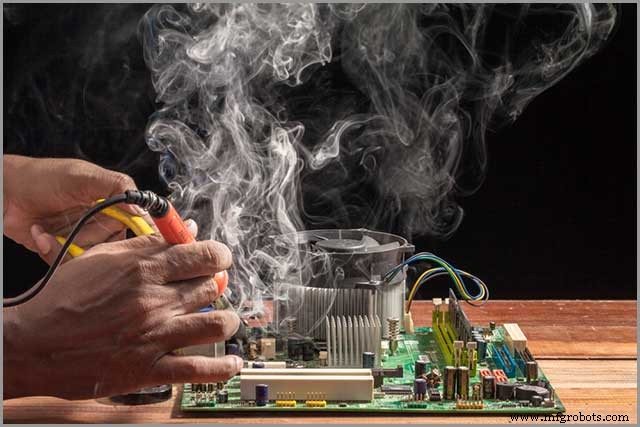
図8:はんだ付け時に発生する煙
3. よくあるはんだ付けトラブル
設計・製造工程の欠陥由来が大半。コスト増・歩留まり低下・納期遅延の原因だが、対策は存在します。
3.1 手作業はんだ付けで発生する6大トラブル
- ディスターブドジョイント(動揺接合):凝固中に動いた。結晶状・粗面・フロスト状表面。「コールドジョイント」とも呼ばれる。
- コールドジョイント(冷え接合):はんだが完全溶融せず。接続不良、経年でクラック進行。
- オーバーヒートジョイント(過熱接合):はだがうまく流れず、焦げたフラックス残渣で修正困難。
- ウェッティング不良(濡れ不足):リードは濡れるがパッドと成熟接合せず。ピンとパッド両方への加熱不足が原因。
- スターブドソルダ(はんだ不足):はんだ量不足で弱い接合。経年でストレスクラック・破損リスク。
- はんだ過多:パッドもピンも濡れないリスク。接合面を凹面(へこみ形状)に整えるのが正解。
各トラブルの写真付き解説(原文図参照)で視覚的理解を深めてください。
3.2 メーカー側(機械実装)で発生する4大トラブル
- ソルダーブリッジ(はんだブリッジ):隣接接合が意図せず接続→ショート回路。
- リフテッドコンポーネント(部品浮き):フローはんだ工程で部品が基板面から浮き上がる。
- リフテッドパッド(パッド剥離):部品取り外し時にパッドが基板から剥離。
- ソルダーボール(はんだボール):フローはんだ時に微小はんだが基板に付着。
4. トラブル解決・予防テクニック
前章の全トラブルに対する具体的修正法:
- ディスターブドジョイント:再加熱し、無攪拌で冷却。
- コールドジョイント:はだが流れるまで再加熱。
- オーバーヒートジョイント:歯ブラシ/イソプロピルアルコールで焦げフラックス除去。
- ウェッティング不良:こて先を接合端に当て、はだが流れてパッドを覆うまで加熱。
- スターブドソルダ:再加熱後、はんだ追加。
- はんだ過多:こて先、はんだ吸い取り線(ウィック)、はんだ吸い取り器(サッカー)で除去。
- ソルダーブリッジ:同上(こて先/ウィック/サッカーで除去)。
- 部品浮き防止:フローはんだ時に基板が反らない堅牢なPCB使用。部品が平らに留まること。
- パッド剥離修正:リードを残存銅パターンにはんだ接続。
- はんだボール防止:再加熱で除去。予防:フローはんだ機の温度設定を過度に高くしない。
5. 結論
PCBはんだ付けの方法・トラブル・解決策・予防コツを網羅しました。背景知識から実践テクニックまで、この記事で「知識の穴」を埋めてください。さらなるご質問は ADMIN@MFGROBOTS.COM まで。専門エンジニアチームが全力サポートします。
産業技術
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- スプレー溶接完全解説:プロセス、技術、安全性
- 溶接ヒュームの理解:危険性と効果的な低減戦略
- チタン溶接のマスター:実証済みプロセスと技術
- スティック溶接(SMAW)完全マニュアル:機材・プロセス・ステップバイステップ実践ガイド
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック
- 効果的なQMSでエラーを排除し生産品質を向上させる
- ダウンタイム削減で生産性向上:実証済み戦略
- PCB設計の主要な落とし穴を徹底解説:包括的分析