



チタン溶接マスター:実証済みプロセスとテクニック
チタンは、低重量、良好な強度、耐食性によりエキゾチックメタル(特殊金属)と見なされています。しかし過去には、適切なチタン溶接は密閉チャンバーでのみ可能と信じられていました。
大気ガスによって汚染されやすい反応性金属です。しかし、チタン溶接は多くの溶接工が思うほど難しくありません。溶接中に適切なガスシールドを維持すれば、あとは他の金属溶接と非常に似ています。
チタン溶接
チタンとその合金は、ガスタングステンアーク(GTAまたはTIG)とガスメタルアーク(GMAまたはMIG)溶接プロセスで最も頻繁に溶接されます。抵抗溶接、プラズマアーク、電子ビーム、摩擦溶接も限定的にチタンに使用されます。これらすべてのプロセスが特定の状況で利点を提供します。
チタンとほとんどのチタン合金はいくつかの溶接プロセスで容易に溶接可能です。適切に作られた溶接は、溶接後そのままの状態で延性があり、ほとんどの環境では母材と同等の耐食性を持ちます。一方、不適切な溶接は、母材と比較して脆化し、耐食性が低下する可能性があります。
チタン溶接に使用される技術と装置は、ステンレス鋼やニッケルベース合金などの他の高性能材料に必要なものと類似しています。しかし、チタンはこれらの材料よりも清浄度と補助不活性ガスシールドの使用により多くの注意を要求します。
溶融チタン溶接金属は、空気による汚染から完全に保護されなければなりません。また、熱影響部(HAZ)の高温部分とチタン溶接の裏面(ルート側)は、温度が800°F(427℃)以下に下がるまでシールドされなければなりません。
チタンは空気、水分、グリス、汚れ、耐火物、ほとんどの他の金属と容易に反応して脆性化合物を形成します。チタンのガスやフラックスとの反応により、ガス溶接、シールドメタルアーク、フラックスコアードアーク、サブマージアーク溶接などの一般的な溶接プロセスは不適切です。
同様に、チタンをほとんどの異種金属に溶接することは実現不可能です。チタンがほとんどの他の金属と脆性化合物を形成するためです。しかし、チタンはジルコニウム、タンタル、ニオブには溶接可能です。
注意すべき予防措置があるにもかかわらず、多くのファブリケーターはルーチンかつ経済的にチタンを溶接し、多くの他の高性能材料と同等のレートで健全で延性のある溶接を作っています。
市販純チタングレードの溶接の重要な利点の1つは、99%以上の純チタンであり、偏析の心配がないことです。溶接ワイヤーやロッドの市販純グレードも同様です。
溶接環境
現在のチタン溶接の大半は開放的な製造現場で行われていますが、チャンバー溶接も限定的に実践されています。フィールド溶接も一般的です。どこで溶接するにせよ、チタン溶接には清潔な環境が必要です。
チタン溶接専用に設けられた別エリアは、品質溶接の作成を助けます。このエリアは清潔に保たれ、研削、トーチ切断、塗装などの粉塵発生作業から隔離されるべきです。また、溶接エリアは空気の流れがなく、湿度が制御されているべきです。
溶接準備
品質チタン溶接を決定する最も重要な要因の1つは、溶接の適切な準備です。
- チタン表面を清掃し、不純物を除去し、油、グリス、汚れを取り除きます。チタン専用に設計された化学薬品を使用するのが最適です。チタンがより清潔であれば、作成される溶接はより強力になります。
- 汚染物質を除去するために、スチームクリーナーまたは水酸化ナトリウム希釈液を使用できます。
- 小型熱風ブロワーで表面に水分が残っていないことを確認します。ただし、可燃性溶剤には使用しないでください。
- すべての溶接部品も清潔で乾燥していることを確認します。
- チタンに塩素系洗浄液を決して使用しないでください。
- 手も汚染源になり得ます。ただし、ゴム手袋には塩素が含まれる場合があるため、代わりにプラスチックまたは綿手袋を使用してください。
- アークを起動する前に、表面清掃に使用した溶剤が完全に蒸発していることを確認してください。通常、引火点が低いためです。
シールドガスの選択
チタンは空気、油、汚れ、水分、他の金属と容易に反応して脆性化合物を形成するため、強力な溶接を得るために適切なシールドガスを使用することが不可欠です。通常、ほとんどの溶接工は99.999%純度のアルゴンを使用します。本当に純粋なアルゴンとヘリウムのみが大気からの最適な保護を提供します。
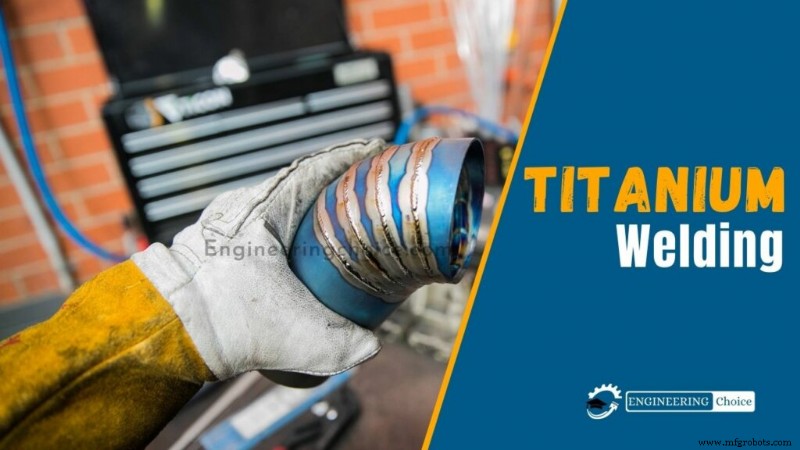
溶接プロジェクト用のシールドガスを購入する際は、信頼できるサプライヤーからのみ入手してください。アルゴンがわずかに純度不足でも、変色を引き起こす可能性があります。黄色みを帯びた溶接になり、これは望ましくありません。不純ガスや不完全なカバレッジは、青みがかった色調やまだら模様の原因にもなります。
チタンでは、表面だけでなく裏面も大気から保護されていることを確認する必要があります。熱影響を受けた領域が酸素と接触すると悪影響を及ぼします。
小さな部品では、シールドガスで満たされたグローブボックスで作られた密閉コンパートメントを使用できます。パージモニターと組み合わせた特製ポリエチレンパージガスチャンバーも使用可能です。これらで、チャンバーに最適な保護のための十分なアルゴンがあるか検証できます。
溶接中に理想的なカバレッジレベルを得るには、以下の3ステップを実行する必要があります:
- 一次シールド: 通常溶接トーチに内蔵され、溶融溶接プールを保護するために必要な一次カバレッジを提供します。セラミックカップとガスレンズを備えた標準的な水冷トーチを使用できます。最良のカバレッジのために、より広いカップのトーチを選ぶことを推奨します。
- 二次シールド: トレーリングシールドが二次保護を提供します。ほとんどの溶接トーチの末端に取り付けられ、すべての熱影響領域が汚染から安全に保たれることを保証します。
- バックアップシールド: これらのデバイスはトレーリングシールドと見た目が似ており、ほぼ同じ機能を果たします。ハンドヘルドデバイスまたはテープで固定されるタイプです。溶接トーチに予め取り付けられていることは稀です。
適切な充填ワイヤーの選択
チタンとその合金の溶接に使用する充填金属を選択する際、母材と主に同じ特性を持つ充填ワイヤーを選ぶことを推奨します。また、母材より1グレード低い強度レベルに分類されるワイヤーを選択することもできます。状況によっては、全く異なるカテゴリの充填ワイヤーを使用することもあります。
充填ワイヤーの選択は、継手の特性と組み合わせに依存します。継手延性を向上させるため:
- より高強度の無合金チタンを溶接する場合、母材より降伏強度の低い充填金属を使用
- Ti-5Al-2.5SnおよびTi-6Al-4V分類のチタン溶接では、無合金充填材を使用可能
- 母材より酸素、窒素、水素、炭素、その他の合金元素の割合が低い充填金属も選択肢
使用可能な溶接プロセス
チタンとチタン合金の溶接では、以下の溶接手順を使用できます:
- 電子ビーム溶接(EBW)
- ガスタングステンアーク溶接(GTAW)または(TIG)タングステン不活性ガス溶接
- 抵抗溶接(RW)
- レーザービーム溶接(LBW)
- プラズマアーク溶接(PAW)
- ガスメタルアーク溶接(GMAW)または(MIG)メタル不活性ガス
- 摩擦溶接(FRW)
1. 電子ビーム溶接
高速電子ビームを利用して2つの金属を接合する融解プロセスです。ビームが金属片に接触すると激しい熱が発生します。2枚のプレートが溶けて融合し、固体継手を形成します。生成される継手の耐久性から、航空宇宙・航空機生産業界で利用されています。
6mm〜76mm以上のプレートに電子ビーム溶接手順を使用できます。高真空雰囲気でプロセスが行われるため、低汚染レベルで高品質溶接が生成されます。
2. タングステン不活性ガス/GTAW
TIGまたはGTA溶接プロセスは、非消耗性タングステン電極を使用して溶接アークに電流を伝達します。シールドガスで溶接プールを外部汚染から保護します。汚染は弱く低品質な溶接を引き起こす可能性があります。プロセスでは、溶接継手のために充填金属またはワイヤーが必要です。
チタンとその合金の溶接に広く使用されるプロセスです。ベースメタル厚さ2.5mmまでのスクエアバット溝継手では充填材なしでTIGを使用できます。より厚い板では、結果として得られる溶接継手が耐久性を持つことを保証するために充填金属を使用する必要があります。
3. 抵抗溶接(RW)
抵抗溶接は熱電気的手順です。制御された期間、制御された電流をプレートに通すことで2つの金属片を接合します。手順に相当量の圧力を使用するのが一般的です。この方法では、熱が接合が必要な領域に厳密に制限されます。
抵抗溶接でチタンとその合金をスポットまたは連続溶接で接合できます。炭素鋼やステンレス鋼プレートなど、チタンと他の金属を溶接する際に特に有用です。
4. レーザービーム溶接(LBW)
レーザーを介して2つの金属片を接合するもう1つの融解溶接プロセスです。2枚のプレートの交差部分を加熱し、溶けて合併して継手を形成します。溶融溶接プールが冷却固化すると、堅固で耐久性のある溶接になります。
溶接工は現在、真空チャンバーの必要性を排除するため、チタンにレーザービーム溶接をますます好んでいます。しかし、汚染リスクが残るためシールドガスの使用は依然として必須です。
レーザービームと電子ビームは両方とも融解溶接手順ですが、前者の適用範囲はより制限されます。13mm以上の厚さのチタンプレートには効率的に使用できません。
5. プラズマアーク溶接(PAW)
プラズマアーク溶接は、タングステン電極とワークピース間のアークを使用する点でTIGと類似しています。ほぼすべてのチタン分類で使用可能で、厚板でも良好に機能します。キーホール技術を使用すれば、13mmまでのワンパスプレートにも使用できます。
6. メタル不活性ガス(MIG)/ ガスメタルアーク溶接(GMAW)
MIG溶接は、溶接ガンを介して連続的に加熱・供給される固体充填金属ワイヤーを使用します。プロセスは溶接プールを汚染から保護するためにシールドガスの使用を保証します。多くの溶接工が高い金属堆積率と生産性のためにGMAWを好みます。
3mm以上の厚さのチタン溶接にもこのプロセスを使用できます。パルス電流技術を使用すれば、高品質溶接を生成できます。この方法は、特に13mm以上の厚いチタンプレートでの使用において、他の方法より低コストであることが証明されています。
7. 摩擦溶接(FRW)
名前の通り、摩擦を利用して2つの金属片を接合します。結果として得られる継手が母材と同等の強さを持つ固相溶接プロセスです。様々な産業で広く使用され、パイプ、チューブ、ロッドの接合に有用です。追加保護措置なしで継手清浄性を達成できる状況で特に良好に機能します。詳細については「摩擦溶接とは?」を参照してください。
チタン溶接動画
製造プロセス
- アルミニウム溶接のエキスパートガイド:技術、コツ、安全対策で強く美しいビードを
- MIG溶接完全ガイド:技術、メリット、始め方
- 水中溶接の仕組みと専門訓練が必要な理由
- アークスタッド溶接の完全ガイド:技術、用途、メリット
- 遭遇する9つの溶接問題:専門家の修正と予防のヒント
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- スプレー溶接完全解説:プロセス、技術、安全性
- チタン溶接のマスター:実証済みプロセスと技術
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック
- PCBはんだ付け完全攻略:ショート回路を防ぐプロの技術とトラブルシューティング