



RF・マイクロ波PCB設計のエキスパートガイドライン
現在、RF/マイクロ波PCBは携帯無線機器、医療、通信など多くの商業分野で広く採用されています。RF(無線周波数)/マイクロ波回路は分布定数回路であり、スキン効果と結合効果を生じやすいため、実用的なプリント基板(PCB)設計では干渉と放射の制御が困難です。よくある問題には、デジタル回路とアナログ回路の相互干渉、電源によるノイズ干渉、不適切なレイアウトによる類似の干渉問題があります。したがって、PCB設計におけるメリットとデメリットのバランスを取り、干渉を最小限に抑えることは、RF/マイクロ波PCB設計の重要な側面です。
設計ごとに異なりますが、経験は優れた教師であり、製造エンジニアは主要な落とし穴への解決策を提供できます。本記事では、RF/マイクロ波PCBに関する詳細なPCB設計ガイドラインを紹介・議論します。
基板材料の決定方法
回路設計の初期段階であるPCB基板材料の選定は、RF/マイクロ波PCB設計において極めて重要な役割を果たし、最適な基板材料は最終製品の優れた性能と高信頼性に貢献します。PCB設計に適合する基板材料を検討する際、誘電率、損失角正接、厚さ、環境などの側面に注目する必要があります。以下にそれらの意義と理想的な選定アプローチを詳述します。
・誘電率
誘電率とは、誘電定数と真空誘電率の比を指します。RF/マイクロ波PCB設計に用いられる基板材料の誘電率は、スペースと重量の要求を満たすため十分に高くなければなりません。一方、高速相互接続などの他の用途では、許容できるライン幅とインピーダンス公差で高インピーダンス回路を生成するため、極めて低い誘電率が求められます。
最終的な基板材料を決定する前に、基板厚の一定範囲でのライン幅、回路動作周波数の波長、主要部品のおおよその寸法などのパラメータを確認する必要があります。基板図のスケッチを描き、許容される最大・最小誘電率を設定します。
さらに、基板材料メーカーが提供する誘電率偏差が十分に低く、電気的性能が公差範囲内に収まることを確認する必要があります。
・損失角正接
誘電損失は損失角正接と誘電率の関数です。一部の基板材料では、単位長さあたりの誘電損失が、導体損失も低減するより短いラインの適用によって相殺される可能性があります。これは導体損失が高周波状況で顕著になる場合に極めて重要です。したがって、一部の回路における部品損失パラメータを見積もる際、与えられた周波数下での単位ライン長さあたりの通常の損失ではなく、単位長さあたりまたは周波数あたりの損失が見積もられます。
一定の周波数範囲内で、基板材料の損失は入出力電力要件を満たし、放熱問題を回避するために十分に低くなければなりません。さらに、フィルタなどの一部の回路素子の電力応答は、鋭い周波数ロールオフ特性を維持して電気的性能要件を満たす必要があります。当然ながら、誘電損失はこの周波数特性に影響を与えます。
・厚さ
基板材料の厚さは以下の設計要素に関連します:
a. トレース幅:所定の特性インピーダンスを維持するため、トレース幅減少の要件を満たすよう基板厚を減らす必要があります。薄い基板上の高インピーダンストレースは、製造時に極めて細いトレース幅を必要とする場合があります。
b. 機械的性能:非支持の薄い基板上に構築された回路は、反り、歪み、変形を生じる可能性がありますが、剛性と熱硬化性材料ではこれが起こりません。
c. 寸法安定性:一般的に、薄い基板材料は厚いものより寸法安定性で劣ります。また、薄い材料は製造業者にとって障害となり、コスト増を招くこともあります。
d. コスト:一般に、単位面積あたり厚い基板材料は薄いものより高コストです。
e. 追従性:シリンダーやコーンなど単純な曲げ形状に曲げる必要がある基板では、薄い基板は基板材料や銅箔を破損させずに低い曲率半径で曲げられます。
f. 誘電破壊:平行基板では、薄い誘電体材料は厚い材料に比例して高い誘電破壊電圧を持ちます。
g. 電力処理能力:高周波基板の電力処理能力は2つの側面で制限され、基板厚を増やすことで緩和できます。一方では高電力を熱として部分的に放散できます。他方では、高ピーク電力レベルがコロナ放電を引き起こし、基板材料の寿命を縮めます。
・環境
プリント基板の製造環境と動作環境は基板材料選定に制約を与えます。考慮すべき主要な材料性能には:
a. 温度安定性:動作時と技術的な最高・最低温度を保証し、温度限界を「ピーク」または「連続」で示す。電気的性能変化をピーク温度で計算し、設計要件と比較。断続的な温度ピークの範囲では基板を動作させられないため、「連続」温度で性能を見積もる。基板の機械的性能への永久的損傷を「断続的」限界温度範囲で確認。
b. 耐湿性と耐薬品性:基板材料は少量の湿気しか吸収しないため、高湿度環境で基板の電気的性能が著しく低下しません。追加の環境保護ソリューションはコスト増と設計妥協を招くため。使用技術は基板材料の耐薬品性・耐溶剤性と互換性が必要。
c. 耐放射性能:RF/マイクロ波PCBが宇宙や原子力用途で用いられる場合、基板材料は大量の電離放射線を受けます。電離放射線による基板の機械的・電気的性能への影響を確認・見積もり、その蓄積効果を確認し、基板の実効動作寿命と比較する必要があります。
・基板材料に関するその他の設計ルール
a. 銅箔の密着性は、アプリケーションと製造環境に耐えられるほど高く、永久的損傷を生じさせないこと。
b. 誘電率は温度変化し、動作温度範囲内で電気的性能に影響を与える可能性があります。
c. 表面実装デバイス(SMD)とスルーホール(PTH)の信頼性はCTE(熱膨張係数)とも関連します。
d. 基板材料の熱伝導率は、熱管理を考慮した設計に影響します。
e. ハウジングとマウントを決定する際、基板反りを事前に考慮。
f. 機械的性能は組立とマウント設計に影響する可能性があります。
g. 基板材料の比重が基板重量を決定します。
h. 熱膨張係数(CTE)は、限界環境温度と大電力部品の設計、リフロー半田付けやその他の高温製造工程の適用において慎重に考慮する必要があります。
i. 電気抵抗率は電気的性能に関連する要素となり得ます。特に高インピーダンス線で高電圧を伝送する場合、例えば電力増幅回路など。
電気的特性の処理方法
重要な高周波電気的特性には、特性インピーダンス(Z₀)、減衰係数(α)、信号伝送速度(v)があります。特性インピーダンスと信号伝送速度は実効誘電率で決まり、信号損失は減衰係数で決まります。
ストリップライン(定義は以下a節)、マイクロストリップ、バイポーラパルス、溝など全ての伝送構造の中で、ストリップラインとマイクロストリップがマイクロ波回路設計で最も広く用いられ、一般に軟質基板材料に依存します。ストリップラインでもマイクロストリップでも、グランド間距離と導体幅の比、導体厚、結合導体間距離が特性インピーダンスと減衰係数に強く影響します。一定の周波数範囲と伝送線構造上では、減衰係数、誘電率、特性インピーダンスが周波数依存性を持つ場合があります。
ストリップラインやマイクロストリップの断面サイズが誘電体内の波長より大きくなると、他の(高次)伝送モードが顕著になり、伝送線の電気的性能が弱まります。信号速度と周波数が上昇するにつれ、伝送線の寸法を比例して縮小し、高次モードを回避する必要があり、所定の特性インピーダンスを維持しながらより薄い基板材料の適用が必要になります。
・ストリップライン
ストリップラインは、信号線とそれに平行な2つのより幅広いグランドが信号線を挟む構造の伝送線です。下図はIPC-2252から抜粋した典型的なストリップラインの断面図です。
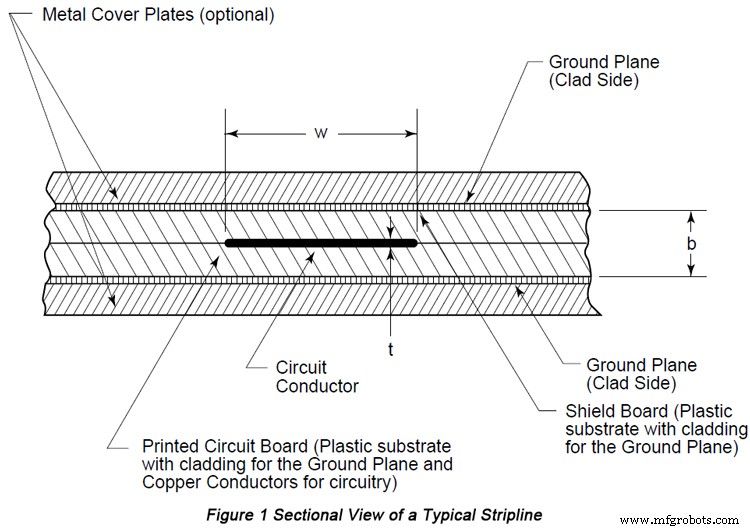
ストリップラインの特性インピーダンス公式は、狭い信号線と広い信号線の2方面に分類されます。
a. 狭い信号線
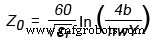
Z₀:特性インピーダンス(Ω)
εᵣ:誘電率
b:グランド間距離(m)
w:信号線幅(m)
Yの値は以下の式に適合: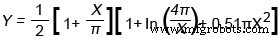
この式において、 、tは銅厚(m)を指す。
b. 広い信号線
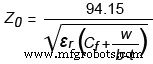
この式において、C_fはフリンジング容量を指し、以下の式に従う:
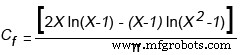

・非対称ストリップライン
信号線がグランド(または電源)の間にあるが中央位置にない場合、ストリップラインの計算式を修正する必要があります。修正プロセスでは、信号線とより近いグランド、より遠いグランドとの結合差を考慮する必要があります。信号線が中心から1/3の範囲内にある場合、信号線が中心にあると仮定したことによる偏差は非常に小さくなります。
信号線間で高い結合が要求される場合、非対称ストリップライン構造を採用し、異なる面に位置し誘電体で分離された2つの信号線を妥協案とします。結合は平行線または交差線で実現されます。高周波回路設計では結合が不要な場合、垂直に交差する信号線構造は機能しません。
・マイクロストリップ
マイクロストリップも伝送線構造の一種で、信号線とそれに平行なグランドで構成されます。
マイクロストリップの特性インピーダンス公式は、厚さゼロの導体のみを含む単一誘電体というシンプルなマイクロストリップモデルに基づきます。公式は式7のようになります。
この式において、式8、Zの後の2番目の「0」と「1」は、ゼロ導体厚と誘電体の一種を示します。したがって、このモデルの精度はuの値が1未満のとき0.01%以内、uの値が1000未満のとき0.03%以内です。
その他の重要側面の配置方法
・機械加工特徴
a. 寸法と公差
設計要素の中で、寸法と公差設計は極めて重要です。フィールド設計では、双方向公差と真位置公差が通常適用されます。
シンプルに記された真位置寸法と公差により、製造業者は位置と寸法の偏差を任意の比率で配置でき、通常は製造性を向上させます。その結果、設計者は機能要件を確保しつつ、精度が最も低い製造工程で主要な偏差を配置できる十分な自由度を製造業者に提供します。
位置公差能力は主に材料タイプ、厚さ、部品全体のサイズに依存します。真位置径0.254mm(0.01インチ)が最も一般的で最も達成しやすいです。公差要件が0.152mm(0.006インチ)より厳しい場合、製造性は妥協されます。適切に要求される場合、最大実体状態を要求して、製造業者が穴径誤差と位置誤差のバランスを取り製造性を向上できるようにすべきです。
ビアが最小径で製造される場合、真位置公差は最大実体状態で単純に記されたものを使用する必要があります。一方、より大きく許容可能な径で製造されるビアは通常、より低い精度で位置決めされますが、それでも嵌合と機能は確保されます。したがって、より大きなビアは、最小ビア径への許容加算値に等しい十分な位置公差を得られます。真位置公差に追加公差を加えると、検査公差が生成されます。
最小実体状態が適用される場合、公差は最大径に基づいて設定されます。「特徴サイズに関係なく」とは、追加公差なしで公差記号を適用することを指し、特徴寸法公差は許容される異なる製造性に基づいて決定されます。
真位置寸法と公差は想像できるあらゆるケースに適用できますが、穴位置、ポケット、その他のX軸とY軸に類似した特徴に最も適しています。
b. スルーホール
最小穴径は材料全体の厚さで決定されます。アスペクト比は通常、難易度係数を示すために用いられ、材料厚と穴径の比です。例えば、アスペクト比が5:1でストリップライン基板の厚さが3.3mm(0.13インチ)の場合、最小穴径は0.66mm(0.026インチ)であることを示します。
一般に、アスペクト比約3は製造しやすく、5はより困難、10は極めて困難で場合によっては製造不能です。簡単に言えば、アスペクト比の高いスルーホールは薄い材料で製造しやすく、アスペクト比の高い穴あけは困難です。直径0.33mm(0.013インチ)未満の穴あけでは、ドリル折損とビア粗さが実用上の問題となります。また、アスペクト比の高い穴は洗浄、活性化、金属化が困難です。溶液の分散性により、金属化が穴内部で不均一に分布します。限られた分散性は原子と分子の穴内物質伝達を減らし、メッキの元の電流分布を複雑にします。
穴径はメッキ前とメッキ後で規定できます。メッキにより穴径は2倍のメッキ厚だけ縮小します。メッキ後の穴径誤差は、穴あけ時とメッキ時に生じる誤差によって制限されます。より厳しい公差も達成可能ですが、0.13-0.25mm(0.005-0.01インチ)の公差帯が最も一般的です。一般に、コストと難易度は穴径公差の縮小とともに上昇します。経験則では:アスペクト比が4:1より大きい場合、ビア径を0.10mm(0.04インチ)以上に増やすべきです。
メッキ後の穴径は、メッキ電流密度分布により正確に予見できません。局所電流密度の差により、メッキ厚は穴径、穴密度、周囲回路、グランド形状の影響を受けます。一般に、メッキ前の穴寸法と最小メッキ厚を規定して製造性を高めます。スルーホールがグランドや内部相互接続をモードとして禁止する場合、最小スルーホールを決定するのが適切です。穴をリード部品と見なす場合、穴寸法に双方向公差を考慮すべきです。
電解スズ/鉛を融解またはリフローさせる必要がある場合、穴寸法はリフロー半田付け前のものとして示す必要があります。リフロー半田付け段階では、パッド寸法、穴寸法、材料厚、回路厚など設計のあらゆる詳細が半田の流れとリフロー後の寸法に影響します。モジュラー制限後のスルーホールは、金属によって部分的にも全体的にも閉塞できません。
・金属化
a. メッキエッジ設計
多層PCBでは、モード抑制スルーホールを減らすためにメッキエッジが許容技術となっています。メッキエッジ設計は、基板全体のタブを接続する役割を持つ、幅6.4mm(0.25インチ)のコネクタを3〜4個含むべきです。その結果、多数のタブを基板全体として製造できます。メッキエッジは、トップ層またはボトム層の幅1.3mm(0.050インチ)以上と重ならなければならず、より強い機械的密着を得るためです。メッキ厚は0.025mm(0.001インチ)以上であるべきです。
b. 銅メッキ
メッキ前に、全金属表面と露出した誘電体を、非電解・非導電性のコーティング層で覆います。その後、必要な厚さの銅を基板全体またはパターンにメッキします。
一般に、パネルメッキは厚さ均一性が厳密に要求される場合の最適選択です。パターンがメッキ分布に影響しないためです。さらに、厚いメッキが必要な場合、パネルメッキはパターン間にブリッジを形成せずに大量の金属を沈着できます。逆に、イメージメッキはトレース幅/スペース公差に高い厳密さが要求される場合のみ最適選択と見なせます。エッチングオフされる銅箔が、同レベルの厚さを持つ基板材料によってまとめられるためです。
メッキ銅の機械的性能は、スルーホールの熱衝撃耐性と熱サイクル耐性を決定します。半田付け組立と環境温度サイクルのプロセスで、スルーホールにクラックが生じる可能性があります。銅は高温衝撃に耐え、低環境温度による疲労破壊に抵抗する十分な延性を持つ必要があります。高信頼性の場合、PCBメーカーによる酸性銅メッキシステムの適用が推奨されます。メッキ銅は20%以上の延性と2.76×10⁸Pa以上の引張強度を達成可能だからです。
メッキ厚は通常、スルーホール壁の最小厚を決定し、通常0.0025mm(0.001インチ)に規定されます。0.0025mm(0.001インチ)の穴壁は、他の表面に0.004-0.005mm(0.0015-0.002インチ)の厚さを生じさせます。イメージメッキ半田付け技術が適用されない場合、メッキ厚は0.05mm(0.002インチ)を超え、腐食精度に関する問題を引き起こします。
パネルメッキとイメージメッキの両方で、穴のタイプが金属分布に影響します。独立した穴は密集した穴より速く半田付けされます。部品上の金属厚均一性レベルは、メッキ領域でカバーされる金属の割合で決まります。穴とパターンが均等に分布していない場合、厚さ公差は大きくなります。典型的なメッキ銅厚は±0.013mm(0.005インチ)。公差が±0.005mm(0.0002インチ)以下になると、製造性が低下します。
メッキ厚や最終製品の全厚が規定される場合、公差はメッキ公差と銅箔厚および/または誘電体公差の合計であるべきです。銅箔厚は単位面積あたりの銅重量で決まります。
圧延銅箔(RA銅箔)は電解銅箔より低い厚さ公差を持ちます。したがって、銅箔厚にわずかな変化が生じますが、要件は満たせます。0.5〜1oz銅箔で厚さ変化が±0.005mm(0.0002インチ)であることが判明しています。
全体的なメッキ厚は、研磨と腐食後の顕微鏡分析で取得されます。内部サンプルは部品周辺に配置され、パネルから切り出されます。内部サンプルが部品厚の最良の指標となります。内部サンプルが適用されない場合、サンプルを側面に追加するか、部品を破壊試験に用いることができます。
・エッチング
最終製造精度は、イメージングとエッチングからの偏差の合計です。
クラックはラインよりイメージングとエッチングが困難です。可能であれば、高密度回路ではクラックをラインより広く規定する必要があります。ラインとクラック幅が0.10mm(0.004インチ)未満の場合、製造性が低下します。
銅箔厚の2倍より小さいラインを得るのは劇的に困難です。つまり、0.035mm(0.0014インチ)ラインは0.5oz[0.017mm(0.00067インチ)]銅箔に最適で、0.070mm(0.0028インチ)ラインは1oz[0.035mm(0.00014インチ)]銅箔に最適です。一般に、要求される銅箔厚を減らすのが最善です。
広いギャップで分離された狭いラインは、密な微細ラインよりエッチングしやすいです。ラインが方向を変えるとき、鋭角は曲線遷移や45°角よりエッチングが困難です。
結論として、優れた基板材料決定、合理的・科学的な電気的特性修正、その他の重要側面の配置により、信頼性の高い最終製品が完全に期待できる正確なRF/マイクロ波PCB設計が実現します。
参考資料:
• RF PCB設計における挫折と解決策
• 無線周波数回路と電磁両立性のためのPCB設計
• 知っておくべき主要PCB設計ルール
• PCB設計プロセスにおける可能性のある問題と解決策
• PCB品質検査の実施方法
• PCBCartのフル機能PCB製造サービス - 複数の付加価値オプション
• PCBCartの高度PCB組立サービス - 1個から対応
産業技術
- RF・マイクロ波PCB設計の必須原則:信頼性の高い性能を実現
- 高電圧PCB設計:材料、安全性、ベストプラクティス
- フレックス・リジッドフレックスPCB設計の習得:曲げ半径とベストプラクティス
- プリント基板実装を成功させるための重要ポイント
- フレックスリジッドPCBのインピーダンス設計重要戦略
- RF PCB設計における課題の克服:信頼性の高い性能を実現する実証済みソリューション
- 車載電子機器向けPCB設計の主要原則
- 効率的なPCB設計・生産のための必須DFMAガイドライン——パート1
- 高品質PCB設計のための7つの重要要素
- PCB製造・実装のための必須設計ガイドライン – パートII
- スムーズな製造のための必須PCB設計ガイドライン:DFM観点からのアプローチ