



ウレタンキャスト成功のための実証済み設計原則
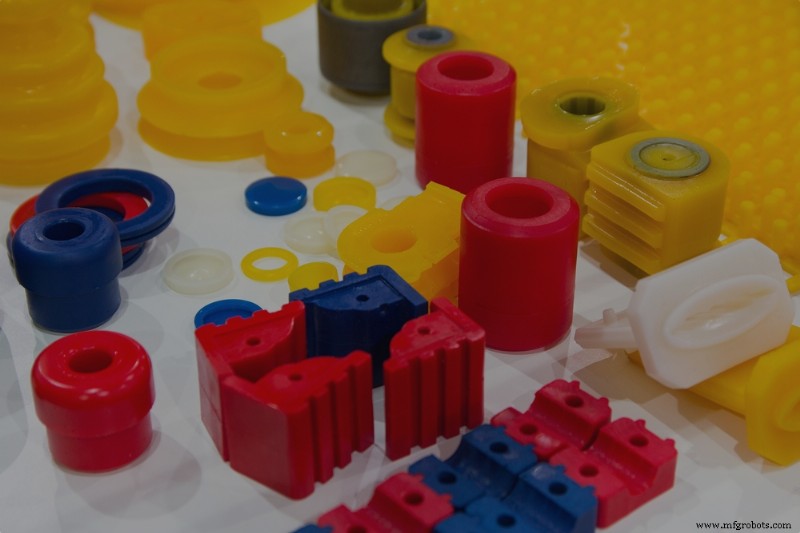
製造手法としてのウレタンキャストは、射出成形のハードツーリングとは対照的です。射出成形が高価で手間のかかる金型を必要とするのに対し、ウレタンキャストは柔軟なシリコーン金型を使用するため、はるかに短いリードタイムと低コストで高品質な最終用途部品を製造できます。そのため、ブリッジツーリング、少量生産、ラピッドプロトタイピング、ジョイントの製作、文字盛り上げなどの微細なディテールを持つ部品の製造によく用いられます。
ウレタンキャストの製造プロセスは、まずマスターパターン(最終部品のレプリカ、多くは3Dプリントで作製)を作成するところから始まります。このパターンを液状シリコーンで完全に覆い、硬化させます。その後、金型を半分に切断してパターンを取り除きます。ここから、適切なウレタンキャスト用樹脂を用いて同様の工程を繰り返します。
ポリウレタンキャスト材料は、射出成形で使用される熱可塑性樹脂と同等、あるいはそれ以上の性能特性を発揮できます。しかし、他の製造方法と同様、高品質な部品を製造し、すべての性能要件を満たすには、製品チームが製造のための設計(DFM)のベストプラクティスを守る必要があります。以下に、製品チームが留意すべき最も重要なガイドラインを示します。
公差
製造にはある程度のばらつきが不可避です(チームは可能な限り多くの変数を考慮すべきですが)、公差は個々のユニット間で許容される寸法ばらつきです。ウレタンキャストの一般的な公差は±0.015インチ、またはインチあたり±0.003インチのいずれか大きい方です。より厳しい公差はケースバイケースで対応可能な場合があります。
一般的に、収縮率は+0.15%程度が典型的です。これはウレタンキャスト材料の熱膨張と、柔軟なシリコーン金型が温まることに起因します。
また、ウレタンキャスト部品は後処理(研磨やカスタム仕上げなど)に適していますが、これらの追加工程は生産コストを急増させる可能性があります。鋭利なコーナーや文字などの設計要素は、冷却過程でわずかに丸みを帯び、微細なディテールの定義に影響を与えることがあります。ただし、マスターパターンにSPI仕上げやテクスチャを模倣した仕上げを施すことは可能です。ウレタンキャスト部品はパントンカラーに合わせて塗装でき、特定の着色剤や顔料をキャスト材料に直接添加することもできます。
肉厚
ウレタンキャストで製造する部品の最小肉厚は0.040インチ(1mm)ですが、小さな部品であれば0.020インチ(0.5mm)まで薄くできます。大型部品は一般に構造的剛性を確保するためにより厚い肉厚が必要です。
ウレタンキャストでは、肉厚が変化する部品や複雑な形状も可能ですが、そうするのは厳密に必要な場合のみにとどめるべきです。均一な肉厚を維持することで、硬化過程での不適切な収縮や変形のリスクを最小限に抑えられます。
アンダーカットとドラフト角
アンダーカットは射出成形設計を複雑にしますが、ウレタンキャストで使用される柔軟なシリコーン金型では、部品を容易に、かつ損傷なく取り出せます。
ドラフト角も同様です。金属金型から部品を離型するには必須ですが、ウレタンキャストではそれほど必須ではありません。ただし、部品設計に3〜5度のドラフト角を取り入れることで、金型への負荷を大幅に軽減し、金型寿命を延ばせます。
リブ
リブは剛性と強度を高めますが、支持する壁の曲げ剛性を最大化する向きで配置することが重要です。経験則として、リブの高さは幅の3倍以下、壁との接合部でのリブ幅は壁厚の40〜60%とし、リブの強度を最大化するため、すべての内角に壁厚の25%以上のフィレット半径を設けるべきです。
ボス
ボスは、ネジ、ピン、その他のファスナーで確実に部品を結合するためのものです。リブと同様、ボスの基部フィレット半径は壁厚の約25%とし、これはファスナー締め付け時の焼き付き防止にも役立ちます。
ボス内角には0.060インチ(1.5mm)のフィレット半径を用いて肉厚を最小限に抑え、シンクマーク発生のリスクを低減します。ボスの肉厚を公称壁厚の60%以下に抑えることも、収縮を最小限に抑えるのに有効です。
ウレタンキャストのメリットを今すぐ活用する
ウレタンキャストのメリット(短納期、低コスト、設計と材料の柔軟性など)を真に享受するには、設計と製造のベストプラクティスを遵守する必要があります。これは、ウレタンキャスト材料の特性、ゴム部品の一般公差など、多くの変数に注意を払うことを意味しますが、経験豊富な製造パートナーなしでは複雑になりがちです。
Fast Radiusは、ウレタンキャストにより試作部品と最終用途部品を比類なき品質で製造してきた実績を持つ、オンデマンド製造プラットフォームです。アジャイルなアプローチにより、あらゆる規模の製品チームのリードタイムを大幅に短縮し、運用効率を向上させます。
当社のビジネスは優れた部品の製造だけでなく、複数の技術を組み合わせることであっても、製造プロセスを可能な限り効率化することに尽力しています。詳細については、今すぐお問い合わせください。
産業技術
- HP MJF 3Dプリント設計ガイドライン:精度向上のためのパーツ最適化
- RF・マイクロ波PCB設計の必須原則:信頼性の高い性能を実現
- 製造向けPCB設計の最適化:主要戦略とベストプラクティス
- 航空宇宙におけるロストワックス精密鋳造:精度、効率、持続可能性
- 砂型鋳造部品の包括的品質管理技術
- 効率的なPCB設計・生産のための必須DFMAガイドライン——パート1
- PCB製造・実装のための必須設計ガイドライン – パートII
- スムーズな製造のための必須PCB設計ガイドライン:DFM観点からのアプローチ
- 製造しやすい設計(DFM)マスター:パート2 – 公差とフィーチャー最適化
- 製造しやすい設計(DFM)必須ガイドライン – パート1
- CNC加工マスター:最適パーツのための実証済み設計戦略