



複雑な射出成形部品のためのトップ5設計戦略
製造向け設計(DFM:Design for Manufacturability)は、部品を効率的に製造できるよう設計する一般的な実践です。具体的なベストプラクティスは製造技術により異なりますが、DFMの究極の目標は一般的に、性能や機能を犠牲にすることなく製造コストを最小化するよう部品設計を最適化することです。DFMは潜在的な問題や欠陥を早期に特定し、後の混乱を招く再設計を回避するのにも役立ちます。これが、初期設計と試作フェーズで可能な製造方法を評価することが重要である理由です。
意図的で手法に焦点を当てた設計は、複雑な形状や精巧な特徴を持つ部品を製造しようとする際に特に重要です。複雑な形状の部品製造には多くの実行可能な製造方法がありますが、射出成形は最も一般的なものの一つです。
DFMは射出成形部品に特に重要です。射出成形部品の製造に使用されるハードツーリングと金型は、設計に影響を与える多くの変数を導入するからです—金型温度、材料温度、空気圧など。さらに、射出金型は高価でツーリングに時間がかかり、プロセスは通常大量生産時のみコスト効率が良くなるため、複雑な形状や精巧な特徴を持つ部品設計時には一貫性と繰り返し精度が極めて重要です。
複雑な形状を持つプラスチック射出成形部品の設計における5つの重要なヒントを紹介します。
1. スライドシャットオフをクリップとスナップフィットに活用する
クリップとスナップフィットは、射出金型設計に直接組み込める2つの締結メカニズムです—一般的な例として工具セットの蓋や電子機器ハウジングがあります。両者は同様に動作します:メカニズムの一方にある柔軟なタブが、対向部品のスロットやポケットに引っかかり、両者を固定します。
スライド式またはテレスコピックシャットオフは、金型の一方に機械加工され、もう一方に延びるコンポーネントで、金型が閉じると所定位置にスライドします。これにより材料が特定領域に流入するのを防ぎ、高価なサイドアクション、バンプオフ、インサート、金型設計のコストと複雑性を増すその他の機能なしで、フックや穴(長い貫通穴を含む)のような特徴を容易に組み込めます。
スライドシャットオフは、部品のクリップとスナップフィットに合わせて同じタブとスロットを持つよう設計でき、確実に嵌合しつつ、破損せずに引き離せる十分な柔軟性を持つ特徴を作れます。シャットオフは金型設計と運用コストを削減でき、アンダーカットとリセス形状の回避策としても一般的に使用できます。
一般的に、部品と金型の両方に最低3度のドラフトを設け、金属同士が擦れ合うのを防ぎ、フラッシュとシャットオフ損傷を防止すべきです。
2. リビングヒンジに適切な材料を選ぶ
リビングヒンジは、もう一つの柔軟な蓋機能で、射出成形プラスチックコンポーネントの二半分を接合する優れた方法です(週間ビタミンディスペンサーの個別容器の蓋を想像してください)。
材料検討は設計と製品開発で常に重要ですが、リビングヒンジ設計時には主要な懸念事項にすべきです。例えばポリプロピレンは、ポリカーボネート(クリップとスナップフィットに優れた材料)よりこの機能に適しています。蓋に期待される可動範囲に応じて、ヒンジの中点にRを設けて二部品がより容易に閉じられるようにする必要があるかもしれません。
3. 壁厚に注意を払う
壁厚は可能な限り均一に保つべきです。厚さの変動は深刻な問題を引き起こす可能性があります。壁厚が不均一な部品は、部品の異なるセクションが異なる速度で冷却されることで内部応力が生じ、部品が永久的に曲がる反りのリスクがあります。
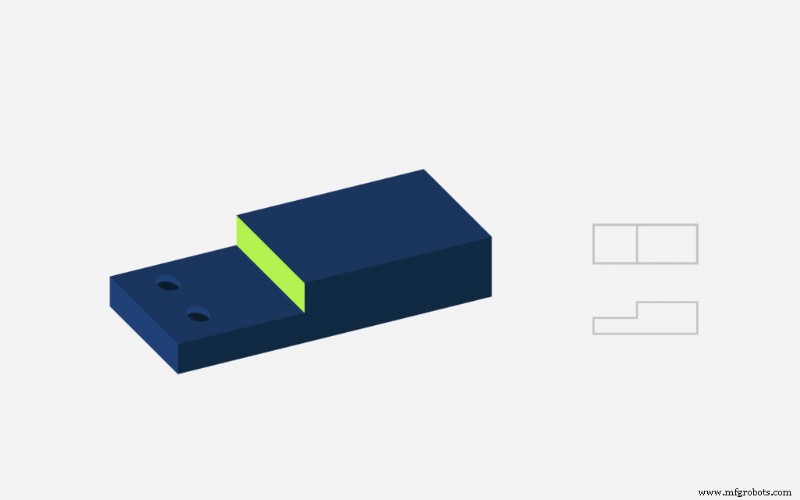
さらに、部品の壁が過度に厚いか薄い場合、更なる問題が生じる可能性があります。例えば、薄い壁と不適切に設計されたサポートリブは流動性を阻害し、ショートショット(不完全充填)を引き起こします。一方、厚い壁と不適切なリブ設計の部品は、内部樹脂が外部材料より速く冷えることで部品表面に生じるへこみであるシンクマークが発生しやすくなります。これらいずれかの兆候が見られれば、金型設計の再検討が必要かもしれません。
4. ドラフトを追加し、高いフィーチャーの高さを抑える
ボス、リブ、スタンドオフのような高いフィーチャーは、部品がドラッグラインやその他の脱型問題なしに金型から離れるよう、より大きなドラフト角(一般的に最大3°)の組み込みを必要とする場合があります。ボスと高いフィーチャーはネジインサートと追加部品強度を可能にしますが、シンクマーク発生リスクを高めます。
さらに、リブやその他のフィーチャーの高さを増すことは同様に金型深度を増し、より長いエンドミル、より多くのベント、機械加工時のより遅い切削速度を必要とします。これを回避する一つの方法は、ボスを周辺垂直リブで支持することです。これらはより薄い壁を持ち、シンクの可能性を減らします。
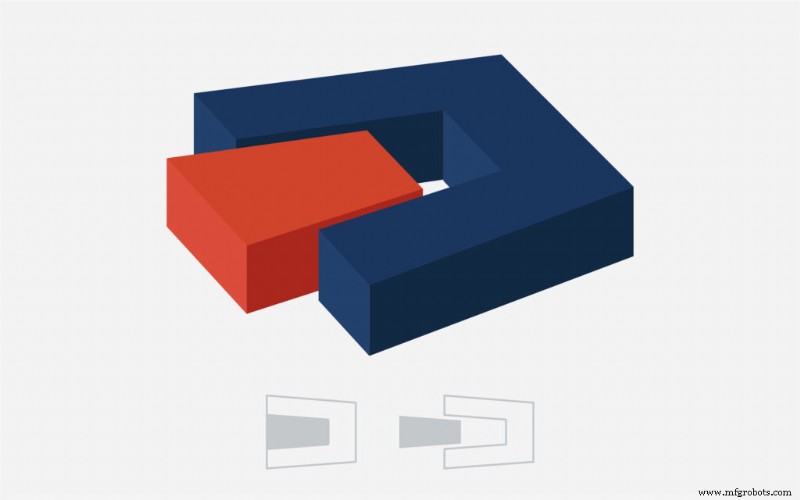
傾斜したボスとその他のフィーチャーは、ボスの軸がパーティングラインまたは引き抜きラインと整合しなくなるため、生産複雑性を増大させます—これは各ショット前にインサートを手動で金型にロードすることをほぼ必須とします。
5. テキストとロゴについて戦略的に考える
テキスト(製品名や社名など)やロゴは射出成形製品によく追加されます。良いニュースは、いくつかの重要なガイドラインに従えば、小さなフォントサイズは射出成形で実際にかなり容易に達成できることです。
第一に、テキストはサンセリフフォントで、最短ストローク長(TやAの横棒など)は少なくとも0.020インチ(約0.5mm)以上でなければなりません。盛り上げ文字(凸文字)は陥没文字(凹文字)より読みやすく、製造も容易です。テキストが異常に大きくない限り、高さは0.015インチ(約0.38mm)を超えないべきです。
最後に、柔軟な材料(シリコーンゴムや熱可塑性エラストマー(TPE)など)を扱わない限り、可能であればテキストは引き抜き方向を向くべきです—そうでなければ、スムーズな脱型を確保するために手動ロードインサートやサイドアクションが必要になる場合があります。
今すぐ射出成形設計の改良を開始しよう
複雑な形状と高度なフィーチャー複雑性は、射出成形部品にとって世界の終わりではありません。金型設計、材料選定、ボス方向、テキストスタイルとサイズといった主要設計要因に注意を払うことで、部品の製造可能性(ひいてはコスト効率)と品質を同時に向上させられます。
もちろん、経験豊富なメーカーとパートナーシップを組むことは、製品開発の設計と生産フェーズを効率化するもう一つの確実な方法です。Fast Radiusは数十年のエンジニアリングと設計経験を提供し、すべての顧客と並走して、あなたの部品が単によく作られるだけでなく、最も効率的かつコスト効率の良い方法で作られることを保証します。あなたの設計を現実にするためにどうお手伝いできるか、今すぐお問い合わせください。
産業技術
- 直接金属レーザー焼結 (DMLS) 3Dプリンティングを最適化するエキスパート設計ヒント
- E3.seriesで産業機器設計をマスター:電気・機械エンジニアリングの統合
- 成功する反応射出成形(RIM)のためのトップ5設計戦略
- 熱硬化性ポリウレタン鋳造の実証済み設計戦略5選
- カスタム板金パーツ・エンクロージャのコスト削減19の実践戦略
- Haas機でFusion 360をマスター:エキスパートのヒント(第1回)
- 産業機械操作の安全性を守るトップ5実証済みプラクティス
- 自動車回路のEMIを撃退:専門家による5つの設計ヒント
- 精密板金設計のための5つのエキスパートヒント
- マザックIntegrex i-150:小型複雑部品の高効率一括加工
- 高品質射出成形のためのエキスパート設計ガイドライン