



フライス盤の切削条件マスター:速度、送り、タッピング技術
学習目標
この単元を修了すると、以下のことができるようになります。
- 様々な加工タスクに適した立フライス盤のセットアップと操作を特定・選択できる
- 材料種類に応じた適正切削速度を選択できる
- エンドミル加工の切削速度と送りを計算できる
- パワー送りタッピングの正しいセットアップ方法を説明できる
切削速度
切削速度とは、切削時に工具外周の速度を指し、表面速度(Surface Speed)とも呼ばれます。表面速度、表面フィート数、表面積は直接関連します。異なるサイズの2つの工具が同じ回転数(RPM)で回転する場合、大径工具の方が表面速度は大きくなります。表面速度はSFM(表面フィート/分)で表されます。すべての切削工具は表面速度の原理で動作します。切削速度は主に、被削材の種類と切削工具材料によって決まります。被削材の硬さは推奨切削速度に大きく影響します。被削材が硬いほど切削速度は遅く、軟らかいほど速くなります(図1参照)。
鋼 鉄 アルミニウム 鉛
図1:被削材硬度に基づく切削速度の増大
切削工具材料の硬さも推奨切削速度に大きく影響します。工具が硬いほど切削速度は速く、軟らかいほど遅くなります(図2参照)。
炭素鋼 ハイス鋼 超硬
図2:切削工具硬度に基づく切削速度の増大
表1:材料別切削速度(SFM)
| 材料種類 | 切削速度 (SFM) |
|---|---|
| 低炭素鋼 | 40-140 |
| 中炭素鋼 | 70-120 |
| 高炭素鋼 | 65-100 |
| 快削鋼 | 100-150 |
| ステンレス鋼 C1 302, 304 | 60 |
| ステンレス鋼 C1 310, 316 | 70 |
| ステンレス鋼 C1 410 | 100 |
| ステンレス鋼 C1 416 | 140 |
| ステンレス鋼 C1 17-4 pH | 50 |
| 合金鋼 SAE 4130, 4140 | 70 |
| 合金鋼 SAE 4030 | 90 |
| 工具鋼 | 40-70 |
| 鋳鉄(普通) | 80-120 |
| 鋳鉄(硬) | 5-30 |
| 灰鋳鉄 | 50-80 |
| アルミニウム合金 | 300-400 |
| ニッケル合金 モネル400 | 40-60 |
| ニッケル合金 モネルK500 | 30-60 |
| ニッケル合金 インコネル | 5-10 |
| コバルト基合金 | 5-10 |
| チタン合金 | 20-60 |
| 純チタン | 35-55 |
| 銅 | 100-500 |
| 青銅(普通) | 90-150 |
| 青銅(硬) | 30-70 |
| ジルコニウム | 70-90 |
| 黄銅およびアルミニウム | 200-350 |
| シリコンフリー非金属 | 100-300 |
| シリコン含有非金属 | 30-70 |
主軸回転数(RPM)
材料と工具に対するSFMが決まれば、切削速度と工具径に依存する主軸回転数を算出できます。
RPM = (CS × 4) / D
各記号の意味:
- RPM = 毎分回転数
- CS = カッタ速度(SFM)
- D = 工具径(インチ)
フライス送り(ミリングフィード)
送り(ミリングマシン送り)とは、ワークがカッタに対して1分間に移動する距離(インチ/分)を指します。
LBCCのフライス盤では、送りは主軸回転数とは独立して制御できます。これは優れた構成で、大径で低速回転するカッタでも高速送りが可能です。
フライス盤の送り速度は以下の要因に依存します:
- 切込み深さと幅
- カッタの種類
- カッタの鋭さ
- ワーク材料
- ワークの強度と均質性
- 要求仕上げ面粗さ
- 要求精度
- 機械・保持装置・工具セットアップの剛性と動力
1刃あたりの送り(フィードパートゥース)
1刃あたりの送りとは、カッタが1回転してワークに食い込む際、各刃がワークに食い込む量です。
ワークがカッタに進むにつれ、カッタの各刃は等量ずつワークに食い込み、同厚の切りくずを生成します。
この1刃あたりの切りくず厚(フィードパートゥース)とカッタの刃数から、送り速度を算出します。
ミリングの理想的送り速度(IPM:インチ/分)は以下の式で計算します:
IPM = F × N × RPM
- IPM = 送り速度(インチ/分)
- F = 1刃あたりの送り
- N = 刃数
- RPM = 毎分回転数
計算例
立フライス盤用エンドミルの1刃送りは、鋼加工での微小径カッタで0.001〜0.002インチ、アルミ加工での大径カッタで0.010インチ程度です。軟鋼の切削速度が90 SFMの場合、3/8インチ(0.375インチ)ハイス2枚刃エンドミルのRPMは:
RPM = CS × 4 / D = 90 × 4 / 0.375 = 960 RPM
1刃送り0.002インチとして送り速度を計算:
IPM = F × N × RPM = 0.002 × 2 × 960 = 3.84 IPM
機械送り
切削工具がワーク表面に食い込む、または沿って切削する機械の動きを送りと呼びます。
金属切削では送り量は通常千分の1インチで表されます。
機械種類により送りの表現は若干異なります。
パワー送り付きドリル盤は、主軸1回転あたり所定量だけドリルを進める設計です。機械を0.006″送りに設定すれば、主軸1回転ごとに0.006″進みます。これはIPR(インチ/回転)で表されます。
タッピング手順
良い習慣:
タップガイドの使用
タップガイドは、使いやすく真直ぐなねじを切るために不可欠です。旋盤やフライス盤を使う場合、タップはすでに真直ぐかつセンタリングされています。手動でタップを芯出しする場合は注意が必要で、90°タップガイドは肉眼よりはるかに正確です。
切削油の使用
穴あけとタッピングでは切削油の使用が不可欠です。ビットの鳴きを防ぎ、切削を滑らかにし、切りくずを排出し、ドリルとワークの過熱を防ぎます。
ペッキング(ステップ送り)
ペッキングは、ドリルやタップの過熱・折損を防ぎます。ペックドリルは、途中まで穴あけして引き抜き、切りくずを排出しつつワークを冷やす操作です。ハンドルを1回転進めて半回転戻すのが一般的です。ビットやタップを引き抜くたびに、可能な限り切りくずを除去し、ドリル/タップとワークの間に切削油を供給します。
手動タッピング手順
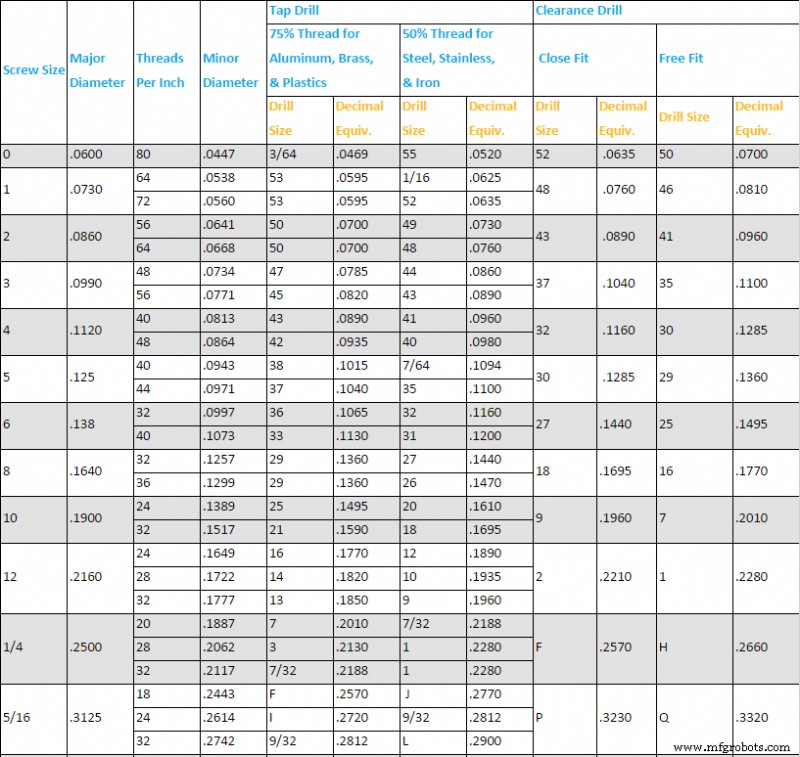
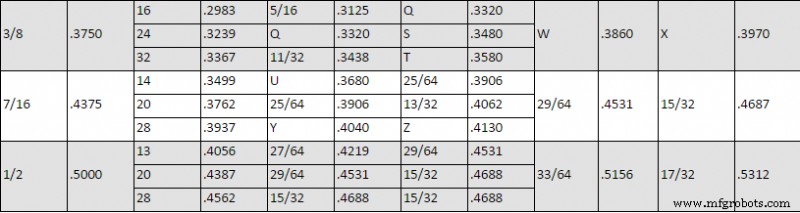
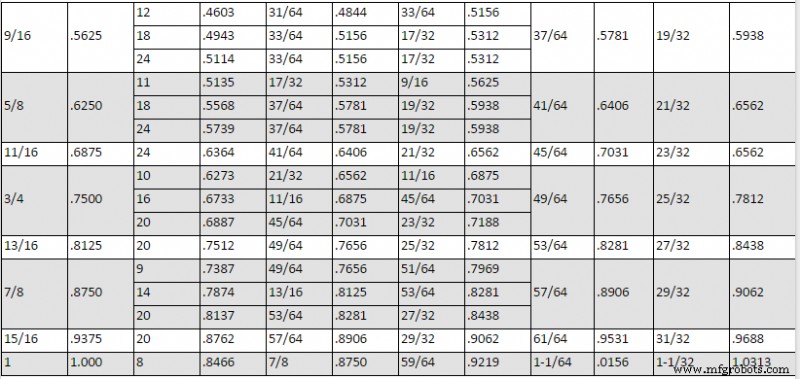
- チャートからドリルサイズを選定
タップサイズ選定時、まずこのチャートを参照。
- 必要ならタップ前に穴に面取り(チャンファー)を追加
ネジ用に面取りやカウンターシンクが必要な場合があります。最良の結果を得るには、主軸回転数を150〜250 RPMに設定。 - タップガイドを用意
穴のタッピング準備完了。手動フライス盤付近のタップとガイドブロックを使用。ガイドブロックには各種タップサイズ用の穴があります。使用タップに最も近いサイズの穴を選び、ドリル穴にかぶせる。 - タップを切る
タップレンチでペックタッピング。穏やかな圧力でレンチを1回転進め、半回転戻す。目標深度までペックタッピング。 - タップ完了
タップがこれ以上進まない、または目標深度に達したら圧力を解除。タップが底突きした可能性大。それ以上圧力を掛けるとタップ折損の原因に。タップが小さいほど折れやすい。
パワー送りタッピング手順(立フライス盤)
- パワー送りタッピングは手動タッピングと類似。手でタップする代わりに、立フライス盤でワークをタッピング。
- 機械始動前に、フライス盤を低速ギヤに切替。
- クイルロックを解除し、クイルを最下点まで下げる。これにより目標深度までタッピングする十分なストロークが確保される。
- 主軸を正転(FORWARD)にし、主軸回転数を60 RPMに設定。
- タップを送り込む。タップがワークに食いつくと、自動的に穴へ送り込まれる。
- 目標深度に達したら、主軸方向スイッチを正転から逆転へ素早く切替。タップが逆回転して穴から抜ける。一連の動作で逆転させると、タップ穴とタップの損傷を防止。
- 機械を停止。
- タップ穴、タップ、パワー送り機構を清掃してから離れる。
単元テスト
- 硬い材料と軟らかい材料の切削速度の違いを説明せよ。
- 工具鋼とアルミニウムの切削速度は?
- アルミニウムを加工する1/2インチ径HSSエンドミルのRPMを計算せよ。
- 問題3のRPMを用い、3枚刃工具の送り速度を計算せよ。
- 青銅を加工する3/4インチ径HSSエンドミルのRPMを計算せよ。
- 低炭素鋼を加工する1/2インチ径超硬2枚刃エンドミルの送り速度を計算せよ。
- ドリルやタップでペッキングを行う目的は?
- 5/16-24タップ用の適正ドリルサイズを選定せよ。
- 切削油を使う理由は?
- 手動タッピングとパワー送りタッピングの違いを説明せよ。
産業技術
- CNC「送り速度と回転数」完全理解:フィードレート・スルーレート・プランジレート・スピンドルRPMの関係と実践設定
- ウォータージェット切断がゴム・プラスチック部品に最適な理由
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- 旋盤作業と切削工具:精密加工をマスターする
- アルミニウム切削・研削のマスター:よくある課題を克服する
- 合成切削液でCNC切削効率を向上:高速・高送りを実現
- 工具寿命を最大化し生産性を向上:実証済みの5つの戦略
- 混合マトリックス・繊維強化複合材の切削課題を克服する
- ウォータージェット切断におけるテーパー補正の極意:高精度切断を実現する技術と戦略
- ワイヤ放電加工(EDM)のメリット・デメリットと最適な用途