



第1単元:フライス盤ヘッドのトラミングと精密セットアップをマスターする
学習目標
この単元を修了すると、以下のことができるようになります。
- フライス盤ヘッドのトラミング手順を説明できる
- バイスの芯出し手順を説明できる
- スプリングコレットの使用法を説明できる
- アップカット(従来切削)とダウンカット(クライミング切削)の違いを説明できる
- エッジファインダの使用法を説明できる
- クイックチェンジギヤボックスの正しい設定方法を説明できる
- ワークの面出し(スクエアリング)手順を説明できる
- フェイスミリングを説明できる
- 高度なワーク保持方法を説明できる
トラミング用工具
ダイヤルインジケータは、2つの面間の微小な変位を測定する精密工具です。
トラミング時、チャックに取り付けたダイヤルインジケータで、フライス盤ヘッドのテーブルに対する姿勢を測定します。クイルの締め付け/緩めに使う同じレンチで、ヘッドの各種ボルトを調整できます。
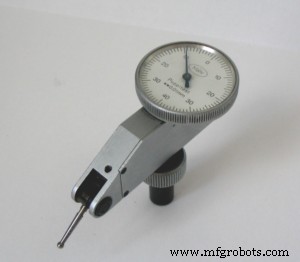
ヘッドのトラミングに使用するダイヤルインジケータ
フライス盤ヘッドのトラミング
トラミングは、フライス盤ヘッドがテーブルのX軸およびY軸に対して直交していることを保証する作業です。これにより、切削工具と加工面がテーブルに対して垂直になり、ミリング時の不規則なパターン発生を防ぎます。
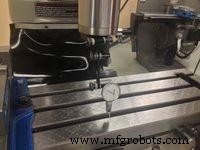
精密なヘッド合わせのため主軸に取り付けられたダイヤルインジケータ
垂直フライス盤のヘッドは前後・左右に傾斜調整可能です。これらの調整は時間とともにズレることがあります。主軸がテーブルに対して垂直かどうかを定期的にチェックし、必要に応じて調整してください。
基本手順
- バイスをフライステーブルから取り外す。
- ダイヤルインジケータを主軸に取り付け、主軸中心から6インチオフセットさせる。プローブが下向きになるようセット。
- テーブルを上げ、インジケータが接触したときに0.005〜0.010インチ(プリロード)を示す位置にする。
- インジケータが見やすい位置に回し、ベゼルをゼロセット。
- 主軸を手で回しながらインジケータを観察。
- 読み値がゼロのままなら主軸は整列済み。
- ゼロでなければ、以下の手順でトラミングを継続。
X軸周りのトラミング手順(前後方向)
- フライス盤正面に立ったときの左右方向(X軸)周りのトラミングを行う。ヘッド左右各3本、計6本のボルトをフライス用レンチで緩める。
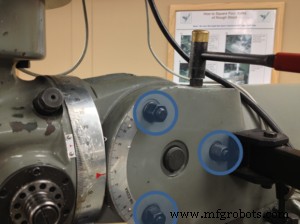
ヘッドをX軸周りに回転させるために緩めるボルトの位置
- ボルトを緩めた後、手締めプラスレンチで1/4回転程度まで均等に締め直す。
- ヘッドをX軸周りに上下動させる調整ボルトは、フライス盤の後部にある。
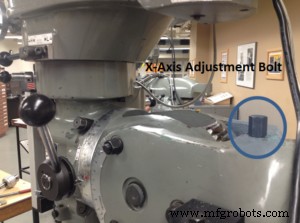
X軸周りでヘッドを垂直方向に位置決めする調整ボルト
- 2つのプロトラクタで大まかな整列を確認。ヘッド側の大型プロトラクタの赤矢印と、本体側の曲面プロトラクタのゼロマークを合わせる。これは概略ガイドであり、精密合わせにはダイヤルインジケータ読み値が必要。
- ダイヤルインジケータをテーブル後部に位置させ、ゼロセット(プリロード0.005〜0.010インチ)。テーブルのきれいな面で測定すること。テーブルの溝を避けるためテーブルをシフトしてもよい。
フライス盤ヘッドX軸周りのダイヤル測定
- ダイヤルをゼロにし、主軸をニュートラルにして、インジケータがテーブル前部(理想的には180度反対側)に来るよう主軸を回転。クイルに取り付けたクランプを持って回す(インジケータの垂直姿勢を変えないよう注意)。
- ダイヤルの回転方向を見て、ヘッドをどちらに動かすか判断。時計回りならヘッドを上げ、反時計回りなら下げる必要がある。
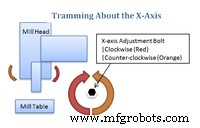
X軸周りのミルヘッド調整
- 上図は調整ボルトの回転とヘッド移動の相関を示す。正しい方向が判明したら、前後測定値の差の半分になるようヘッドを調整。例:後ろがゼロ、前が0.010インチなら、ダイヤルが0.005インチゼロに近づくよう調整。
- 第1調整完了後、再びダイヤルをゼロセット。同一位置でゼロるのが望ましいが必須ではない。前後差が0.002インチ以内になるまで調整を繰り返す。
- 測定値に満足したら、緩めたボルトを均等に順番に締め直し(締め付け時のアライメント変化を防ぐ)、前後測定を再確認して大きくズレていないかチェック。
Y軸周りのトラミング手順(左右方向)
- フライス盤正面の4本のボルトを緩め、ヘッドがY軸周りに動けるようにする。緩めた後、手締めプラス適切なレンチで1/4回転程度まで締め直す。
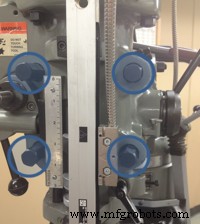
ヘッドをY軸周りに回転させるために緩めるボルトの位置
- ヘッドをY軸周りに左右動させる調整ボルトは下図の通り。このボルトを時計/反時計回りに回すとヘッドが左右に動く。
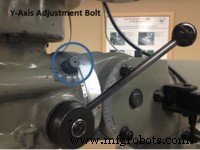
Y軸周りでヘッドを位置決めする調整ボルト
- Y軸トラミング用プロトラクタの指示矢印は、垂直プロトラクタと接触する独立プレート上にある。この矢印と垂直プロトラクタのゼロでトラミングの開始点を推定可能。
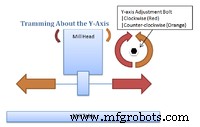
Y軸周りのミルヘッド調整
- 上図はY軸トラミング用調整ボルトがヘッドにどう影響するかを示す。X軸の時と同じプロセスで行うが、基準点を「前後」から「左右」に変えるだけ。
- 調整完了後、ヘッドのボルトを締め直し、X軸・Y軸両方の測定値を再確認。ボルト締め付けでどちらかのトラミングが狂っていないかチェック。両方とも0.002インチ以内に収まっていることを確認。収まっていなければトラミングをやり直し。
バイスの芯出し(インディケーティング)
- ほとんどのワークはテーブルにクランプしたバイスで保持する。
- バイスを機械の送り軸に合わせてセットし、ワークのエッジに平行な加工ができるようにする。
- Tボルトでバイスをベッドに固定するが、まだバイス自体は調整できる程度に留める。
- ダイヤルインジケータを主軸に取り付け、プローブをオペレータ側とは反対方向(ワーク側)に向ける。
- 主軸を下げ、テーブルを動かしてバイスの固定ジョーがインジケータに接触するまで近づけ、さらに半回転分押し込む。
- ダイヤルインジケータのベゼルをゼロセット。
- クロス送りでインジケータをバイス面に沿って走査。
- インジケータがゼロのままならバイスはスクエア(直角)にセット済み。
- ゼロから外れる場合、柔らかいハンマーでバイスを軽く叩いて半分の値になるまで再調整。
- バイスの片側から反対側まで完全走査でゼロが出るまで繰り返す。
- バイスの向きを変えずにTボルトを確実に締め、再度アライメントを確認。
フライスカッタの種類
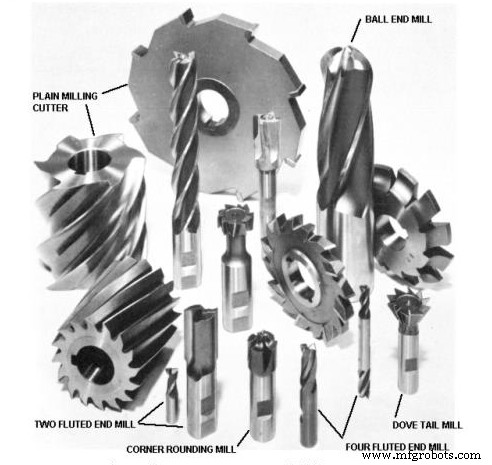
各種フライスカッタのアソート
- ストレートシャンクのカッタは主に立フライス盤で使用。
- キー溝付きカッタは主に横フライス盤で使用。
- エンドミルはポケット、キーウェイ、スロット加工に使用。
- 2枚刃エンドミルはドリルのようにワークに突込み加工(プランジ)可能。
- 2・3枚刃はアルミニウム向け、4枚刃はステンレス鋼向け。刃数が多いほど切削性能向上だがコスト増。
- 3枚刃以上のエンドミルでプランジ加工は推奨されない。
- ボールエンドミルでフィレット(R面)加工可能。
- 成形フライスカッタでRエッジ等の複合形状を加工可能。
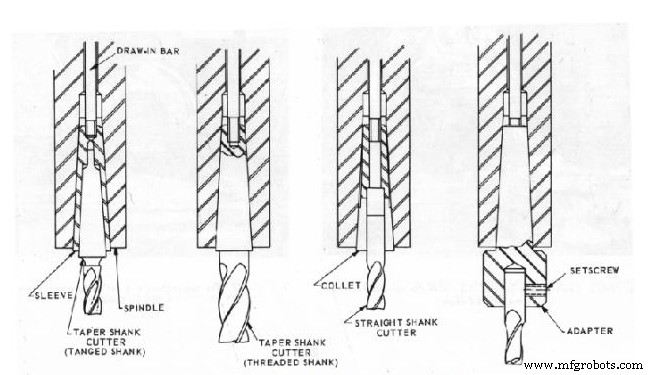
エンドミルの保持方法
スプリングコレット
- 工具を外す場合、クイルを最高位置でロック。
- ブレーキを掛けながらレンチでドローバーを緩める。
- ドローバーのネジ山がコレットに噛み合ったままであることを確認。噛み合っていないと、コレット解放時にカッタが落下し破損する恐れあり。
- ドローバー端部を叩いてコレットを主軸から解放。
- ドローバーをコレットから完全に外す。
- 別のカッタを取り付ける場合、シャンクに合うコレットにカッタを入れる。
- コレットを主軸に挿入し、キー溝と主軸側のキーが正しく合うよう合わせる。
- 片手でカッタを押さえながらドローバーをコレットにねじ込み、その後ブレーキを掛けながらレンチでドローバーを確実に締め付ける。
アップカット(従来切削)vs ダウンカット(クライミング切削)
従来切削とクライミング切削の違いを理解することは重要です。間違った手順ではカッタ破損やワーク不良を招きます。
従来切削(アップカット)
- ワークをカッタの回転方向と逆向きに送る。
- 荒加工に通常推奨される。
- クライミング切削より必要切削力が小さい。
- バックラッシュエリミネータやタイトなテーブルギブが不要。
- 鋳物や熱間圧延鋼の加工に推奨。
- スケールや砂による硬い表面層がある場合にも推奨。
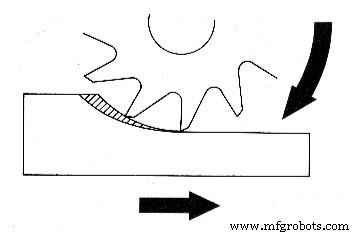
上図:従来切削
クライミング切削(ダウンカット)
- ワークをカッタの回転方向と同じ向きに送る。
- 仕上げ面が良好。切りくずがワークに持ち込まれず仕上げ面を傷つけない。
- 治具コストが低減。クライミング切削はワークを下方に押し付けるため、簡易な保持装置で対応可能。
- 切りくず厚がエッジ付近で薄くなるため、脆性材料でもエッジ欠けしにくい。
- 工具寿命が延びる。切りくずが工具後方にたまるため、最大50%寿命向上。
- 切りくず排出が容易。切りくずがカッタ後方に落ちる。
- 必要動力が20%削減。より高いすくい角カッタが使えるため。
- ワークが確実に保持できない場合や、機械が高荷重に耐えられない場合は非推奨。
- 鋳物や熱間圧延鋼には使用不可。
- ワークが保持装置から引き剥がされカッタに引き込まれ、カッタ破損・ワーク不良を招く恐れあり。
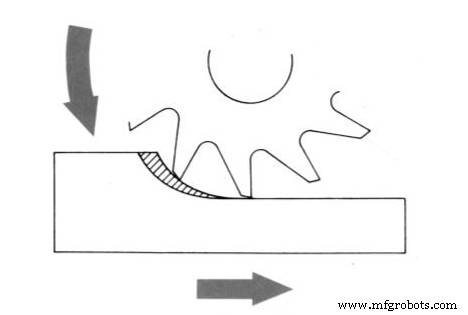
上図:クライミング切削
主軸回転数の設定
- 駆動系の構成により主軸回転数変更方法が異なる。
- 新しい機械ではハンドクランクで主軸回転数を調整可能。
- 回転数変更には主軸が回転している必要がある。
- 回転数(RPM)はダイヤルインジケータに表示。
- ダイヤルには低速・高速の2スケールがある。
- レバーでレンジ(低速/高速)を切替。
- ギヤ噛み合わせのため、主軸をわずかに回転させる必要がある場合がある。
エッジファインダの使用法
- 高精度なミリング作業の前にはワークのエッジ位置を特定する必要がある。エッジファインダでエッジを検出。
- 推奨主軸回転数:800〜1200 RPM。
- エッジファインダの2半分をわずかにオフセットさせ、回転時に振れる状態にする。
- ワークをエッジファインダにゆっくり近づける。
- エッジファインダが自己中心化し、突然同心性を失う(カチッとなる)。
- デジタルリードアウトに主軸位置が表示される。
- エッジファインダ径は0.200インチ。その半分の0.100インチを加減算して工具中心を求める。
- 左上基準ならX軸に+0.100″、Y軸に-0.100″。右上基準ならX軸に-0.100″、Y軸に-0.100″。
- パート基準ゼロは、ビットがX/Y軸でゼロされた状態。
- ポインテッドエッジファインダは扱いやすいが精度は劣る。精度不要な場合のみ使用。
マイクロメータダイヤルの使用
- フライス盤の手動送り軸にはマイクロメータダイヤルインジケータが付いていることが多い。
- 送り量が既知なら、ダイヤルをその値(千分の1インチ単位)にセット。
- ロックリングを反時計回りに回してダイヤルをフリーにし、設定後再ロック。
- ダイヤル設定前に、テーブル駆動機構のバックラッシュを取り除いておくこと。
- 新しい機械ではデジタルリードアウト(DRO)を備えることが多く、テーブル位置を直接測定できるためバックラッシュの心配が不要で好ましい。
ワークの面出し(スクエアリング)
- 直角コーナーを作る際、完成済みのエッジをバイスに垂直に立て、軽くクランプ。
- マシニストスクエアを完成エッジとバイス底面に当てる。
- ゴムハンマーで軽く叩き、ワークをスクエアに合わせる。
- バイスをしっかり締める。
- ワークの上面エッジがミリング可能な状態に。
フェイスミリング
- 大型ワークの平面加工が必要な場合、フェイスカッタを用いて1パスで仕上げるのが最適。
- ワーク幅より約1インチ広いカッタを選び、1パスでフェイス加工を完了。
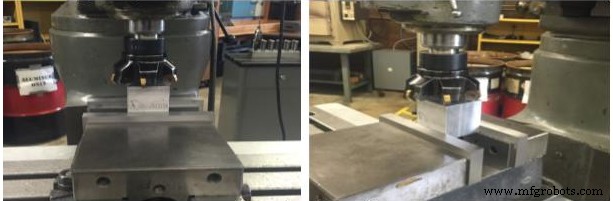
上図:フェイスミリング
スロットミリング
- 角スロットはエンドミルで加工可能。
- 1パスで±0.002インチ精度でスロット作成可能。
- 目標スロット幅より小径のエンドミルを用いると精度向上。
- スロット幅を測定し、2パス目で目標寸法まで開く。
- 切込み深さはカッタ径を超えないこと。
高度なワーク保持
- 丸棒をバイスで保持するにはVブロックを使用。横置き・縦置き両対応。
- Vブロックで丸棒をクランプするとワークに傷がつくことが多い。
- コレットブロックは丸ワーク保持専用。
- 90度刻みで加工するなら角型コレットブロック。
- 60度刻みなら六角コレットブロック。
- ワークの形状がエッジと平行/垂直ならセットアップ容易。平行/垂直でない場合は難易度上昇。アングルプレートで任意角度加工可能な場合も。
- バイスに収まりきらない部品は、ホールドダウンクランプでテーブルに直接固定。
- パラレルを使ってワークとベッドの間に隙間を作る。
- クランプをわずかにワーク側へ傾けて締め付ける。
- ローテーブルをベッドに載せて円形加工。
- ローテーブルでワークを回転可能。
- ダイヤルインジケータで回転角を精密制御。
- 不定形ワークにはボール(球面座)を使用。ワークがバイスから飛び出さないよう微小切削で行う。
単元テスト
- ヘッドのトラミングに使う工具は?
- X軸トラミングの手順を説明せよ。
- Y軸トラミングの手順を説明せよ。
- バイスの芯出し(インディケーティング)の目的は?
- フライスカッタの種類を3つ挙げよ。
- スプリングコレットの仕組みを説明せよ。
- 従来切削とクライミング切削の違いは?
- ローテーブルを立フライス盤主軸と同芯にする方法を簡潔に説明せよ。
- フライス盤の主軸回転数設定方法を簡潔に説明せよ。
- 大型ワーク平面加工に使う工具は?
産業技術