



高炉出銑口操業:溶銑・スラグ効率的除去の技術
高炉出銑口とタッピング
高炉操業は連続プロセスです。操業中、高炉は溶銑(ホットメタル)とスラグを生産し続けます。溶銑とスラグは炉爐底に蓄積しますが、操業に支障をきたす前に蓄積できる量には限界があるため、定期的に炉から除去する必要があります。出銑口(アイアンノッチとも呼ばれる)は、炉から溶銑をタッピングするために使用されます。爐底床からわずかに上に位置しています。
特定の出銑口構成や操業哲学に関わらず、動的(しばしば周期的)でより激しいプロセス条件(高温暴露による腐食加速、より大きな乱流、質量・熱移動率の上昇)、およびより高い同時熱機械的力(熱的または流動せん断応力による)により、高炉の性能と寿命は出銑口性能と密接に関連しています。したがって、出銑口は高炉にとって極めてクリティカルです。出銑口なしでは高炉は存在できないため、高炉の心臓であり生命線です。出銑口の重要性と関連性は、現代の自動化高炉でも変わりません。
出銑口は高炉の不可欠な部分です。大型炉では通常2〜4個の出銑口があり、溶銑とスラグの排出は、出銑口を定期的にドリル開放とプラグで実施することで実質的に連続的です。常に1つの出銑口が開いており、2回の交互タッピングは通常一定期間重複します。中小型高炉では通常1つの出銑口で、2回タッピング間隔は通常30〜90分です。一部の高炉にはスラグ(シンダー)ノッチ(一般的に「モンキー」と呼ばれる)が装備され、高炉からスラグを除去するために使用され、出銑口より通常1〜2m高い平面に位置します。
以前は高炉装入が現在の基準まで改善されていなかったため、高炉で生成されるスラグ重量は溶銑重量の半分以上でした。スラグの低密度により、金属上部の爐底空間を埋め、溶銑蓄積がタッピングに望ましい量に達するよりもずっと前に、吹き込み空気の穿透と吹き込み口での燃焼プロセスに支障をきたしました。したがって、2回タッピング間に1〜2回、スラグノッチで余分なスラグを除去する必要がありました。しかし現在、より良く調整された装入材により、スラグ量は250〜320kg/トンレベルになっています。したがってモンキーはめったに使用されず、スラグは通常高炉タッピング時に出銑口のみで除去されます。
タッピング(鋳造または排水とも呼ばれる)は、炉爐底から溶銑とスラグを除去するプロセスです。タッピングプロセスは、炉内ガス圧と爐底残留鉄・スラグ量を決定的に左右します。不良な爐底排水は通常、不安定な炉操業を招き、顕著な生産性損失とキャンペーン寿命短縮に関連します。非効率なタッピングは液体の過度な蓄積、ひいては爐底高液面を招きます。液体スラグが吹き込み口レベルに近づくと、ボッシュ内還元ガス流が著しく乱れ、不規則な装入下降を招くことがよくあります。
タッピングサイクルは、出銑口をドリル開放して開始し、炉ガスがバーストアウトしたときに出銑口泥で塞いで終了します。タッピング終了時、スラグ・鉄界面は出銑口に向かって傾斜下降し、出銑口レベル以上に相当量のスラグが残ります。粘性スラグ相で出銑口付近に大きな圧力勾配が発生するため、鉄相は出銑口レベル以下からも排出可能です。平均スラグ・鉄界面はしたがって出銑口レベルより低くなります。液体生成速度、爐底容積、タッピング戦略など多数の要因により、タッピングサイクル初期段階は変化し、以下のように分類できます。
- 鉄先行 — タッピング開始時にスラグ・鉄界面が出銑口レベル以上にある場合。タッピングサイクルは鉄のみの流出で始まり、界面が出銑口まで下がるとスラグが流れ始めます。その後、タッピング終了まで鉄とスラグが同時に排出されます。タッピング開始からスラグがラナーに入るまでの経過時間を「スラグ遅れ」と呼びます。
- 同時 — タッピング開始時にスラグ・鉄界面が出銑口内、または有限深度下にある場合。スラグ相の高圧力勾配が鉄流を促進し、出銑口下から鉄を引き上げることさえあります。結果として、タッピング全期間で鉄とスラグが同時に排出されます。
- スラグ先行 — 鉄先行の逆パターン。タッピング開始時にスラグ・鉄界面が出銑口よりかなり下にあり、最初にスラグが流出し、遅れて鉄が流出します。粘性スラグによる圧力勾配が最初は鉄を引き上げるのに不十分なためです。複数出銑口の大型炉で観察される現象です。
タッピングの主要要件は、所望の炉生成物レートを確実に確保することです。したがって、タッピングレートに影響する要因を確立することが重要です。通常、大型高炉ではタッピングレート7トン/分、液体タッピング速度5m/秒、出銑口径70mm、長さ3.5mが典型的です。出銑口状態と長さはタッピングレートに強く影響します。高炉操業中、出銑口は出銑口泥と呼ばれる耐火材料で完全に満たされています。
出銑口は、高温高圧、頻繁なドリルとプラグ、実質的な化学的攻撃、流動誘発せん断にさらされる極めて動的な環境にあります。タッピング中、溶融液体が流れることで出銑口は徐々に摩耗します。出銑口摩耗が大きいほど、液体流量変化と爐底液面変動が大きくなります。出銑口で安定状態を維持し、爐底からの液体除去を容易にするため、実践ではタッピング終了時に過剰な高品質出銑口泥を出銑口に注入します。出銑口泥は蓄積し、出銑口内部で固化して「マッシュルーム」形状の保護層を形成します。これは主に出銑口直下に集中し、側方と上部には比較的少ないです。したがって出銑口は、出銑口がドリルされる爐底側壁厚さより長くなります。長い出銑口は爐底内部から溶融液体を排出でき、周方向流動を抑制できます。また、長い出銑口は摩擦効果で排出速度を低下させ、出銑口泥消費を減らせます。マッシュルーム層のサイズと形状も、タッピング時の爐底ライニング温度変動に大きな影響を与えます。
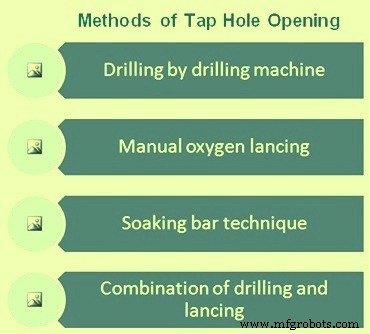
炉タッピング時期が来たら、出銑口を開放する必要があります。必要なときに出銑口を迅速かつ確実に開放することが不可欠です。最も原始的な過去の実践である「プリッキング」や「掘削」を除けば、出銑口開放方法には以下の幅広い手法が採用されています(図1)。
- 手動酸素ランスによる出銑口開放 — 通常最小限に抑えるか、緊急時のみ。ブリスタ出銑口故障を招き、爆発につながる可能性があります。
- ドリルマシンによる穿孔 — 電動、空圧、油圧駆動。適切な直径と長さのドリルロッドをドリルマシンで使用し出銑口を穿孔開放します。ドリルマシンは通常回転とハンマー機能の両方を持ちます。通常、回転のみで出銑口を開放しますが、フル長手前で出銑口泥が非常に硬い場合、ハンマー機能を使用することがあります。しかし、これは可能な限り避けられます。出銑口と「マッシュルーム」を損傷するためです。
- ソーキングバー技術 — 1980年代に出銑口ドリルに代わる新技術として支持されました。50mmバーをタッピングチャネルの出銑口泥に押し込み/ハンマーで打ち込みます。これにより、内部爐底からタッピングチャネルへの熱伝導が改善され、出銑口泥をより良く焼結・シンターリングすることが期待されました。開放時はバーを逆ハンマーでタッピングチャネルから引き抜き、明確な寸法のチャネルが得られ、斜めドリルや酸素ランス損傷のリスクがないとされました。しかし、1990年代には、ソーキングバー挿入補助のための予備ドリルが時間かかる、極めて重要なドリル深度を正確に評価し最適出銑口泥添加とマッチングする困難さ、出銑口泥硬化時間短縮による自己開放リスク増大、バー設置・除去時のハンマーによる出銑口と「マッシュルーム」損傷などの理由で支持されなくなりました。
- 開放せずに深くドリルし、残り部分を意図的にランスする組み合わせ。
出銑口摩耗メカニズム
出銑口寸法はタッピングレートに支配的影響を与えます。したがって、出銑口摩耗に寄与する要因を考慮することが不可欠です。これらは(i)浸透、(ii)腐食、(iii)侵食です。耐火物摩耗の第一歩は液体の耐火物への浸透で、その速度は毛管力駆動流で記述できます。一度液体が耐火物に浸透すると、浸透液体との反応が腐食を通じて可能になります。腐食速度は、浸透耐火物が反応を支持する温度にどれだけ長くあったかに関連します。さらに、耐火物が浸透し腐食でさらに弱体化すると、液体流動誘発せん断応力が耐火物除去に十分であれば侵食が可能になります。プロセス条件は温度を通じて液体粘度に影響し、タッピングレートは速度勾配に影響します。タッピング速度1〜5m/秒では、印加せん断力はほとんどの耐火物の高温破壊弾性率より数桁低いです。したがって、出銑口耐火物侵食は、液体浸透と腐食で耐火物構造が最初に弱体化するまで発生しません。したがって、高炉操業は、「維持可能な」焼結・シンターリングされた出銑口泥アニュラスでタッピングチャネルをライニングし、出銑口耐火物を保護することに批判的に依存します。したがって、出銑口泥シンターリングと侵食特性の問題により多くの注意を払う必要があります。
酸素ランスによる出銑口への潜在的損傷のため、出銑口をドリル開放するのが常に良いです。これは通常、ドリルビットと潜在的にドリルロッドを犠牲にする結果になります。
多くの場所で、深いドリル後にプラグ酸素ランスを意図的に組み合わせる実践が行われています。目的は、出銑口泥を可能な限り(一貫して)深くドリルし、金属/残留スラグの「プラグ」によるドリル抵抗に遭遇するまで続けることです。このプラグをさらにドリルしようとすると、意図しない斜めドリルになり、ドリルがタッピングチャネルに単純にスタックすることがよくあります。逆打撃ハンマーでも、スタックしたドリルビットとロッドを解放できず、鋳造場操作者が酸素ランスで障害物を除去することを余儀なくされることがあります。
組み合わせ実践では、ドリルを引き抜き、ドリル長を目盛付きドリルTで正確に(しかし手動で)測定し、同時にドリルがオフセンターでなかったことを確認します。ドリル孔が真直であると肯定的に確認されたら、(短い)残りタッピングチャネルプラグの酸素ランスを実施して出銑口を開放します。これは通常、最小限のランス(1本未満のランスパイプ)で済みます。
出銑口ドリル要件
爐底への排水レートを制御・最適化(液体速度と炉ライニング摩耗を低減)し、関連するタッピングレート(安定したタッピング後条件での制御された液体タッピング)を最適化する要件は、一定かつ最適な出銑口長さと滑らかな形状の維持を課します。これは実用的に達成可能な限り長く、ほぼ円筒形の明確な直径チャネル形状を維持することです。現実には、タッピングチャネル温度、ドリル深度とその分布により、ホットフェイス側にある程度のフルーティング(溝状摩耗)とホットフェイス侵食が存在します。さらにスラグ量/金属量比が高いため、直径とタッピング実践の決定はスラグに焦点を当てるべきとしばしば主張されます。これは信頼性の高いドリルの役割を強調し、タッピングチャネル直径制御の主要手段を表します。
出銑口ドリル設備と制御
斜めドリルの過度なリスクのため、マッドガンとドリルの正確なアライメントを各シフト開始時にチェックし、必要なら再校正する必要があります。出銑口センタリングノッチで出銑口泥を位置決めし、ドリルが出銑口中心から「ウォークオフ」しないよう補助します。また、ガイド付き剛性ドリルロッドは、過度なドリルたわみを減らし、真直な中心出銑口を確保するために不可欠です。ガイドシステムには、リミット内での自動移動、その後油圧ピンを物理的にラッチフックに挿入するものがあります。長い高炉出銑口(3.5〜4m)をドリルするには、ドリルロッド曲がりと出銑口軸外れドリルを防ぐため、ドリルに追加油圧ロッドデバイスを固定します。
ドリルロッドとビット
ドリルビット形状と材質(超硬チップまたは耐熱Cr-Ni合金チップ)は重要です。鋭い切れ味を保持し、ハンマーではなく切削で出銑口泥を貫通する能力は、ビット切削面がデブリとダストフリーな面に提示されてドリルする際に重要です。ドリルビット直径は通常33〜65mmの範囲で制御されます。ハンマーが重要と見なされる場合、衝撃エネルギー伝達を最大化する完全フラットな内側ビット面と、球形から半球形への超硬形状移行が使用されます。エアスカベンジングが通常使用され、孔をクリアにし、追加でドリルビット冷却を行い寿命延長を助けます。
タッピングチャネル直径制御へのドリル影響には2つの相反する効果があります。早期ビット摩耗では、タッピングチャネルネガティブフルーティング(ホットフェイスに向かってドリルロッド直径まで均等に直径減少)が生じます。より頻繁には、切れ味を保持できないビットが彷徨い、ポジティブフルーティング(ホットフェイスまで孔拡大)や「マッシュルーミング」効果を生じます。従来の岩盤ドリルビット設計はこれに対する耐性をある程度提供し、依然として毎タップドリルビット交換が必要ですが、しばしば好まれます。ネジ式からバヨネット式ドリルロッドカップリングへの移行は、カップリング内でのドリルロッド緊密ジャム発生を減らすと報告されています。
滑らかな真直タッピングチャネルの直接的帰結は、一貫した滑らかなタッピングストリームです。逆に、内部コルクスクリュー形状のタッピングチャネルは、回転噴射タッピングストリームを誘発します。「ドリルに仕事をさせる」柔らかいドリルで、最大力で出銑口を開けようとせず(ドリルロッドを曲げ、コルクスクリュー状態を生む)、滑らかなタッピングストリームが得られます。
出銑口閉鎖
出銑口を高い確実性で閉鎖し、所望量の出銑口泥が設置されたことを確実にすることが不可欠です。マッドガン撤退時に非計画的な出銑口自己開放が発生しないことも確実にする必要があります。自己開放の完全排除は極めて重要です。
通常、高度で強力なマッドガンが出銑口閉鎖に使用されます。再度、マッドガン、出銑口泥、出銑口操業実践を完全に統合されたシステムとして全体的に考慮することの重要性は強調しすぎることはありません。硬い新世代出銑口泥を、出銑口泥を出銑口内に適切に供給できない古い弱いマッドガンと組み合わせることは、失敗する運命にあります。一般的に、うまく「設計された」出銑口泥は通常、「設備能力」と「プロセス」要件の間の妥協です。
手動プラギングは一見極めてシンプルで、操作者が熱いタッピングストリームと直接インターフェースするように見えますが、誤って制御されると、自動マッドガンによる過剰な出銑口泥添加が、出銑口とライニング周辺に破壊的(しかししばしば隠れた)作用を及ぼす可能性があります。
完全な円筒形1m長、50mm径タッピングチャネルには、理論上わずか2リットルの出銑口泥で完全充填できます。平均80mm径まで摩耗した場合(ポジティブフルーティング(酸素ランスと/または浴摩耗によるホットフェイス拡大による悪化)、またはチャネル下部のネガティブフルーティングのいずれか)、5リットルに増えます。この出銑口泥量を、1.8〜2m、より通常2.5〜4m出銑口長の高炉で、「わずか」10〜20リットル、50〜120リットル、さらには200〜300リットルの出銑口泥が1回閉鎖あたり使用される「マッシュルーム」安定化のために使用される量と比較するのは驚くべきことです。
鋳造場操業では通常、出銑口長が短くなると出銑口泥注入を増やし、逆の場合は減らします。特に連続個別出銑口タッピング実践では、休止中の他出銑口への時折の出銑口泥注入で「マッシュルーム」状態を維持するという一般的な追加実践があります。これは、爐底液体と接触していれば、限界炭素不飽和状態での進行性溶解と摩耗の対象となるためです。
マッドガンのテーパーノズルチップ使用は、出銑口ソケットへのより良いシーリングを提供します。最新マッドガンでは、迅速な自動圧力調整マッドガンスルーを適用し、マッドガンノズル損傷をさらに最小限に抑え、タッピングチャネルフェイス/チャネルへの重い衝撃リスクを低減します。これは、出銑口耐火物と「マッシュルーム」を亀裂させたり、甚至は剥離させたりする可能性があります。スルー圧力は通常、マッドガンバレル圧力(200〜315バー出銑口泥圧力)よりわずかに高く設定され、出銑口フェイス/フェイスプレートに60トン以上の押圧力を生み出します。特に、ノズルと出銑口フェイス/フェイスプレート間の出銑口泥バイパス可能性を制限する傾向のある高強度出銑口泥を押し込むためです。マッドガン接触力の自動制御も、出銑口耐火物への不当な機械的損傷リスクを制限するために好まれます。また、段階的多段マッドガン注入を異なる速度で実施し、最適出銑口条件を達成することも実践されます。これには、(i)第1プッシュ:45kg出銑口泥の高速プッシュでタッピングチャネルから全材料を排出、続いて45kg出銑口泥の低速プッシュで「マッシュルーム」構築、さらに可変量出銑口泥の非常に低速プッシュで「マッシュルーム」をさらに構築し出銑口内出銑口泥を圧密、(ii)第2プッシュ:第1プッシュ5分後に5kg未満出銑口泥で非常に低速プッシュで出銑口泥をさらに圧密しボイドを閉鎖、が含まれます。出銑口ブレイクアウトリスクを低減するため、マッドガンはその後5分間位置に留まり、出銑口泥の十分な硬化を待ってから出銑口フェイスから除去されます。
出銑口長さ
すべてのタッピングパラメータを可能な限り一定に保つことが不可欠です。出銑口長さも含みます。出銑口長さ変動は、マッドガン能力、前回プラグ時の出銑口泥押込量、出銑口泥品質に起因します。短すぎる出銑口は自己開放出銑口の安全リスクを、長すぎる出銑口はドリルマシンで開放できず、酸素ランスパイプで開放する必要が生じるリスクをもたらします。安定操業に必要な出銑口長さは、炉サイズと出銑口保護に十分なマッシュルームサイズに依存します。初期爐底炭素煉瓦厚さより優れた出銑口長さを得ることが重要です。
出銑口摩耗現象
出銑口泥ドリル性は、プラグ後出銑口をどれだけ容易に開放できるかで定義されます。成功するドリルと閉鎖は、設備と出銑口泥品質だけでなく、操作者の判断と経験にも依存します。出銑口をドリル開放する前に、出銑口泥に硬化のための十分な時間を与え、タッピング開始時の飛散や出銑口早期摩耗を避ける必要があります。硬化プロセスでは、混合物から揮発分が燃焼除去され、粘土が硬化し始め、出銑口の確実で適切なシールを可能にします。炉タッピング中、鉄、スラグ、ガスの化学的・機械的攻撃により、出銑口内部侵食がタッピング中に増加します。出銑口周辺の摩耗は以下の段階で発生します。(i)マッシュルーム摩耗、(ii)出銑口径摩耗、(iii)出銑口開口幅拡大摩耗。
出銑口監視
出銑口監視は2つの明確なアクションで構成されます。(i)タッピング中のアクティブ監視、(ii)爐底と出銑口周辺温度のオフサイト監視。
出銑口は、ドリルとマッドガンで出銑口開放と閉鎖を担当する鋳造場操作者によってタッピング中にアクティブに監視されます。タッピング継続中、以下の要因を監視し、異常があれば適切な対応を取ります。
- 出銑口から流出する溶銑とスラグの角度。
- 飛散鋳造 — 飛散は、炉から滑らかなストリームが流れるのではなく、吐き出すような動作として現れます。
- タッピング中に炉がブローし始める瞬間。ブローは、鉄やスラグストリームではなく火花放出で特徴づけられます。
- 出銑口状態、すなわち完全開放か、ドリル角度。
炉から流出する溶銑とスラグストリームの角度は、炉内液体圧力とガス圧力に依存します。高タッピング角度は安全リスクをもたらし、炉への熱風量を減らしてタッピング角度と流量を制御する必要があります。タッピング中いつでも飛散が起こる可能性は、安全リスクだけでなく操業リスクももたらします。飛散タッピング実践は、タッピング後の清掃作業量を増やし、次のタッピング前の準備を増やします。この清掃作業が過剰で、タップエンドからタップスタートまでの時間が標準を超えて増加すると、このタッピング遅延がチルド爐底(最悪シナリオ)などの重大な操業挫折を招く可能性があります。
火花放出で示される出銑口ブローは、炉がドライでプラグ準備完了の兆候です。プラグアクションを取る前に、操作者は炉が実際にブローしており、偽ブローでないことを確認する必要があります。
温度監視は通常2レベルで行われます。制御室では、DCS(分散制御システム)を使用して操作者が24時間温度を監視できます。回路図で温度をわかりやすく表示します。オフサイトでは、より長期間にわたって温度を監視できます。数週間または数か月の最大値を用いて、最悪摩耗を計算できます。この情報で、潜在的問題領域を予測できます。
温度を監視しないと、出銑口摩耗がシェルまで達しても抑制されないリスクがあります。これはバーンスルー(ブレイクアウト)を引き起こし、溶融溶銑が高炉シェル側面を流下し、シェルを損傷し、水と接触して爆発を起こし、熱電対を損傷し、直接その上に油圧室がある場合は過熱・火災を引き起こすなど、さらに広範な損傷をもたらす可能性があります。
製造プロセス