



プラスチック試作における射出成形コスト削減:実証済み戦略
大量生産の世界において、射出成形金型は避けて通れない存在です。日常生活で使用するほぼすべての製品に、射出成形で作られたプラスチック部品が含まれています。このような製品があまねく存在することを考えると、射出成形コストへの理解を深めることは極めて重要です。 射出成形コストを決定する要因は複数あり、単一の要素だけではありません。本記事の目的は、読者の皆様に射出成形コストについて正しく理解していただき、独自の目的で金型製作が必要になった際に、最適なコストで金型を作成できるようにすることです。 射出成形コストを評価する際、生産サイクル全体を通じて5つの主要な要因が作用します。以下では各要因を詳しく解説し、金型コストへの総合的な影響を把握できるようにしています。各要因について、具体的なコスト例も併せて紹介しています。 プラスチック部品は多様なサイズで存在します。用途に応じて、複雑な部品群を製造する必要があります。自動車は典型的な例です。1台の車両に複数のプラスチック部品が組み込まれ、車種バリエーションが増えれば必要な部品数も増大します。このように多数の異なるサイズの部品を製造する場合、各部品ごとに固有の金型サイズが必要となるため、全体的な射出成形金型コストは上昇傾向にあります。 比較的シンプルな部品もあれば、家庭用3Dプリンターで少量生産するような、複雑さが極めて低い部品もあります。シングルキャビティ金型も基本的な部類に入ります。 一方、複数のキャビティを持つ大型のスチール金型があります。航空機内装部品などが適例です。数万個単位の大量生産が求められ、寸法精度も厳格です。さらに企業ロゴのエンボス加工が必要なケースも多く、これが複雑さを一層増大させます。形状が複雑になればなるほど、プラスチック射出成形コストは上昇します。 前述のスチール製マルチキャビティ金型は特に複雑です。最終的な生産数量に応じて、必要なキャビティ数は大きく変動します。キャビティ数が増えれば、それに比例してプラスチック射出成形コストも上昇します。 カスタム射出成形部品が最もわかりやすい例です。部品に要求される仕上げレベルが、製造コストに直接影響します。高光沢のスムーズな仕上げは、テクスチャー仕上げに比べて多くの工数と研磨工程を要します。これらの追加工程が総コストを押し上げます。仕上げ要件が厳しくなれば、射出成形プロセス全体が複雑化し、金型コストも大幅に上昇します。 射出成形金型コストを算出する上で、生産数量は極めて重要な役割を果たします。同一金型で製造する部品数が多ければ、部品単価は下がります。しかし、すべての成形プロジェクトには機械サイクルがあり、1ショットあたりの成形時間と、金型が品質を維持して生産できる総生産数には限界があります。その閾値を超えると品質が低下し、最終的には新たな金型製作が必要になります。この点もコスト計算に織り込む必要があります。 繰り返しになりますが、一般的なプラスチック射出成形金型のコストには複数の要素が関与します。金型製作コストを計算する際は、これらを漏れなく考慮してください。 射出成形を正しく理解するには、プロセスで使用される成形機のコストも把握する必要があります。大型の高トン数成形機は多様な金型に対応できますが、複雑な操作を要するためコストを押し上げます。一方、シンプルで耐久性・汎用性に優れ、コストパフォーマンスの高い成形機も存在します。機械コストは常に考慮すべき項目です。 これは金型自体のコストです。ここにも部品形状の複雑さ、生産量、金型製作プロセス、金型材質(アルミニウム、スチール等)など、複数の要因が影響します。射出成形金型の製作に最も一般的に用いられる3つの工法を紹介します。 最も一般的な金型製作工法です。CNC工作機械を用いて、アルミニウムやスチールのブロックから削り出します。減法製造であり、高速回転切削工具で不要な材料を除去します。高精度が得られ、比較的迅速かつコスト効率に優れます。 近年普及した工法で、最も低コストなアプローチの一つです。金型を層ごとに積み上げて造形します。複雑な形状の金型には不向きですが、技術進歩により可能性が大きく広がり、コストも最適化されています。 最も複雑な金型設計を実現する工法です。コストは高めですが、達成できる品質は最高水準です。主に産業用途で用いられるため、コストよりも卓越した品質が優先されます。 製造プロセスがどれだけ自動化されていても、労務コストは避けられません。成形機オペレーターは必須です。地域による労働市場や為替動向の影響も受けます。 金型に射出される原材料コストは、成形部品の総コストに大きく影響します。ABS、PS、PE、PC、PP、TPUなど多様なプラスチックが使用可能です。材料が高価になれば部品コストも上昇し、特殊材料を使用する場合はさらにコストが跳ね上がります。 製造コストの削減は、最終製品価格の最小化に直結します。部品点数を増やせば金型設計・加工の初期コストをより多くの部品で按分できるため、部品単価を下げる最もシンプルな方法です。それ以外にも、以下の戦略でコスト削減が可能です。 射出成形コスト削減の最善策は、製造しやすい設計にすることです。アンダーカット、肉厚、複雑な仕上げなどを考慮し、設計を簡素化すれば、必要なキャビティ数を減らせ、ツーリングコストを低減できます。以下の方向性で最適化を検討してください。 アンダーカット形状は成形を複雑化し、場合によっては成形自体を不可能にします。可能な限り排除してください。どうしても必要な場合は、スライドシャットオフ、パススルーコア、パーティングラインやドラフト角の変更で金型構造を簡素化できます。適切に適用すればツーリングコストを削減できます。 薄肉金型を採用すれば、使用材料量が減りコストダウンにつながります。また冷却時間が短縮され、サイクルタイム短縮と生産性向上が見込めます。ただし、薄肉化がすべての用途に適するわけではありません。強度低下や破損リスクを招く場合もあるため、メリット・デメリットを慎重に検討してください。 最終製品の価値を高めない不要な機能を削除することは、コスト削減の理想的なアプローチです。テクスチャー表面、ビードブラスト、高精度金型研磨などの化粧的要素が必須でない場合は省略すべきです。過剰な機能は追加キャビティを必要とし、コストをさらに押し上げます。 2つの嵌合セグメントやスナップフィットケースを伴うプロジェクトでは、各スナップを個別に成形するのではなく、スナップを相互に嵌合するよう再設計することを推奨します。 カスタム金型が必須でない場合、汎用金型の使用を検討してください。カスタム金型より安価で、高品質な部品が製造可能です。カスタム金型が必要な場合でも、製造着手前にCADモデルを準備すれば、設計最適化と、急なドラフト角、不要な肉厚、複雑形状などの潜在的問題を早期発見できます。長期的に見て大幅なコスト削減と手間の軽減につながります。新規金型購入ではなく既存金型の改修で対応することや、複数金型の代わりに自己嵌合部品を採用することも有効です。 キャビティ数が多いほど金型コストは上昇します。可能な限りキャビティ数を最小化してください。モールドフロー解析を活用して部品設計を最適化すれば、機能や外観を損なわずに削減可能なキャビティを特定できます。 部品材料コストは生産総コストに大きく影響します。ABSやポリプロピレンなど、低コスト材料の採用を検討してください。 射出成形は高コストですか? 単純な答えはありません。広く言えば、射出成形は高コストになり得ますが、必ずしもそうではありません。生産量と部品形状の複雑さがコストを大きく左右します。厳しい公差を持つ同類製品を大量生産する場合、射出成形は安価なプロセスになります。 射出成形コストの目安は? 数百ドルから数十万ドルまで幅広く変動します。射出成形の用途は極めて広範で、事実上無限の製品がこの工法で作られています。そのため、一概に具体的な金額を示すことは困難です。 射出成形は環境に優しいですか? はい。射出成形は多様なプラスチック製品の製造においてコスト効率に優れるだけでなく、3Dプリントと同様に環境にも配慮できます。まず、プラスチックの最適使用により、廃棄物や流出を最小限に抑えられます。さらに溶融プラスチックを扱うため、有機成分を配合してエコフレンドリーな成形品を製造することも可能です。 本記事で繰り返し述べた通り、プラスチック試作における射出成形コストには大きなばらつきがあります。生産量と金型の複雑さが最終コストを左右する重要因子です。 多くの企業がプラスチック試作ニーズにラピッド射出成形を選択するのは、短納期でプロトタイプを作れるコスト効率の高い手段だからです。WayKenでラピッド射出成形を始めてみませんか。射出成形金型コストに影響する5つの要因
1. 部品サイズ
2. 部品形状の複雑さ
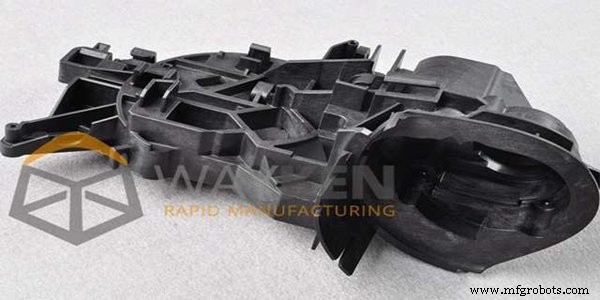
3. キャビティ数
4. 表面仕上げ
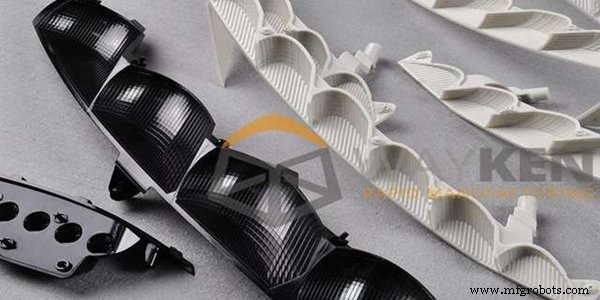
5. 生産数量
射出成形コストを決定する要素
1. 成形機コスト
2. 金型コスト(ツーリングコスト)
CNC切削加工
3Dプリント(積層造形)
放電加工(EDM)
3. 労務コスト
4. 射出材料コスト
5. その他の要因
射出成形コストを削減する方法
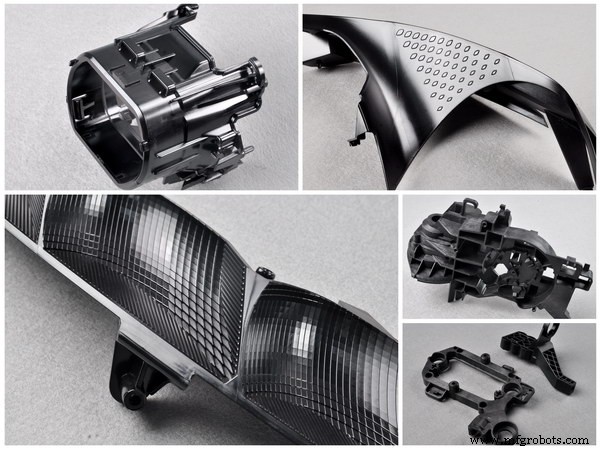
1. 設計の製造容易性評価(DFM)を実施する
① アンダーカットを排除または削減する
② 肉厚を薄くする
③ 複雑な仕上げと外観要件を最小限にする
④ 自己嵌合部品の設計を検討する
2. カスタム金型の代わりに汎用金型を検討する
3. 金型のキャビティ数を最小限に抑える
4. 可能な限り低コスト材料を使用する
よくある質問(FAQ)
ラピッド射出成形から始めよう
産業技術
- プラスチック射出成形がビジネスの効率と収益性を高める理由
- プラスチック射出成形が現代製造業を支配する理由
- 効率性を解き放つ:プラスチック射出成形の主なメリット
- 適切なプラスチック射出成形パートナー選び:成功のための重要要素
- プラスチック射出成形が自動車産業のイノベーションを牽引
- 高品質・高性能なプラスチック射出成形材料トップ10
- 射出成形コスト見積もり完全ガイド
- プラスチック射出成形マスターガイド:効率的製造のための要点と成功の秘訣
- 射出成形完全ガイド:ペレットから完成品まで
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説
- 射出成形 vs プラスチック切削加工:カスタムファスナーに最適なプロセス選択ガイド