



アンダーカット設計の最適化:射出成形成功のための完全ガイド
アンダーカット射出成形は、金型からダメージなく部品を取り出せない複雑な形状と特徴を持つ部品を作るプロセスです。射出成形におけるアンダーカット機能は、一般的に設計の全体的な複雑さと関連コストを増大させます。これらの理由から、可能な限りアンダーカットを避けるのが賢明です。
この記事では、射出成形でアンダーカットが発生する状況と、アンダーカットを作る様々な手法について詳しく探ります。
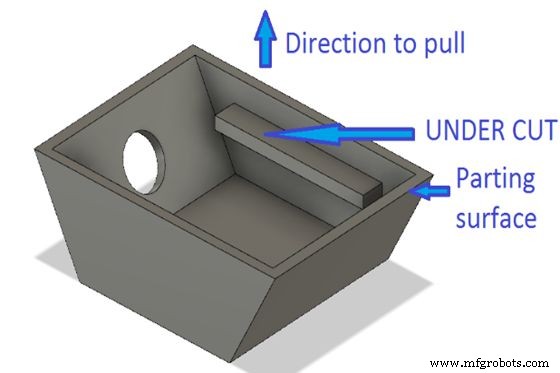
どのような状況でアンダーカット射出成形が必要になるか?
アンダーカット射出成形が必要になるシナリオは多数ありますが、代表的なものをいくつか紹介します。
1. カスタムインサート
アンダーカット射出成形プロセスを用いて、より大きな部品に適合するカスタムインサートを作成できます。機械加工者は、医療機器や精密なフィットが必要な製品でこのタイプのインサートをよく使用します。また、2つの部品を接合する際、ネジやリベットの代替としてアンダーカットインサートを使用することもできます。
2. 側面穴(サイドホール)
アンダーカット射出成形では、従来の方法では困難な側面穴を作成できます。機械加工者は、コンポーネントの取り付けや他の装置への接続に側面穴をよく使用します。また、デザイン要素の追加や製品内部の放熱用ベンチレーションなど、美観目的にも使用できます。
3. 垂直ネジ(バーティカルスレッド)
垂直ネジもアンダーカット射出成形の一般的な用途です。これらのネジはボルトやネジに見られますが、複数の部品がネジで連結して一体として機能するアセンブリの一部としても使用できます。
4. バーブフィッティング(逆止め形状)
バーブフィッティングの場合、オス側部品にリップ(唇状の突起)を形成するためにアンダーカットが必要で、これがメス側の嵌合部を保持します。
5. インターロック機能(嵌合機能)
タングアンドグルーブ(溝と突起)のようなインターロック機能を設計する場合、タングの片側をアンダーカットして、もう一方のグルーブ側と嵌合できるようにする必要があります。
射出成形におけるアンダーカットの課題
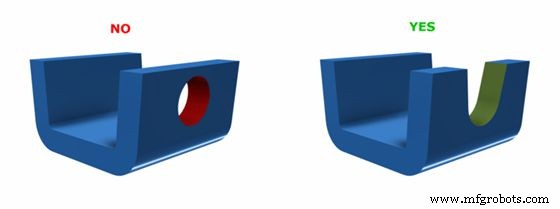
射出成形アンダーカットの主な課題は、設計、材料選択、機械加工部品の美的要求から生じます。
1. ドラフト角(離型勾配)の不足
配置が複雑になればなるほど、アンダーカット設計に関する問題が多く見つかります。すべてはここから始まります。最高のパフォーマンスを得るには、ドラフト角、キャビティ角、その他の複雑な角度を制御するのが最善です。離型プロセスの困難を減らすため、ハンドロードのコーティングには適切な物質を使用しなければなりません。
2. 金型からの材料離型の困難さ
一部の材料ではアンダーカット特徴を盛り込むのが困難です。例えば、ガラス充填プラスチックなどは金型から取り出しにくい材料です。一般的な経験則として、材料が硬いほど離型時の困難さが増します。したがって、これらの硬い材料を使用する際は可能な限り大きなドラフト角を確保してください。また、アンダーカット成形を最大化するために採用できる解決策は、材料の全体的な柔軟性と弾性に依存します。
3. 美的考慮
プロジェクトの美的要求がもう一つの大きな障壁となることがあります。例えば、射出成形部品に目立つパーティングラインを入れたくない、または他の美的懸念があるコンポーネントを扱う場合、採用できるアンダーカット設計オプションに制約が生じます。その結果、追加の困難に対処しなければなりません。
成形部品でアンダーカットを成功させる様々な方法
アンダーカットでの成功には、小さな金型変更と高度な専門知識が必要です。金型欠陥と摩耗を最小限に抑えるのに役立つ設計には以下があります。
1. ハンドロードインサート(手挿入インサート)の使用
機械加工者は、鋭角を持つリップなど、標準的な解決策(バンプオフ等)が使えないような困難な特徴や、不適切な位置に穴がある場合にアンダーカットを加工で盛り込む必要があるとき、ハンドロードインサートを採用します。
ハンドロードインサートを使用するには、オペレーターがプラスチック射出前に1つ以上の金属片を金型に挿入します。片数と位置は、機械加工品に必要なアンダーカット数に依存します。これらの金属片は、それらが占有するスペースへプラスチックが流入するのを防ぐことで、効果的にキャビティを形成します。
部品成形後に金型を開くと、オペレーターはハンドロードインサートを物理的に取り出さなければなりません。欠点は、オペレーターが各キャビティを個別にロード・アンロードする必要があるため、射出成形コストとサイクルタイムが増加することです。
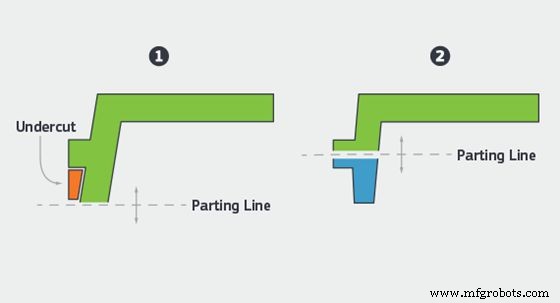
2. パーティングラインの配置
金型のパーティングラインを移動してアンダーカットと重ねるのは、アンダーカットに対処する最もシンプルな方法の一つです。理由は、特徴がパーティングラインで二分割される場合、オペレーターはアンダーカットを必要とせずに部品を金型から離型できるからです。機械加工者はジグザグにパーティングラインを配置し、様々な特徴に合わせることで、アンダーカットの必要性を排除できます。ただし、この方法には制限があり、部品形状とプラスチックの流動特性に依存します。
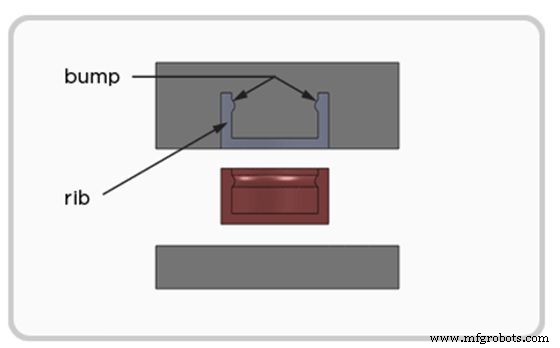
3. インサートバンプオフ(バンプオフインサート)
バンプオフは、柔軟で弾性のある材料を扱う際に良い選択肢です。プロセスは標準射出成形と、単一インサートを追加する点のみが異なります。オペレーターは手順完了後にこのインサートを最初に取り出します。これにより生じる真空が部品に「ウィグルルーム(遊び)」を与えます。インサートを取り除いた後、部品を金型から取り出せます。この「ウィグルルーム」により、アンダーカットがあっても機械加工者が部品をわずかに曲げながら取り出せます。
バンプオフは外見上シンプルに見えますが、いくつかの事項を慎重に検討する必要があります。第一に、機械オペレーターが曲げたときに部品が割れないよう、十分な弾性が必要です。また、リード角(テーパー角)が30〜40度の範囲内であることを確認する必要があります。
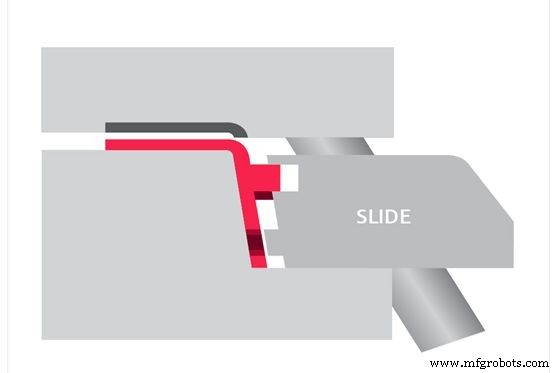
4. サイドアクション(サイドコア)
アンダーカットが避けられない場合、サイドアクション機能が部品機能を維持するのに役立ちます。サイドアクションコアは、プラスチック射出前に導入されるインサートです。オペレーターが材料を金型に射出すると、このインサートが占有する体積には材料が充填されません。成形完了後、機械加工者がインサートをスライドさせて取り出します。
しかし、バンプオフでは部品取り出し前にインサートを取り出すのに対し、サイドアクションコアは部品取り出し後に取り出します。サイドアクションは、金型表面に容易に付着しない剛性材料で最も効果的です。サイドアクションの欠点は、各インサートを専用設計する必要があり、手順がより複雑になることです。
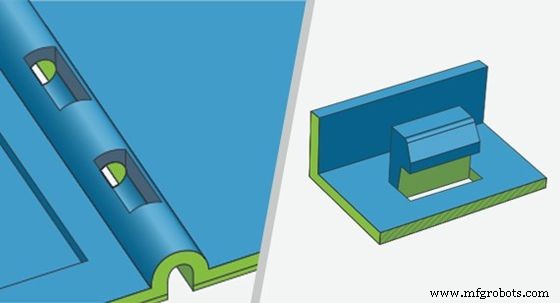
5. シャットオフ(スライドシャットオフ)の活用
機械加工者は、側面から突き出したフックのような、他の方法では容易に作れない特徴があるとき、スライドシャットオフを使用します。メインコンポーネント壁の穴を通してスライドカットオフを挿入し、アンダーカットとフックを形成します。金型のもう半分が残りのフック特徴を形成します。
スライドシャットオフの問題は、極めてタイトでなければならないことです。プラスチックが特徴の形状を超えて成長することを許せないからです(二つの工具の嵌合面として使用する必要があるため)。そうでなければ、金型の開閉時に大きな摩擦が発生します。また、これらの面それぞれに約3度のドラフト角を付けて金型損傷を防ぐ必要があります。これは、金型が完全に閉じて機械的シールが形成されるまで、完全な金属同士の接触が発生しないため必要です。
射出成形におけるアンダーカットの応用
アンダーカット射出成形は、アンダーカット特徴を持つ製品を生産できる能力により、多くの分野で広く使用されています。いくつかの業界を選んで説明します。
コンシューマーエレクトロニクス
この用途では、ボタンやフランジなど、実現が難しい特徴を形成するために他の方法も用いられます。アンダーカットは、携帯電話やノートPCなどの家電製品で、電子部品用のキャビティを作るためにも使用されます。
医療機器
射出成形や切削加工などの他の方法では、容易に製造できない複雑な形状を作るためにアンダーカットを使用できます。シリンジやカテーテルなどの医療機器では、アンダーカットが全長にわたる溝を形成し、正常な機能を可能にします。
WayKenがアンダーカット問題を効果的に解決します
アンダーカット射出成形プロセスは複雑で、適切に実行するには豊富な経験が必要です。WayKenでは、アンダーカット射出成形であれ切削加工におけるアンダーカットであれ、あらゆるアンダーカット要件に対応し、一貫して最高の結果を提供します。
WayKenはまた、高品質なラピッドツーリングとプロトタイプ射出成形サービスを提供し、お客様の製品開発を迅速かつ効率的に進めるお手伝いをします。即時お見積りとDFM(製造向け設計)分析で、部品設計を最適化し、あらゆる複雑さを最小限に抑えるお手伝いをします。
結論
設計プロセスでアンダーカットを利用する理由は多数あります。第一に、射出成形向けの部品設計時、コンポーネントの成形可能性を特定することが不可欠です。ストレートウォール設計であれアンダーカットであれ、プラスチックが適切に流動し、欠陥を最小限に抑えた部品を生産できるよう、幾何学を正確な仕様で構築しなければなりません。
FAQ
射出成形におけるアンダーカットとは?
成形におけるアンダーカットとは、一体型金型から部品を引き抜けなくする形状の凹みや突起のことです。成形部品のアンダーカットは、部品を射出成形機から直接取り出せないようにします。内部アンダーカット(部品内部)と外部アンダーカット(部品外部)があります。
アンダーカットプロセスとは?
部品を金型から取り出す際、アンダーカットに接触する金型部分を調整する機構が必要で、装置なしでは部品を直接取り出せません。これがアンダーカット手順です。
射出成形における「パーティングライン」とは?
パーティングラインは、金型の引き抜き方向のライン、または機械加工者が部品を傷つけずに金型の2つの半分を分離するポイントを示します。分割線は通常部品の中心を通りますが、部品形状によって変わります。
産業技術
- 反応射出成形(RIM):プロセス、メリット、用途
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 熱成形 vs 反応射出成形(RIM):カスタム成形製品に最適なプロセス選び
- 射出成形 vs RIM:複雑な設計に最適なプロセス選び
- 鋳造とリアクション射出成形(RIM)の違い:熱硬化性PU生産における主要な差異
- 射出成形公差マスター:精度とコスト削減を実現する4つの実証済み戦略
- 射出成形ゲート設計完全ガイド:欠陥のないプラスチック部品を実現するために
- 射出成形ドラフト角マスター:設計原則と実証済みベストプラクティス
- 射出成形ゲート6種類と最適選択ガイド
- アンダーカット射出成形の攻略:複雑形状部品の設計戦略と工法
- 射出成形におけるオーバーモールド選択の判断基準