



ABS射出成形:プロセス概要と重要な考慮事項
射出成形は使用する原材料によって異なるバリエーションを持つ一般的な製造プロセスです。そのようなプロセスのバリエーションの一つがABS射出成形プロセスです。名前が示す通り、この射出成形バリエーションの原材料はABSプラスチックです。
ABSプラスチックとは?
ABSはアクリロニトリル・ブタジエン・スチレンの略称です。このプラスチック材料は、その名を構成する3つのモノマーで構成されています。これら各モノマーがそれぞれの特性をポリマープラスチックに寄与し、幅広い特性を与えています。
このプラスチックが持つ特性には、アクリロニトリル由来の耐薬品性、硬度、耐熱性、ブタジエン由来の耐衝撃性、靭性、スチレン由来の強度、光沢が含まれます。幅広い特性を持ちながら、比較的安価なプラスチックの一つです。また、加工容易性により射出成形で最も扱いやすいプラスチックの一つでもあります。
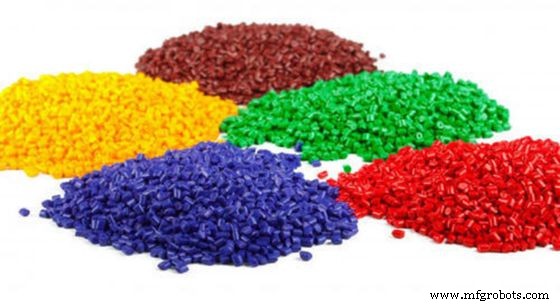
その謳われる強度と靭性にもかかわらず、この強力なプラスチックはUV光にはそれほど強くありません。したがって屋外用途は限定的です。しかし、部品メーカーはアクリル、ガラス、ステンレス鋼繊維などの様々な添加剤とフィラーを使用して、このプラスチックの特性を操作し、UV光に耐えられるようにする方法を見出しています。これらの添加剤はプラスチックの特性を変化させ、様々な用途への適用をさらに拡大します。
これらの特性と操作可能性が、ABSを射出成形プロセスで最も広く使用されるポリマーにしています。このプラスチックが様々な完成品の製造にどう使われるか知りたいですか? なら、次のセクションは必読です。
ABS射出成形プロセス
このセクションでは、ABSプラスチック成形プロセスでメーカーが従うべき様々なステップをハイライトします。これらには:
材料前処理(乾燥)
ABSプラスチックを製造に使用する前に、適切な乾燥が必要です。乾燥温度は80〜85°Cの範囲で2〜4時間実施します。別の乾燥方法として、80°Cの乾燥ホッパーを使用する方法がありますが、こちらは1〜2時間で完了します。
射出成形機の校正(パラメータ設定)
材料処理後、次のステップはABS成形機を作業準備することです。これには、圧縮比、クランプ力、射出成形圧力などのパラメータ設定が含まれます。これらのパラメータの典型的な値は、圧縮比2以上、クランプ力4,700〜62,000トン/m²、射出成形圧力1,500 bar以上です。
金型とゲート設計
金型は完成ABS製品の仕上がりを決定する上で非常に重要です。したがって、金型とそのゲートの設計はプロセスで極めて重要です。ABS金型の厚さは0.025〜0.05mmの範囲、ゲート長さは1mm未満に設定します。また、溶融ABSが流れる流路の直径は3mm、ベントホール幅は4〜6mmの範囲に設定します。最後に、使用される金型温度は常に60〜65°C前後です。
射出成形温度
特定のABS射出成形プロセスで使用される射出成形温度は、使用するABSの品質/グレードに依存します。以下に、ABSプラスチック成形で一般的に使用されるABSプラスチックのグレード例と最適射出成形温度を示します:
- 難燃グレード: 200〜240°C、最適温度は220〜230°C
- メッキグレード: 250〜275°C、最適温度は270°C
- ガラス繊維強化グレード: 230〜270°C
- 高耐衝撃グレード: 220〜260°C、最適温度は250°C
- 耐熱グレード: 240〜280°C、最適温度は265〜270°C
射出成形速度
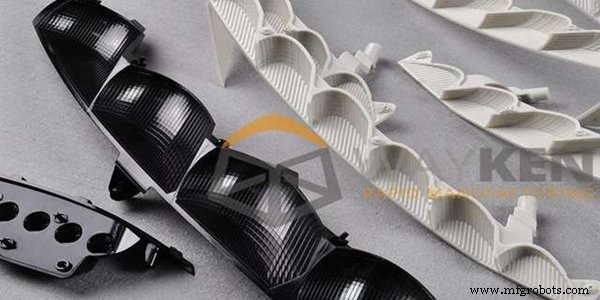
射出成形速度はABSプラスチックのグレードと完成品要件に依存します。例えば、難燃性ABSプラスチックは低速射出成形速度のみ使用可能です。また、精密な表面仕上げが必要な製品は、多段階の高速射出成形速度を必要とする場合があります。
滞留時間(レジデンスタイム)
滞留時間とは、プラスチックペレットが射出成形シリンダーから射出金型へ移動するのにかかる時間です。ABSプラスチックの場合、滞留時間は通常265°C未満で5〜6分です。しかし、難燃グレードABSプラスチックでは滞留時間がより短く、温度もはるかに低くなります。
背圧(バックプレッシャー)
ABS射出成形プロセスの背圧は、摩耗を防ぐため可能な限り低く保つことが推奨されます。許容圧力は通常5 bar前後です。
その他の操作
ABS成形プロセス中に実施されるその他の活動には、レーザーマーキングやホットスタンピングによる装飾成形、超音波溶接などがあります。
クリーンアップ
一部のABSグレードは、部品取り出し後、金型スクリューに付着しやすい傾向があります。これをクリーンアップする最良の方法は、残留物が少し摩耗するのを待ってから、射出成形機のコンパートメントをポリスチレンで徹底的に洗浄することです。
ABS射出成形のメリット
ABS射出成形が最も人気のあるプラスチック成形形態の一つである理由はたくさんあります。主なメリットには以下が含まれます:
高精度な再現性
ABSの加工容易性により、複雑な部品の製造に最も適した材料です。その加工容易性により、複雑で機能的な部品をプラスチックで精密に再現生産できます。部品が精密に製造されるだけでなく、プラスチックの硬度のおかげで極端な条件下でも機能的完全性を維持します。
高い引張強度
ABS成形部品は高い引張強度を持つため、重荷重を支える用途に適しています。高い機械的衝撃に耐える能力により、このプラスチックは高張力用途の予算に優しい選択肢となります。
リサイクル性
ABSのリサイクル性により、再利用用途に最適な材料となります。リサイクルプラントではプラスチック部品を容易に粉砕し、バージンABSと混合して新しい部品製造に使用できます。
ABS射出成形のデメリット
多数のメリットがある一方で、ABSにも短所があります。主なデメリットには以下が含まれます:
疲労耐性が劣る
ABS部品は通常高い引張強度を持ちますが、疲労耐性が劣るため長期間の重荷重には耐えられません。ABSプラスチック部品は、常に高応力環境にさらされると容易に劣化する可能性があります。
UV耐性が劣る
ABSプラスチックの主要な短所の一つは、日光に対する性能が劣ることです。材料は継続的な日光曝露で劣化しやすいです。しかし、部品メーカーは成形時にABSプラスチックに添加剤を加えることで、日光下での性能を向上させています。
ABS射出成形時に考慮すべき要因
ABS射出成形バッチを開始しようとするとき、いくつかの要因を整えておく必要があります。これらの要因は、成形部品を成功させるために不可欠です。これらには:
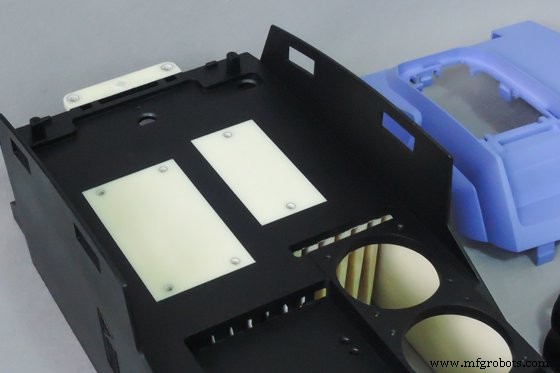
成形前の材料中の水分
ABSプラスチックには吸湿性(空気中の水分を吸収する性質)があり、周囲の水分も吸収します。しかし、成形ABSプラスチックに水分が存在すると、プラスチックに構造的欠陥を引き起こす可能性があります。したがって、使用するABSプラスチックが適切に乾燥されていることを確認することが不可欠です。プラスチック乾燥には2種類のパラメータがあります:80〜95°Cで3〜4時間乾燥するか、80°Cの乾燥ホッパーで1〜2時間乾燥します。
温度管理
ABS射出成形中の温度管理は、プラスチックの過熱が熱分解を引き起こす可能性があるため極めて重要です。この熱分解はプラスチックの化学結合が切れることによるもので、完成部品に茶色の粒子を生じさせる原因となります。
温度管理の良い射出成形機と連携することは不可欠です。このプロセスは依然として多くの熱を必要とするためです。例えば、生産中のABS部品に高光沢が含まれる場合、生産温度は通常より高くなります。しかし、射出プロセスで使用される温度が高いほど、曝露時間は短くすべきであることを留意することが重要です。
部品と金型の設計
射出成形プロセス前に部品を設計することで、その部品の製造が実際に可能かどうかを判断できます。ABS部品設計で機能する一般的な原則をいくつか示します:
- 部品の壁厚は均一であるべきです。変動がある場合、互いの25%以内に抑えるべきです。これは均一壁厚が不足壁への応力集中を防ぐため重要です。
- また、壁厚がR(フィレット)サイズを決定すべきです。Rと壁厚の比率は0.3未満にしないこと。黄金律は「Rが大きいほど応力は小さい」ですが、Rは合理的な範囲内に留める必要があります。大きすぎるRは部品にシンクマークを生じさせます。
- 金型については、厚さは0.025〜0.05mmの範囲。ゲート長さは1mm前後、流路直径は3mm前後、ベントホール幅は4〜6mmの範囲とすべきです。
最後に、射出金型冷却プロセスには最適な設計が必要で、収縮問題を防ぎます。
ABS射出成形の用途
ABSプラスチックは様々な理由で異なる産業で使用されています。成形容易性、低生産コスト、物理的・化学的変化への耐性により、このポリマーはメーカーのお気に入りになっています。ABSプラスチック部品が用途を見出している産業の例をいくつか挙げます:
- 建設業界: 物理的・化学的および重い衝撃への耐性により、メーカーは建物で使用されるパイプと継手の製造にABSプラスチックを使用します。
- 自動車産業: ABSプラスチックは軽量自動車部品の一般的な原材料です。ABSプラスチックで作られた自動車部品の例には、シートベルト部品、ドアライナー、ピラートリム、ダッシュボードコンポーネントなどがあります。
- 消費財産業: ABSプラスチックはフードプロセッサー、掃除機、冷蔵庫ライナーなど多くの家電製品に見られます。
その他の用途には医療、スポーツ、電気産業があります。
ABS射出成形プロセスのコスト
射出成形で部品を製造しようとするなら、進める前にプロセス全体のコストを把握するのは当然です。関連コストを推定するには、様々なコストを考慮する必要があります。関連する様々なコストの例には:
設備コスト
必要な設備を持つ会社に生産をアウトソースするのが一般的です。これらの会社は使用設備に対して別途料金を請求します。しかし、自社で設備を導入する場合、50,000〜200,000ドルの範囲の費用がかかります。設備購入に加えて、維持費も莫大になる可能性があります。コスト効率の良い選択肢は生産をアウトソースすることです。
金型コスト(ツーリングコスト)
これはツーリングコストとしても知られ、ABS射出成形プロセスのコストを押し上げる要因です。射出金型製作には3つの異なる方法があります。CNC加工、3Dプリント、放電加工(EDM)です。これらの方法は、シンプルな少量3Dプリント金型で100ドル程度から、大量生産ランや複雑な設計の金型で100,000ドルまで幅広く変動します。
材料コスト
これは材料(この場合ABS)の購入コストです。1〜5ドル/kgの範囲で材料を調達できます。
サービスコスト
ここにはタスクを実行する人員の報酬と、機械のセットアップと維持費が含まれます。ここで考慮されるパラメータの例には:
- 監視コスト:機械を運転するオペレーターへの費用
- セットアップコスト:金型セットアップと完成部品製造にかかる時間への費用
- 修理コスト:欠陥部品の修正と設備維持に使用されるツールの維持費
ABS成形に固定価格はありませんが、一般的なルールは部品数が多いほど、単価は安くなることです。
結論
ABS射出成形は一見達成が容易なプロセスに見えます。しかし、専門家だけが理解する技術的側面があります。これが、実際の製造プロセスの実践的原則を理解している会社にABS成形をアウトソースすることが重要である理由です。
WayKenでは、先進的な製造技術とリソースにより、CNC加工、ラピッド射出成形、真空鋳造などを含むプロフェッショナルなラピッドプロトタイピングサービスをお客様に提供できます。今すぐお見積りをご依頼ください。競争力のある価格で高品質な射出成形部品を確実にお届けします。
FAQ
ABSプラスチックは何度で溶けますか?
ABSは非晶質なので真の融点はありません。しかし、ガラス転移温度は約105°C(221°F)です。
ABSプラスチックの毒性はどの程度ですか?
ABSは無害で無毒です。これが製造業で人気のプラスチック材料である多くの理由の一つです。ただし、医療用インプラントへの使用は推奨されません。
難燃性ABS射出成形の問題をどう解決しますか?
難燃性ABSプラスチックが水分を吸収して発生するアウトガスを防ぐには、材料が完全に乾燥していることを確認する必要があります。また、射出成形プロセス中の温度管理と滞留時間管理を適切に行い、ABSプラスチックの熱分解を防ぐ必要があります。
産業技術
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- 射出成形 vs キャスト成形:製品に最適なプロセスの選び方
- 射出成形 vs RIM:複雑な設計に最適なプロセス選び
- 鋳造とリアクション射出成形(RIM)の違い:熱硬化性PU生産における主要な差異
- エジェクタピンで射出成形を最適化:タイプ別特徴とベストプラクティス
- プラスチック射出成形マスターガイド:効率的製造のための要点と成功の秘訣
- 射出成形 vs 3Dプリント:適切な生産方式の選び方
- プラスチック射出成形サービスの主なメリットを発見
- 中国で射出成形プロジェクトを開始する前に優先すべき重要要因
- 「Glassomer」ガラス射出成形技術─ 溶融・研削・エッチング不要で複雑形状ガラス部品を量産
- ABS樹脂射出成形の完全ガイド:プロセスとポイントを徹底解説