



ピンゲージ検査:金属部品調達のための精密小型ゲージ
チューブ内径検査におけるピンゲージの実用性
メタルカッティング社では、多くの用途において、顧客指定公差通りに部品を製造するだけでは不十分です。品質管理の大きな部分は、部品を効果的に測定し、それらが確かに仕様通りであるという確実な証拠を提供することにもあります。
検査方法と使用ツールの選択は、初回で仕様を満たせるか、追加作業が必要になり(コスト増と遅延を招くか)の分岐点となります。
非常に小さな金属部品、短い長さの小径チューブを製造するメーカーとして、当社ではチューブから製造する部品の内径(ID)測定に、ピンゲージとして知られる非常に小さなゲージをよく使用します。
ピンプラグゲージとも呼ばれるこれらの小型ゲージは、シンプルな「ゴー/ノーゴー」検査法を提供し、ユーザーが非常に小径チューブの内径を特定のプラスマイナス公差で迅速に評価できます。
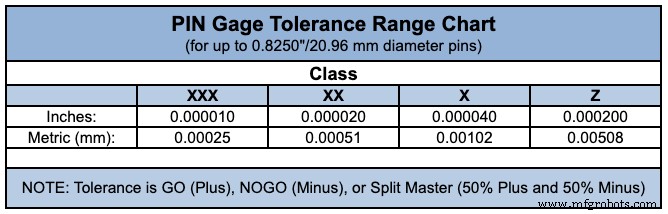
ピンゲージのX-Y-Z(等級と公差)
小型ゲージにはY、Z、ZZ、XX、XXXなどさまざまな等級があり、それぞれ異なる公差が設定されています。ゲージ公差は、各ピンの製造プロセスで許容される公差に基づきます。
例えば、0.001インチ〜0.08250インチのサイズ範囲では、Z級ゲージの公差は最大0.0001インチ、X級ゲージでは最大0.00004インチです。
部品が小さいほど、ゲージ公差の重要性は高まります。よりタイトな公差のピンゲージ(XXX級など)は、ピン全長にわたってより真直で均一です。そのため、自体が非常にクリティカルな公差を持つ小径チューブの内径チェックに適しています。
ピンゲージ測定の限界
内径0.005インチ〜0.200インチのほとんどの短尺チューブでは、ピンゲージで通常許容できる相関のある結果が得られます。しかし、ピンゲージは公差の片側(プラス側またはマイナス側の一方)しか評価できず、両方を同時に評価することはできません。
また、完成部品の径の正確な測定値が必要な場合、これらの小型ゲージではニーズを満たせないことを覚えておく必要があります。
なぜなら、ピンゲージはゴー/ノーゴー法——つまり、部品の個々の特性の測定値を提供するようには設計されていません。簡単に言えば、ゴーゲージが内径に挿入でき、ノーゲージが挿入できなければ、仕様を満たしていると判定されます。
また、物理的に実現可能でなくなるポイントもあります。最小の小型ゲージでも、サイズと公差の判定に適さなくなる場合です。
例えば、チューブ内径が0.004インチ未満の場合、ゴー/ノーゴーピンゲージは単純に実用的ではありません。そんなに小さな径のチューブにデリケートなゲージピンを挿入しようとすると、チューブを曲げたり、ピン自体を破損させたりするのが非常に困難だからです。
さらに、ピン/プラグゲージは、数フィートの長さがあり、全長で一貫した内径が要求される非常に長いシリンダー(小径チューブなど)の検査には不向きです。
内径検査における小型ゲージの代替手段
小型ゲージが不適切な場合、当社ではスマートスコープや各種光学比較測定器など、より高度な内径検査方法に移行することがよくあります。
一般的にこれらの方法は、センサーを用いてチューブの円周上のさまざまな点と内部を測定し、平均内径が公差内にあるかを計算します。これらの光学測定法はピンゲージより精密で、円、円弧、より複雑な形状の測定が可能です。
しかし、これらの方法はピンゲージよりコストがかかり、欠点もあります。例えば、光学ツールでは内径がチューブ全長で一貫しているかを検証できず、被測定部品の表面仕上げによって精度が影響を受けることがあります。
さらに、光学測定は非常に長い部品の内径検証には使用できません。部品を測定システムのガラス上に配置して光を通す必要があるため、短い部品にのみ適用可能です。
仕様で検査ステップをスキップしないで
部品測定の基礎と、小型ゲージやその他の検査ツールの使用を理解することは、仕様に関する情報に基づいた意思決定を行う上で極めて重要です。
部品寸法と公差の決定に多くの時間と労力を費やすのと同様に、完成部品がニーズを満たすかどうかをどう判断するか——そのオプションも慎重に検討すべきです。
さらに、何を、どのように測定するかを、あなたとあなたのパートナーが最初から知り、合意しておくことは、部品製造を成功させるための重要なステップです。
産業技術