



航空宇宙Ti-6Al-4V CNC加工で±0.005mm公差達成:クローズドループ精密アプローチ
航空宇宙製造において、Ti-6Al-4V構造コンポーネント加工は従来CNCプラクティスを超える専門性を要求します。設計図が±0.005mm(±5μm)寸法公差指定時、典型的加工ワークフローはもはや不十分。チタンの低弾性率、不良熱伝導性、高温時高化学反応性、顕著な加工硬化は、過大切削力、局所加熱、部品変形を招きます。
航空宇宙CNC加工は、環境制御、工作機械キネマティクス、先進工具形状、特殊ワークホールディング、工程内計測を融合した統合クローズドループシステムで、再現可能なミクロン級精度を実現します。
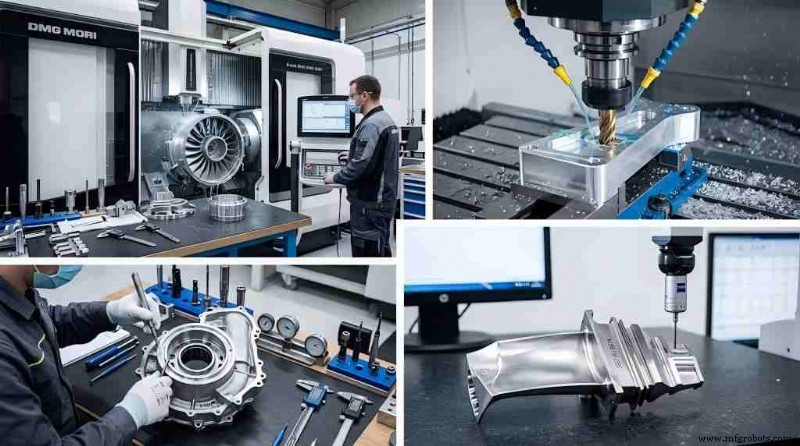
物理変数の排除:環境制御と機械剛性
±5μm公差では、周囲温度変動が体積誤差の主要因。熱膨張係数により微小温度変化でもワークと機械鋳物双方がシフト。
1. マイクロクライメートとクーラント安定化
精密セルは専用恒温ショップフロアに配置、HVACで周囲温度20°C ± 0.5°C(68°F ± 0.9°F)維持。クーラント供給系を産業用チラー連結し、機械ベッド基準温度±0.1°C以内で流体温度管理、チタン切削時の局所膨張収縮防止。
2. 工作機械キネマティクスと体積精度
高静的・動的剛性設計の超高精度5軸マシニングセンタ必須。主要特長:
- 熱対称性: 対称鋳造で均一熱膨張、工具・ワーク界面から逸らす
- ダイレクトドライブモータ & リニアガイド: バックラッシュ排除で完璧軸駆動
- クローズドループフィードバック: ナノメトリック分解能絶対リニア光学スケール(ハイデンハイン等)でリアルタイム位置追跡、ボールねじ誤差フリー
航空宇宙部品向け先進工具 & 切削戦略
チタンの不良熱伝導で切削熱約90%が刃先残留、工具摩耗加速と表面欠陥誘発。
1. 応力除去サイクルとストック管理
素材由来やアグレッシブ荒加工の残留応力はクランプ解除で部品歪み誘発。プロセスで荒・仕上げ分離:
荒加工 → 真空応力除去焼鈍 → 半仕上げ → 最終マイクロ仕上げ
最終仕上げでは切込み深さ(ap)を0.02〜0.05mmに制限、切削力低減と弾性変形排除。
2. 工具選定と形状
超微粒超硬母材で高温硬度と靭性兼備を採用。
- コーティング: Ti系(TiN、TiAlN)回避 ― 粘着摩耗とBUE誘発。代わりに無コート鏡面工具またはCrN/DLCコート採用。
- 形状: 鋭利ポジティブすくい角(10°〜15°)と高ヘリックス角でクリーンせん断、負荷低減。
- 動特性: 可変ピッチ・可変ヘリックスエンドミルで調和周波数撹乱、仕上げ・寸法一貫性劣化原因チャッター抑制。
3. 高圧流体管理
標準フラッドクーラントでは高公差ゾーンの切りくず排出・温度制御不能。スピンドルスルークーラント(TSC)システムで最低70bar(1,015psi)圧力供給、刃先瞬間冷却、延性チタン切りくず破砕、切削域から排出。
弾性変形管理:スマートクランピングソリューション
チタン弾性率(~110GPa)は構造用鋼の約半分、同一クランプ力で約2倍変形。従来メカニカルバイス/ハードジョーは薄肉形状を変形、スプリングバックで±0.005mm窓違反。
1. 先進ワークホールディング手法
カスタムバキュームチャックや低歪み油圧治具で荷重均等分散、部品ごとに最適化。複雑・薄肉フィーチャーには相変化ワークホールディング ― 極低温/凍結クランピングで部品を氷包囲、局所圧力なしで均一支持実現。
2. データム一貫性
埋込プルスタッドレシーバー付きゼロポイントクランプシステムで機械的再現性<2μm達成、部品移送時ヒューマンエラーをセットアップから隔離。
工程内計測とクローズドループフィードバック
予測プログラミングだけでは長時間サイクルでの微小工具摩耗や局所機械変位補償不能。高付加価値航空宇宙CNC加工にはリアルタイム・インサイチュ検証必須。
1. オンマシンプロービングサイクル
最終仕上げパス前、CNCプログラム一時停止でオンマシンプロービングルーチン実行。歪みゲージタッチトリガープローブ(レニショーOMPシリーズ等)で機械包絡内の重要データムと半仕上げ面をサンプリング。
2. 適応補正ループ
実測座標がマクロ変数経由でCNCコントローラーへフィードバック。コントローラーが実測寸法と図面比較、工具微小摩耗プロファイル補正のため工具摩耗オフセット(D値、H値)自動更新、手動介入排除。
検証:航空宇宙CNC加工におけるCMMプロトコル
±0.005mm要求寸法適合証明は加工同様複雑。計測原理では測定器不確度が公差帯1/5〜1/10必要。
1. 部品コンディショニングプロトコル
加工直後の測定不可。専用計測ラボ(20°C ± 0.1°C)で12〜24時間(質量依存)安定化プロトコル実施、熱平衡到達と残留応力緩和。
2. 高精度計測機器
最終寸法検査に高精度三次元測定機(CMM)アナログスキャニングプローブ使用。システム最大許容誤差(MPEE)は以下充足必須:
MPEE ≤ 0.5μm + L/1000
この分解能で統計的妥当性あるデータ取得、航空宇宙コンプライアンス向けトレーサビリティ確立。
運用構成マトリックス
標準商用フライス加工と最適化航空宇宙精密加工の技術的差異を以下に整理:
| 運用変数 | 標準商用加工 | 最適化航空宇宙精密加工 |
|---|---|---|
| 周囲熱制御 | ±2.0°C許容 | ±0.5°C制御(ラボ:±0.1°C) |
| クーラント温度制御 | 非制御フラッドクーリング | チラー安定化TSC ≥70bar |
| 位置決めフィードバック | サーボモータロータリーエンコーダ | ダイレクトパスリニア光学スケール(ナノメートル級) |
| 治具機構 | 手動/油圧ハードジョー | バキューム、極低温、ゼロポイントシステム |
| 寸法補正 | オフライン手動マイクロメトリック更新 | 工程内タッチプローブフィードバック自動ループ |
| 検査 | 標準手動ゲージ/標準CMM | 長時間熱浸漬+サブミクロンCMM検証 |
これら制御を標準化することで、航空宇宙施設はTi-6Al-4V部品を±0.005mm設計ウィンドウ内で確実に生産可能、プロセス全体で熱力学的・機械的変数を中和。
関連ガイド
産業技術
- クラウドテクノロジーで生産現場の効率を最適化
- 南カリフォルニアのトラック運転手ヘクター・パディーヤ、独立と成功を手にする
- タングステンワイヤー:一般産業用途で無二の選択肢
- インテルのステイシー・シュルマン氏、MWCバルセロナでエッジインサイト、クラウド、AIを強調
- Boxcapielタンナー、HRS熱交換器でゼロ液体排出(ZLD)を達成
- サイバー攻撃の検知:企業のための実践ガイド
- 産業オートメーションに最適なE3.seriesモジュール:エキスパート推奨
- Save-A-Lot、Camcodeフロアラベルで配送センター効率を大幅改善
- ウォータージェット切断機の仕組み:精密金属加工を解説
- 2021年の実証済みペネトレーションテスト手法9選:ビジネスを守る
- 隠れた競争優位を解き放つ:倉庫在庫管理が差別化要因になる理由