



航空宇宙CNC加工が高額になる理由 - 技術的分析
現場のCNCオペレーターとして、画面上では完璧に見えるエンジニアリング図面が、CAD/CAMワークフローに取り込まれると深刻な製造課題を引き起こすことをよく目にします。調達チームが航空宇宙精密加工の見積もりを受け取ると、最初の反応はたいてい「値段の高さに驚く」ことです。
5軸CNC工作機械のコントロールパネルを見れば、これらの高価格の真の要因がわかります。コストは、高強度合金の切削、構造的たわみの管理、極端な工具摩耗の防止、そしてAS9100が義務付ける厳格な品質管理といった、物理的な現実によって決まります。以下に、具体的な加工データと現場の知見に基づき、なぜこれらの部品がプレミアム価格となるのかを技術的に分析します。
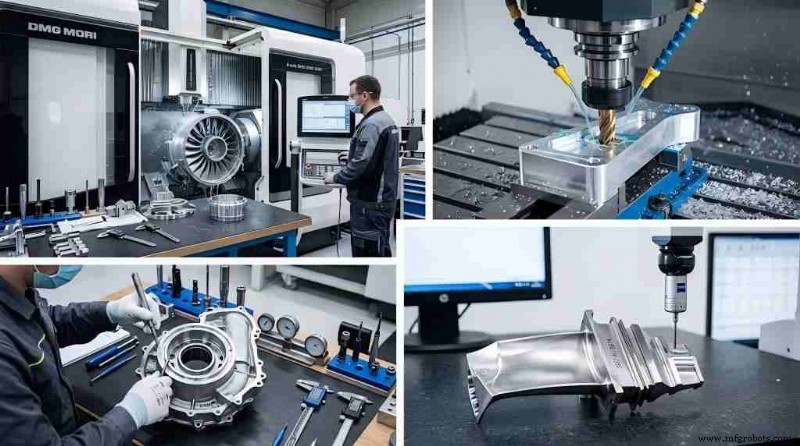
重金属と難削エキゾチック材料:なぜ航空宇宙材料が工具を消耗させるのか
一般的な商用CNC加工では、アルミニウム6061や軟鋼を使用するため、高い主軸回転速度、積極的な送り、長い工具寿命が可能です。一方、航空宇宙精密加工では、極端な熱的・機械的負荷に耐えるよう設計されたエキゾチック合金を加工します。これらの材料特性が、切削工具の効率を直接低下させます。
1. チタン(Ti-6Al-4V)vs. 標準アルミニウム
チタンTi-6Al-4Vは、高い強度重量比と耐食性で重宝されますが、熱伝導率はわずか約6.7 W/m・Kです。超硬エンドミルがチタンワークに食い込むと、摩擦で発生した熱が材料やチップを通じて逃げられず、工具の切れ刃に集中します。温度はしばしば800℃を超え、急速な熱割れと溶着摩耗を引き起こします。これを緩和するには切削速度を大幅に下げる必要があり、その結果サイクルタイムが延びます。
2. 超耐熱合金(インコネル718)の加工
インコネル718のような超耐熱合金は、高温下でも降伏強度が安定しているため高温に耐えられます。しかし、切削中に激しい加工硬化を起こすため、送りが遅すぎるとチッピングし、切込み深さが大きいと急速なノッチ摩耗が発生します。
| 材料記号 | 切削速度 (Vc, m/min) | 典型的工具寿命 (分/コーナ) | 主な摩耗メカニズム |
|---|---|---|---|
| アルミニウム 6061-T6 | 800 | 120-240 | ビルトアップエッジ (BUE)、軽微な摩耗 |
| チタン Ti-6Al-4V | 30-45 | 20-30 | 熱劣化、チッピング、ノッチ摩耗 |
| インコネル 718 | 15-30 | 20-40 | 急速な加工硬化、切込み深さノッチ摩耗 |
「購入重量/製品重量」比:高級材料の90%をチップに変える
航空宇宙構造部品の主要なコスト要因は、リベット、ボルト、溶接継手(疲労破壊の潜在的起点)を排除するモノリシック設計への移行です。エンジニアは今、複雑な部品を単一の鍛造ブロックから削り出します。
この手法は高い購入重量/製品重量比(buy-to-fly ratio)、すなわち購入した原材料重量と航空機に搭載される完成品重量の比率を生みます。航空宇宙ではこの数値は通常10:1から20:1の範囲です。
例えば、200kgのアルミニウム7075-T6鍛造材から航空機のバルクヘッドや翼桁を削り出すと、完成品はわずか15kgしか残りません。残りの185kgの認定材料はチップとなり、材料購入費と工作機械稼働時間の両面から最終部品コストを大きく押し上げます。
薄肉変形と内部応力の制御
航空宇宙部品には、1.5mm以下の薄肉リブやポケットで区切られた深いキャビティがよく含まれます。これらの形状を加工すると構造的不安定さと部品たわみが生じます。
鍛造板の外皮を削り取ると、内部残留応力の平衡が崩れ、加工中や加工後に反り、弓なり、ねじれが発生します。薄肉は剛性に欠け、チャッター(高周波振動)を起こしやすく、表面粗さ(典型的に0.8-1.6μm Ra)を悪化させ、壁を破損させる可能性があります。
薄肉変形を緩和するには、高度に順序立てられた多段階プロセスが不可欠です:
- 荒加工: 両面から均等にバルク材料を除去し、残留応力の解放をバランスさせる。
- 応力除去/時効硬化: 部品を治具から外し、熱応力除去サイクルを実施する。
- 中仕上げパス: 専用ワークホールディングで再度クランプし、最終寸法の0.25mm以内まで加工する。
- 最終精密パス: 高速・小切込みで仕上げ、過大な切削力をかけずに幾何公差を達成する。
この多段階シーケンスは、セットアップ時間、ハンドリングコスト、全体の機械稼働率を増加させます。
隠れたコスト:5軸機、専用治具、厳格なAS9100品質管理
1. 剛性の高い5軸キネマティクス
航空宇宙部品は、標準的な3軸フライス盤では生産できない連続した曲面形状を持ちます。チタン加工の課題に対応しつつ、±0.002mm以上の位置決め精度を実現する、剛性の高い主軸を備えたハイエンド5軸同時加工機が必要です。これらの機械の取得、メンテナンス、熱補正キャリブレーションが時間当たりショップレートに上乗せされます。
2. カスタム治具とワークホールディング
標準バイスやクランプでは、薄肉航空宇宙部品を歪みなく保持できません。部品形状に沿って均一に支持する、専用のモジュラー真空治具やプロファイルジョーを設計・CNC加工します。
3. 100%トレーサビリティとNDT
すべての航空宇宙部品には完全な製造ドキュメント証跡が必要です。AS9100の下では、CNCサービスはミルテストレポート(MTR)を含む完全な材料トレーサビリティを維持し、原材料のヒートロットを検証しなければなりません。加工後、部品は三次元測定機(CMM)による寸法検証を受け、浸透探傷試験(LPI)や超音波探傷試験などのNDT手法で、最終表面処理前に表面直下の微細クラックを検出します。
設計者が航空宇宙CNC加工コストを削減する方法
航空宇宙部品は厳格な性能基準を満たす必要がありますが、設計エンジニアは形状を変更して加工効率を高め、工具摩耗を減らすことができます。
1. シャープな内部コーナーを避ける
半径1mm以下のシャープな90°内部コーナーは、小径エンドミルの使用を強制します。これらは脆弱で、折損防止のために低送りが必要です。コーナー半径を大きくすれば、大径で剛性の高いインデキサブルエンドミルが使え、材料除去率を最大化できます。
2. 許容される範囲で公差を緩和する
非重要面にタイトな公差(例:±0.005mm)を指定するとコストが指数関数的に増大します。機械技師は多数のパスを実行し、頻繁に機械を停止して測定し、摩耗オフセットを手動調整しなければなりません。タイトな公差は、重要な嵌合面やベアリング穴に限定すべきです。
3. 壁厚を標準化する
単一ポケット内で壁厚が変化すると、複雑な工具パスと複数の工具交換が必要になります。壁プロファイルを標準化すれば、統一された荒加工と仕上げルーチンが可能になり、プログラミング工数とサイクルタイムを削減できます。
要約すると、航空宇宙精密加工のコストは、航空・防衛セクターの厳しい物理的・規制的環境を反映しています。エキゾチック材料の加工性の悪さ、高い材料歩留まり損失、薄肉歪み制御、徹底的なトレーサビリティ要求が相まって、高コストな製造環境を生み出しています。
FAQ
Q1: 軽量航空宇宙構造に最適なアルミニウム合金は?
A1: アルミニウム7075-T6は、特定の鋼材に匹敵する高い降伏強度を持つため、構造部品の第一選択肢です。ただし、6000系合金より耐食性は劣ります。優れた溶接性と海洋環境耐食性が必要なら、5系(例:5083)や6系(例:6061)合金が好まれます。
Q2: 工具摩耗はCNC加工コストにどう影響するか?
A2: チタンやインコネルの切削には、PVDコーティング付き超硬ソリッドエンドミルが必要ですが、連続切削20-30分で摩耗します。消耗品交換、工具交換、再キャリブレーションに多大な人件費と材料費がかかります。
Q3: 複雑な航空宇宙CNC部品の製造にはどのくらい時間がかかるか?
A3: 納期は通常6-12週間で、認定材料調達、治具設計、複数回の応力除去サイクル、AS9100試験に依存します。
関連ガイド
産業技術
- Tense Elektroniks、アジア太平洋地域へ展開拡大──2019年レビュー
- 製造業マーケティングエージェンシーを雇う前に尋ねるべき重要な質問
- 直列電池接続による電圧加算の実験
- Googleアナリティクス完全ガイド:導入から活用までステップバイステップ解説
- フィールドエンジニア スポットライト:東南アジアスーパーバイザー アリス・チン
- インサート成形解説:耐久性に優れた多材質部品をワンステップで製造
- DVIRCとSaint-Gobain、製造業の未来を共に描く
- オンデマンド製造でリモートワークを変革:プロジェクトを効率的に加速
- マイルズ・ファイバーグラス&コンポジッツ:60年以上の成長と人材育成の成功事例
- なぜタングステンランプが自動車ウインカーを支え続けるのか
- 2021年製造業トップ10インサイト:EV、現場効率、金属加工ノウハウ