



航空宇宙製造における薄肉アルミニウムのCNC変形制御
航空宇宙、商業宇宙、eVTOL市場では、ますますスリムで高アスペクト比な部品が求められています。エンジニアは日常的に薄肉アルミニウム部品(多くは1.0mm未満の厚さで100mm以上の深さ)を、6061-T651や7075合金で扱います。従来の3軸加工では、航空宇宙部品に要求される0.01mm公差内での寸法精度維持と、避けられない波状変形の管理の両立に苦労します。
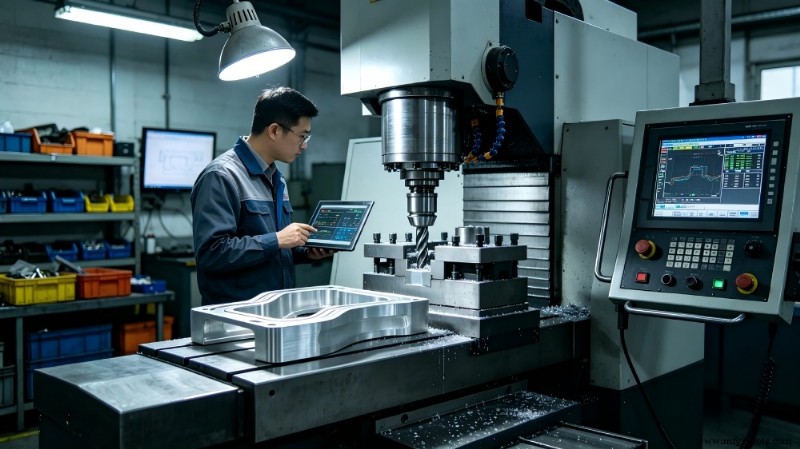
アルミニウム合金変形の力学的分析
薄肉アルミニウムの変形を駆動する3つの主要な力:
- 残留応力:圧延、焼入れ、伸張時に導入される。CNC加工で材料を除去すると平衡が崩れ、部品が新たな安定状態を求めて反りやねじれを生じる。
- 切削力:高アスペクト比壁の加工時に問題化。薄肉セクションの低剛性が公差超過のたわみを招き、再生チャッター(自己励振動)が表面不整と壁厚不足を生む。
- 熱膨張:アルミニウムでは顕著。せん断ゾーンでの高速フライス加工が熱を発生し、温度上昇が放散されなければ、冷却時に部品が収縮し寸法精度をさらに損なう。
技術比較:標準手法 vs 先進手法
3軸から体系的な高精度5軸ワークフローへの移行が不可欠です。以下の表は従来プラクティスと2026年航空宇宙製造標準を対比します:
技術パラメータ | 標準3軸プロセス | 高精度5軸プロセス (2026標準)
ワークセットアップ | 従来バイス/クランピング | ゼロポイントクランピング & 真空固定
加工戦略 | 逐次側面フライス | 同時対称フライス
材料応力管理 | なし (生材) | 超低温安定化 / 多段階時効
切削速度 (Vc) | 180 m/min | 350 m/min (高ダイナミックSiemens 840D SL)
送り速度 (Fz) | 0.05 mm/刃 | 0.12 mm/刃 (AI最適化負荷)
工具インターフェース | ER標準コレット | 油圧ダンピング / 熱収縮フィット
寸法偏差 | 0.15-0.30 mm | < 0.008 mm
表面粗さ (Ra) | 1.6-3.2 μm | < 0.4 μm (直接仕上げ)
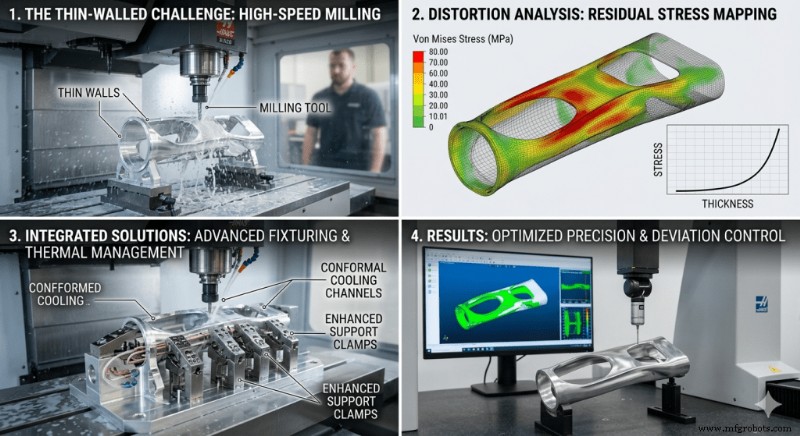
高アスペクト比加工のためのコア技術パス
サブ0.01mm精度達成は、高度な切削技術、切削工具革新、AI駆動プロセス制御という3つの相互連携した戦略にかかっています。
1. 同時対称フライス加工
従来加工では片側の壁から材料を除去してから反対側を加工するため、応力が単一面に集中しスプリングバックを誘発します。対称フライスは両側を同時に(または交互に)切削し、力をバランスさせてサイクル全体で壁を安定させます。
2. ダンピング技術と工具形状
チャッター抑制は適切な工具選択から始まります。不等リード、不等ピッチエンドミルが、アルミニウム6061での再生チャッターを駆動する周期的振動周波数を遮断。剛性の高い油圧ダンパー(工具ホルダに内蔵されたショックアブソーバー)と組み合わせることで、表面仕上げを損なうことなくより深い切込みが可能になります。
3. AI駆動予測補正
最新のFANUCやSiemens制御システムには、主軸とベース温度を継続的に監視するAIアルゴリズムが組み込まれています。コントローラーが熱膨張をリアルタイムで計算し、工具オフセットを調整することで、熱蓄積に関わらず切れ刃をターゲット上に保ちます。
プロセス最適化のための実装チェックリスト
- 材料事前処理: 合金を-196℃まで極低温冷却し、微細構造を安定化し残留応力を再分配。
- 戦略的荒加工: 高速・浅切込み荒パスでバルク材料を除去しつつ壁の完全性を保持。最終パス用に0.3-0.5mmの代を残す。
- 応力除去サイクル: 重要部品では、荒加工と仕上げの間にアニーリングサイクルを挿入し、安定した応力状態を固定。
- 仕上げ加工環境: 最終パスを±1℃の恒温室で実施。デリケートな壁への熱ショックを避けるため、ウェットクーラントより最小量潤滑(MQL)を推奨。
- インライン検査: 高精度タッチプローブを機械に搭載。最終切削直後に重要寸法を測定し、アンクランプ前に工具オフセットを自動補正。
反応的から予防的なプロセス管理へシフトすることで(切削力のバランス、振動減衰、熱影響の補正)、エンジニアは航空宇宙用途が要求する0.01mm公差を満たす、あるいは超える薄肉アルミニウム部品を確実に提供できます。
関連ガイド
産業技術
- コンデンサ選定と使用の実用的考慮事項
- AlphaZero:GoogleのAIがチェスと囲碁を24時間で制覇
- 在庫管理の再考:JITの限界を超える現代的戦略とデジタル変革
- CNC木材旋盤カッターの耐久性を劇的に向上:RicoCNC超硬ブレード工具の5つの革新
- 射出成形ゲート設計完全ガイド:欠陥のないプラスチック部品を実現するために
- CNC工具破損を防ぐ:工具故障を減らす実証済み戦略
- SMT PCB設計:標準部品のボンディングパッド ガイドライン - Part 1
- 単相分電盤のプロフェッショナル配線ガイド:電柱からコンシューマーユニットまで
- CNCねじ切り:速度・送りガイド(チャート、公式、計算ツール付)– メートル法・インチ法
- ポリウレタン接着のマスター:強力で信頼性の高い密着のための技術
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途