



Ti6Al4Vインプラント向けアダプティブ加工:チャッター排除と品質向上
医療規格を満たすチタンインプラント、特にTi6Al4Vインプラントの製造は、CNC施設にとって困難な課題です。チタンの熱伝導性の悪さや高い化学活性といった特性により、プロセスパラメータの精密な監視が難しくなります。従来プロセスは低切削速度と一定送りに大きく依存しており、加工時間の長期化と工具の激しい摩耗を招いてきました。アダプティブ加工技術は、製造プロセスの動的制御によりこれらの問題を克服する効果的な手段を提供します。
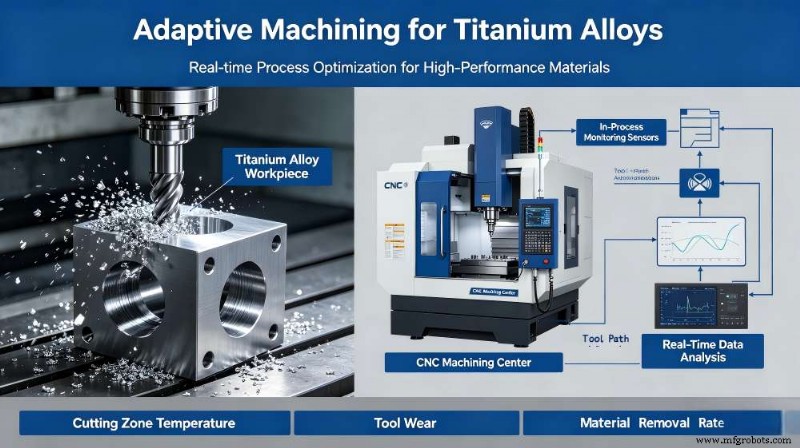
チタンインプラント製造における技術的課題
人工股関節、脊椎ケージなどの整形外科インプラントは、ISO 13485規格に厳密に準拠して製造されなければなりません。チタンのCNCフライス加工における主要な技術的失敗点は、再生チャッターです。チャッターは、切削工具の振動がワークの振動によって増幅されることで生じます。この不安定性は、表面仕上げ不良、寸法精度低下、最終インプラントの構造的疲労を引き起こします。
チタン合金向けアダプティブ加工の設定では、材料硬化の要因を考慮する必要があります。チタンは過剰な熱を受けると局所的に加工硬化します。切削力が一定でないと、材料表面の硬度が上昇し、それが工具劣化を加速させます。これらのリスクを回避するため、アダプティブ加工システムは工作機械の安定動作領域内に留まるよう切削条件を動的に変更するクローズドループ制御アーキテクチャを採用します。
AI駆動チャッター抑制の仕組み
CNCにおけるAI駆動チャッター抑制の実装は、高周波データの取得と処理に依存します。アーキテクチャは3つの層で構成されます:信号取得、データ処理、コントローラー実行。
信号取得層では、主軸ハウジングまたはワーク治具に取り付けた圧電加速度計を用い、50kHz以上のサンプリングレートで振動データを収集。データはエッジコンピューティングモジュールに送られ解析されます。処理層では、再帰ニューラルネットワーク(RNN)や長短期記憶(LSTM)モデルなどの機械学習アルゴリズムが、切削プロセスの周波数スペクトルを分析します。
これらのアルゴリズムは、チャッターに関連する高調波周波数の出現を、表面欠陥発生前に特定します。逸脱を検知すると、アダプティブ加工コントローラーがミリ秒単位で主軸回転数や送り速度を変更するコマンドを実行。この変更により、安定領域図(スタビリティローブダイアグラム)の別の領域へ切削を移動させ、振動を抑制します。CNC操作でAI駆動チャッター抑制を活用することで、医療インプラントに要求される寸法精度を犠牲にすることなく、より高い材料除去率(MRR)で運転可能になります。
5軸フライス加工におけるリアルタイム監視の応用
医療インプラントは形状が複雑で、多くが5軸加工を必要とします。これらの部品にはたわみやすい薄肉セクションがよく含まれます。5軸フライス加工におけるリアルタイム振動監視は、幾何公差を維持するために重要です。
5軸操作での切削工具とワークの接触は非線形です。軸移動に伴い工具係合角が連続的に変化するため、システムの動的剛性は一定ではありません。これは、ワークのデジタルツインとライブ機械データをリンクさせることでアダプティブ加工が解決します。システムは、軸回転に伴う工具接触点でのワーク剛性を予測します。
医療グレード材料に定義された閾値を振動振幅が超えると、システムは自動的に刃当たり送りを調整します。この能力は、患者ごとに異なるカスタム頭蓋骨プレートや顎インプラントなど、部品ごとに形状が異なる場合に特に重要です。5軸フライス加工中の振動を継続的に監視することで、加工プロセス全体を通じて一定の負荷を維持できます。
ビジネスインパクトとデジタルツイン統合
アダプティブ加工技術の採用は、製造効率と品質コンプライアンスの測定可能な改善をもたらします。主目的は、デジタルツイン同期による医療インプラントのスクラップ率削減です。
実際の加工前に仮想空間で加工プロセスをシミュレーションすることで、エンジニアは衝突点や過度振動ゾーンを事前に検出できます。実践では、アダプティブ加工でリアルタイム生成される情報がデジタルツインを強化し、プロセスと技術の間にフィードバックループを形成します。
医療機器メーカーにとって、この統合はFDAやその他規制のトレーサビリティとプロセスバリデーション指針への準拠を可能にします。デジタルツインを用いた医療インプラント加工時のスクラップ率最小化において、プロセスは個々のインプラントで採用された全加工パラメータの記録を作成します。この情報は、個々のインプラントが安定した加工パラメータ下で製造されたことの証拠となります。したがって、プロセス制御データが品質に関する十分な情報を提供するため、事後検査を最小限に抑えられます。
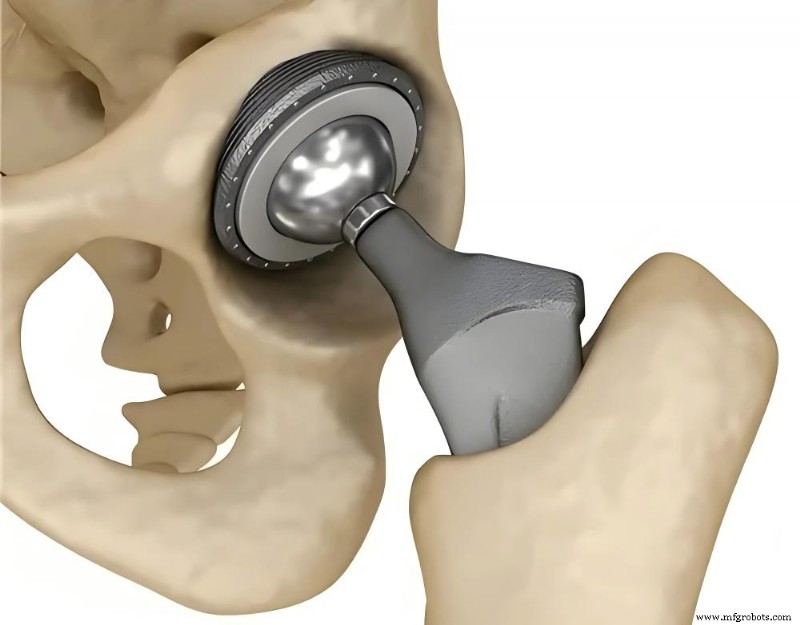
規制コンプライアンスへの実装
システムを効果的に統合するには、製造技術標準と規制コンプライアンス要件の両方を遵守する必要があります。工場は、アダプティブ加工で使用されるソフトウェアとハードウェアコンポーネントをバリデートしなければなりません。
バリデーションプロセスには、アダプティブ制御システムへの故障モード影響解析(FMEA)の実施が含まれます。システム障害時は、安全な状態(例:機械停止や保守的な手動パラメータへの復帰)にデフォルトし、不適合インプラントの生産を防止しなければなりません。さらに、アダプティブ加工の実装は標準的な品質管理システムの要件を置き換えるものではなく、既存のQMSを強化する追加データポイントを提供します。システムの意思決定ロジックに関する技術文書は、製造プロセスの再現性を確保するため監査用に公開可能でなければなりません。
結論として、アダプティブ加工はプロセス制御の自動化を実装することで、チタンインプラント製造への効果的なアプローチとなります。チャッター制御、振動解析、デジタルツインへの人工知能活用により、寸法安定性と構造信頼性を維持できます。
FAQ
Q1: アダプティブ加工はどのようにリアルタイムでチャッターを検知するか?
A1: アダプティブ加工では、圧電加速度計と音響放射センサーを用い、振動と消費電力情報をリアルタイムで収集。この情報を人工知能モデルが分析し、切削のライブ信号を安定領域図と比較して、ミリ秒スケールで迫り来る再生チャッターを予測します。
Q2: なぜアダプティブ加工が医療グレードチタンインプラントに不可欠なのか?
A2: チタン合金Ti6Al4Vは低熱伝導性と非均一弾性を特徴とし、加工中にチャッターと呼ばれる振動を生じます。アダプティブ加工は、チタンの材料特性を扱うために特別に設計され、安定条件を維持するよう回転数と送り速度を変化させます。
Q3: アダプティブ加工は規制コンプライアンスに役立つか?
A3: はい。アダプティブ加工装置は製造プロセス全体のプロセスパラメータを自動モードで追跡可能。この機能により、各製造品の完全な記録が提供され、2026年のFDAおよびEMA規制で要求される厳格なトレーサビリティガイドラインへの準拠を促進します。
関連ガイド
産業技術
- 生産管理マスターガイド2026:種類、メリット、ベストプラクティス
- ポリプロピレン vs ナイロン:屋外用途における耐UV性比較
- RGBSI、キーストーン・トゥ・ビジネスサミットを主催 – オークランド郡での産業パートナーシップ強化
- 製造業向け:成果を出すコンテンツマーケティング戦略
- 可変電源(ベンチ電源)完全ガイド:特徴・選び方・おすすめモデル5選
- PCB酸トラップ完全ガイド:実証済みの対策と専門家のアドバイス
- Arduinoベースの早期洪水検知システム - ソースコードと回路設計
- なぜ小売業者とサプライヤーは需要予測で足並みが揃わないのか
- Camcode、ISO 9001認証取得で品質基準を向上
- ギャップを埋める: B2B産業マーケターが勝利のB2C戦略を採用する方法
- フェイスミリングマスター:技術、ヒント、周辺フライスとの比較