



5軸ターンミル複合加工でブリスク生産をマスターする
ブリスク(ブレードとディスクの複合体)は、現代のガスタービンと航空機エンジンの要です。その複雑な形状と厳格な寸法公差により、従来工法では最も加工困難な部品の一つとなっており、高い不合格率、加速度的な工具摩耗、コストのかかる生産遅延を招いています。
5軸ターンミル複合加工は、同時5軸加工と統合されたターンミル機能を組み合わせ、薄肉変形、材料硬度、干渉リスク、累積クランプ誤差というブリスク加工の核心的困難に対処します。
本記事では、精密ブリスク製造の主要障害を検証し、5軸CNC技術がいかにそれらを克服するかを解説し、JTR Machineの実例ケーススタディを紹介します。航空宇宙エンジニアでも生産管理者でも、このガイドで大量・超精密ブリスクの効率的生産方法がわかります。
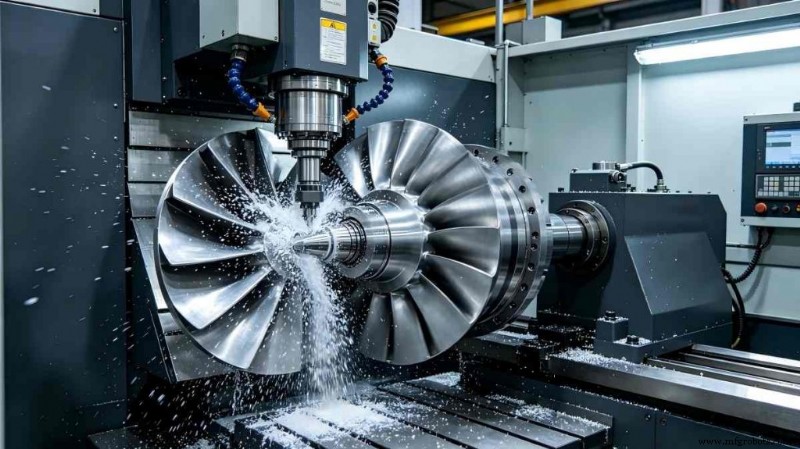
ブリスクとは何か、そして航空宇宙での重要性
ブリスク(ブレードディスク)はタービンブレードとディスクを単一パーツに統合し、従来のダブテイルやボルトを排除します。この統合により重量削減、空力効率向上、機械的故障リスク低減を実現し、民間・軍用エンジン、ヘリコプター動力装置、発電用ガスタービンで不可欠な部品となっています。
エンジン性能要求の高まりに伴い、精密ブリスク部品の需要は増大しています。しかし、メリットをもたらすその特徴(ねじれブレード、狭い流路、超薄肉)が、標準工具での加工を困難にしています。
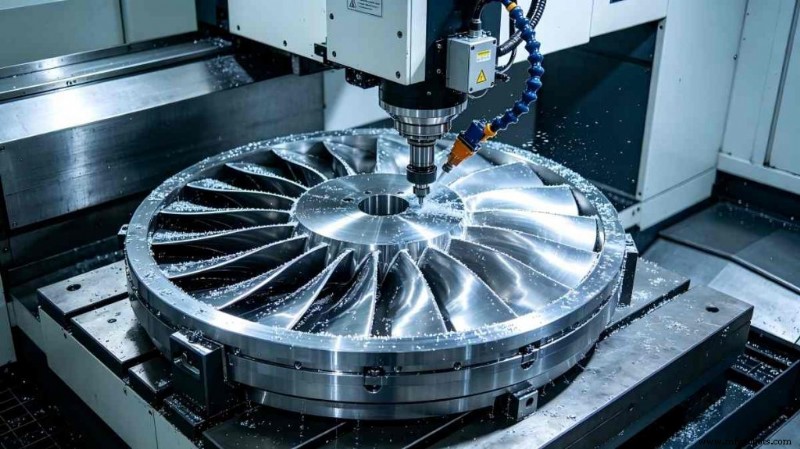
解決策を提案する前に、ブレードディスク製造における4つの主要なペインポイント(構造、材料、精度、プロセス非効率)を理解することが重要です。
1. 狭い流路と高い干渉リスク
ブリスクにはねじれブレード間の狭い通路があります。工具衝突が常態化し、高度なパスプランニングと機械のRTCP(工具先端追従)能力が要求されます。5軸制御なしでは、工具ホルダがブレード表面に衝突し、スクラップや損傷を生みます。
加工中の干渉はCNCプログラム却下の主因です。精密なシミュレーションと衝突回避戦略が必須です。
2. 薄肉変形
ブレード壁厚は典型的に0.5mm〜2mm。切削力でたわみ、チャッター、リバウンドが発生し、仕上げと公差管理を損ないます。チタン合金やニッケル基超耐熱合金では切削力が高いため、薄肉変形は特に深刻です。
チャッターは表面品質を劣化させるだけでなく、工具摩耗を加速させます。
3. 難削材料
一般的なブリスク材料(ニッケル基超耐熱合金:インコネル718、ワスパロイ、チタン合金:TC4、Ti6Al4V)は非常に強靭で、熱伝導性が低く、高い切削温度を生成します。これにより急速な工具摩耗、焼き付け、溶着が発生。
専用切削パラメータ、工具コーティング、熱管理が必要。従来プロセスでは工具摩耗が主要コストドライバーになります。
4. 超高精度要求
典型的なブレードプロファイル公差は±0.003mm、表面粗さはRa ≤ 0.8μm以下。これら仕様達成には連続的で滑らかな工具係合が必要で、3軸機や複数セットアップでは不可能です。
高精度加工は機械の動的安定性と制御を試します。
5. 複数クランピングによる累積誤差
従来ワークフローでは5回以上のクランピングが必要:ブランク旋削、ブレードフライス、穴あけ、研削、研磨。各再配置が位置決め誤差を導入し、最終幾何公差を損ないます。
精密治具でも、部品が機械間を移動すると累積誤差で公差管理が信頼できなくなります。
6. 追加課題
- 深穴加工でのロングネック工具による工具振動とチャッター
- コーナーと遷移領域の清掃困難
- 長時間加工による大規模熱変形
これらの問題が、従来工法が現代航空宇宙ニーズに応えられない理由です。業界には根本的な転換が必要です。5軸ターンミル複合加工がその転換を実現します。
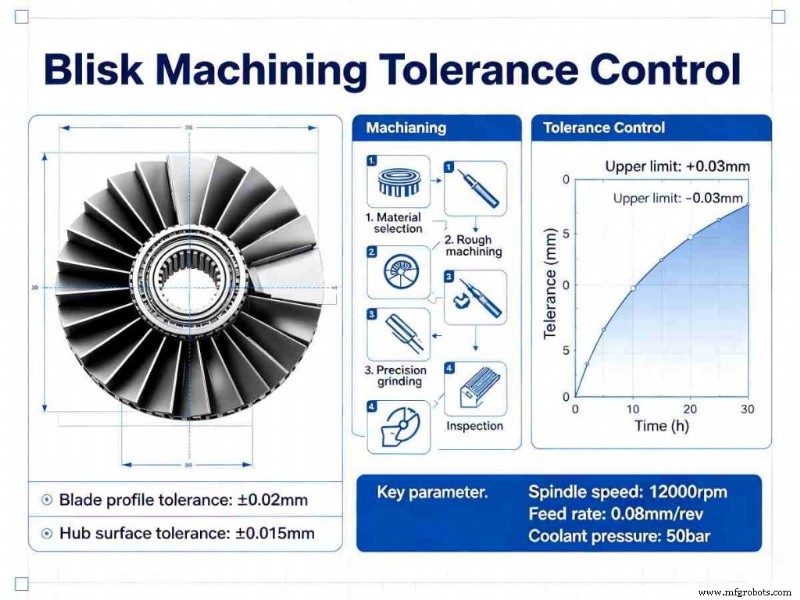
5軸ターンミル複合加工がブリスク課題を解決する仕組み
5軸ターンミル複合加工は、5軸同時加工とターンミル技術を融合し、あらゆるペインポイントに独自の利点で対処します。
1. 一回クランピングで累積誤差を排除
旋削、フライス、穴あけ等の全工程を単一機械に統合し、ワンタイムクランピングで全加工を完了。複数セットアップ固有の位置決め誤差を除去し、一貫した精度を確保。
2. 5軸連動で干渉と複雑形状を克服
デュアルA/B回転軸とRTCPにより、工具が自由に傾斜・回転し、狭い流路と複雑な曲面に衝突なしでアクセス。適切なCAMプログラミングで干渉回避を自動化。
3. 精密制御で超高公差を実現
最新センターはフルクローズドループグレーティングスケールとAI駆動熱補正を搭載。熱ドリフトと工具摩耗のリアルタイム調整により、非恒温環境下でもプロファイル公差±0.003mm、表面粗さRa ≤ 0.8μmを保証。
4. 最適化切削で工具摩耗と変形を低減
カスタマイズされた切削パラメータと工具パス戦略(トロコイダル荒加工、定チップロード仕上げ)で切削力と温度を最小化。ドライまたは微量潤滑で工具を保護し、薄肉変形をさらに抑制。
5. 効率向上とコスト削減
従来工法比でサイクルタイム60%以上短縮。機械台数削減、ハンドリング減、高い初品合格率が単価低減と経済的な量産を実現。
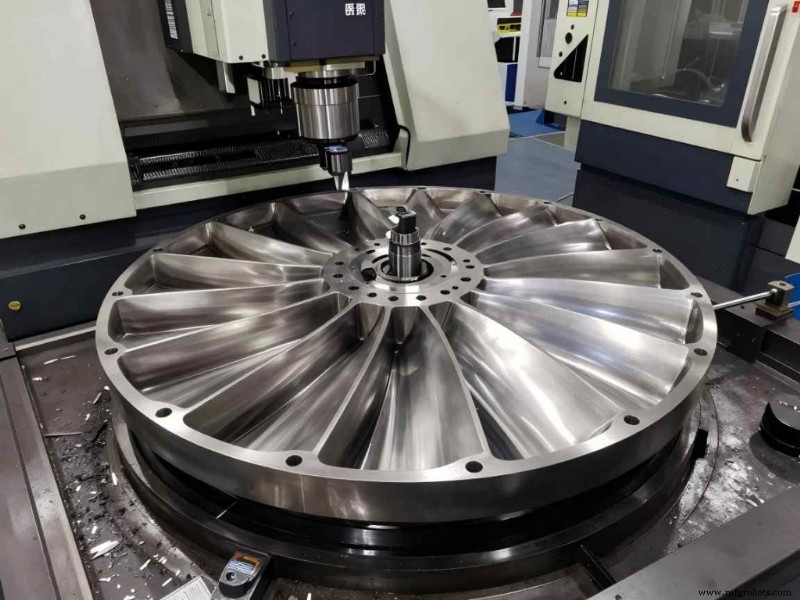
ケーススタディ:JTR Machineの5軸ターンミルによるチタン合金ブリスク量産
JTR Machineの5軸ターンミルセンターが、この技術の実用的メリットを実証します。
プロジェクト背景
国内航空宇宙エンジンメーカーが、チタン合金ブリスク(φ320mm、12ブレード)の量産を必要としていました。要求仕様:プロファイル公差≤±0.003mm、表面粗さRa≤0.6μm、年間120個ロット。従来の3軸+旋削ワークフローは5回クランピングを伴い、低効率、累積誤差、納期遅延を招いていました。
ソリューション概要
JTR Machineは、A/Bデュアル回転軸、クローズドループグレーティングスケール、AI熱補正を搭載した5軸ターンミルセンターを導入。油圧治具で内穴位置決めによるワンタイムクランピングを実現。
プロセスフロー:
- 荒加工: 外周と端面の旋削、高性能超硬工具でのブレード流路荒フライス。
- 仕上げ: 5軸連動によるブレード全プロファイルフライス、専用ロリポップカッターでの根元フィレットコーナー清掃。
- 補助加工: C軸インデキシングでラジアル冷却穴と二次形状をフライス。
工具パスとパラメータ最適化でチタン合金をターゲットとし、トロコイダル荒加工と定チップロード仕上げでチャッターを排除。全プロセスが無人で24時間連続稼働。
結果
- 精度: ブレードプロファイル公差±0.0025mm、表面粗さRa≤0.6μm、穴位置公差±0.003mm - 全てクライアント仕様を超過達成。
- 効率: サイクルタイムが1個当たり72時間から22時間へ短縮 - 227%の改善。
- コストと品質: 単品コスト35%削減、ロット合格率99.5%達成、年間納入目標をサポート。
クライアントフィードバック
「JTRの5軸ターンミル複合加工が我々のブリスク課題を解決し、精度とスピードを両立。信頼できる長期パートナーとなった。」
なぜJTR Machineを5軸ターンミルブリスク加工に選ぶのか
1. 実証済み技術専門性
70台以上の精密CNCユニット、先進5軸ターンミルセンター艦隊を含む体制で、JTR Machineは複雑ブリスク形状に数十年の組織知識を提供します。
2. 厳格な品質保証
ISO 9001:2008、TS 16949、IATF規格準拠が全プロセスの基盤。検査にはヘキサゴンCMM、光学投影機、表面粗さ試験機を使用し、図面仕様を満たすか超える部品を保証。
3. 顧客別カスタマイズソリューション
二つとして同じブリスクはありません。JTRは各クライアントの材料、精度、量産要件に合わせたオーダーメイド5軸ターンミルソリューションを提供。
4. 迅速納品と24/7サポート
高速見積もり、即日納品、終日コンサルティングでダウンタイム削減と市場投入加速。
FAQ
Q1: JTR Machineの5軸ターンミル技術で加工可能な材料は?
A: チタン合金(TC4、Ti6Al4V)、ニッケル基超耐熱合金(インコネル718、ワスパロイ)、ステンレス鋼、アルミニウム合金すべてに対応。
Q2: 単一ブリスクの典型的サイクルタイムは?
A: サイズと複雑さによる。ケーススタディのφ320mmチタン合金ブリスクで22時間 - 従来工法比60%高速。CADデータを提供いただければ個別見積もり可能。
Q3: JTRは超高精度航空宇宙規格を満たせるか?
A: はい。プロファイル公差±0.003mm、表面粗さRa≤0.8μmを達成し、航空宇宙仕様に完全準拠。
Q4: JTRのブリスク生産におけるロット合格率は?
A: 厳格なプロセス制御と工程内検査により、一貫して99.5%以上。
関連ガイド
産業技術
- 重厚加工施設の内部:規模、設備、専門知識
- スマートな在庫管理が中小企業の成長を促進する方法
- 製造向け設計(DFM):コスト効率の良い生産のための包括的ガイド
- 抵抗計測の実践ガイド:オームメーターで様々な材料をテストする
- インダストリー4.0をマスターする:ビジネスを未来対応させる実証済みのステップ
- 米空軍の効率を高める航空機メンテナンスの5つの実証済みベストプラクティス
- x86システム上での効率的なARMコンテナビルド
- PCが遅くなる8つの一般的原因と即効対策
- プラスチック金型の長寿命化:先進表面強化技術の徹底解説
- オーバーエンジニアリングを防ぐ:金属部品から先進プラスチックへの転換
- 大型ダクトワークが産業空気品質に不可欠な理由