



CNCアルミニウム vs 鋳造 vs 鍛造:バイク部品に最適なのはどれ?
バイクミーティングやInstagramを見ていれば、ビレットトリプルクランプ、CNCフットペグ、カスタムレバーがあふれています。問題は:CNCアルミニウムが鋳造や鍛造を本当に上回るのか、それとも単なるハイプなのか?
現実には、「最高」のプロセスなど存在しません。正しい選択は、あなたの生産量、予算、性能目標にかかっています。
世界のバイクカスタム市場は2026年に19.5億ドルに達し、2035年までに42.4億ドル(年率約9%成長)に達すると予測されています。優れた部品を求めるライダーとビルダーが増え続けています。
本記事では、鋳造 vs 鍛造 vs CNCビレット バイク部品を平易な言葉で解説し、あなたのプロジェクトに適したプロセス選びを支援します。
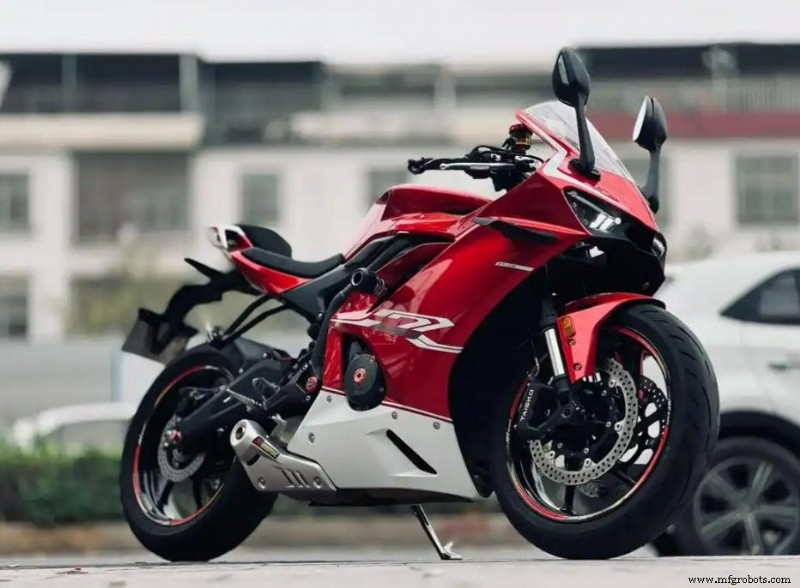
各プロセスの仕組み
比較の前に、各工法がバイク部品をどう生産するか簡単に概説します。
鋳造 - 金型への溶湯注入
鋳造は最古かつ最もシンプルな技術。金属を溶かし、金型に注入、凝固させます。冷却後、部品を取り出します。
バリエーションにはダイカスト(高圧強制充填)、重力鋳造(重力のみ)、低圧鋳造(均一充填のための制御圧力)があります。
バイク用途では、エンジンケース、純正ホイール、エントリーレベルブレーキキャリパー、各種ブラケットやカバーなど、迅速かつ安価な大量生産がメリットとなる部品に一般的です。
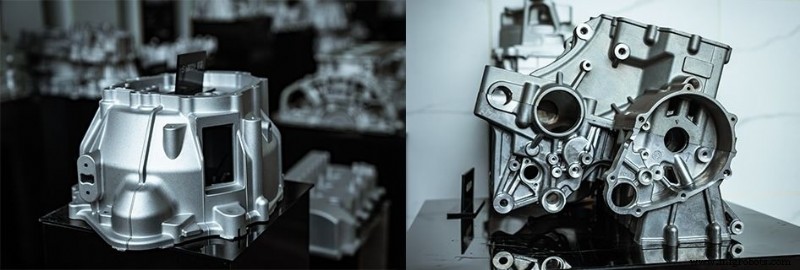
鍛造 - 極限圧力での金属成形
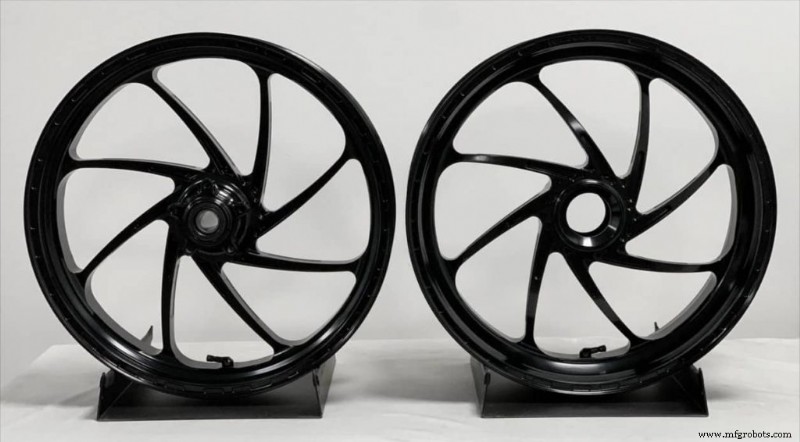
鍛造は全く異なります。溶かす代わりに、固体ビレットを可塑的になるまで加熱し、極限圧力でダイス間で圧縮します。金属がダイキャビティに流れ込み、結晶粒構造が部品形状に沿って整列します。
この結晶粒流動が最大の利点:負荷経路に沿って著しく強い部品を生み、内部空孔やポロシティを排除します。
鍛造には高価な工具が必要ですが、高周期荷重に耐える部品(コンロッド、クランクシャフト、レーシングホイール、ハイエンドキャリパー)には、強度の見返りが投資に見合います。
JTR Machineは包括的な鍛造サービスを提供し、最大6,000lbのコンピュータ制御油圧プレスを使用。シームレスロールリング鍛造、フリーフォージング、プレス鍛造をステンレス鋼、炭素鋼、合金鋼、真鍮で実施。40台以上の先進CNCセンターとISO 9001認証で、正確な仕様を満たす精密仕上げを提供します。
CNCビレット - 固体ブロックからの削り出し
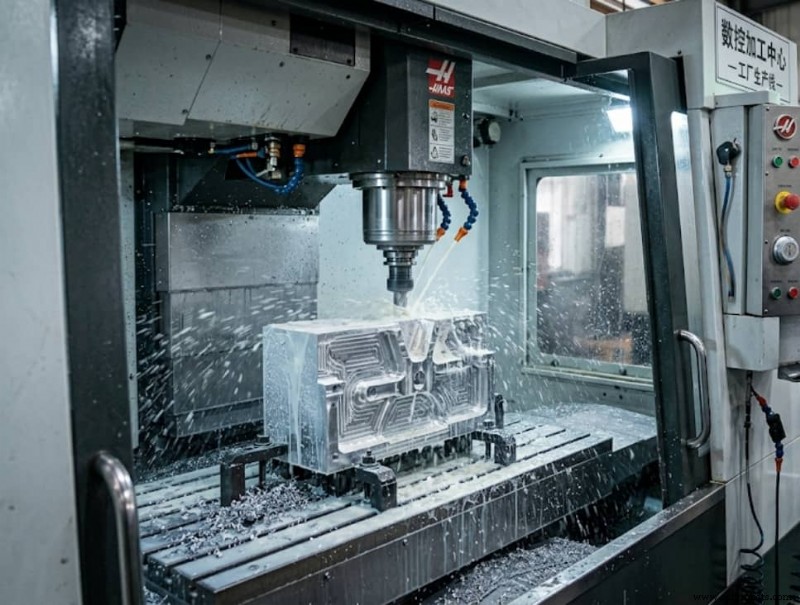
CNC加工は、厳格な冶金管理を経た致密で欠陥のないビレット(通常は押出または圧延プレート/バー)から開始します。コンピュータ制御機械が最終形状以外をミクロン精度で削り取ります。大理石を彫刻するように。
結果として得られる部品は、ビレットの密度と内部欠陥のなさを継承し、優れた疲労性能を発揮します。
トレードオフ:材料歩留まり。10lbのブロックから2lbの部品を作れば、残りはチップ。だからビレット部品は、大量生産時には鋳造品より単価が高くなります。
メリット:硬い工具が不要。設計変更は新しいCADファイルのみで対応可能。CNCは、迅速な反復が不可欠な小ロット、試作、カスタムワンオフに最適です。
JTR Machineはアルミニウム6061、真鍮、POM、PET、エポキシ、カーボンファイバーの精密CNC加工を専門とします。旋削、フライス、複合加工に対応し、アルマイト、サンドブラスト、レーザーマーキングなどの仕上げも可能。単一試作から量産まで、ISO 9001認証工場が一貫した品質を保証します。
正面比較
以下は3プロセスを対比したクイックリファレンステーブルです。
| 特徴 | 鋳造 | 鍛造 (±仕上げ) | CNCビレット |
|---|---|---|---|
| 引張強さ | 低〜中 (150-350 MPa) | 高 (400-600+ MPa) | 中〜高 (300-550 MPa、素材による) |
| 疲労抵抗 | 低 (ポロシティがクラック起点に) | 最高 (連続結晶粒流動) | 高 (内部欠陥なし) |
| 内部欠陥 | ポロシティと収縮空孔のリスク | なし | なし |
| 設計自由度 | 金型限定;変更には新金型 | 中程度 (ダイス形状で制約) | 極めて高い (任意CAD設計) |
| 最小ロット (MOQ) | 高 (500-5,000+個) | 中〜高 (200-2,000+個) | 低 (1個〜量産) |
| 単価 (少量) | 非常に高い (工具償却) | 非常に高い (ダイス+仕上げ) | 低〜中 (工具不要) |
| 単価 (大量) | 非常に低い | 低〜中 | 高 (材料+サイクルタイム) |
| 納期 (試作) | 30-60日 (工具必要) | 30-60日 (工具必要) | 7-15日 |
| 表面仕上げ | 中程度;二次加工要す場合も | 良好;通常CNC仕上げ必要 | 優秀;アルマイト直行可能 |
いくつかの重要なポイントを掘り下げます。
- 引張強さ: 鍛造部品は、結晶粒整列により同等鋳造グレード比10-20%高い引張強さを示すことが多い。
- 疲労抵抗: 鋳造品のポロシティがクラック起点に。鍛造品は高い疲労強度と予測可能な破壊モード。ビレット部品も鋳造より優れるが、最高疲労要求には鍛造に一歩譲る。
- コスト: CNCが本質的に高いわけではない。200個未満なら、工具償却がない分CNCの方が鋳造より安くなることも。典型的鋳造金型は5,000-20,000ドル以上 - 100個で割れば個あたり50-200ドル上乗せ。CNCは工具コストゼロで、試作と小ロットに経済的。
各プロセスを選ぶべきケース
あなたの具体的ニーズに基づく実践的決定ガイドです。
鋳造を選ぶべきケース…
- 大量生産(年5,000個以上)
- 内部キャビティや薄肉など複雑形状
- コストが最優先制約
- 極端な構造荷重を受けない部品
典型的バイク部品: エンジンケース、カバー、純正OEMホイール、非構造ブラケット/ハウジング、エントリーレベルブレーキキャリパー。例:複雑な冷却通路を持つエンジンシリンダーブロックは鋳造でしか実現不能。
鍛造 (±CNC仕上げ) を選ぶべきケース…
- 疲労がクリティカルな高周期荷重
- 最大強度重量比が必要
- 中〜大量生産(200-2,000+個)
- 長期ランのため工具投資に意欲あり
典型的バイク部品: コンロッド、クランクシャフト、レーシングホイール、ハイエンドブレーキキャリパー、サスペンション部品、トリプルクランプ。評価の高い性能パーツメーカーWisecoは、鍛造クラッチ部品が鋳造やビレット代替品より軽量で優れた機械的特性を持つと指摘。
CNCビレットを選ぶべきケース…
- 試作または小ロット(1-200個)
- 設計がまだ反復中で変更の可能性あり
- プレミアムな美観と完璧な表面仕上げが必要
- 短納期(サンプル7-15日)
- 独自デザインでカスタムブランド構築
典型的バイク部品: アフターマーケットフットペグとレバー、ビレットトリプルクランプ、ブレーキ/クラッチリザーバー、カスタムハンドルバーライザー、オイルフィラーキャップ、その他小ロットカスタム部品。CNCビレットはブランディング柔軟性も提供 - ロゴ彫刻、シリアルナンバー、カスタムアルマイトカラー選択が可能で、鋳造/鍛造では不可能。
ハイブリッドアプローチ:鍛造+CNC仕上げ
多くの高品質バイク部品は鍛造でスタートし、CNCで仕上げます。鍛造がニアネットシェイプで最適な結晶粒流動と無欠陥を生み、CNC加工が精度(穴あけ、ネジ切り、平面、美観ディテール)を追加。
このハイブリッドルートは、鍛造の強度とCNCの精度を両立し、ビレットからの削り出しより低コストになることが多い(除去材料が少ないため)。
よくある誤解
持続するいくつかの神話を打ち破ります。
- 「CNCビレットが常に最強。」 強度は素材次第。6061アルミビレットは強いが、鍛造7075部品は一般的に上回る。ビレット部品は内部欠陥がないため疲労性能で優れる。
- 「鋳造はゴミ。」 現代鋳造(半溶融、低圧、シミュレーション改善)でポロシティは劇的に減少。現代の鋳造アルミシャーシ部品は、10年前なら不可能だった疲労性能を示す。
- 「鍛造にCNC仕上げは不要。」 ほとんどの鍛造部品はニアネットだが、取り付け穴、嵌合面、ネジにはCNC加工が必要。鍛造コンロッドでもボアはCNC加工される。
- 「CNCは金持ちの小ロット専用。」 時代遅れの考え。200個未満なら、工具コスト込みでCNCの方が鋳造より安くなることもあり、在庫リスクも排除。多くの小ロットメーカーはCNCでスタート、製品実証後に量産正当化で鋳造/鍛造へスケールアップ。
結論
単一の「最高」プロセスは存在しません。最適選択は生産量、予算、タイムライン、性能要件にかかっています。
- 鋳造: 高量でのコスト効率的複雑部品に最適 - エンジンケース、カバー、非構造部品。
- 鍛造: 高強度・疲労クリティカル部品に理想的 - コンロッド、クランク、レーシングホイール、高荷重キャリパー。
- CNCビレット: 試作、小ロット、カスタム部品、プレミアムブランディングに完璧 - フットペグ、トリプルクランプ、カスタムライザー。
ハイブリッド鍛造+CNCアプローチも見逃せません - 強度と精度を両立します。
自問してください:「実際何を作り、いくつ必要か?」 正直に答えれば、正しいプロセスが自ずと見えてきます。
設計を現実にする準備はできましたか? 単一試作でもフル生産ランでも、JTR Machineがお手伝いします。10年以上の経験、40台以上の先進CNCセンター、ISO 9001認証で、あなたの正確な仕様を満たす精密部品を提供します。
CADファイルをアップロードして無料DFMレビューと見積もりを取得、または単純にプロジェクト相談を。24時間以内に回答します。
関連ガイド
産業技術
- 構造用鋼を活用:効率向上、コスト削減、より良い未来の構築
- ATMega328Pをマスターする:特徴、ピン配置、応用例
- KORG Berlinが創造的実騛で音楽イノベーションを推進
- 変電所接地・アースシステム設計の包括ガイド
- 2021年最も読まれた業界ブログ
- 製造業のためのTwitter活用法:戦略とインサイト
- 2017年4月 製造業雇用アップデート:労働力動向と業界成長
- 固定資産を理解する:定義、種類、ビジネス上の意義
- AIが物流とサプライチェーン管理に革命をもたらす仕組み
- Cartegraphのご紹介:高度な交通標識資産管理のパートナー
- メタルディテクタ回路解説: プロフェッショナル向けガイド