



アクリル樹脂:特性、製造、そして未来のトレンド
概要
アクリル樹脂はアクリル酸由来の合成ポリマー群です。最も一般的なポリメチルメタクリレート(PMMA)は、プレキシグラス、ルーサイト、パースペックス、クリスタライトなどの商標名で販売されています。PMMAは丈夫で高透明、紫外線と耐候性に優れます。着色、成形、切削、穴あけ、成形が自在で、航空機風防、天窓、自動車テールライト、屋外看板、さらにはヒューストン・アストロドーム天井の象徴的な二重断熱パネルまで幅広く採用されています。
ポリマーは繰り返し分子単位(モノマー)の長い鎖です。「多くの部分」を意味するギリシャ語に由来。これらが結合すると、個々の成分をはるかに超える特性を発現します——原材料を箱に入れて振ったらカラーテレビが出てきた、という現象に例えられます。
最初のポリマーであるセロイドは1869年、セルロース硝酸エステルとカンファーから作られ、写真フィルム、櫛、男性用シャツ襟に初期利用されました。1909年、レオ・ベークランドがベークライト(フェノール・ホルムアルデヒド樹脂)を発明。切削・成形・着色が可能で、ラジオ、電話、電気機器、キッチンカウンター、ボタン、ナイフ柄などの定番素材となりました。
アクリル酸は1843年に遡り、その誘導体メタクリル酸が1865年に合成。メタクリル酸とメチルアルコールの反応でメチルメタクリレート(MMA)モノマーが得られ、ドイツの化学者フィッティヒとパウルが1877年に重合させPMMAを得ました。商業用アクリルシートは1936年に登場、第二次世界大戦では潜望鏡、航空機風防、キャノピー、銃塔に使用されました。
原材料
基盤モノマーはメチルメタクリレート(CH2=C(CH3)COOCH3)、図1参照。重合時に中央炭素間の二重結合が切れ、鎖が連結してPMMAになります。図2はメチルアクリレート、アクリロニトリルなど共重合可能な他のモノマーを示し、弾性などの特性調整が可能です。
MMAはアセトン(CH3COCH3)とシアン化ナトリウム(NaCN)を反応させアセトンシアノヒドリンを得て、メチルアルコール(CH3OH)と反応させ製造可能。共重合により結果として得られるプラスチックの特性を精密に制御できます。
製造工程
アクリルポリマーは、メチルメタクリレートのようなモノマーが触媒(多くは有機過酸化物)と反応し、触媒を最終ポリマーに取り込まずに連鎖反応が進行することで形成されます。
製品形態は平板シート、ロッド・チューブ、成形用粉末。成形粉末は通常懸濁重合で製造され、押出・成形に適した厳密に制御された分子量の粒子を得ます。
シート製造は一括重合を採用。主にバッチセル法と連続法の2方式。バッチセル法は簡便で適応性が高く、厚さ0.06〜6.0インチ(0.16〜15cm)、幅3フィート(0.9m)〜数百フィートまで対応可能なため最も一般的。連続重合は高速・省力ですが、薄く小さいシートに限定されます。
以下に両プロセスを詳細に説明します。
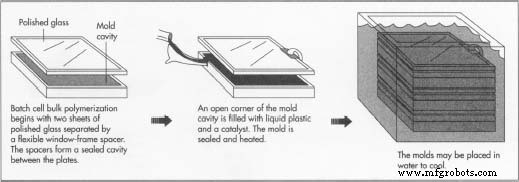 バッチセル一括重合は多様な厚みのアクリルシート製造に最適な方法です。
バッチセル一括重合
- 2枚の研磨ガラス板を柔軟な「窓枠」スペーサーで分離。重合時の収縮を補正するため型腔が縮められる構造。金属研磨板を用いる場合も。複数枚を積層し、上部の表面が次の型腔の底面を兼ねます。スプリングクランプで固定。
- 各型腔にメチルメタクリレートと触媒の計量済み液状シロップを充填。場合によりプレポリマー(反応を加速する短鎖)を添加。シロップが型腔を完全に満たします。
- 型を密封し、加熱して触媒を活性化。
- 発熱反応で熱が発生、エアオーブンまたは水浴で温度管理。プログラムされた温度サイクルで適切な硬化時間を確保しつつ、モノマー気化と気泡生成を防止。薄板は10〜12時間、厚板は数日を要します。
- 硬化後、型を冷却・開放、シートを取り出し。ガラス板を洗浄・再組立てして次のバッチへ。
- アニーリング(焼きなまし)を実施することも——284〜302°F(140〜150℃)で数時間加熱し、反りの原因となる残留応力を除去。
- 余分な材料(フラッシュ)をトリミング。マスキングペーパーまたはプラスチックフィルムで保護し、ブランド名、サイズ、取扱説明、安全・建築基準適合表示を印刷して出荷。
連続一括重合
- バッチセルと並行だが、より薄く小さいシート対象でサイクルタイム短縮。モノマーと触媒のシロップを平行ステンレスベルト間に導入。ベルト間隔で板厚を決定。
- ベルトが反応混合物を順次加熱・冷却ゾーンへ搬送、プログラム温度サイクルで硬化。
- ベルト退出時に電気ヒーターまたは熱風でアニーリング。
- 所定サイズにカット、マスキングペーパーまたはプラスチックフィルムで覆う。
品質管理
製造全工程で化学物質を管理環境下で保管・取扱・加工し、汚染防止と安全を確保。温度管理が極めて重要:モノマーと触媒は事前調整し、重合中の反応混合物温度を連続監視・制御。定期的な実験室分析で完成アクリルの物理的・光学的・化学的特性を確認。
有害物質、安全性、リサイクル
アクリル樹脂製造には強毒性物質が関与。重合プロセスは監視不足で爆発の恐れがあり、有毒ガスを発生。現代の規制ではクローズドシステム処理と、大気放出前のガス完全回収・中和が義務付けられています。
アクリルはグループ7プラスチックに分類され、リサイクル回収は稀。大型で無傷の片は再成形可能な場合もありますが、廃棄物のごく一部に過ぎません。埋立地では生分解せず、可燃性が高いため火気から離れた慎重な保管が必要です。
未来展望
アクリル樹脂の年間消費量は約10%/年のペースで増加、今後10年も約5%の成長が予測されています。最も古いプラスチックの一つながら、比類なき光学的透明性と屋外耐久性を備え、多様な用途で第一選択材の地位を維持し続けています。
製造プロセス